



Устранение волнистости, вызванной вибрацией, в шлифовальных операциях
В производственной шлифовальной операции волнистость на поверхности детали — потенциальный ключ к тому, что станок или процесс развили проблему вибрации. Эффект может быть виден при инспекции, или, если есть этап лаппирования или полировки, эффект может быть виден в увеличенном времени, затраченном на удаление волн. Согласно Saint-Gobain Abrasives, производителю шлифовальных кругов Norton, это тот момент, когда цехи почти всегда пытаются решить проблему вибрации, внося простое изменение в процесс. И это простое изменение может быть довольно хорошим подходом.
Действительно, те волны на поверхности, часто называемые треском, могут указывать на соответствующую коррекцию. На детали, обработанной на шлифовальном станке с плоской шлифовкой, например, частота вибрации (циклов в минуту) равна скорости подачи заготовки (дюймов в минуту), деленной на расстояние между двумя последовательными следами треска (дюйм). Найдите частоту вибрации, используя это соотношение, и если она совпадает с скоростью вращения шлифовального шпинделя, это указывает на то, что шлифовальный круг, фланцы круга или шлифовальный шпиндель — вероятный виновник. Смените круг, затяните болты фланца, или, возможно, просто смените скорость, и этого может быть достаточно, чтобы вылечить или контролировать проблему вибрации.
Expand Expand 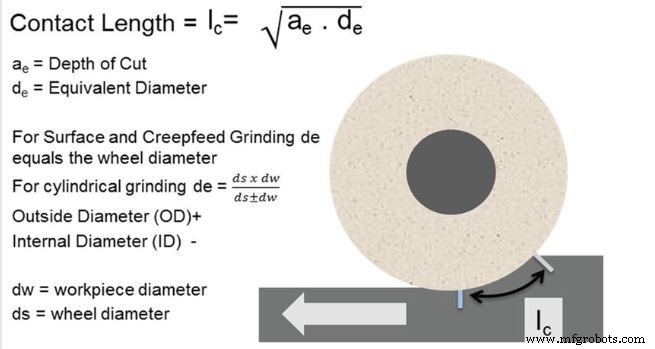 Как рассчитать длину контакта для фильтрации по длине контакта.
Но в других случаях — некоторые, затрагивающие другие части станка, некоторые, затрагивающие естественную частоту системы — простое исправление недостаточно, чтобы достаточно решить проблему. В этих случаях лучший ответ — отдать станок на сервис, ремонтируя какой бы то ни было неисправный элемент станка, позволяющий вибрации влиять на заготовку. Но сервис занимает время и означает вывод станка из производства. Для цехов, которым нужно продолжать работать в краткосрочной перспективе, исследователи доказали процесс для преодоления эффектов вибрации без ущерба для производительности и без остановки станка на данный момент.
Что следует, получено из статьи о технике, называемой «фильтрация по длине контакта», написанной корпоративными инженерами-прикладниками Saint-Gobain Джоном Хейганом и Марком Мартином. Уменьшая скорость подачи заготовки, увеличивая глубину резания, эффекты тяжелой вибрации могут быть устранены без какого-либо чистого эффекта на общую производительность.
Большое соотношение круг-заготовка
Цель фильтрации по длине контакта — получить длину контакта круг-заготовку очень большой относительно длины волны поверхности, затронутой вибрацией. Когда первое достаточно высоко относительно второго, круг эффективно удаляет пики, связанные с вибрацией, с заготовки, сглаживая поверхность, даже если вибрация все еще происходит. Когда глубина резания увеличивается на то же кратное, на которое уменьшается скорость подачи, скорость удаления материала (и поэтому производительность) может оставаться прежней.
Глубина резания контролирует длину контакта. Очевидно, увеличение длины контакта должно избегать неблагоприятных эффектов, таких как обжиг материала, прогиб заготовки и так далее. Глубина резания круга увеличивается до уровня, который тяжел по сравнению со стандартными условиями резания, но все еще избегает этих неблагоприятных эффектов.
В то же время, скорость подачи (или скорость заготовки) контролирует длину волны следов вибрации в детали. Более медленная скорость заготовки сокращает длину волны.
Фильтрация по длине контакта начинает достигать гладкой поверхности, когда удвоенная длина контакта круг-заготовка превышает длину волны треска, или волнистости поверхности. Другими словами, условие, необходимое для уменьшения амплитуды треска:
2 × Длина контакта (lc) ≥ Длина волны треска (λchatter)
...где две фигуры выше определяют Длину контакта (lc) и Длину волны треска (λchatter).
Техника не будет работать всегда, говорят исследователи. Не будет возможно в каждом процессе получить длину волны вибрации достаточно низкой или длину контакта достаточно высокой. В этих случаях единственным оставшимся решением является то, которое нужно выполнить в любом случае, а именно: уделите время, чтобы идентифицировать и исправить первопричину вибрации. Смотрите боковую панель для случая, в котором фильтрация по длине контакта была эффективна для обработки гладкой поверхности несмотря на экстремальную вибрацию.
Эта статья была написана Питером Зелинским, главным редактором Modern Machine Shop и изначально появилась в декабре 2018 года. Она воспроизведена с разрешения.
Промышленные технологии
- Освоение правки и заточки кругов: точные техники для шлифовальных кругов в промышленности
- Шлифовальные станки: определение, виды и применение
- Электрохимическое шлифование (ECG): принцип работы и преимущества
- Хонинг (точечная шлифовка): определение, процесс и основные инструменты
- Откройте, как внутреннее шлифование поверхностей и цилиндрическое повышает эффективность и качество
- Точечное шлифование: экспертный процесс и качество
- Мастерство плоского шлифования: ключевые принципы для превосходного финиша
- Плоское шлифование: преимущества и применения в производстве
- Вращающийся шлифовальный станок поверхности: точная поверхностная отделка для высокого качества
- Почему шлифовальные станки с плоским шлифованием необходимы для точечной финишной обработки поверхностей