



Сварка листового металла: технологии, преимущества и экспертные советы
После резки заготовок их необходимо соединить для получения заданной формы и спецификаций. Сварка листового металла — критически важный этап металлообработки.
Существует множество методов сварки листового металла, но знаете ли вы, какой лучше для ваших промышленных задач?
Статья детально рассматривает методы сварки тонколистовых металлов, их преимущества и применение. Также даются ключевые советы для получения наилучших результатов.
6 методов сварки листового металла
1. MIG-сварка (Metal Inert Gas)
Также — полуавтоматическая сварка в защитном газе (GMAW). Непрерывная проволочная электрода подается в ванну сварки через горелку. Расплавленная проволока соединяет детали. Защитный газ предотвращает атмосферное загрязнение ванны.
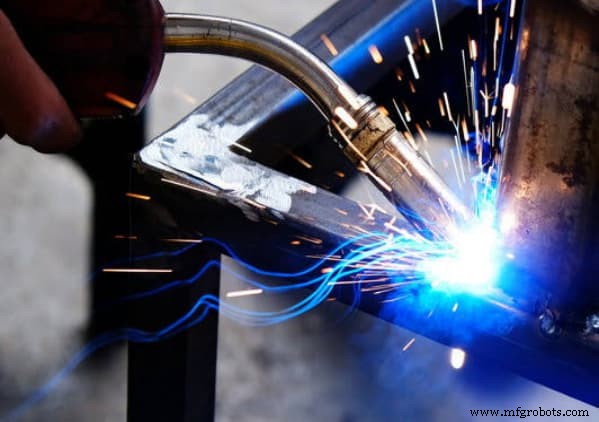
Качественные швы, подходит для большинства листов: алюминий, сталь, нержавейка. Стандарт в автопроме и бытовом ремонте. Экономично — не требует сложного оборудования.
TIG-сварка (Tungsten Inert Gas)
Дуговая сварка с нерастворимым вольфрамовым электродом (DC/AC). Инертный газ (аргон/гелий) защищает электрод и ванну. Подходит для цветных металлов: алюминий, титан, медь, никель, магний, хром. Критично для авиации/аэрокосмоса. Рамы мотоциклов, двери, фидеры.
Лучший контроль сварочника → чистый, прочный шов. Но медленнее, требует высокой квалификации.
[Дополнительно: руководство по выбору MIG vs TIG]
Ручная дуговая сварка (Stick / MMA / SMAW)
Электрод-стержень с облуговкой. Электрическая дуга между электродом и деталями. Для жестких металлов: чугун, сталь. Нет защитного газа — термическое разложение облуговки образует шлак, защищающий ванну.
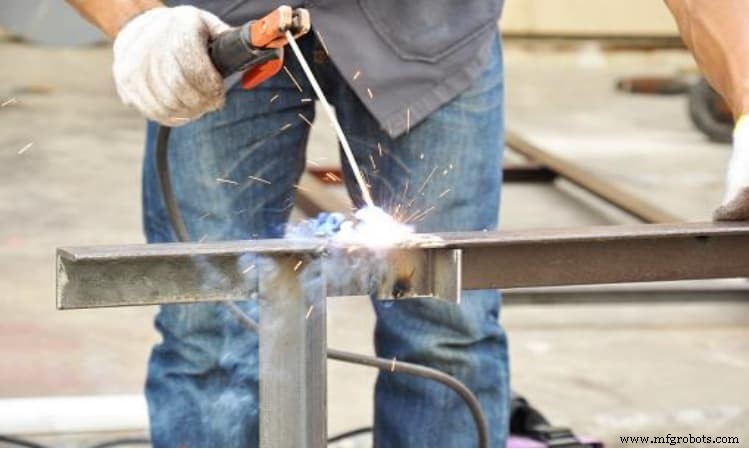
Самый удобный: компактное портативное оборудование. Строительство, судостроение, сталеконструкции.
Плазменнодуговая сварка (Plasma Arc Welding)
Похожа на TIG (вольфрамовый электрод), но малая дуга, электрод на теле горелки. Давление газа создает горячую плазму, расплавляющую металл.
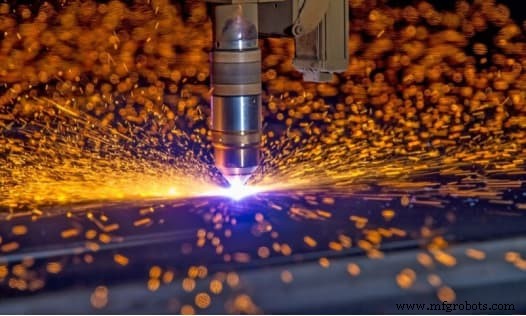
Низкая мощность, высокая скорость, точные швы. Авиация, судостроение. Как TIG — без наполнительного материала, минимальная доводка.
Электронно-лучевая и лазерная сварка
Лазер/электронный луч — источник тепла. Требует сложного оборудования или роботов. Высокоточность: фокус на микронные участки. Тяжелые металлы: углеродистая сталь, титан, нержавейка, алюминий. Термопласты. Эстетика — минимум пост-обработки.
Газовая сварка (Gas Welding)
Традиционный термический метод. Горение топлива (пропан, ацетилен) + кислород → высокотемпературное пламя. Широкий спектр: черные и цветные металлы. Трубопроводы, ВК-системы, ремонт. Не требует электричества, портативна, экономична, не нужны узкие специалисты.
Не уверены: сварка или резьбовые соединения? Есть гайд по выбору сварки vs резьбовки.
Выбор метода сварки с учетом пространственного положения шва
Поверхности при сварке листов и оптимальные методы.
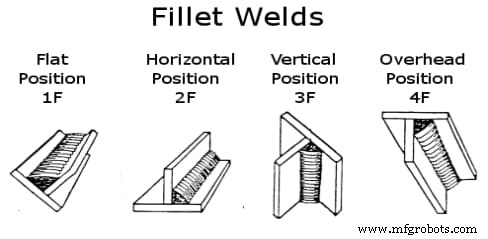
Плоское положение (Flat)
Сварщик сверху, гравитация помогает расплаву. Угол горелки 45° к поверхности, пламя в точку схода.
Лучше всего: MIG и TIG — подача проволоки и газ отлично работают в плоском положении.
Горизонтальное положение (Horizontal)
Листы горизонтально. Две формы:
• Угловой шов (Fillet): верхний край горизонтали к вертикали — «Г».
• Шов в пазе (Groove): оба листа в вертикальной плоскости.
Лучше: ручная дуговая (Stick) — сложно балансировать MIG/TIG.
Вертикальное положение (Vertical)
Расплав течет вниз. Контроль: горелка 45° к листу, электрод между пламенем и ванной.
Лучше: Stick. Часто сварочники поворачивают заготовку в плоское/горизонтальное для удобства.
Надголовное положение (Overhead)
Самое сложное: деталь над головой, расплав капает. Уменьшить ванну, достаточно наполнителя. Stick — наиболее применимо. Редко в кастомном листовом производстве.
8 советов для сварки листового металла
Цель: сохранение механических свойств сварной зоны.
1. Правильный наполнительный материал
Толщина наполнителя < толщины листа. При 1 мм листе — проволока 0.6 мм. Тонче проволока → меньше тепла → меньше риск перегрева и деформаций. Правильный выбор снижает риск коррозии, трещин, дефектов.
2. Прерывистая сварка (Skip Welding)
Серия коротких швов в ключевых точках → фиксация → остывание 2–3 мин → дозаполнение пропусков. Предотвращает искривление и волны от неравномерного нагрева. Не качаете горелкой — прямое быстрое движение.
3. Прищепка (Tack Welding)
Малые временные швы для фиксации до финальной сварки. Зазоры 1 мм между листами → мелкие прищепки до полного покрытия стыка. Предотвращает прожоги.
4. Малый диаметр проволоки
MIG: минимально доступный диаметр. Лучший контроль, легче корректировать ошибку (меньше наплавления). Меньше тепла на плавление. Легкие калибры: 0.6–0.8 мм (0.023–0.030"). Для 18 GA (1.2 мм) и толще — 0.8–0.9 мм.
5. Малый электрод (Stick/TIG)
Электрод тоньше листа. < 3.2 мм (1/8"). Тонкий электрод работает на малых токах → меньше прожогов, возможность заточки под узкую дугу.
6. Медная/алюминиевая подкладка (Backing Bar)
Прижим подкладки к заготовке → быстрый отвод тепла (высокая теплопроводность) → меньше риск волн и прожогов. Жесткий прижим для теплоконтакта.
7. Высокоаргоновая защитная смесь
Аргон + CO₂ 75/25 — стандарт. Аргон дает меньше тепла. Для TIG/MIG алюминия — чистый аргон.
8. Качество стыковки и дизайн шва
Тонкий металл — минимальные зазоры, иначе прожог. «Измерь дважды, режь_once». Перепроектировка шва под теплоустойчивость.
Совоконный шов (Butt Joint)
Листы впритык. Плавящаяся поверхность (faying) — краевая подготовка для прочности. Сгиб одного края для зацепа. Простая подготовка, выдерживает нагрузки — стандарт для конструкций.
Накладной шов (Lap Joint)
Модификация совоконного. Листы перекрываются. Для разной толщины. Недостаток: зона перекрытия склонна к коррозии.
Т-шов (T-Joint)
Перпендикулярное пересечение — «Т». Форма углового шва. Обеспечьте проваривание в корень. Стопор для снижения жесткости узла. Трубопроводы, конструкции.
Угловой шов (Corner Joint)
Похож на Т, но ориентация иная: листы сходятся в углу — «Г». Рамы, коробки.
Краевой шов (Edge Joint)
Листы впритык, сварка по общему краю. Фланцевые края. Сгиб края для зацепа.
RapidDirect: ваш партнер по кастомной сварке листового металла
Нужен топ-уровень сварки для кастомного листового металла? Не знаете как сварку тонкого листа? RapidDirect — лучшие сервисы: сварка, лазерная резка и смежные технологии.
Профессиональные услуги: загрузите дизайн → бесплатный DFM-отчет. Гарантия качества, конкурентные цены, быстрые лид-таймы.
FAQ
Какая сварка подходит для тонких металлов?TIG — наиболее точная, не отклоняется от зоны фокуса. Гладкая деликатная отделка.
Можно ли использовать переменный или постоянный ток для MIG-сварки алюминия?Оба подходят. Но постоянный ток (стандарт MIG) быстрее — не нужны станки с AC/DC.
Какой минимальной толщины лист можно сварть?При экспертном теплоконтроле: MIG — до 0.8 мм, TIG — до 0.6 мм и ниже.
Промышленные технологии
- Освоение сварки Инконель: экспертные советы для высоконагруженных применений
- 5 экспертных советов для точного проектирования листового металла
- Как сократить затраты на сварку без ущерба качеству
- Мастерство дизайна листового металла: проверенные советы для быстрой, экономичной produkcji
- Основные инструменты и оборудование для сварки: полное руководство для начинающих
- Премиальные петли для корпусов из листового металла — точность, долговечность и быстрая доставка
- Оптимизация охлаждения корпуса: перфорированный лист для эффективной вентиляции
- Выбор петель для корпусов из листового металла
- Лучшие методы отделки металла: как выбрать оптимальную технологию для идеальных поверхностей
- Экспертные советы по дизайну гибания листового металла: форма, прочность, точность