



Постоянная глубина реза при токарной обработке: почему это важно и как это работает
Равномерная глубина реза: зачем она нужна и как работает?
В профильном черновом фрезировании появился новый способ расчета глубины реза. Что он делает? Почему это важно? И чем отличается от стандартной стратегии?
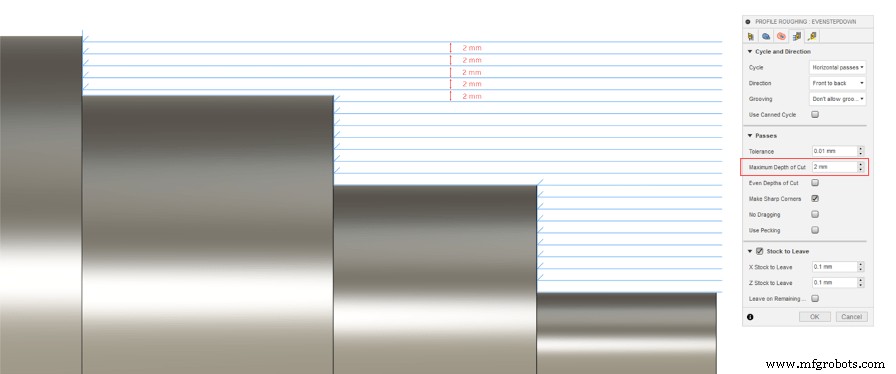
Давайте посмотрим, что мы делаем сейчас, и назовем это «Постоянная глубина реза», потому что именно это мы просим программное обеспечение выполнить за нас.
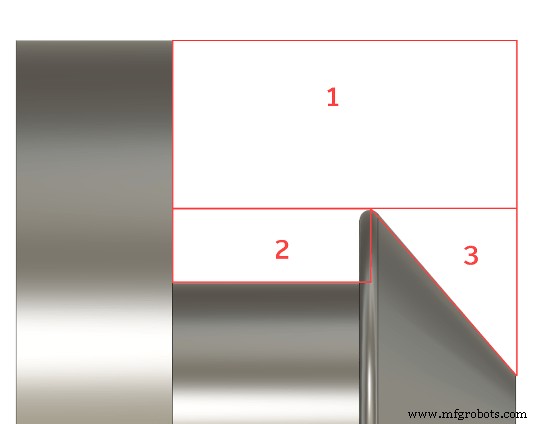
Если мы установим максимальную глубину реза 2 мм, она будет применяться от границы заготовки вниз, игнорируя реальную геометрию модели, но давая предсказуемый шаг по глубине для каждого прохода режущей пластины до достижения нижней границы (оси вращения детали).
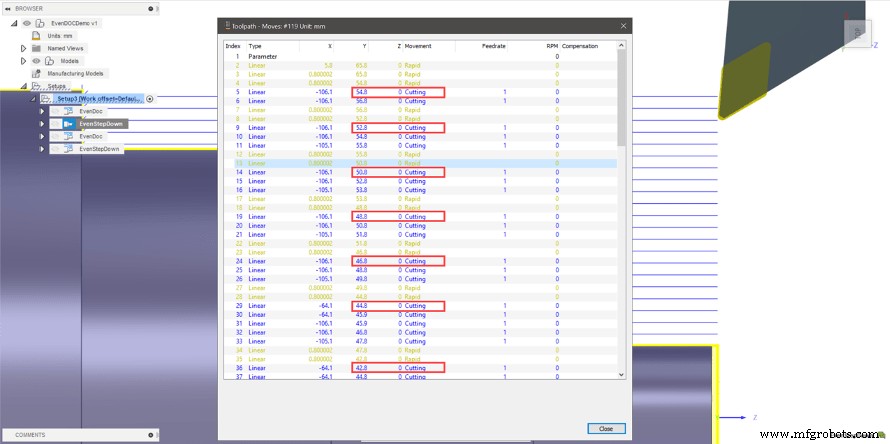
В чем проблема?
Тот крошечный проход, выделенный здесь, — главная причина проблем.
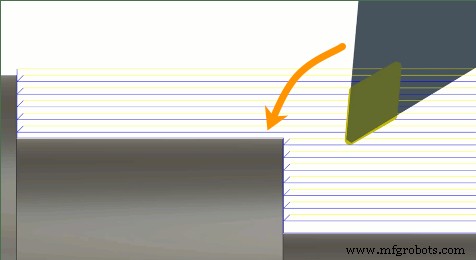
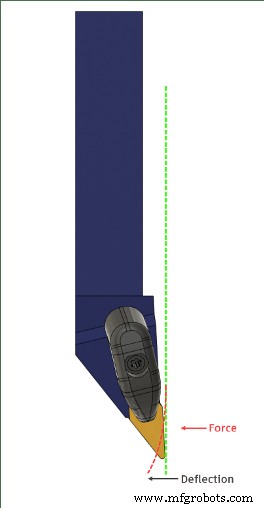
В чем проблема этого маленького прохода? Он просто не равен по глубине остальным. Но это небольшое изменение предвещает множество проблем при определении того, как добиться правильных допусков и чистоты поверхности. Равномерные глубины реза означают равномерную толщину стружки, предсказуемое прогибание детали или инструмента и равномерное рассеивание тепла при резании.
Почему это важно?
Минимизация переменных — всегда идеальный сценарий. Минимизация переменных обеспечивает быструю диагностику возможных проблем. Например, если у нас есть значительное прогибание инструмента при резании одинакового объема на нескольких упорах, мы можем просто скорректировать компенсации инструмента в контроллере для учета прогибания на каждом диаметре. Если у нас постоянная глубина реза, которая приводит к тонкому финальному черновому проходу на одном упоре, а на других двух они равны, мы можем получить колебания результирующего диаметра просто из-за прогибания инструмента. Чтобы исправить проблему с вариабельностью, нам нужно вернуться в Fusion и изменить размеры одного диаметра, чтобы привести его в допуск, не нарушая остальные два.
Для деталей с несколькими упорами, как в рассматриваемом примере, идеальный способ обработки по глубине не всегда может быть постоянным заданным числом. Пользователь не может нести ответственность за измерение диаметра каждого упора и расчет средней глубины реза от верха заготовки по всей детали.
Равномерные глубины реза приходят на помощь!
Как это работает?
Простая геометрия
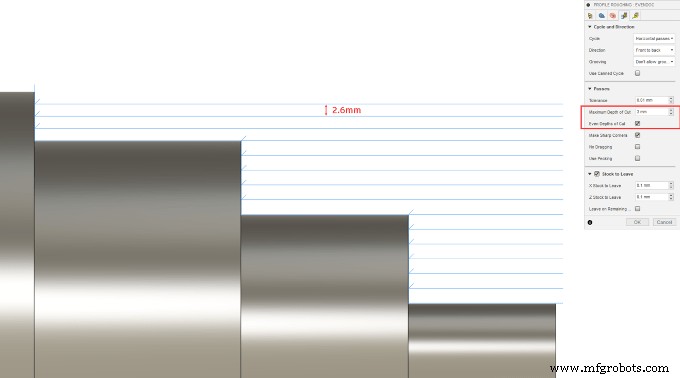
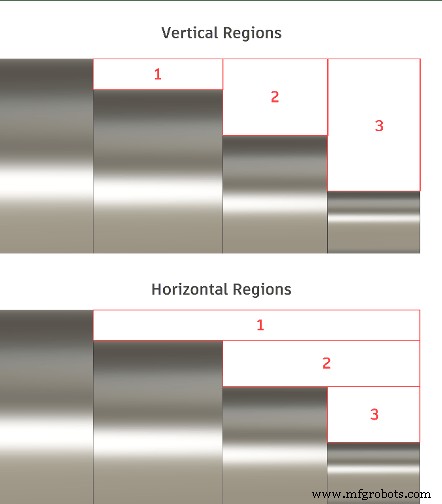
Мы разбиваем каждый диаметр на «область» для расчета правильного шага по глубине каждой области, а затем объединяем их в среднее значение, которое равномерно распределяется для всех ширин. Ниже приведены два базовых примера того, как области определяются в алгоритме в зависимости от того, выбирает ли пользователь вертикальные или горизонтальные проходы. В этом случае мы дали программе рекомендуемую «Максимальную глубину реза» 3 мм. 3 мм не будет точной глубиной реза для каждого прохода, как при постоянной глубине реза, а значением, не превышаемым. Алгоритм теперь заглядывает вперед в модель и разбивает её на области, распознавая плоскости, и рассчитывает глубину каждого прохода так, чтобы они были равномерно распределены. Результат — 2,6 мм для каждого прохода и предсказуемые условия резания, постоянные от упора к упору.
Сложная геометрия
Но что происходит, когда геометрия детали сложнее? Этот первый пример более сложной геометрии показывает, где может возникнуть неравномерная глубина реза.
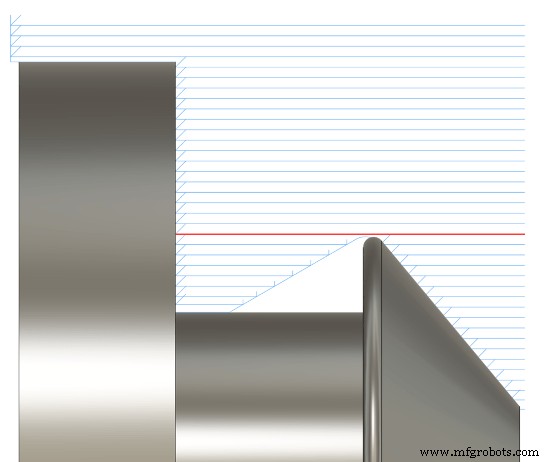
Без простого способа идентификации областей на основе плоских поверхностей, как нам определить область для разделения этой детали?
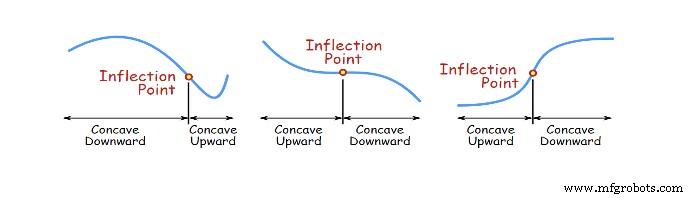
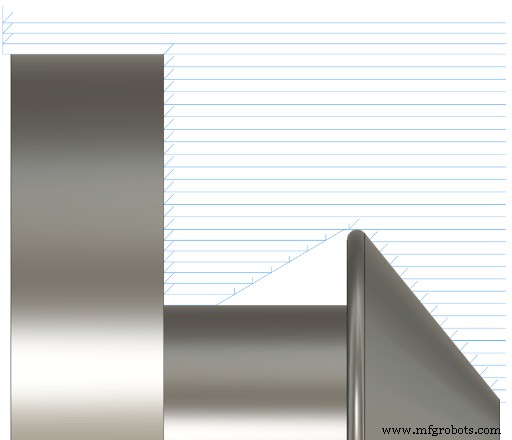
Используя точку(и) перегиба модели, мы можем определить области для разделения и рассчитать равномерную глубину реза для сложных форм.
Наклонные поверхности
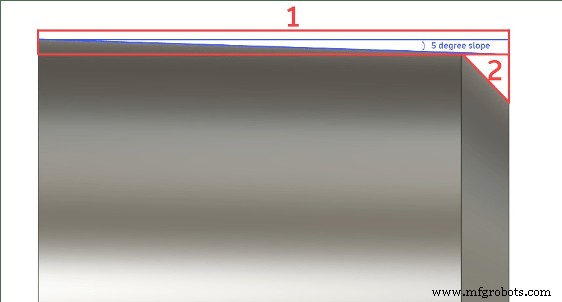
Последний случай — наклонные поверхности. В этом примере рассмотрим пример NPT-резьбы с 5-градусным конусом вала. Алгоритм будет рассматривать всё, что больше 5 градусов, как область; всё, что меньше, не будет считаться разделяющей областью. Как на конической поверхности ниже.
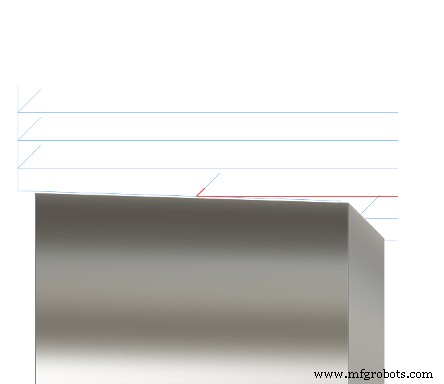
Без плоскости для определения области или точки перегиба мы не можем четко определить, что является подходящей разделяемой областью для достижения равномерной глубины реза. Фактически, в этом случае мы вообще не сможем достичь равномерной глубины реза из-за наклонной поверхности. Но, чтобы устранить небольшое оставшееся количество материала, мы можем определить, что такое минимум и максимум области для наклонных граней. Именно поэтому мы встроили максимальный угол 5 градусов для учета областей. Если угол больше 5 градусов, он не будет считаться «плоской» областью. Это дает нам лучшие результаты ниже.
Что дальше?
Мы начали с работы равномерной глубины реза для внешнего и внутреннего диаметров черновой обработки почти со всеми комбинациями настроек, за исключением нескольких: без подтяжки, задней резки и реставрационной обработки (обработка от литья).
Мы допустили некоторые допущения в алгоритме и хотим открыть больше опций для пользователей. Например, максимальная глубина реза — единственный входной параметр, так каков минимальная глубина реза? Сейчас мы обрабатываем это по областям. Любая плоская область, меньшая максимальной глубины реза, мы также не считаем областью. Мы планируем добавить поле минимальной глубины реза для лучшего контроля этого значения.
Попробуйте эти новые производственные методы. Еще не используете Fusion 360? Попробуйте сегодня.
Промышленные технологии
- Что такое тумблер-пресс? Как он работает и почему важен
- Трансферная литье: процесс, преимущества и варианты
- Понимание автомобильных трансмиссий: типы, функции и принцип работы
- 3D-печать: технологии, процессы и принцип работы
- Понимание дуговой сварки: виды, принцип работы и ключевые преимущества
- Угловой транспортир (Bevel Protractor): как измеряет углы и почему это важно
- Понимание ЧПУ-расточных станков: принцип работы и ключевые преимущества
- Понимание промышленных сцеплений: определение, функция и применение
- Чат-боты: как они работают и почему критически важны для бизнеса
- Основные компоненты гидравлической системы: функции и значение