



Мастерство проектирования электронных корпусов: Полное руководство по листовому металлу
Многие пользователи Protocase — специалисты в своей инженерии или науке, но не обязательно с обучением в металлообработке или дизайне. Создание оптимальных дизайнов корпусов, отражающих требования и намерения, может быть сложным, особенно на незнакомой территории. Поэтому за десятилетие мы создали ресурсы, делясь знаниями о листовом металле и корпусах, включая это руководство. Надеюсь, оно станет how-to для старта и сэкономит время и переделки в долгосрочной перспективе.
Статья освещает пять ключевых концепций: выбор металла, гибка листового металла, самохлопывающиеся крепежи, сварка и покрытия. Если полезно — проверьте другие материалы на странице ресурсов Protocase.
Вопросы? Комментируйте или пишите на info@protocase.com — поможем определиться.
Выбор металла
Первый шаг — выбрать тип металла и толщину. Protocase держит на складе все металлы, обычно используемые для корпусов: алюминий, нержавейка, углеродистая сталь (холоднокатаная или гальванизированная) и медь. Ниже — отличительные характеристики для обоснованного выбора.
- Алюминий — легкий, коррозионностойкий, отличен для корпусов и деталей. Может быть порошково покрашен или оставлен голым/шлифованным. Для электрического контакта — хем-фильм (хроматное покрытие). Может быть анодирован — твердое долговечное оксидное покрытие.
Алюминий менее жесткий, чем сталь; в некоторых случаях нужна большая толщина для той же прочности. (Свяжитесь, если нужна помощь).
Два сплава на складе:
- 5052 Алюминий — идеален для листового металла: гнется в малый радиус без трещин, легко сваривается и обрабатывается.
- 6061 Алюминий — легко обрабатывается, но более склонен к трещинам при гибке в малые радиусы.
- Холоднокатаная сталь — для универсальных корпусов и деталей, так же часто, как алюминий. Хорошее сочетание цены и жесткости, долговечна в помещениях при порошковом покрытии. Не коррозионностойка по природе; для этого лучше алюминий, нержавейка или гальваннеал.
- Нержавеющая сталь — высокая прочность и жесткость как у холоднокатаной, но высокая коррозионная стойкость за хром и никель. Может быть порошково покрашена или оставлена голой/шлифованной (матовый «щетка»).
- Гальваннеал — низкоуглеродистая сталь, покрытая цинком и отожженная, чтобы цинк диффундировал в субстрат, предотвращая отслаивание. Покрытие делает её намного долговечнее холоднокатаной во влажных средах, но не так, как нержавейка или алюминий.
- Медь — мягкая, гибкая, вязкая с очень высокой тепло- и электропроводностью. Чаще для шин, иногда для корпусов. При работе с ней крутящий момент в нарезанные резьбы — с осторожностью из-за мягкости, лучше самохлопывающиеся крепежи. На складе медный сплав C110 1/8 hard — высокая проводимость, отличная ковкость, идеален для электро/электронных применений.
При работе со складскими материалами — корпус/детали за 2–3 дня. Другие металлы можно заказать — пару дней сверх стандартного тайминга.
Толщины листового металла
Для представления о толщинах — таблица складских материалов. Калибры (Gauge) по американским стандартам CRS. (Для алюминия калибры обычно не используют — фактическая толщина более международна).
Главная проблема для дизайнера без опыта — какой калибр выбрать, на бумаге все похожи. Начало: онлайн-генератор шаблонов или Protocase Designer (бесплатный 3D CAD). Эти инструменты создадут корпус, который будет именно нужным или очень близким.
Для меди — см. Stocked Gauges for CR Copper.
| Gauge # | Углеродистая сталь | Гальваннеал | Нержавейка | 5052 Алюминий | 6061 Алюминий |
|---|---|---|---|---|---|
| n/a | n/a | n/a | n/a | n/a | 0.500" |
| n/a | n/a | n/a | n/a | n/a | 0.375" |
| n/a | n/a | n/a | n/a | 0.250" | 0.250" |
| n/a | n/a | n/a | n/a | 0.188" | n/a |
| 8 | n/a | n/a | n/a | 0.1285" | n/a |
| 11 | 0.120" | n/a | 0.125" | 0.091" | 0.1285" |
| 12 | 0.120" | n/a | n/a | 0.081" | n/a |
| 13 | 0.090" | n/a | n/a | n/a | n/a |
| 14 | 0.075" | 0.078" | 0.078" | 0.064" | n/a |
| 16 | 0.060" | 0.063" | 0.063" | 0.051" | n/a |
| 18 | 0.048" | n/a | 0.050" | 0.040" | n/a |
| 20 | 0.036" | 0.040" | 0.037" | 0.032" | n/a |
| 22 | 0.030" | 0.034" | 0.031" | n/a | n/a |
| 24 | 0.024" | 0.028" | 0.025" | n/a | n/a |
| 26 | n/a | n/a | 0.019" | n/a | n/a |
Нестандартные вырезы
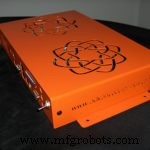
В Protocase корпус делается под вас — можно указать практически любой вырез. Обычно функциональные: разъемы, дисплеи, переключатели. Но часто вижу креативные: логотипы, бренды, названия продуктов, креативные вентиляционные вырезы — сочетание формы и функции.
Подсказка: Проверьте нашу библиотеку вырезов на сайте и в Protocase Designer.
Гибка металла и радиус гиба
Корпуса и детали гнутся на прессовом гибе или фолдере. Металл обычно не может образовать идеальный 90° угол — углы имеют радиус, как на диаграмме.
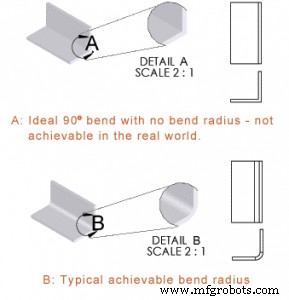
Разные степени кривизны достигаются разным инструментом и параметрами. Как дизайнер, вы контролируете это, задавая радиус гиба — радиус внутренней поверхности гиба (внешний = внутренний + толщина металла).
Два ключевых фактора для радиусов гиба:
- Функциональные соображения: Плоская поверхность для крепежа, компонентов или вырезов появляется только после выхода за пределы радиуса гиба.
- Эстетика: Например, «ретро»-дизайны часто имеют большие радиусы для плавности.
Учитывайте намерения по эстетике и функциональности при выборе радиусов.
Идеально — проектировать только с реализуемыми радиусами; проверьте нашу таблицу возможностей и сопоставьте с ограничениями оборудования. Если не можете решить — предложите разумное (например, 0.040"), мы скорректируем перед производством.
Особое внимание — пересечение двух линий гиба (угол корпуса). Лишний материал нужно убрать, чтобы гибы не мешали друг другу — это угловая выемка (corner relief / corner trim в CAD). Если не включите правильные выемки — добавим за вас. В Protocase Designer шаблоны делают это автоматически.
В общем, вырезы должны держать мин. расстояние от радиусов гиба, иначе риск растяжения/расширения. Часто спрашивают: как далеко вырез от гиба. Значение зависит от материала, толщины, инструмента/радиуса. См. таблицу Material Bend Radii and Minimum Bend Size. Выбранное мин. значение гиба = мин. близость выреза к гибу. Пример: 14 gauge Stainless Steel, мин. гиб .275" → вырезы не ближе .275". Используя это значение — гарантируете отсутствие проблем.
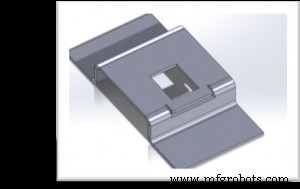
Если нужно поставить вырез близко к гибу — свяжитесь с нами, поработаем вместе. Также можно выемку гиба в этой области — оставит вырез идеальной формы (см. ниже).
Самохлопывающиеся крепежи
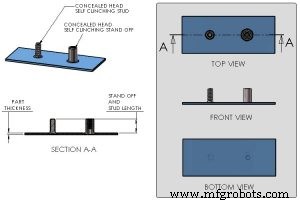
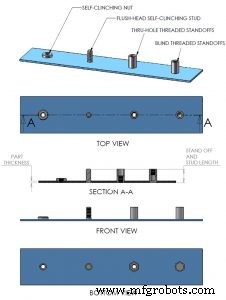
Самохлопывающиеся крепежи — резьбовые гайки, шпильки, стойки и др., прессуемые в листовый металл для надежных точек крепления. Гайки принимают винты (намного надежнее, чем нарезанная резьба в листе), стойки для монтажа плат (чтобы не замыкать металл с током и не перегреваться), шпильки для монтажа разъемов. Часто называют PEM® (торг. марка PennEngineering & Manufacturing Corp.) — крайне полезны, решили много проблем монтажа компонентов за годы.
Сварка
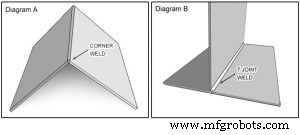
Сварка решает задачи: сложные детали (сборка из частей), герметичные швы, усиление корпуса. Предлагаем точечную, шовную и приварку.
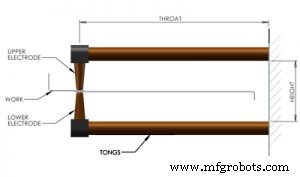
Точечная сварка — быстрый, эффективный, недорогой метод постоянного соединения двух листов в одной или нескольких точках. В отличие от резьбовых крепежей, оставляет минимальный след. Есть размерные ограничения по геометрии оборудования (диаграмма ниже). Совместима со всеми складскими холоднокатаной, нержавейкой, гальваннеал.
- Макс. глубина горла: 15" (375 мм)
- Макс. высота: 5" (125 мм)
Шовная сварка — для непрерывного соединения двух+ листов, чтобы они выглядели бесшовно. Используем CMT-сварку (Cold Metal Transfer), похожую на MIG с проволокой. Но в MIG наплавляющийся металл передается вспышками при очень высокой температуре. В CMT провод нагревается достаточно, чтобы расплавить кончик, передача происходит физическим контактом. Генерируя только 1/10 тепла MIG, CMT предотвращает деформацию и отжиг даже для тонкого листа. В большинстве случаев лишний металл снимается шлифовкой. Полученные бесшовные швы полезны для защищенности от погоды, снижения EMI-утечки, бесшовного вида.
Приварка — тем же способом, что шовная, но дискретными сегментами.
Покрытия
Порошковое покрытие — сухой термопластичный порошок, наносится электростатически, спекляется в печи. Разнообразие цветов, глянца, текстур. Признано индустриальным стандартом покраски металла — экономичное, высокое качество, высокая долговечность. Преимущество — текстуры. Например, sandtex (шероховатый) отлично скрывает отпечатки пальцев — оптимально для электронных корпусов.
При порошковом покрытии краска добавляет слой. Размеры чертежей относятся к базовому металлу, а не покрытию! Рекомендую закладывать доп. .003"–.005" с каждой стороны на размеры вырезов (например, деталь 1" → вырез 1.006"–1.010"). Иначе детали не войдут.
Для указания порошка — выберите цвет/текстуру и приложите заметку к дизайну. Список складских порошков на сайте. Доступны и нескладские — доп. сроки и партия.
Важно: Автоматически маскируем резьбовые крепежи перед порошковкой, чтобы избежать проблем. Клиенты могут запросить доп. маскировку — в основном для голого металла при электрическом контакте.
Цифровая печать и шелкография — финишные техники для профессионального вида. Обе позволяют четко маркировать корпус/деталь/компонент: разъемы, переключатели, порты и др. Цифровая печать также отлична для графики — логотипы, арт.
Обе техники применяются к плоским панелям, деталям и собранным корпусам.
Цифровая печать стала дефолтом для многих дизайнеров, но у каждого процесса свои сильные стороны — один или другой может лучше подойти для вашего применения.
Химическое конвертное покрытие (chem-film / хроматное) — при нанесении на металл создает коррозионностойкую долговечную поверхность (как нержавейка) со стабильной электропроводностью.
Анодирование — электрохимический процесс для подготовки поверхности цветных металлов (чаще алюминий), делающий поверхность тверже и менее корродируемой. Анодированная поверхность становится частью алюминия — никогда не отслаивается, не сколачивается, не стырится при нормальном использовании. Предлагаем через субподрядчика — доп. сроки.
Оловянное покрытие — простая иммерсия, наносящая чистое олово на медь. В Protocase обычно для улучшения коррозионной стойкости, электропроводности и паяемости. Обычно наносим на кастомные медные шины. Также покрываем клиентские детали при необходимости.
Голые металлические покрытия для алюминия и нержавейки в трех базовых типах:
- Без покрытия — дебарринг, могут быть микроры/смазки. Экономично, только для функциональных деталей не на показе.
- Шлифованное (Grained) — дебарринг + конкретное линейное направление зерна щеткой.
- Тумбированное (Tumbled) — сглаживание и ненаправленная текстура через тумбление в абразивной среде (эстетика как матовое стекло).
За деталями по покрытиям — сайт.
Допуски
При проектировании корпуса учитывайте неизбежные вариации размеров в производстве. Основные источники: позиционная ошибка и вариация разреза при резке, вариации из-за состава металла и несовершенное моделирование растяжения при гибке. Напоминаю: размеры для голого металла — если порошок, добавляйте 0.003"–0.005". Стандартные допуски Protocase — на сайте.
Следующий пост
Хотите дальше Enclosure Design 101? Читайте пост о том, что делать, когда вырезы и компоненты должны быть близко к гибу.
Поддержка Protocase
Protocase дает инженерам и дизайнерам новый опыт: нестандартные электронные корпуса с беспрецедентной скоростью, простотой и сервисом.
Материалы и услуги: www.protocase.com
Промышленные технологии
- Design for Manufacturability: основные руководящие принципы — Часть 1
- 5 экспертных советов для точного проектирования листового металла
- 8 экспертных советов по снижению затрат на листовую металлообработку
- Формование листового металла: Техники и применения для современного производства
- Экспертные решения вентиляции для корпусов из листового металла
- Пошаговое руководство по созданию надежных кронштейнов из листового металла
- Экспертные советы по дизайну гибания листового металла: форма, прочность, точность
- Калибры листового металла и конвертация: практический справочник
- Профессиональные методы МИГ-сварки листовой стали: экспертные советы и лучшие практики
- Освоение фаabricации листового металла: полное руководство