



Литье металлов: виды, преимущества, этапы и применение
В этой статье вы узнаете, что такое литье металлов? и как это делается, его процессы, этапы литья металлов и типы процесса литья металлов.
Процесс литья металлов
Процесс литья металлов — это старейший и популярный метод производства средств проектирования желаемых форм. Это первый шаг в производстве большинства продуктов.
Литье может быть изготовлено из любого металла, который может быть расплавлен и может иметь любую форму, которую желает проектировщик. Литья могут производиться в размерах от нескольких мм до нескольких метров. Литья могут весить от нескольких грамм до тонн.
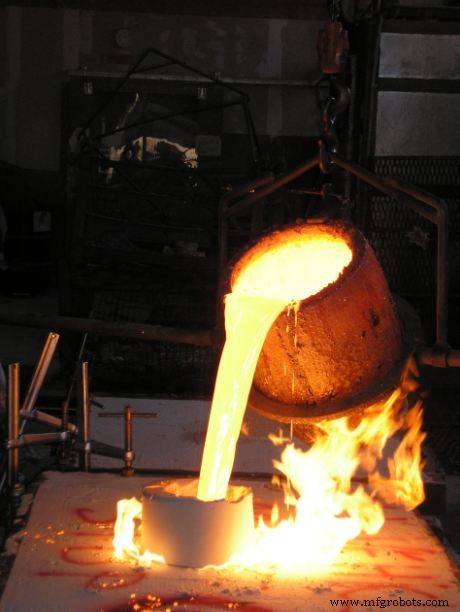
Изделия с очень сложными формами, полыми сечениями, сложными внутренними полостями и неправильно изогнутыми поверхностями, сделанные из металлов, которые трудно обрабатывать резанием, могут быть легко произведены процессом литья.
Читайте также: Термическая обработка стали — почему это важный фактор в производстве
Доступно много процессов литья, и выбор процесса для производства определенных деталей зависит от таких факторов, как стоимость производства, производительность, размер, форма и качество поверхности. Процессы литья отличаются друг от друга в основном типом материала, используемого для подготовки формы, и методом заливки расплавленного материала.
Материал формы обычно песок или металл, а метод заливки может использовать гравитацию, вакуум, низкое или высокое давление. Литье чаще всего используется для изготовления сложных форм, которые было бы трудно или неэкономично сделать другими методами.
Современный процесс литья делится на две основные категории:
- Разрушаемые (Expendable)
- Неразрушаемые (Non-expendable / Permanent) литье.
В разрушаемом литье входит пиление в песок, оболочевое литье, литье в гипсовые формы, литье в выплавляемые модели и литье в выгораемые модели.
В неразрушаемом литье входит литье в металлические кокильные формы, литье под давлением, литье полутвердых сплавов, центробежное литье, непрерывное литье.
Преимущества процесса литья металлов
- Затраты, связанные с процессом литья, очень низки по сравнению с другими производственными процессами.
- Очень тяжелые и громоздкие детали, которые трудно изготовить другими производственными методами, могут быть произведены этим процессом.
- Литье может использоваться для массового производства, так и для мелкосерийного производства.
- Изделие может быть отлито как единый кусок, и таким образом процесс соединения металлов исключается.
Классификация процесса литья металлов
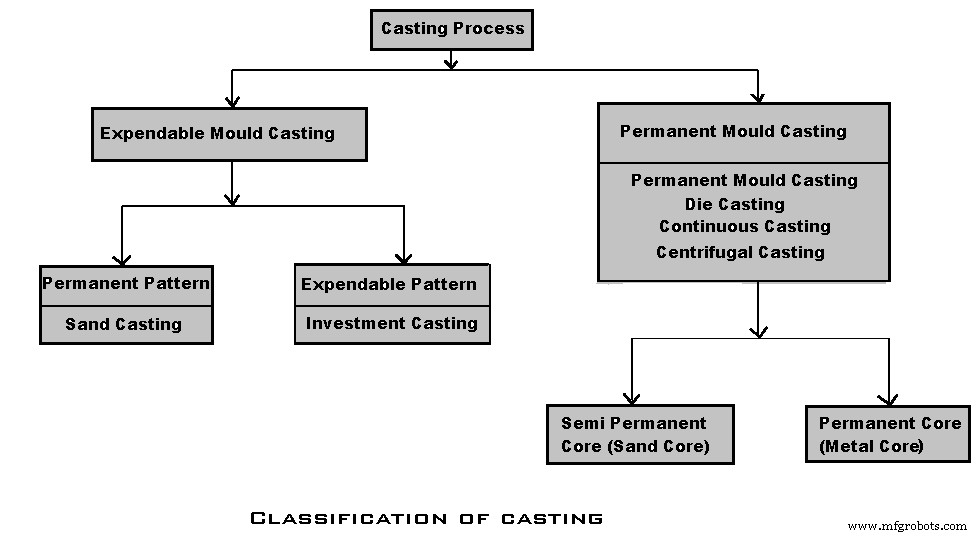
- Современный процесс литья подразделяется на две основные категории: разрушаемые и неразрушаемые (постоянные) формы.
- Когда форма используется для одного литья, она делается из песка. Такие формы называются разрушаемыми, так как они разрушаются при извлечении литья.
- Они используются для производства малых партий.
- Когда форма используется повторно, она делается из металла или графита и называется постоянной формой.
Не упустите: Каковы типы нестандартных методов обработки? [PDF]
Типы процесса литья металлов
Ниже приведены четыре различных типа процессов литья металлов, используемых для крупносерийного производства:
- Литье в песок
- Литье в выплавляемые модели (инвестиционное литье)
- Литье в металлические кокильные формы
- Литье под давлением
1. Литье в песок
Это самый обширный и широко используемый тип процесса литья металлов. Это процесс литья в разрушаемую форму с постоянной моделью. Процесс литья в песок включает использование печи, металла, модели и песчаной формы.
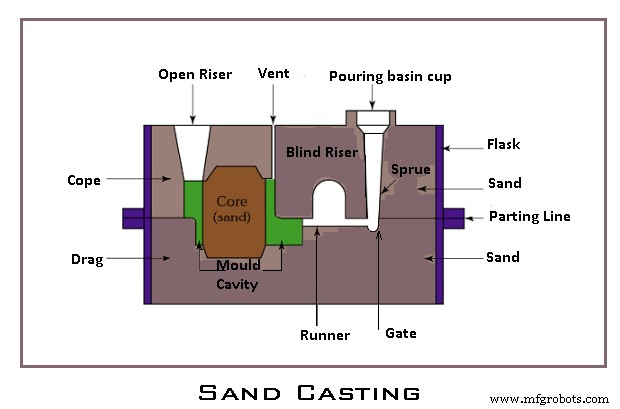
Ручное утрамбовка песка вокруг модели используется для простых литьев. Для сложных литьев песчаная смесь уплотняется формовочными машинами. Формовочные машины не только увеличивают стоимость производства, но и улучшают качество литья за счет улучшения приложения и распределения сил для утрамбовки.
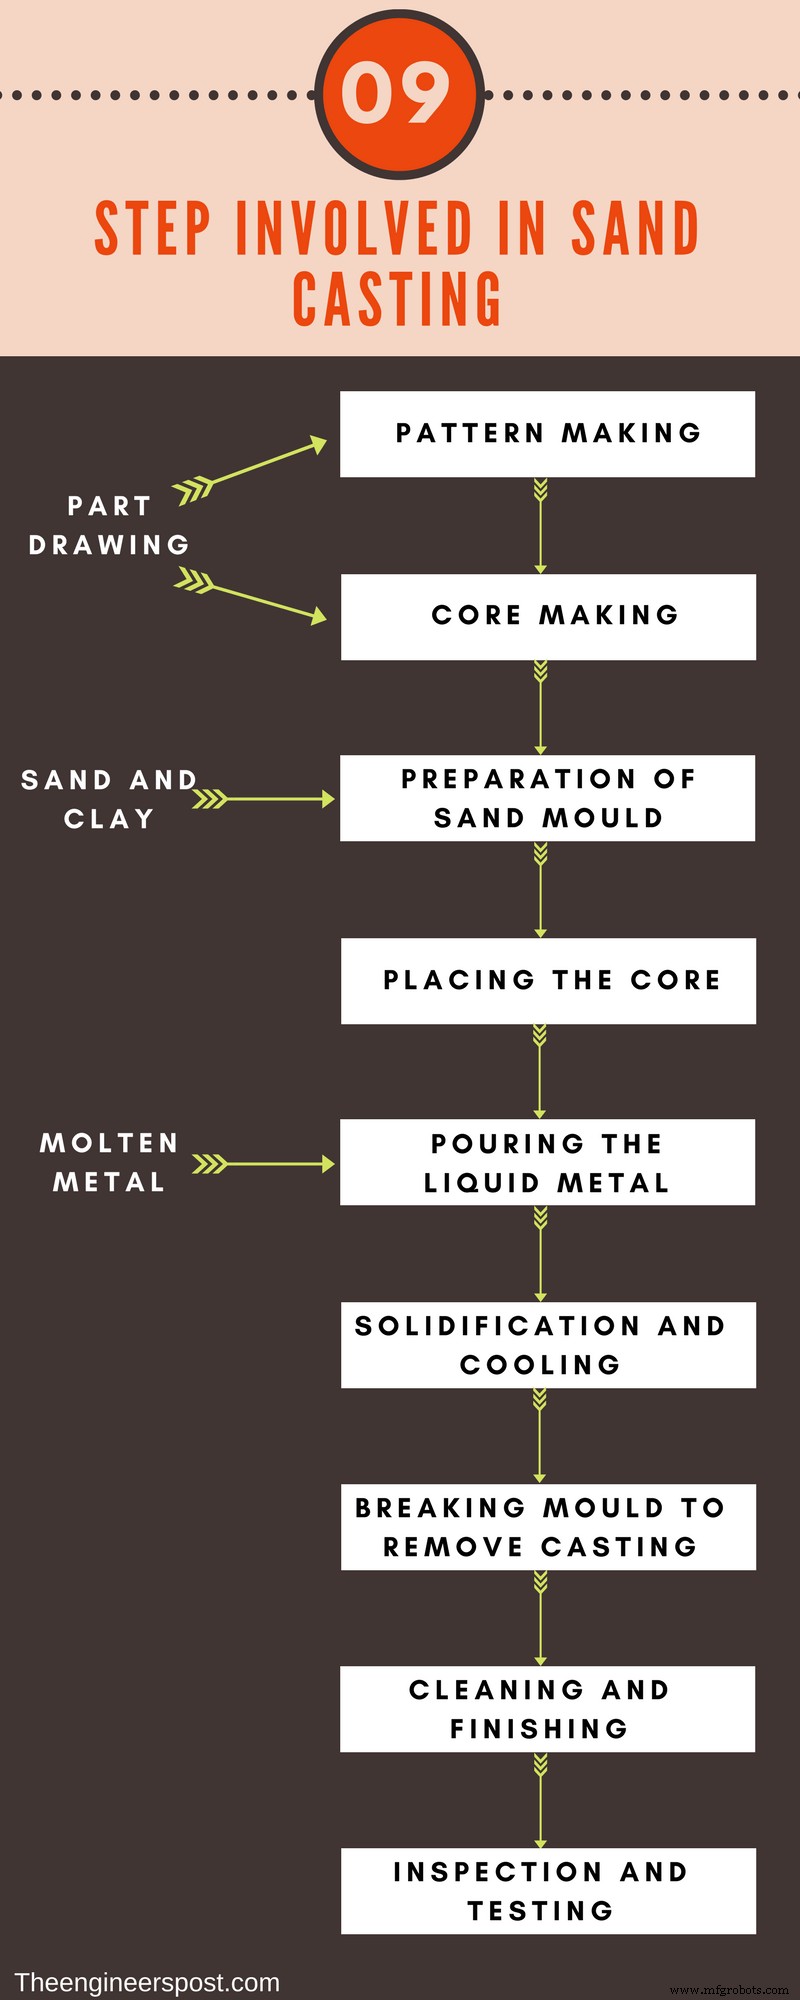
Он может использоваться для всех типов металлов, но качество поверхности и точность размеров не так хороши по сравнению с другими процессами литья. Это самый экономичный производственный процесс.
Преимущества литья в песок
- Почти любой металл может быть отлит.
- Нет ограничений по размеру и форме.
- Низкая стоимость оборудования.
- Менее дорого для малого объема производства.
Недостатки или ограничения литья в песок
- Грубая поверхность.
- Точность размеров не хороша.
- Требуется дополнительная доводка литья.
- Низкая производительность.
2. Литье в выплавляемые модели (Инвестиционное литье)
Последовательность операций в оболочечном инвестиционном литье приведена ниже:
- Изготовление мастер-модели: Мастер-модель изготавливается из материала, такого как дерево или пластик.
- Изготовление мастер-матриц: Матрица может быть отлита из металла с низкой температурой плавления с использованием мастер-модели. Стальные или деревянные матрицы используются.
- Подготовка восковых моделей: Восковые модели изготавливаются заливкой расплавленного воска в матрицу. После затвердевания воска она извлекается из матрицы.
- Сборка восковых моделей: В зависимости от размера литья несколько восковых моделей собираются вместе в виде дерева или кластера с центральным впуском и каналами.
- Покрытие кластера: Кластер теперь покрывается тонким слоем огнеупорного материала. Этот шаг выполняется путем погружения всего кластера в тонкую суспензию очень мелкого огнеупорного материала, смешанного с гидролизованным этилсиликатом, спиртом и желирующим агентом.
- Формирование конечного слоя огнеупорного материала: Здесь покрытый кластер многократно погружается в относительно крупнозернистый огнеупорный материал для достижения желаемой толщины покрытия.
- Затвердевание покрытия: Покрытый кластер оставляется на высыхание и затвердевание в течение некоторого времени (несколько часов).
- Выплавление восковых моделей: Форма помещается в печь вверх дном, и воск вытекает из формы, который собирается для повторного использования.
- Предварительный нагрев формы: Форма обжигается при 700–1000°С для придания прочности форме и обеспечения течения расплавленного металла во все сложные и тонкие сечения.
- Заливка горячей формы: Расплавленный металл заливается в форму гравитацией, вакуумным давлением или силой.
- Очистка литья: Впуск и каналы теперь удаляются, и литье очищается и доводится.
Преимущества инвестиционного литья
- Почти любой металл может быть отлит,
- Хорошее качество поверхности.
- Хорошая точность размеров.
- Довольно высокая производительность.
- Сложные формы могут быть отлиты.
- Низкая стоимость доводки.
Недостатки или ограничения инвестиционного литья
- Высокая стоимость труда.
- Дорогая форма и модель.
- Ограничение по размеру детали.
3. Литье в металлические кокильные формы (Permanent Mould Casting)
Существует много процессов литья в постоянные формы, несколько из них перечислены ниже:
- Гравитационное литье в постоянные формы
- Низкодавленное литье в постоянные формы
- Литье под давлением (Die casting)
- Центробежное литье
- Непрерывное литье
В этих процессах форма используется повторно. Форма обычно состоит из двух половин и разработана для легкого открытия и закрытия. Выталкивающие штыри предусмотрены для удаления затвердевшего литья. Металлическая форма не проницаема для газов, поэтому зазоры вдоль плоскостей разделения и выталкивающие штыри служат вентиляционными каналами для удаления газов.
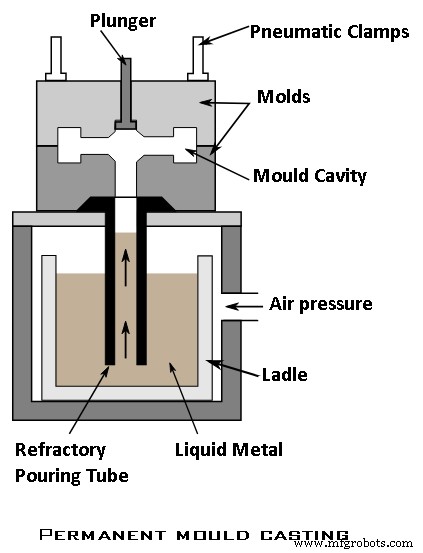
Огнеупорное покрытие на более тонких стенках формы не только увеличивает срок службы формы, но и предотвращает прилипание литья к стенкам формы.
Предварительный нагрев формы и контролируемое охлаждение формы через циркуляцию воды поддерживают равномерную температуру формы. Постоянные формы с другими процессами используются для литья низкоплавких цветных металлов с использованием форм из легированной стали.
В сравнении с другими процессами в этом процессе получается лучшее качество поверхности и точность размеров. Начальная стоимость высока, поэтому эти процессы экономичны только при необходимости более высоких объемов производства.
Преимущества литья в постоянные формы
- Хорошее качество поверхности.
- Хорошая точность размеров.
- Высокая производительность.
Недостатки или ограничения литья в постоянные формы
- Высокая стоимость формы.
- Подходит для крупносерийного производства.
- Подходит для литья простых форм.
- Подходит для низкоплавких металлов.
4. Литье под давлением (Die casting)
Литье под давлением — очень распространенный тип процесса литья в постоянные формы. Оно используется для производства многих компонентов бытовых приборов, таких как печи, вентиляторы, двигатели и игрушки и т.д.
Качество поверхности и допуски литьев под давлением настолько хороши, что практически не требуется пост-обработка. Формы для литья под давлением дороги и требуют значительного времени на изготовление; они обычно называются матрицами.
Существует два распространенных типа литья под давлением:
- Литье в горчей камере (Hot chamber die-casting)
- Литье в холодной камере (Cold-chamber die casting).
4.1 Процесс литья в горячей камере
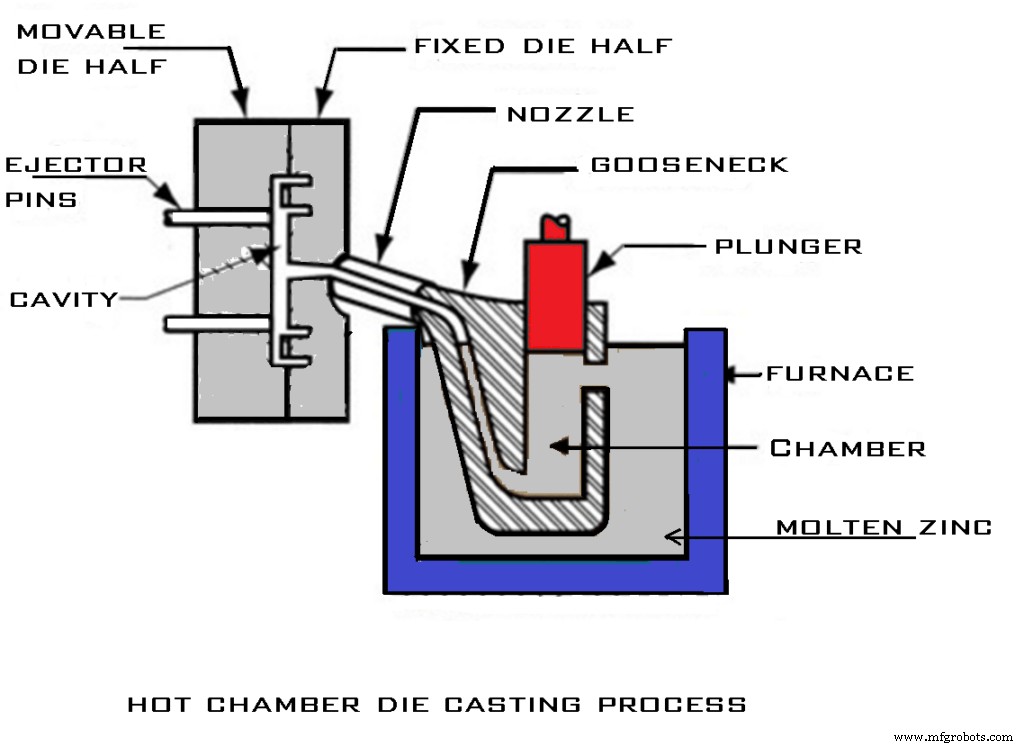
В процессе горячей камеры (используется для сплавов цинка, магния) камера давления, соединенная с полостью матрицы, постоянно заполнена расплавленным металлом.
Базовый цикл операции следующий:
- Матрица закрыта и гусиная шейка наполнена расплавленным металлом.
- Поршень толкает расплавленный металл через гусиный проход и сопло в полость матрицы: металл удерживается под давлением до затвердевания.
- Матрица открывается и сердечники, если есть, оттягиваются; литье остается в выталкивающей матрице; поршень возвращается, вытягивая расплавленный металл обратно через сопло и гусиную шейку.
- Выталкивающие штыри выталкивают литье из выталкивающей матрицы. Когда поршень открывает входное отверстие, расплавленный металл снова наполняет гусиный цилиндр.
Процесс горячей камеры используется для металлов, которые (а) имеют низкие температуры плавления и (б) не легируются с материалом матрицы, сталью; распространенные примеры — олово, цинк и свинец.
4.2 Процесс литья в холодной камере
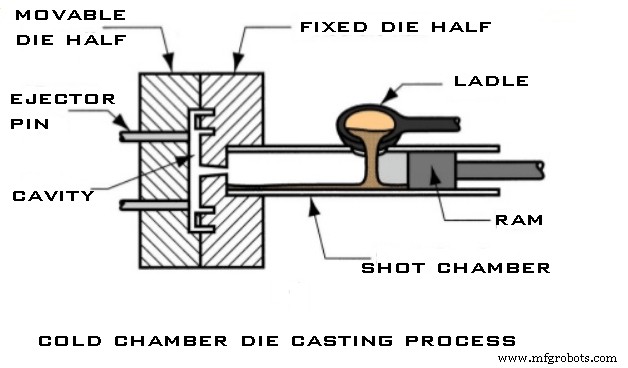
В процессе холодной камеры расплавленный металл заливается в холодную камеру в каждом цикле. Рабочий цикл:
- Матрица закрыта и расплавленный металл ложкой заливается в цилиндр холодной камеры.
- Поршень толкает расплавленный металл в полость матрицы; металл удерживается под высоким давлением до затвердевания.
- Матрица открывается и поршень следует, чтобы вытолкнуть затвердевший шлак из цилиндра, если есть сердечники, они оттягиваются.
- Выталкивающие штыри выталкивают литье из выталкивающей матрицы и поршень возвращается в исходное положение.
Этот процесс особенно полезен для высокоплавких металлов, таких как алюминий и медь (и их сплавы).
Преимущества литья под давлением
- Отличное качество поверхности.
- Отличная точность размеров.
- Высокая производительность.
- Сложные формы могут быть отлиты.
- Малое или нулевое затраты на доводку.
Недостатки или ограничения литья под давлением
- Высокая стоимость матрицы.
- Ограничено литьем цветных металлов.
- Ограничение по размеру детали.
Вам может понравиться: Каковы типы дефектов сварки? Их причины и способы устранения [PDF]
Этапы процесса литья металлов
Ниже приведены этапы процесса литья металлов для производства литья,
- Изготовление модели (Pattern making)
- Формовка и изготовление сердечников (Moulding and Core making)
- Плавка и литье (Melting and Casting)
- Очистка литья (Fettling)
- Испытания и контроль (Testing and inspection).
Первый этап выполняется вне литейного цеха, а остальные четыре этапа — внутри литейного цеха.
1. Изготовление модели
- При изготовлении модели, модели проектируются и готовятся в соответствии с чертежом литья, полученным от планового отдела и в соответствии с формовочным процессом.
- Материалы модели выбираются на основе таких факторов, как количество требуемых литьев и желаемое качество поверхности в литье.
- Это квалифицированная профессия, связанная с профессиями инструментального и матричного дела и формовочного дела, но также часто включает элементы тонкой столярной работы.
- Материалы, используемые для изготовления модели: дерево, металл или пластики.
2. Формовка и изготовление сердечников
- Модели отправляются на этап формовки, на котором формы готовятся либо в песке, либо в материале с помощью модели, чтобы получить полость желаемой формы.
- Для получения полого сечения сердечники готовятся в сердечниках. Формы и сердечники затем обжигаются для придания прочности и наконец собираются для заливки.
- Формовка может быть выполнена либо вручную, либо с помощью машин.
- Правильный дизайн формы и расположение для течения расплавленного металла очень важны для производства качественных литьев.
3. Плавка и литье
- Металл правильного состава плавится в подходящей печи.
- Расплавленный металл теперь берется в ковши и заливается в формы.
- Формы затем охлаждаются, чтобы расплавленный металл в форме затвердел.
- Литье затем извлекается путем разрушения форм и отправляется в очистку.
4. Очистка литья (Fettling)
- Литье отправляется в очистку, где удаляются ненужные выступы, прилегающий песок, и вся поверхность делается чистой и равномерной.
- Некоторые литья требуют термической обработки также, что делается только на этом этапе.
5. Испытания и контроль
- Контролер испытывает и проверяет литье перед отправкой из литейного цеха, чтобы убедиться, что оно безупречно и соответствует желаемым спецификациям.
- Если какие-либо дефекты найдены в литье, то они полностью отвергаются.
Читайте также: Список механических свойств, которые должен знать каждый механик
Это всё, спасибо за чтение. Если вам понравилась эта статья, пожалуйста, поделитесь ею с друзьями. Если у вас есть вопросы о «типах процесса литья металлов», вы можете спросить в комментариях.
Подпишитесь на наш информационный бюллетень, чтобы получать уведомления о новых статьях:
Промышленные технологии
- Распространённые дефекты литья в металлургии: причины и профилактика
- Песок литьё: процесс, особенности и промышленное применение
- Литье: определение, виды и процессы производства
- Ковка: процесс, типы и материалы
- Листовой металл: определение, виды и основные области применения
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Быстрое литье металлов: ключевые преимущества и промышленные применения
- Три этапа тепловой обработки металлов: нагрев, выдержка, охлаждение
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель