



Программное обеспечение для автоматизированной метрологии обеспечивает интеллектуальное производство
Прошло уже много времени с тех пор, как Скотт Лоуэн учился в школе, но он до сих пор занимается «научными проектами». Так Лоуэн в шутку назвал концептуальный проект по измерению детали и использованию полученных данных для определения корректировок, которые автоматически передаются на токарный центр, фрезерный станок или другой станок с ЧПУ.
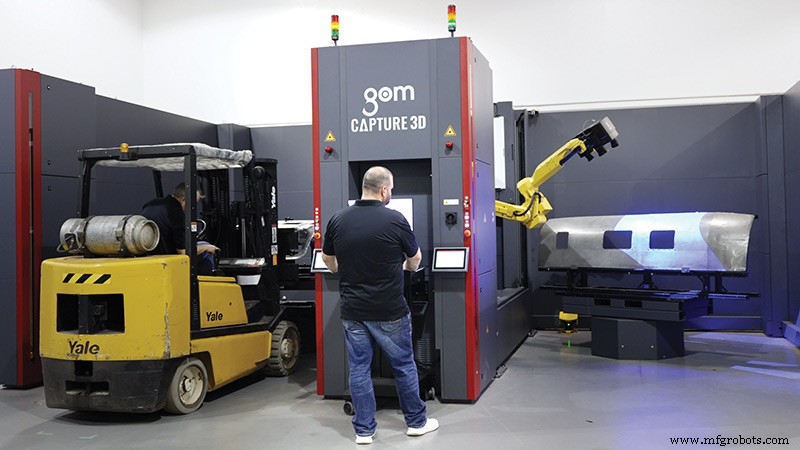
Пока текущий научный проект Лоуэна в Zeiss Industrial Quality Solutions (Вайксом, штат Мичиган), где он работает менеджером по программному обеспечению и аксессуарам, не полностью подтвердил гипотезу о том, что метрологические данные могут легко обеспечивать полностью автоматизированные корректировки обработки, Zeiss продолжает работу над автоматизированными решениями. Другие компании, такие как Capture 3D Inc. (компания Zeiss), Renishaw Inc. и Verisurf Software Inc., предлагают решения, использующие метрологические данные для выполнения различных степеней автоматизированных корректировок на станках с ЧПУ.
Пока что текущий научный проект остается неотъемлевой частью работы Лоуэна.
«Время, затрачиваемое на создание типов связей в системе автоматической обратной связи, далеко перевешивает отдачу от наличия такого типа автоматической обратной связи для станков с ЧПУ», — сказал он. «Мы все еще верим в необходимость наличия инженера, который анализирует соответствующие данные и создает соответствующую обратную связь или корректировку для станков с ЧПУ».
Это может быть хорошей новостью для трудоустройства инженеров производства, но поднимает вопросы: может ли процесс измерения полностью интегрироваться в интеллектуальное производство? Или метрология в значительной степени останется привязанной к процессам, которые производители использовали до появления связанного, основанного на данных, автоматизированного мира нового способа производства?
Автоматические корректирующие действия
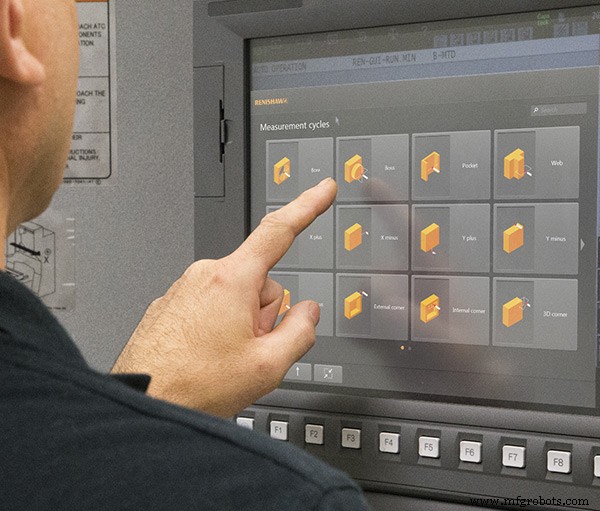
Renishaw (Вест Данди, штат Иллинойс) имеет продукт в режиме мягкого запуска: Renishaw Central — это платформа производственных данных для информации, включая статус станка, оповещения и результаты измерений от зондов станков с ЧПУ и предустановщиков инструментов, систем калибровки Equator и КИМ.
Платформа имеет прикладной программный интерфейс (API), позволяющий пользователям запрашивать информацию и передавать ее в другие программные системы, такие как системы планирования ресурсов предприятия или пользовательские панели мониторинга.
«По-моему, главное улучшение, которое мы видим [у наших клиентов], — это использование данных измерений для генерации предварительно настроенных автоматических корректирующих действий, будь то корректировка инструмента, корректировка заготовки и т.д.», — сказал Брэндон Голяб, менеджер по программному обеспечению станков с ЧПУ в Renishaw. «Пользователи нашей системы настраивают, как реагировать на измерения и с каким станком связывать корректирующее действие».
Это становится возможным благодаря улучшению продукта под названием интеллектуальный процессный контроль — серия протоколов связи, позволяющих клиенту определять, как они хотят обрабатывать сценарии измерения. Это, в свою очередь, может создавать смещения и интеллектуальные корректировки производственного процесса или станков с ЧПУ при необходимости.
Renishaw Central также имеет функцию визуализации, предоставляющую стандартные панели мониторинга для отображения статуса станка и результатов измерений. Его также можно использовать для анализа исторических данных.
Во время мягкого запуска платформа настроена на один станок с ЧПУ для каждого измерительного устройства, но Голяб сказал, что не видит ограничений на количество станков, с которыми может взаимодействовать Renishaw Central.
«Помимо Renishaw Central, у нас также есть несколько продуктов, которые позволяют самому станку с ЧПУ не просто собирать данные, а выполнять замкнутый производственный цикл с обратной связью в рамках архитектуры одного станка», — сказал он.
Set and Inspect with Program Builder, предназначенный для новых или менее опытных операторов, используется непосредственно на станке, а автономное решение — Productivity+. Set and Inspect используется для выполнения таких задач, как установка деталей, валидация деталей, верификация закрепления приспособлений и цикл «обработка-измерение-обработка» (где оператор выполняет полуфинишный проход, измеряет результат, а затем выполняет финишный проход на основе данных измерения). «Всё это можно настроить с помощью этих программных компонентов», — сказал Голяб. Set and Inspect также можно использовать с программным обеспечением Reporter от Renishaw для передачи данных обратно в Renishaw Central.
«Productivity+ использует САПР-модели для генерации программ, похожих на то, что делает Inspection+, но поскольку он управляется САПР, программисту проще работать», — сказал Голяб. «Но по тому, что можно сделать с данными на уровне отдельного станка, он очень похож на Inspection+». Inspection+ — это макробазовое метрологическое ПО Renishaw для более опытных пользователей, которые могут писать G-код, выполняемый на уровне ЧПУ-контроллера.
Технология измерений Renishaw может даже использоваться для предсказательного отказоустойчивости. Для этого данные из Productivity+ объединяются с датчиком Sprint компании, измеряющим тысячи точек в секунду для оценки состояния поверхности детали.
«По мере износа инструмента обычно можно наблюдать волнистость [на поверхности детали]», — сказал Голяб. «Поскольку это прямое измерение производительности инструмента, оно может быть лучшим индикатором износа инструмента, чем косвенные методы, такие как нагрузка на шпиндель».
Перенос решений к конструктору
Замкнутое производство также знакомо Рику Уайту, генеральному директору Capture 3D (Санта-Ана, штат Калифорния), но конкретнее с замкнутой техникой под названием адаптивная обработка. «Оно создает замкнутый цикл в ЦНЦ-обрабатывающем центре на основе результатов сканирования», — сказал он. «[Программное обеспечение адаптивной обработки] определяет, что нужно сделать, чтобы достичь САПР-модели, и автоматически создает новый путь для станка, чтобы исправить то, что требует исправления. Это происходит в реальном времени без вмешательства человека».
Уайт был CEO в Capture 3D, ведущем партнере GOM в США по бесконтактным 3D-измерительным решениям, до октября 2021 года, когда компания была поглощена Zeiss.
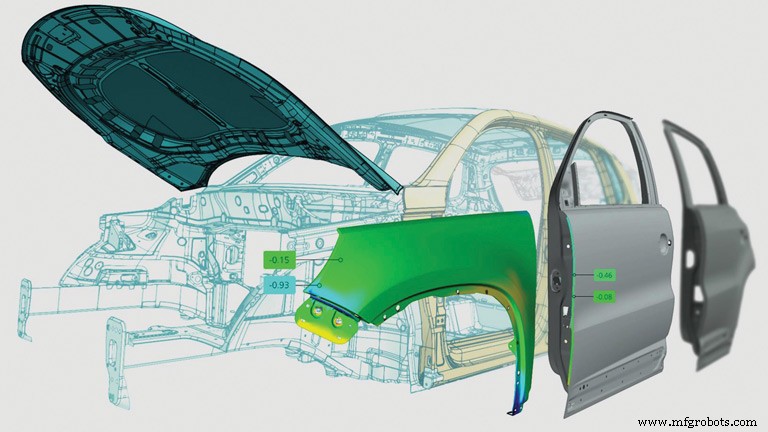
Помимо использования в адаптивной обработке, данные от технологии полноценного 3D-сканирования ATOS компании Capture 3D могут также использоваться в цифровом анализе сборки с программным обеспечением GOM. «Наши клиенты из авиакосмической и автомобильной промышленности успешно использовали нашу технологию для цифровой сборки деталей со всего мира, чтобы обеспечить соответствие, выравнивание и спецификации до физической поставки», — сказал Уайт. «Это помогает компаниям быстрее устранять проблемы или готовиться к изменениям, снижая затраты для более быстрого запуска продукта».
Например, после того как автозавод-изготовитель (OEM) получает метрологические данные подвесных деталей со своих заводов, поставщиков и подрядчиков — где бы они ни находились — они могут в совместном цифровом процессе определить, будут ли компоненты соответствовать сборке, используя цифровую модель кузова в белом. Кроме того, полноценные данные предоставляют миллионы точных точек для цифрового двойника. «И прекрасная часть в том, что это действительно работает и довольно успешно», — сказал Уайт.
Другая техника, использующая поток данных некоторыми производителями, — это определение на основе модели (MBD). «[MBD] означает, что измерения выносок, процессов, отклонений и ГР&Т [геометрических размеров и допусков] являются частью САПР-модели с самого начала, и вместе с ПИИ [информацией о производстве изделия] импортируются в программное обеспечение GOM», — сказал Уайт. «По мере проектирования деталей конструкторы также вносят информацию о допусках детали. И тогда метрологическая система имеет эту информацию. Она знает, что контролировать, и знает, как определить, какие компоненты в допуске, а какие нет».
Это переносит решения о том, что измерять, от контролера, который находится внизу по процессу, к конструктору. Убеждение в том, что конструкторы могут знать эту информацию лучше любого другого, потому что их перспектива более глобальна по своей природе. Они проектируют детали для совместной работы, и допуски даже в одной и той же детали не являются универсальными.
«MBD требует универсальной стандартизации для правильного чтения внутри метрологического ПО», — сказал Уайт. «Надеемся, [формат] QIF станет тем мостом», — сказал он, имея в виду Quality Information Framework (Фреймворк качественной информации) — единый XML-стандарт для обмена информацией о качестве в цифровом виде. Он также отметил, что «некоторые организации движутся быстрее других; однако мы видим общий восходящий тренд, и именно здесь мы видим будущее».
Консорциум по цифровым стандартам метрологии (DMSC) создал QIF для решения критической потребности в цифровом стандарте метрологии, чтобы помочь развитию измерительной метрологии, объяснил Уайт. DMSC объявил, что стандарт метрологии QIF 3.0 был собран, одобрен и опубликован ISO как новый стандарт ISO 23952:2020 в августе 2020 года, согласно сайту консорциума.
«Мы поддерживаем стандартизацию формата, который имеет смысл для всех», — сказал Уайт. «Пока мы не можем отвечать от имени крупных разработчиков САПР-ПО, вероятно, им придется использовать его, если он станет стандартом».
Добавление MBD к сканированным сеткам
«Boeing требует [MBD]; все крупные авиакосмические компании требуют его», — сказал Эрни Хастед, президент и CEO Verisurf (Анахайм, штат Калифорния). Он назвал MBD средством экономии времени и денег. «Многие компании-подрядчики не привыкли к нему — они привыкли к чертежам.
«Только в последние несколько годы все крупные компании-разработчики САПР реализовали его как стандартную функцию. Теперь они могут допускать модель с соответствующими ГР&Т допусками и отправлять этот файл своим поставщикам, и им больше не нужны чертежи».
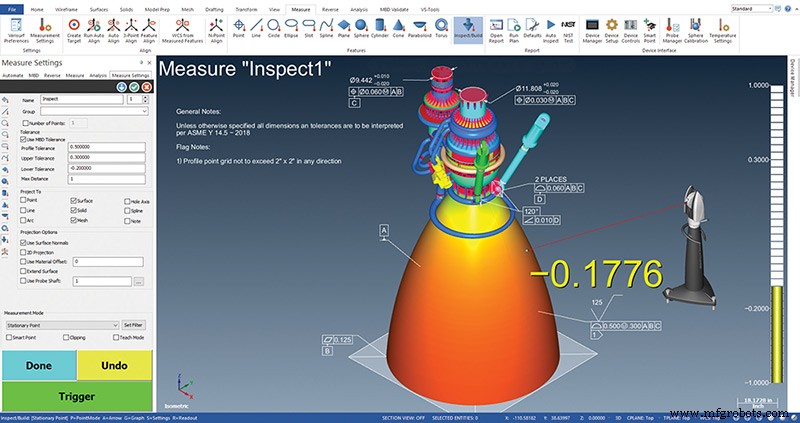
Если САПР-модель содержит информацию MBD, программное обеспечение Verisurf может использовать встроенные данные для автоматизации плана контроля с любой КИМ, манипулятором, трекером или сканером, сказал Хастед. «Есть процесс, с помощью которого можно скорректировать смещения инструментов, если вы выполняете зондирование станка с ЧПУ», — сказал Хастед. «На станках с ЧПУ есть компенсация режущего инструмента и компенсация износа инструмента, и когда инструмент изнашивается, можно скорректировать смещение, чтобы обработать элемент больше или меньше в зависимости от того, является ли он внутренним или внешним элементом. Так можно направить автоматические корректировки для износа инструмента, но как только инструмент выходит из строя, его нужно заменить».
Пользователь также может писать специальные приложения с помощью пакета разработки программного обеспечения Verisurf, чтобы помочь в принятии решений. Например, если деталь выходит за допуск, приложение может помочь реализовать смену инструмента, если в карусели станка есть запасные инструменты. Программы также можно писать для управления роботами для впроцессного контроля или других автоматизированных процессов.
Пользователи программного обеспечения Verisurf также могут добавлять MBD на сканированные сетки, если нет САПР-модели. «Так что когда вы сканируете деталь, я могу фактически нажать на поверхность сетки и извлечь толщину», — сказал он. В ноябре 2021 года Renishaw и Verisurf заключили соглашение, позволяющее компаниям в Северной Америке получить доступ к ПО Verisurf CMM от Renishaw.
Инженер производства знает лучше
Лоуэн из Zeiss предостерег, что хотя автоматизация безусловно быстро прогрессирует, производителям все еще нужен ценный человеческий вклад в процессе.
«[По нашему] опыту, существует слишком много реальных инженерных переменных, которые делают автоматизацию очень сложной», — сказал Лоуэн. «Мы определили, что вам все еще нужен инженер производства с человеческим мозгом, чтобы сказать: "Хорошо, вот почему эта форма выходит за допуск, вот что на самом деле пошло не так, и вот что нам нужно сделать, чтобы исправить это"».
Износ инструмента — одна из более простых причин для понимания, но редко является причиной, по которой размер выходит за допуск, сказал он. Если бы износ инструмента был единственной причиной выхода размера за допуск, Лоуэн согласился бы, что это можно автоматизировать. Но реальность в том, что существует дюжина других причин, почему деталь не соответствует спецификациям, сказал он.
«Может быть, установочное приспособление деформирует деталь или не зажимает ее достаточно плотно. Может быть, инструмент непоследовательно деформируется при резании по одной оси, или исходный материал выходит за допуск», — сказал он. «Что бы это ни было, именно для этого инженеры и учатся: … как делать лучшие детали».
Дальнейшим препятствием для окупаемости разработки автоматизированного решения является текущий тренд производителей на более короткие серии с большим разнообразием деталей.
«Вы могли бы подойти к автопоставщику и сказать: "Вы делаете эту деталь следующие семь лет, давайте спроектируем это", — сказал он. — "Давайте вложим время, потому что вы собираетесь сделать миллиард деталей этой одной формы". Но многие наши клиенты делают небольшие партии».
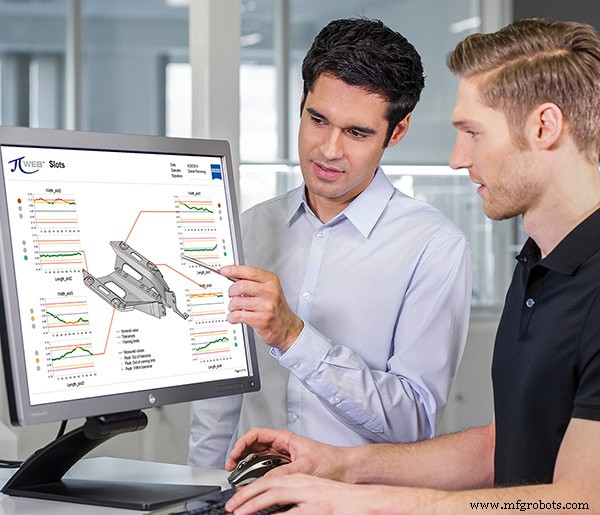
Zeiss предлагает тот вид инженерного решения, который Лоуэн использовал в своем гипотетическом примере с автопоставщиком. Но для тех, кто имеет более короткие серии более разнообразных деталей, и других, у компании есть PiWeb — инженерный инструмент, который помогает инженерам производства анализировать и определять не только какие детали выходят за допуск, но и дает им инструменты для определения причин.
«Если деталь выходит за допуск, инженеры производства обычно самые компетентные, чтобы начинать предполагать, почему деталь выходит за допуск, и им нужны доказательства для подтверждения гипотезы», — сказал Лоуэн. «PiWeb позволяет им искать в базе данных деталей и специально смотреть либо на станки с ЧПУ, либо на даты и время, либо на номера партий, чтобы фильтровать и смотреть на статистические тренды. А затем PiWeb дает им отличные визуальные инструменты — не только данных, но и самих деталей, показывающих размеры и координаты, чтобы они знали, какую ось станка с ЧПУ, возможно, нужно скорректировать». PiWeb получает данные напрямую из Calypso — метрологического ПО Zeiss. Однако если данные приходят из другого метрологического ПО, PiWeb может читать общие форматы файлов, включая QDAS, DMO или QIF, сказал Лоуэн.
Лоуэн понимает, что отрасли нужно двигаться к более автоматизированным решениям с данными измерений и автоматизированной корректировкой станков с ЧПУ. Они будут более широко приняты, по мере того как станут проще и быстрее в реализации, сказал он. Для этого Лоуэн и его коллеги, безусловно, будут проводить больше «научных проектов».
Система управления автоматикой
- Умные больницы будущего: Критическая роль интеллектуального ПО
- Данно-ориентированное производство: преодоление вызовов IoT, Индустрии 4.0 и умных заводов
- Модернизация legacy-заводов: практическое руководство по построению умных фабрик
- Удаленная метрология: освоение сбора данных для точного производства
- Повышение внутрицеховой метрологии: Walk-up сервисы для точного контроля деталей
- Цифровые заводы: умное производство для Индустрии 4.0
- Бесшовная интеграция данных QC-измерений в производственные системы для повышения OEE
- Litmus и Oden запускают интегрированные IIoT решения для Smart Manufacturing
- Сбор данных: краеугольный камень успеха умного производства
- Как ИИ создает новые рабочие места в производстве и закрывает кадровые разрывы