



Ускорение обработки деталей: как ПО CAD/CAM сокращает время наладки и повышает эффективность
Программные достижения фокусируются на улучшении траекторий инструмента, сокращении времени наладки задания, интеграции с цифровыми библиотеками инструментов и улучшении инструментов моделирования, верификации и анализа станков
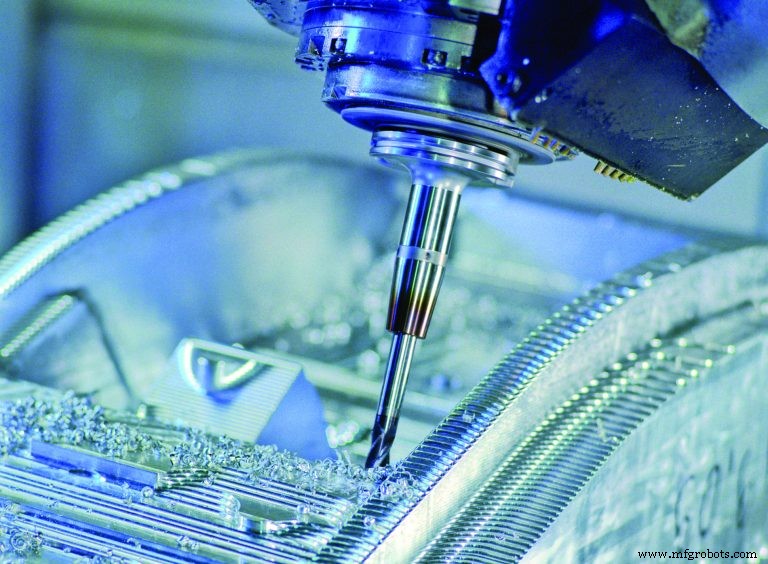
Спросите почти любого поставщика CAD/CAM, над чем они работают, и они скажут вам, что это то же самое, что было пять лет назад, и то же будет через пять лет: поставить деталь на станок как можно быстрее и снять её с станка как можно быстрее. Вот текущее состояние дел в этих двух основных направлениях.
В последнее время в ПО CAD/CAM внесено множество изменений для повышения эффективности и сокращения времени наладки задания. Но «нет волшебной таблетки», как выразился Винсент Парадайз, директор по разработке продуктов NX CAM, Siemens PLM Software (Плейно, штат Техас). Он назвал автоматизацию наиболее важным помощником, включая использование предопределенных шаблонов и расширенное использование информации о продукте и производстве (PMI) в файлах CAD.
«Мы всегда пытаемся добавить больше информации в процесс CAD-моделирования, которую можно использовать в последующем в CAM, например, допуски и требования к чистоте», — объяснил Парадайз. «И если вы можете прочитать умную цифровую модель, вы можете использовать её для автоматического выбора методов обработки на основе требуемого допуска».
Алан Левин, управляющий директор Open Mind Technologies USA (Нидхэм, штат Массачусетс), поддержал ценность автоматизации программирования CAM через использование макросов, хранящих лучшие практики цеха. «Допустим, вы любите сверлить глубокие отверстия определенным образом, с разными шагами сверления и подачами. Мы упрощаем сохранение этих процессов как макросов, чтобы программисту не приходилось постоянно проходить эти шаги», — сказал он. Программное обеспечение Open Mind также помогает пользователям классифицировать макросы, делая их легкими для поиска и применения. Кроме того, модуль Programming Assistant автоматизирует определенные задачи наладки, которые отличаются от цеха к цеху, но обычно стандартизированы внутри данного цеха, например, где установить нулевую точку.
Модуль hyperCAD-S в программном обеспечении hyperMILL компании Open Mind ускоряет задачи, ориентированные на CAD, для NC-программистов, облегчая выбор точек, кривых, граней, тел или полигональных сеток. Левин сказал, что элементы можно быстро добавлять, удалять, модифицировать, показывать или скрывать, и все функции адаптированы к задачам NC-программистов. Помимо этого, модуль включает позиционирование приспособлений, предоставляя возможность настройки под любую сторону детали, которую обрабатывает пользователь. Например, такие элементы, как зажимные губки, могут перемещаться линейно или радиально в оптимальное положение.
В том же духе Марк Гэдсден, менеджер по продуктовому маркетингу PowerMill и FeatureCAM в Autodesk (Сан-Рафаэль, штат Калифорния), отметил, что операторы, использующие FeatureCAM, не обязаны программировать станок этап за этапом; вместо этого они программируют его, используя повседневные термины цеха, такие как «токарная», «расточная», «болт» и так далее. «У него достаточно интеллекта, чтобы распознать потребности и требования из таких терминов и автоматически принять правильные скорость и крутящий момент без пошаговых инструкций».
Гэдсден также указал на возможность FeatureCAM Directed Automated Feature Recognition (DAFR), которая «автоматически распознает отверстия, устья, боковые поверхности и карманы в одном рабочем процессе, что обеспечивает более быстрое программирование. В то время как стандартный AFR нарезает модель по активной оси Z и производит полные признаки по мере продвижения вниз по модели, DAFR позволяет пользователям выбрать нужные признаки еще до начала распознавания. Это минимизирует время программирования и помогает сократить время цикла. В разрыве с условностями, DAFR также может использоваться в токарных проектах. Он дает пользователям возможность выбирать индексные углы. Это помогает сократить количество движений по оси Z и, таким образом, ускорить резание».
Даниэль Ременак, менеджер по продукту для 3D Systems (Рок-Хилл, штат Южная Каролина), также рассказал о средствах программирования, выходящих за пределы фрезерования: «Продукт MTM GibbsCAM предоставляет полное решение для обработки на многофункциональных станках, позволяя программировать фрезерование, токарную обработку и другие операции на нескольких шпинделях для доступа ко всем сторонам детали, и помогая с синхронизацией и автоматическими операциями передачи деталей, что может обеспечить однократную наладку, бесконтактную обработку. Аналогично, система управления тумбами GibbsCAM предлагает автоматическую компоновку одного или нескольких заданий на тумбах, позволяя станку использоваться на полную мощность, пока следующий тумба настраивается снаружи станка».
Бен Мунд, старший рыночный аналитик в CNC Software (Толланд, штат Коннектикут), разработчике программного обеспечения Mastercam, отметил, что большинство цехов получают файлы деталей от различных клиентов в различных форматах. «Поэтому большая часть нашего фокуса была на создании CAD-инструментов для наладчиков, предназначенных для подготовки детали и быстрой установки её на станок. Вещи вроде заполнения отверстий, создания приспособлений и ремонта поверхностей или тел часто поступают поврежденными или неполными». Мунд добавил, что наладчики часто сталкиваются с ситуациями, которые проектировщик не учитывал при моделировании детали, еще одним стимулом для предоставления наладчику специализированных CAD-возможностей.
Моделирование или игнорирование
Трехмерное моделирование обработки стало огромной помощью в программировании и не перестает улучшаться. Возьмем моделирование всего станка, включая роботизированную загрузку и даже логотип на раздвижной двери. С точки зрения обработки это может быть не нужно, но как заметил Мунд:
«Оператор собирается прогонять инструмент через кусок металла. Все, что вы можете сделать, чтобы повысить их уверенность в точности, — хорошо. И это отличный способ привить уверенность в верификацию в целом». Он добавил, что для сложных многофункциональных станков моделирование каждого детали становится важным, потому что иначе программисту трудно предвидеть и избежать коллизий.
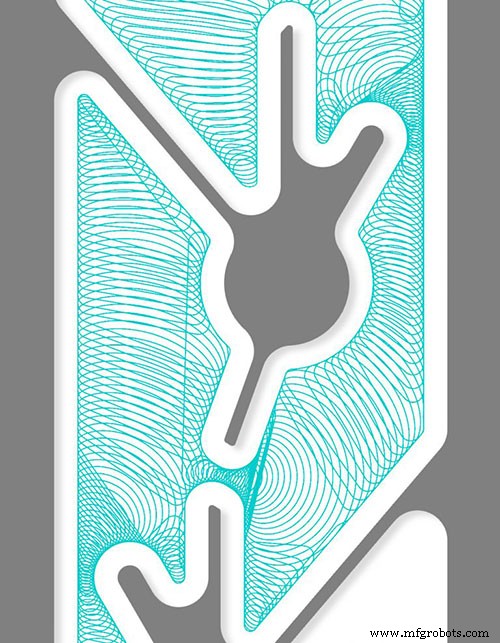
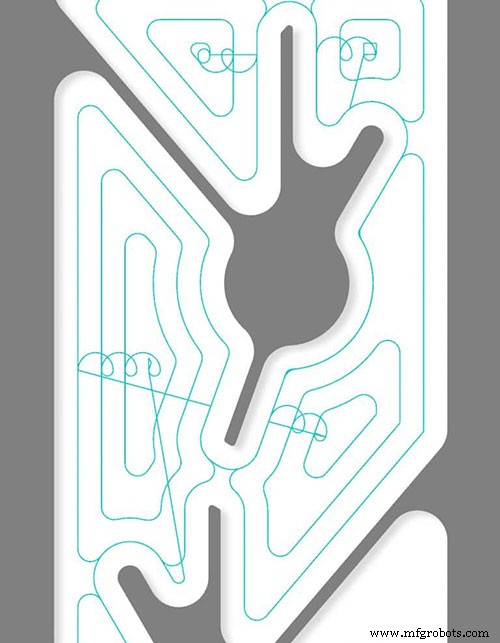
Ременак согласился, что поставщики CAM расширяют широту того, что моделируется, «поскольку программисты требуют точную симуляцию для новых типов обработки, таких как интерполяционное точение, вихревое точение и полигональное точение, броширование или даже аддитивные процессы металлического напыления».
Парадайз из Siemens сделал интересное наблюдение: «CAM-системы давно знали о траектории инструмента гораздо больше, чем мы делали доступным для программистов. Но за последние несколько лет мы начали отображать гораздо больше информации о траектории инструмента». Примеры включают отображение угла инструмента, толщины остаточного материала и указание на проблему, перенося программиста прямо в эту точку.
«Всё это звучит очень очевидно, но это довольно ново», — отметил он. «Эти вещи могут быть весьма важны для программиста, пытающегося понять, что происходит, или пытающегося получить выдающуюся чистоту». И хотя автоматическое обнаружение коллизий давно является распространенным атрибутом пакетов CAM, они не всегда облегчали программисту выяснение места и причины. Парадайз сказал, что это меняется. «Мы даем пользователям более точную информацию о том, что происходит, чтобы помочь им создавать лучшие операции обработки».
Мунд из CNC Software добавил, что цветовое кодирование движения помогает. «С первого взгляда можно увидеть скорости и подачи, или тип движения, или тип используемого инструмента». Он поддержал взгляд Парадайза о том, что современный CAM предлагает как широкие инструменты анализа траектории для верификации и того, что выдает программа, так и инструменты анализа, позволяющие программисту «зайти и разобрать один фрагмент движения и увидеть числа, его питание. Это менее часто нужно, но когда нужно, важно, чтобы они были».
Наоборот, иногда лучше не показывать вещи именно такими, какие они есть. Мунд сказал, что переход от CAD к CAM может быть облегчен за счет предоставления наладчику возможности временно подавить признак, например, радиус на углу детали, чтобы упростить обработку.
По словам Парадайза, есть также случаи, когда полезно уменьшить детализацию CAD-модели, при этом говоря CAM-программе обрабатывать признаки в этой области. «Я экономлю время моделирования. Я экономлю размер файла. И я автоматизирую свой CAM. Все в одном процессе». Последний пример напоминает нам, что, как и Autodesk, Siemens PLM предлагает полный пакет CAD/CAM с NX.
Наконец, Парадайз утверждал, что не вся симуляция CAM одинаково точна и бесшовна. «Мы управляем нашей симуляцией внутри NX CAM, используя окончательный G-код, который пойдет на станок. Постобработка встроена прямо в систему. Так что сразу после программирования траектории система генерирует G-код, и мы используем этот G-код для управления симуляцией».
Парадайз сказал, что большинство пакетов CAD/CAM используют сторонний продукт для симуляции обработки. «Вы должны экспортировать G-код из вашего постпроцессора и импортировать его в другую систему. И вы должны реплицировать модель вашего станка, приспособления и режущих инструментов в этой системе. Затем вы запускаете там симуляцию, управляемую G-кодом. И если есть изменение конструкции или проблема, вам нужно вернуться в свою CAM-систему, внести изменение и пройти цикл снова. Мы уникальны в том, что делаем всё это внутри NX CAM на лету».
Снятие деталей
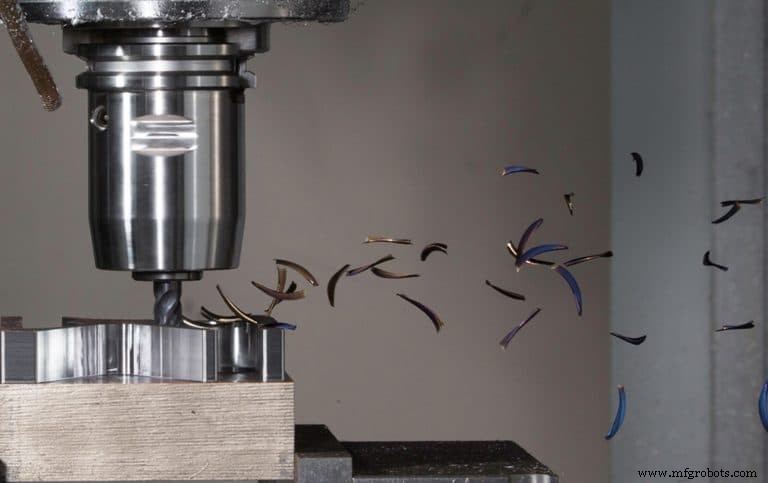
Способность автоматически программировать оптимальную скорость подачи на основе объемного анализа материала непосредственно перед режущим инструментом, пожалуй, самая горячая тема в стремлении сократить время цикла. Каждый поставщик CAM предлагает эту возможность, с разными названиями и вариациями в операциях и конфигурациях осей. В Mastercam это называется Dynamic Motion, потому что, как объяснил Мунд, программное обеспечение «постоянно меняет зацепление инструмента так, чтобы нагрузка на зуб оставалась постоянной».
Простой пример — ехать быстро по прямому участку и замедляться на углу, тогда как старый способ программирования реза — задать скорость подачи, которую инструмент выдержит в углу, и применить ту же скорость для всего периметра.
Цель также — оставаться зацепленным с заготовкой как можно больше физически, отличая технику как от традиционного чернового фрезерования, так и от трохоидального фрезерования, которое режет участок детали, а затем обходит его, чтобы отрезать другой небольшой участок. При виде сверху траектории Dynamic Motion могут выглядеть хаотично по сравнению, в то время как стружка последовательна по размеру и форме. Это также лучше для режущего инструмента, потому что отцепление и повторное зацепление способствуют износу инструмента.
Мунд добавил, что еще одним идеалом является использование максимально возможной части режущей поверхности инструмента, делая глубокие осевые резы, «пусть немного мельче по радиалу, чем в традиционной обработке. Это кажется контринтуитивным, но гораздо быстрее сделать более глубокий осевой разрез с более мелким радиальным зацеплением, чем ступенчато уходить вглубь серией глубоких радиальных резов».
Мунд признал, что большинство пакетов CAD/CAM имеют похожую технику и сказал, что она «стала стандартным способом как сложного чернового фрезерования, так и 2D-финишной обработки за последние несколько годы. Это максимально близко к созданию универсально полезного типа траектории. Мы видели цехи со старыми станками и не премиальным инструментом, сокращающие время обработки на 50–60%».
Подход Open Mind заключался в лицензировании базового набора VoluMill от Celeritive Technologies Inc. (Мурпарк, штат Калифорния) и добавлении собственных методов для таких вещей, как нарезка для получения нескольких глубин, сечение и проверка коллизий. Учитывая кастомизацию, они выбрали отдельное название для продукта: Maxx Machining roughing.
Левин сказал, что самым уникальным аспектом реализации является расширение её на пятиосевую обработку. «Если у вас есть образная деталь, как шина для шины или корпус авиационного двигателя, мы можем представить [её] пятиосевыми черновыми траекториями. Если вы используете традиционный CAM на изогнутой поверхности, как шина для шины, вы делаете много Z-резов и в итоге получаете много ступенек на этой поверхности. Когда мы применяем высокопроизводительное черновое фрезерование в пяти осях, мы морфимся в форму, оставляя постоянное количество материала для финишной траектории. Весь процесс идет лучше, и вы можете сэкономить много промежуточных чистовых резов».
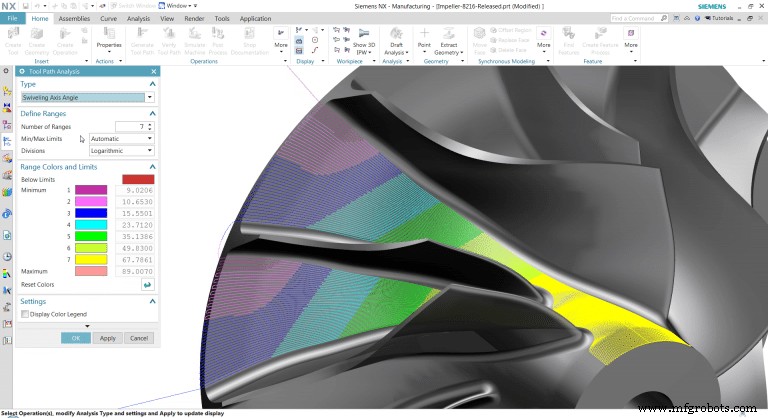
Мунд сказал, что Mastercam недавно добавил Dynamic Motion в пятиосевое черновое фрезерование и токарную обработку, а Гэдсден сказал, что новая «автоматическая наклонная ось инструмента … предоставляет единое решение, помогающее генерировать гладкое и безопасное пятиосевое движение для всех форм модели и типов траекторий, делая создание пятиосевых программ таким же легким, как с трехосевым кодом».
GibbsCAM также использует VoluMill, и Ременак приписывает ему драматические улучшения во времени резания и сроке службы инструмента. Он добавил, что «недавние достижения применили уроки, извлеченные в этих алгоритмах высокоэффективного фрезерования, к токарной обработке, и результатом стало новое поколение токарных траекторий, таких как VoluTurn, доступное в GibbsCAM 12. Эти новые токарные траектории обеспечивают высокие темпы удаления материала, снижая нагрузки на станок и инструмент для улучшения качества реза и срока службы режущего инструмента».
Сокращение нережущего времени
Естественно, современный CAM также минимизирует нережущее время, сокращая как высоты отъезда, так и расстояния отъезда. «Высота отъезда звучит как мелочь, но может сделать большую разницу на большой детали», — заметил Парадайз. Он также настаивает на важности сглаживания перемещений как режущих, так и нережущих траекторий.
«Простой способ справиться с нережущим движением — сказать станку остановиться, отъехать и быстро переместиться в точку над следующей зоной обработки, снова остановиться, опуститься и зацепиться. Это нормально для нескольких движений, но если это деталь, которую вы будете обрабатывать со временем, это могут быть тысячи таких движений в точно таких же позициях на механике, и это повреждает станок. Это также медленнее. Расчет подходящей кривой и построение ускорения и замедления на каждом конце — лучший путь. Например, крупный клиент недавно сэкономил 10% времени цикла на сотнях своих станков просто за счет сглаживания нережущих траекторий».
Сглаживание нережущего времени не требует сложного управления или дорогого станка. Это легкий способ повысить производительность даже экономного станка. И поскольку это также уменьшает износ станка, это увеличивает срок его службы.
Другие захватывающие достижения
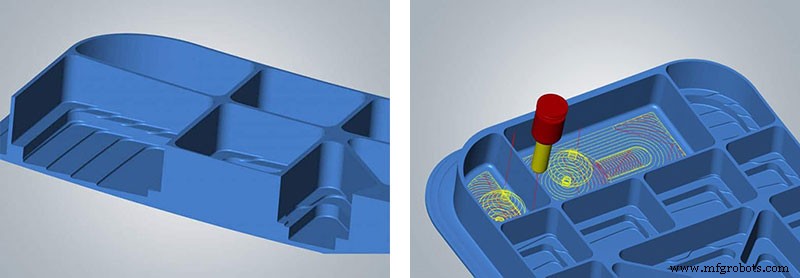
Дополнительные улучшения включают новый 3D-оптимизированный цикл черновой обработки в hyperMILL компании Open Mind, который улучшен для применения с высокосростными фрезами (которые делают мелкие резы с большими перекрытиями). Расстояние перекрытия может быть рассчитано из высоты шероховатости, измеренной против геометрии высокосростного фрезы, а специальное движение траектории удаляет остаточный материал из углов при большом перекрытии.
Левин сказал, что секрет в точном моделировании геометрии дна фрезы, тогда как «другое программное обеспечение аппроксимирует высокосростную фрезу как фрезу с торцевым радиусом. Дно высокосростной фрезы на самом деле имеет большой эффективный радиус, и мы моделируем его как таковое».
Одним из преимуществ является возможность обрабатывать ближе к стенкам, потому что программное обеспечение знает, где геометрия фрезы оставляет место, в то время как симуляции, аппроксимирующие фрезу с плоским дном, видят контакт там, где его нет. Левин добавил, что моделирование фрезы также позволило лучшие расчеты расстояния между соседними резами для контроля качества поверхности.
Другая особенность Open Mind, не ограниченная высокосростными фрезами — «интеллектуальное разделение реза». Если, например, участок заготовки требует удаления 4,1 дюйма (104 мм) материала, а программист задал перекрытие 1,0 дюйма (25,4 мм), последний разрез будет очень тонким (и может быть даже тоньше этого примера). Помимо неэффективности, обработка таких слизней может быть очень вредной для некоторых материалов, сказал Левин. «Поэтому мы предлагаем эту опцию для переопределения заданных перекрытий, пересчитывая на основе общего количества шагов так, чтобы каждый разрез удалял эквивалентный материал».
Наконец, многие компании обеспечивают использование «конусно-сегментных фрез» и других новых конусно-бочковых конструкций инструментов. (См. «Новые конструкции инструментов обеспечивают более быструю чем когда-либо резку», ME Tooling & Workholding, весна 2018). Как объяснил Левин, такие инструменты имеют эффективный радиус до 1500 мм, делая расстояния перекрытия 6 и 8 мм реальностью для превосходной чистоты поверхности с сокращением времени цикла более чем на 90%. «Вам не нужно менять фрезы для финишной обработки смежных участков, таких как округленные внутренние углы, и труднодоступные зоны могут быть обработаны эффективным, безопасным способом», — сказал он.
Гэдсден сказал, что они сотрудничали с клиентом три года назад для оптимизации пятиосевой обработки очень сложных б리스ков с использованием бочковых фрез и смогли сократить время фрезерования с 200 часов до 35. «Это экономия 83%, и мы также сократили затраты на инструментарий на 72%».
Другой направлением улучшения является 3D-печать. Гэдсден из Autodesk подсветил растущую доступность станков, сочетающих вычитающие и аддитивные процессы. «Эти гибридные станки выглядят как те, что превратят то, как мы изготавливаем детали, но они представляют вызов для ПО CAM, потому что аддитивные процессы не являются просто вычитающими в обратном порядке. С учетом этого, Autodesk добавила специализированные инструменты в PowerMill для программирования, управления и симуляции высокопроизводительных аддитивных производственных процессов».
Система управления автоматикой
- Устройство токарных станков: основные узлы, функции и современное ЧПУ-применение
- B&R mapp Motion улучшает производительность роботов с расширенными функциями конфигурации
- Ячейки ABB FlexLoader: автоматизация обслуживания деталей для эффективности и снижения затрат
- Роботы достигают точной руко-глазной координации для сложных задач
- Раскрытие машинного обучения: практические инсайты для отраслевых лидеров
- Революция в электроэрозионной обработке: более быстрая и эффективная автоматизация в эпоху Индустрии 4.0
- Цифровые решения питают умное производство
- Программное обеспечение CAM: основы, принципы работы и применение
- Как CAD и CAM трансформируют производство: эффективность и точность
- Основные узлы токарного станка: функции и обзор