



Уход за хотэндом: полное руководство по обслуживанию 3D-принтера
Хотэнд — один из самых важных компонентов FFF 3D-принтера и тот, который испытывает наибольший износ. Необходимо проводить правильное обслуживание и периодически проверять его состояние.
Существует множество типов хотэндов: отдельные (например, E3D V6) и интегрированные в компактные головки (например, Hemera, LGX FF), но у всех есть общие компоненты.
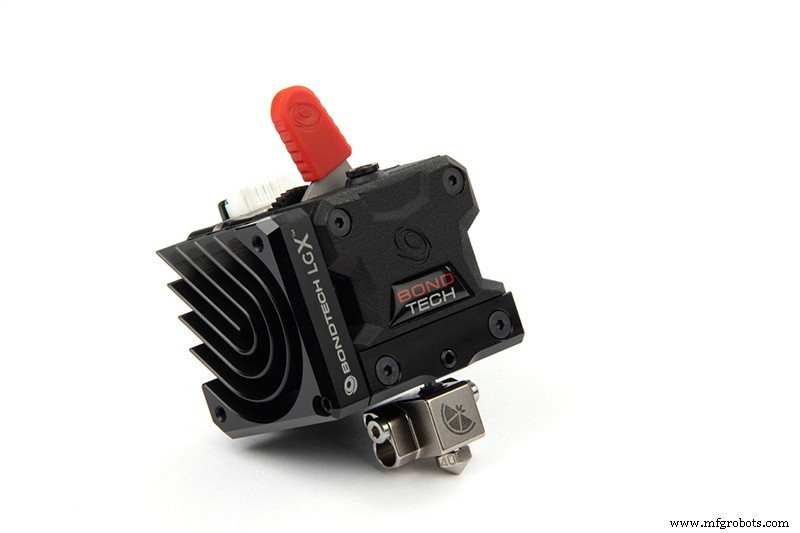
В любом хотэнде можно найти следующие компоненты:
- Сопло: Элемент, через который экструдируется расплавленный материал.
- Нагревательный картридж: Состоит из нагревательного элемента, функция которого — нагревать нагревательный блок.
- Температурный датчик: Может быть разных типов: термистор, термопара, PT100... Функция — измерять температуру нагревательного блока.
- Нагревательный блок: Элемент, отвечающий за передачу тепла соплу и горячей зоне термобарьера.
- Термобарьер (Heatbreak): Термический разрыв. Функция — направлять филамент к соплу, предотвращая его преждевременное плавление. Состоит из горячей и холодной зон, его термическая эффективность критична для правильной работы хотэнда. Существует два типа: всеметаллический и с тефлоновой вставкой. Всеметаллический выдерживает высокие температуры, но склонен к теплозу (heat creep) при неоптимальной термической производительности. Хотэнд с тефлоновой вставкой предотвращает плавление филамента внутри термобарьера и минимизирует трение, однако не рекомендуется для материалов, требующих температур выше 265°C.
- Радиатор (Heatsink): Элемент, отвечающий за охлаждение термобарьера, разделение горячей и холодной зон. Может быть пассивным или активным.
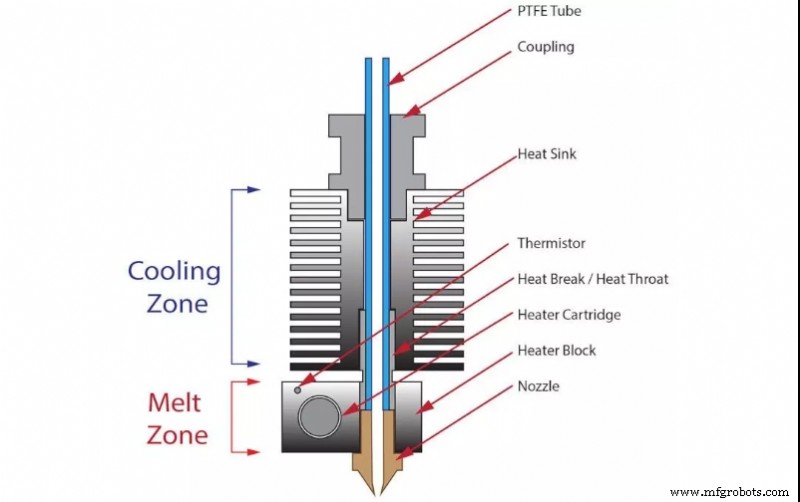
Для обеспечения правильной работы хотэнда необходимо проверять состояние каждого элемента и их сборку.
Сопло
Это расходный элемент с ограниченным сроком службы. Износ сопла приводит к увеличению его диаметра и уменьшению длины. Это отражается в нестабильной экструзии, ухудшающей финиш деталей.
Несколько факторов ускоряют износ сопла. Самый частый — использование композитных материалов. Наличие волокон или частиц в филаменте вызывает высокое абразивное воздействие на стенки сопла. Особенно абразивны филаменты с стекловолокном или углеродным волокном, керамическими или металлическими наполнителями и люминесцентными филаментами.
С другой стороны, материал сопла определяет его долговечность. Наиболее распространенные материалы:
- Латунь: Очень ограниченная долговечность даже с неабразивными филаментами. Рекомендуется часто менять для максимального качества печати.
- Латунь или медь с никелевым покрытием: Никелевое покрытие дает более высокую твердость поверхности и, следовательно, более высокую абразивную стойкость. Долговечность очень высока с неабразивными филаментами и средняя с абразивными.
- Нержавеющая сталь: Разработаны для медицинских применений и контакта с пищей, но имеют хорошую долговечность с неабразивными филаментами. Хотя долговечность средняя с абразивными, они не рекомендуются как основной выбор.
- Закаленная сталь и аналоги: Хорошая долговечность с абразивными материалами и очень хорошая с неабразивными. В целом качество печати не так хорошее из-за шероховатости материала и адгезии с расплавленным пластиком, однако некоторые имеют специальные покрытия, решающие эту проблему.
- С рубиновым наконечником: Рубин — один из самых твердых материалов с наименьшим износом, однако только наконечник сделан из него, он впрессован в латунное сопло. Высокая долговечность с неабразивными материалами, главное преимущество — не теряет качество в течение срока службы. Со временем латунная часть изнашивается до момента отвала рубинового наконечника. С очень абразивными материалами рекомендуется использовать закаленные стальные сопла.
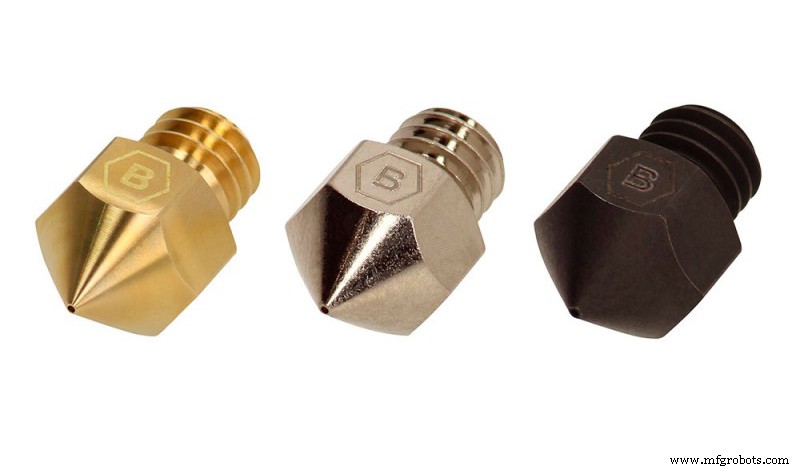
Трудно оценить, как часто менять сопло, так как это сильно зависит от материала и температуры, однако как ориентир:
- Латунное сопло:
- С неабразивными материалами: менять каждые 200 часов использования.
- С абразивными: не рекомендуется.
- Никелированное латунное сопло:
- С неабразивными: каждые 1000 ч.
- С абразивными: каждые 100 ч.
- Нержавеющая сталь:
- С неабразивными: каждые 1000 ч.
- С абразивными: 100 ч.
- Закаленная сталь:
- С неабразивными: не рекомендуется для использования.
- С абразивными: 400 ч.
- С рубиновым наконечником:
- С неабразивными: когда рубин отваливается.
- С абразивными: когда рубин отваливается.
Нагревательный картридж
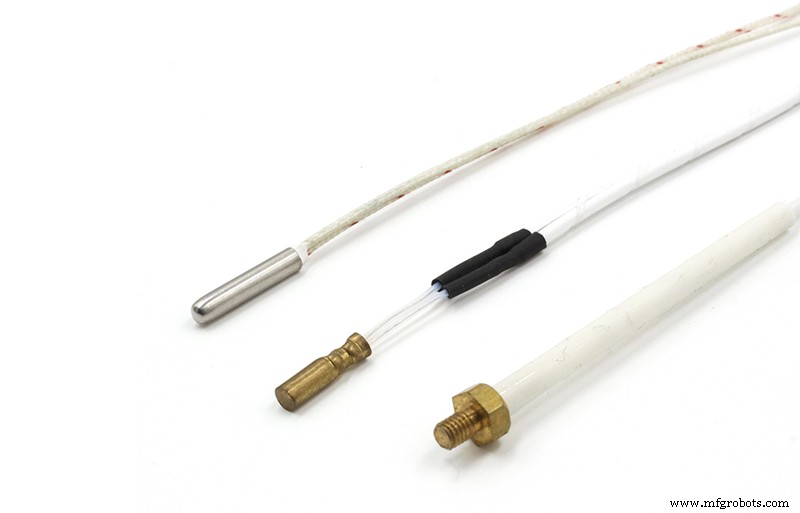
Самая частая неисправность, связанная с нагревательным картриджем — проблема с подключением. Провода, идущие в картридж, обычно защищены двумя термостойкими пластиковыми оплетками. Они деградируют при эксплуатации, обнажая металлический провод. Как только износ виден, картридж нужно менять, так как потеря изоляции может вызвать короткое замыкание, пожар или серьезную травму пользователя.
Температурный датчик
Как и с нагревательным картриджем, самая уязвимая точка — кабельное подключение. Повреждение кабеля или его контакта вызовет ошибочные и скачущие показания температуры. Если кабель полностью порван, значение температуры зафиксируется на максимуме. Рекомендуется часто проверять состояние контактов.
Нагревательный блок
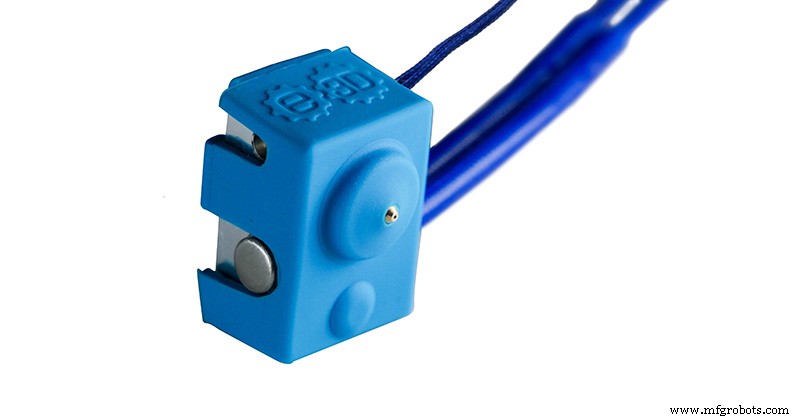
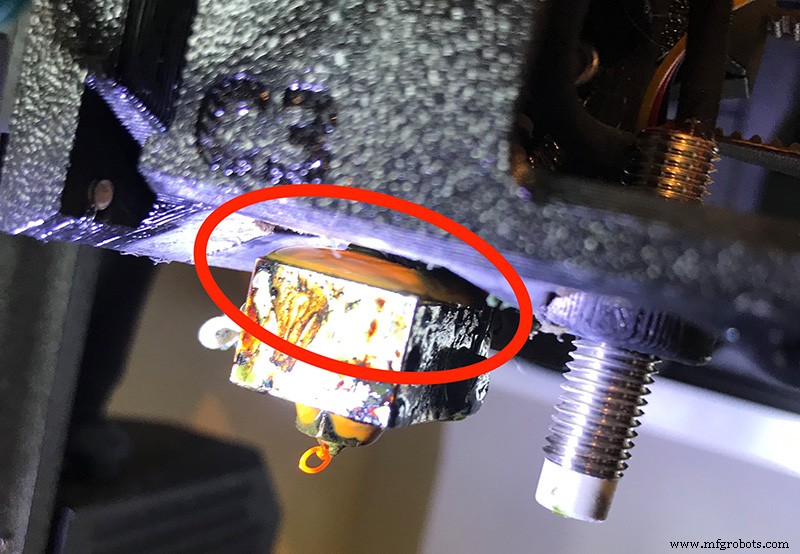
Хотя он не требует специфического обслуживания, очень важно держать его максимально чистым. Накопленные остатки пластика могут отслаиваться и прилипать к детали во время печати, вызывая эстетические дефекты или даже сбои печати. Использование силиконовых чехлов или отталкивающих красок помогает держать блок чистым, особенно при печати PETG. Если используются силиконовые чехлы, рекомендуется снимать и чистить их регулярно и менять при первых признаках деградации. В случае антипригарной краски — обновлять каждые 2–3 печати.
Термобарьер (Heatbreak)
С всеметаллическими термобарьерами специальное обслуживание не требуется. Если регулярно печатаете абразивными материалами, рекомендуется разбирать термобарьер каждые 500 часов для проверки износа внутреннего горла. При первых признаках износа — замена.
В случае термобарьеров с тефлоновыми вставками износ ложится на вставку. Вставку менять каждые 500 ч с PLA, каждые 300 ч с ABS или PETG и каждые 80 ч с абразивными филаментами.
Радиатор (Heatsink)
Термобарьер обычно закреплен непосредственно к радиатору. Может быть пассивным (ребристый) или активным (ребристый + вентилятор). Его способность отводить тепло от холодной зоны термобарьера критична для избежания проблем. Перегрев холодной зоны может вызвать размягчение и сжатие филамента, приводящее к затору. Это явление известно как теплозу (heat creep) и часто встречается при печати PLA на хотэнде с металлическим термобарьером.
Для оптимального теплоотвода необходимо наносить термопасту в зоне соприкосновения термобарьера и радиатора. Рекомендуется использовать термопасты с антипригарными свойствами, например нитрид бора, чтобы облегчить будущую разборку радиатора.
В случае активных радиаторов нужно проверять перед каждой печатью, что вентилятор работает. Некоторые принтеры термостатируют этот вентилятор, поэтому он может оставаться выключенным до нагрева хотэнда до 50°C или 100°C.
Сборка
Так как каждый элемент хотэнда сделан из разного материала, а их коэффициенты теплового расширения различаются, часто связь между ними ослабевает из-за резких температурных изменений.
Очень важно каждые 2–3 недели проверять, что все элементы и болты хотэнда правильно затянуты.
Если сопло ослабло, его нужно затянуть в горячем состоянии. Критически важно, чтобы термобарьер и сопло были плотно затянуты и в контакте друг с другом, так как микропролем между ними вызовет утечку расплава и повредит хотэнд.
Производителя нужно консультировать по оптимальному крутящему моменту для каждого хотэнда, так как чрезмерный момент повредит резьбу нагревательного блока. Для ориентира: E3D рекомендует 3 Н·м, Slice Engineering — 1.5 Н·м. Если нет рекомендаций производителя, можно выбрать момент в диапазоне 1–2 Н·м.
Также важно проверять винты, фиксирующие нагревательный картридж и температурный датчик.
Смешанные системы
Всегда используйте оригинальные запчасти или хотя бы детали из одной системы. Хотя часто кажется, что есть совместимость между компонентами разных систем, так как у них одинаковый тип резьбы, длина и размеры каждого элемента также очень важны. Разные компоненты хотэнда спроектированы для совместной работы, и смешивание компонентов не из одной системы может привести к неисправности или даже повреждению хотэнда.
Смена материала
Когда филамент извлекается из хотэнда, внутри всегда остаются остатки. При загрузке нового материала с более низкой температурой печати он унесет нерасплавленные остатки предыдущего материала, вызывая затор. Поэтому хотэнд всегда нужно чистить чистящим филаментом при каждой смене материала. Для этого экструдируют 500–800 мм чистящего филамента при температуре на 10°C выше температуры последнего использованного материала.
Слоевой вентилятор
Хотя слоевой вентилятор не является элементом хотэнда, он обычно находится рядом. Неправильно позиционированный вентилятор может направить воздух прямо на блок, вызывая его охлаждение. Это приводит к тому, что хотэнд не достигает заданной температуры или она сильно флуктуирует, что часто вызывает ошибку температуры в принтере. В таких случаях рекомендуется протестировать ту же печать с отключенным слоевым вентилятором, чтобы проверить, это неисправность датчика или эффект плохой позиции вентилятора.
Вход филамента
Одна из точек попадания грязи в хотэнд — зона входа филамента. В боуден-системах, где филамент ведется через PTFE-трубку к хотэнду, вход защищен и попадание пыли необычно, однако в принтерах с прямым экструдером вход филамента может быть открыт к воздуху, облегчая попадание пыли внутрь хотэнда. В этих случаях рекомендуется вести филамент от катушки к экструдеру через PTFE-трубку, когда это возможно. Пыль и грязь, попадающие в хотэнд — частая причина заторов.
Также рекомендуется держать катушки филамента чистыми и не допускать оседания пыли на них, поэтому не оставляйте их на стойке принтера, если она не защищена, и храните в закрытых пакетах или коробках.
Принтеры с несколькими хотэндами
При наличии принтера с несколькими хотэндами нужно калибровать их относительное положение.
Сначала проверьте, что расстояние от хотэндов до стола печати одинаковое. Для этого основной хотэнд фиксируется, а стол nivellруется относительно него. Затем регулируется высота остальных хотэндов относительно основного. Способ регулировки высоты зависит от принтера, консультируйтесь с руководством или производителем.
После установки высоты нужно знать относительную XY-позицию каждого хотэнда относительно основного. Обычно каждый производитель предоставляет файл печати для калибровки XY-оффсета каждого хотэнда, хотя есть и многие варианты в известных репозиториях. В этом случае XY-позицию хотэндов изменить нельзя, поэтому значения оффсета вводятся в прошивку для компенсации положения во время печати.
Высоту хотэндов проверять каждые 2 недели, а XY-калибровку выполнять только при обнаружении смещения или наложения печатей разными хотэндами.
Хотэнд, вероятно, самая требовательная к обслуживанию часть принтера, но очень важно держать её в хорошем состоянии для обеспечения качества печати и минимизации риска сбоев.
Примечание: Это руководство рассматривает концепции в общем виде и не фокусируется на конкретной марке или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- Ремесленство и стандарты официального бейсбольного мяча MLB
- Solvay повысила производительность обслуживания на 15% с помощью AMS Suite от Emerson
- Lockheed Martin повышает конкурентоспособность, аутсорсируя обслуживание MAG Technologies
- GE подсвечивает лучшие приложения мониторинга и обслуживания 2010 года
- Основные инструменты для промышленного обслуживания: Руководство техника
- Топ-3 компонента генератора, которые необходимо регулярно обслуживать
- Использование дополненной реальности для эффективных операций обслуживания
- Обслуживание на основе состояния: как это работает и его выгоды
- EAM против CMMS: ключевые различия и основные функции
- Когда планировать ТО крановых тормозов: ключевые индикаторы