



Освоение ламинирования: ключевые параметры для профессиональной 3D-печати
При подготовке файла к печати крайне важно знать базовые параметры и принципы их работы. Количество параметров в современном слайсерном ПО постоянно растет, однако, если у вас нет глубоких знаний программы и технологии, рекомендуется начинать с настройки только базовых параметров.
Можно выделить три группы параметров: зависящие от материала, определяющие профиль печати и определяющие аппаратную часть. В зависимости от программы они могут располагаться в разных категориях или смешано.
Параметры, определяющие аппаратную часть
Обычно связаны с соплом принтера и требуют изменения при смене сопла на другое диаметром.
- Диаметр сопла: Реальный диаметр используемого сопла. Если используется сопло 0.4, нужно выбрать 0.4 мм.
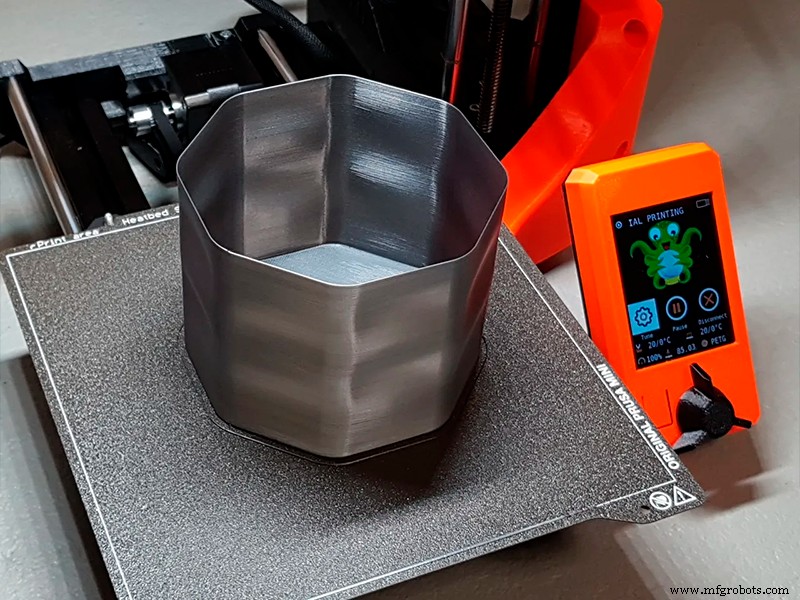
- Ширина экструзии: Реальная ширина экструдируемой линии, зависит от высоты слоя и обычно больше диаметра сопла. Чтобы узнать точное значение, нужно напечатать куб в режиме «ваза» (vase mode) и измерить реальную толщину стены. Для высоты слоя, равной 50% диаметра сопла, ширина экструзии обычно на 20% больше. То есть, при сопле 0.4 мм и высоте слоя 0.2 мм ширина экструзии будет 0.48 мм.
Параметры материала
Параметры материала — это те, что напрямую зависят от конкретного материала и поэтому их нужно менять при смене филамента. Самые важные:
- Температура печати: Задает температуру сопла во время печати. Указывается производителем, но рекомендуется калибровать для каждого принтера.
- Температура стола: Как и температура печати, ориентируйтесь на данные производителя. Задает температуру стола во время печати.
- Температура камеры: Доступна только в принтерах с подогреваемой камерой. Задает температуру камеры во время печати. Обычно используют температуру немного ниже Tg материала.
- Поток (Flow): Коэффициент компенсации относительной скорости экструзии к скорости печати. Значение меньше 1 (или 100%) дает недозаправку, больше 1 — перезаправку. Хотя обычно правильное значение 1, некоторые материалы, как PLA или PETG, могут требовать снижения (0.9–0.95), а другие — повышения, как TPE и TPU (1.05–1.15).
- Скорость ретракции: Вместе с дистанцией ретракции определяют параметры утяжки. Этот параметр также сильно зависит от типа принтера. Должен быть настроен правильно для каждой пары материал-принтер. Обычно в диапазоне 20–40 мм/с.
- Дистанция ретракции: Расстояние, на которое филамент оттягивается перед каждым перемещением. Как и скорость ретракции, должна быть правильно настроена для каждой комбинации материал-принтер.
- Скорость вентилятора охлаждения: Задает скорость слоевого вентилятора и, следовательно, охлаждение детали во время печати. Уточните у производителя, требует ли материал эту функцию. Для ABS обычно всегда выключен, для PLA — на максимальной скорости постоянно. Другие материалы, как PETG или ASA, могут требовать низкую скорость (20–50%). Обычно слайсеры позволяют выбирать разные скорости на разных высотах, в любом случае вентилятор должен быть выключен на первых слоях для обеспечения адгезии к платформе.
Параметры, определяющие профиль печати
Это параметры, которые определяют качество, финиш и прочность итоговой детали. Они не зависят напрямую от материала, поэтому не нужно настраивать их для каждого материала. Их можно классифицировать по категориям в зависимости от влияемого элемента.
Параметры слоев
- Высота слоя: Задает толщину каждого слоя. Оптимум обычно совпадает с половиной диаметра сопла. Например, для сопла 0.4 мм — 0.2 мм, для 0.6 мм — 0.3 мм. Никогда не используйте высоту слоя более 75% диаметра сопла.
- Высота первого слоя: Задает высоту первого слоя, контактирующего со столом. Можно установить чуть ниже высоты слоя для улучшения адгезии к столу.
- Количество нижних сплошных слоев: Количество плотных слоев на дне детали. Количество нижних сплошных слоев, умноженное на высоту слоя, определяет толщину стенки детали снизу. Рекомендуется использовать достаточное число слоев для получения толщины более 1 мм.
- Количество верхних сплошных слоев: Количество плотных слоев на верху детали. Аналогично определяет толщину стенки сверху. Рекомендуется толщина более 1 мм.
Параметры периметров
- Количество периметров: Задает число периметров детали. Толщина стенки = число периметров × ширина экструзии. Рекомендуется минимум для получения толщины стенки не менее 1 мм.
- Режим «ваза» (Vase mode): Функция, присутствующая в большинстве программ. При активации печатается только один периметр непрерывно по всей детали.
Параметры заполнения
- Плотность заполнения: Пропорция заполнения внутри детали. Определяется как объем, занятый материалом, к пустому объему. При 50% половина внутреннего объема будет пустой. Обычно используют 10–30%.
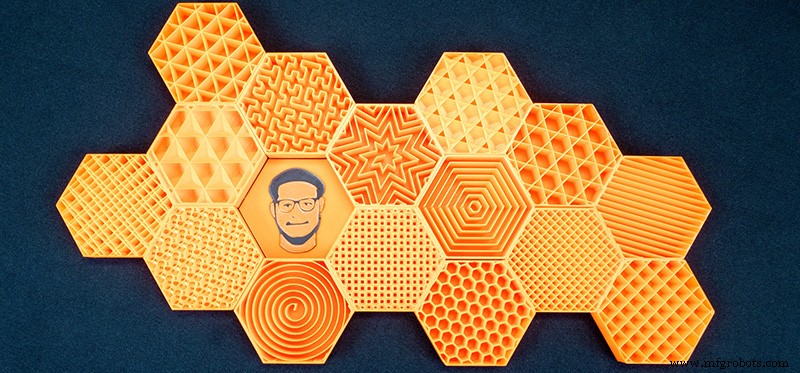
- Узор заполнения: Геометрия паттерна заполнения. Не во всех слайсерах одинаковые, но можно классифицировать на три категории:
- Двумерные или планарные: Самые распространенные — прямолинейные, сетка, треугольники. Обычно самые быстрые, но дают высокую анизотропию детали.
- Трехмерные: Например, гироид или кубические. Дают более низкую анизотропию, но обычно увеличивают время печати.
- Концентрические: Подходят для максимальной гибкости в гибких деталях. В жестких дают лучшие финиши, так как нет наложения на периметры, но механические свойства минимальны. Подходят для визуальных моделей и макетов.
- Перекрытие заполнения: Расстояние, на которое линии заполнения накладываются на периметры. Высокое значение повышает прочность, но паттерн может стать виден на поверхности.
- Комбинированное заполнение: Полезная функция для сокращения времени печати при очень низких высотах слоя. Например, при высоте слоя 0.1 и сопле 0.4 можно комбинировать заполнение каждый третий слой: стены печатаются с высотой 0.1 мм, а заполнение — 0.3 мм, что резко сокращает время без влияния на финиш поверхности.
Эти базовые параметры вместе с правильными настройками скорости, присадками к столу и корректными настройками материала позволяют создавать полные и эффективные профили печати.
3D печать
- Конвертерное производство стали: как работает ведущий мировой процесс
- Три основных этапа 3D-печати: от CAD-дизайна к финальному финишу
- Проектирование и проверка базовой схемы элемента И-НЕ (NAND) на микросхеме 4011
- Фундаментальные алгебраические тождества: аддитивные, мультипликативные и нулевые свойства
- Ключевые параметры производительности электронных ламп
- Основные особенности базовых текстильных красителей: качество, долговечность и универсальность
- Базовый синтаксис C: токены, идентификаторы, ключевые слова и пробелы
- Основы C#: базовый синтаксис и концепции ООП
- Сопла реактивных двигателей: увеличение тяги и гидродинамика
- Ретракция в 3D-печати: ключевая техника для качественной печати