



SLS vs SLA 3D-печать: ключевые отличия и как выбрать
Технологии 3D-печати предлагают профессионалам и энтузиастам различные методы изготовления.
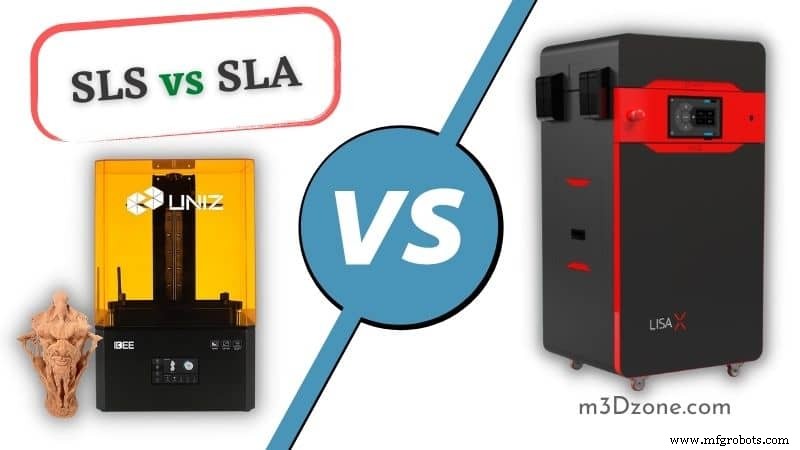
Один из методов — стереолитография (SLA). Технология SLA использует одиночный лазерный луч, направленный в конкретную точку для полимеризации жидкой фотополимерной смолы.
Застывшая смола образует твердую 3D-деталь заданной формы.
В SLS (селективное лазерное спекание) станок проецирует лазерный луч, который спеканкует (сращивает) порошковые частицы вместе, формируя нужную 3D-деталь.
SLS vs SLA в 3D-печати
Технологии SLA и SLS относятся к аддитивному производству. Однако SLS относится к семейству порошкового спекания, а SLA — к семейству жидких смол.
Также SLA обеспечивает отличную поверхностную чистоту, сопоставимую с литьем в формы.
Статья проведет вас через подробное сравнение технологий, их отличий, чтобы вы могли выбрать метод, идеально подходящий для ваших задач.
Три основные технологии 3D-печати
1. Стереолитография (SLA)
SLA-принтеры были изобретены инженерами около 1980 года. Технология использует УФ-лазер для производства 3D-деталей.
Важно: SLA-принтер использует лазер для отверждения жидкой смолы в процессе печати.
Профессионалы называют процесс SLA фотополимеризацией. После отверждения УФ-лучом смола затвердевает, создавая 3D-деталь.
Преимущества SLA
- Высокая точность печати
- Четкая детализация
- Гладкая поверхность
- Универсальность
- Широкий выбор материалов
- Короткое время печати
- Возможность печати сложных геометрий
Недостатки SLA
- Дорогие материалы
- Смолы токсичны
- Неперерабатываемые отходы
- Необходимость поддерживающих структур
- Частая калибровка лазера
Применение SLA
SLA широко используется для создания функциональных деталей, форм и моделей в следующих отраслях:
- Промышленный дизайн
- Стоматология
- Аудиология
- Образование
- Инженерия
- Ювелирное дело
- Здравоохранение
2. Селективное лазерное спекание (SLS)
SLS представляет собой порошковое аддитивное производство. Это самая популярная и предсказуемая технология для промышленных применений.
SLS-принтеры используют УФ-лазер для плавления и спекания порошковых частиц. Мощность лазера различается и определяет спектр используемых материалов.
Преимущества SLS
- Высокое разрешение
- Быстрое выполнение заказов
- Высокая прочность на растяжение
- Широкий выбор материалов
- Сложные геометрии без поддержок
- Отличная размерная точность
- Низкая стоимость печати
- Пакетная печать
- Поддерживающие структуры не требуются
Недостатки SLS
- Детали хрупкие
- Сложная постобработка
- Материал неперерабатываем
- Сложный переход с FDM/SLA
- Ограниченный ассортимент сырья
Применение SLS
SLS идеально подходит для функционального прототипирования и инженерии. Другие сферы:
- Автомобилестроение
- Быстрое производство
- Авиакосмическая отрасль
- Медицина
- Приспособления, оснастка, инструменты
- Литейные модели
- Литье сложных пластиковых деталей
3. Моделирование методом слоево-накладного наплавления (FDM)
FDM — аддитивный процесс: объекты создаются послойным накладным наплавлением материала.
Также известно как FFF (Fused Filament Fabrication). Одна из самых популярных технологий 3D-печати.
Технология позволяет разным принтерам использовать одинаковые филаменты: PLA, ABS, PETG.
Нагретая сопла экструдирует и откладывает термопластиковый филамент на столе послойно. Остывшие слои формируют 3D-объект.
Преимущества FDM
- Перерабатываемый филамент
- Простота эксплуатации
- Широкий выбор материалов
- Низкая сложность
- Компактность
- Печать через облако
- Бюджетная
- Портативность
Недостатки FDM
- Шероховатая поверхность
- Частый варпинг (деформация)
- Засорение сопла
- Долгая печать
- Низкая прочность на растяжение
- Частая калибровка стола
Применение FDM
- Промышленность
- Прототипы
- Подарки
- Протезирование
- Архитектура
- Преоперационные модели
- Бытовые предметы
- Реквизит и косплей
SLA vs SLS: разбор отличий
И SLA, и SLS — аддитивные технологии, использующие лазер для прорисовки слоев и требующие постобработки.
SLA отверждает жидкую смолу. SLS спеканкует порошок.
SLA дает более строгие размерные допуски. SLS дает более жесткие детали по более низкой цене.
SLA лучше для мелких деталей или мелких элементов.
В SLS неспекавшийся порошок служит поддержкой, устраняя нужду в отдельных структурах. В SLA детали должны самоподдерживаться.
SLA выигрывает в разрешении и качестве поверхности. Точность примерно одинакова.
SLS имеет высокую производительность: можно напечатать одну большую деталь или много мелких за один запуск.
Энтузиасты считают SLS лучше для сложных геометрий, а SLA — проще в использовании.
SLS прочнее SLA?
Да, SLS печатает более прочные детали, чем SLA.
SLS плавит, спеканкует и спеканивает порошок УФ-светом. Плавление и спекание порошка дает более прочные объекты.
Функциональные прототипы SLS более крепкие и гибкие, подходящие для механических целей.
SLA дает высокую детализацию и гладкую поверхность, но прочность ниже.
Не значит, что SLA-детали совсем слабые. В зависимости от типа и количества смолы они могут быть прочными, но относительно хрупкими.
SLS прочнее FDM?
Да! SLS прочнее FDM!
SLS использует только порошковый нейлон. FDM — широкий спектр материалов (PETG, ABS, PLA, нейлон).
SLS-детали прочнее и долговечнее FDM из-за технологических отличий.
FDM экструдирует расплавленный филамент послойно. Слои при остывании сцепляются, но не спеканкиваются.
SLS плавит, спеканкует и спеканивает порошковый нейлон. Спеканкованные детали прочнее просто сцепленных.
Кроме того, печать нейлона на FDM проблематична: он сильно усаживается и варпится.
SLA прочнее FDM?
SLA и FDM — популярные методы для прототипов, общего производства и малого серийного выпуска.
Однако для выбора нужно детально изучить нюансы.
Филаменты FDM варьируются от биоразлагаемого PLA до ударопрочного кеврала. Это делает FDM универсальным для прототипов, инструментов и оснастки.
FDM прочнее стандартных смол SLA. FDM превосходит SLA по ударной вязкости и прочности на растяжение.
Популярные пластики (PLA, ABS, PETG, PET, нейлон, поликарбонаты) дают лучшие детали, чем стандартная смола.
Но инженерные (tough) смолы прочнее этих пластиков, в отличие от обычных смол.
Как работает SLA
Софт
SLA требует 3D-модели в CAD. CAD-файлы — цифровое представление объекта.
Не знаете, какой софт выбрать? Читайте нашу статью о 3D-моделировании и слайсерах.
Процесс SLA-печати
Процесс начинается, когда лазер облучает первый слой в фоточувствительной смоле. В точке попадания смола затвердевает.
У SLA-принтера есть компьютерно-управляемое зеркало, направляющее лазер на нужные сечения слоев.
Большинство настольных SLA-принтеров работают «вверх ногами»: луч направлен вверх к столу. Платформа медленно поднимается в процессе.
После отверждения первого слоя платформа поднимается на толщину слоя, позволяя смоле затечь под ним.
Лазер облучает следующее сечение. Процесс повторяется до завершения объекта.
Постобработка
После печати платформа выезжает из бака, лишняя смола стекает. Модель снимают с платформы.
Затем промывают от остатков смолы и помещают в УФ-печь для финальной полимеризации.
Как работает SLS
SLS использует лазер как источник энергии.
Процесс SLS-печати
Принтер наносит тонкий слой порошка на платформу и разогревает его до температуры чуть ниже точки плавления.
Лазер селективно плавит порошок, спеканкивая частицы в 3D-деталь. Используется технология LPBF (лазерное порошковое спекание в couche) — продвинутая ветвь аддитивного производства.
Данные CAD-модели направляют лазер. Неспекавшийся порошок служит поддержкой, устраняя нужду в структурах поддержки и снижая стоимость.
Платформа опускается на один слой, лазер облучает следующий. Процесс повторяется слой за слоем.
Остывание SLS
После печати камера остывает изнутри и снаружи, позволяя детали получить оптимальные механические свойства.
При правильном остывании деталь защищена от варпинга и усадки.
Постобработка SLS
Деталь извлекают с платформы, удаляют лишний порошок.
Неиспользованный порошок можно рециклировать, минимизируя отходы.
Дополнительно детали обрабатывают пескоструйкой или барабанной полировкой.
Заключение
SLS и SLA остаются драйверами большинства преимуществ 3D-печати и промышленных применений последних лет.
Оба метода используют лазерную технологию. Она точна и исключает нагревательные элементы и хотэнды, предотвращая варпинг.
SLA работает с фотополимерными смолами, не с металлами. SLS работает с полимерами и металлами (сталь, титан).
3D печать
- Колеса против кастеров (колёсных опор): понимание ключевых различий
- О-кольца против прокладок: понимание их ролей и ключевых различий
- Железо против стали: ключевые различия объяснены
- Фрезерование против шлифовки: ключевые различия
- 3D-печать против аддитивного производства: понимание ключевых различий
- Рафт против Брим в 3D-печати: понимание ключевых различий
- Наполнитель (Infill) vs Оболочка (Shell) в 3D-печати: понимание их ролей и различий
- DC vs AC двигатели: ключевые различия и выбор под вашу задачу
- Хрупкая обработка (CNC) vs 3D-печать: ключевые различия
- Полиграфическая промышленность: ключевые роли и услуги