



3D-печать воском: технология, применение в ювелирке и стоматологии, перспективы
3D-печать воском (Wax 3D Printing) — это аддитивное производство моделей для последующей отливки методом «выплавляемой модели» (lost wax casting). Воск используется как жертвируемая модель: печатается деталь → заливают облицовочной смесью → выплавляют воск → ливают металл. Это стандарт в ювелирке, стоматологии и точном машиностроении.
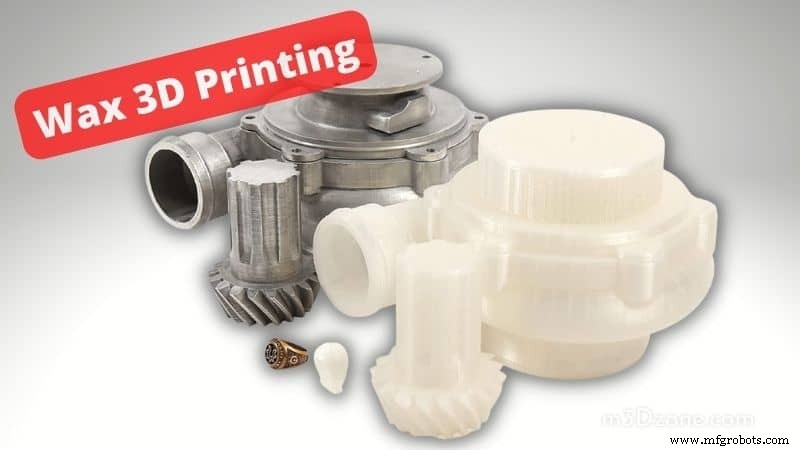
Что такое 3D-печать воском?
Это процесс создания 3D-объектов из восковоподобных фотополимеров (для SLA/DLP/LCD) или термопластичных восков (для FDM/MJP). Ключевое свойство: **чистое сгорание/выплавление без золы и остатков** при температуре 600–800°C, чтобы не портить керамическую форму.
Основные технологии:
- SLA/DLP/LCD (фотополимерные «воски») — жидкая смола с восковыми компонентами, полимеризуется УФ/светом. Высокая детализация (25–50 мкм). Примеры: Formlabs Castable Wax 40, BlueCast X10, Anycubic Castable.
- MJP (MultiJet Printing) — струйная печать расплавленным воском (3D Systems ProJet MJP 2500W). Высокая точность, гладкая поверхность, поддержки растворяются в воске/растворителе.
- FDM/FFF с восковым филаментом — редко, низкая детализация, для крупных форм. Филаменты: MoldLAY (Kai Parthy), FilaFlex Wax, PolyCast (Polymaker) — на самом деле PVB, но выгорает чисто.
Пошаговый процесс: от модели до металла
- 3D-моделирование (CAD): Rhino 3D / MatrixGold / 3Design / Blender / Fusion 360. Учет усадки металла (1.5–2.5%), углы отфорсовки, каналы подачи металла (шпули, вентиляция).
- Слайсинг и подготовка поддержок: критически важно — поддержки должны быть минимальными, легко удаляемыми, не оставлять следов на критических поверхностях. Автоподдержки в PreForm (Formlabs), Lychee Slicer, Chitubox.
- Печать: SLA/DLP: слой 25–50 мкм, время 2–10 часов. MJP: быстрее, дороже оборудование.
- Пост-обработка модели: промывка в IPA (изопропиловый спирт) или специальном растворителе, УФ-подсветка (для фотополимеров), удаление поддержок, шлифовка/полировкаgrowth линий.
- Формовка (Investing): модель устанавливают в стяжку (flask), заливают керамической облицовочной смесью (investment material: кванцевый порошок + связующее). Вакуумная振动 для удаления пузырьков.
- Выпаливание (Burnout): термическая программа в печи: плавление воска (150–300°C) → выгорание остатков (400–600°C) → нагрев формы до температуры литья (800–1100°C). Критически важно следить за графиком — остатки углерода = порча литья.
- Литье: центрифужное или вакуумное литье расплавленного металла (золото, серебро, платина, титан, хром-кобальт).
- Разбивка формы и финиш: удаление керамики, отрезка шпулей, шлифовка, полировка, вставка камней.
Применение восковой 3D-печати
1. Ювелирное дело — основной драйвер
- Прототипы колец, кулонов, браслетов за часы, а не дни ручной восковой резки.
- Сложная геометрия: решетки, флигран, внутренние полости, натяжные оправы — невозможно вручную.
- Малые серии: печать 20–50 моделей на одной платформе SLA-принтера (Formlabs Form 3/3+, Anycubic Photon Mono M5s, Elegoo Saturn 3).
- Цифровой склад: хранить STL, а не физические мастера.
2. Стоматология — коронки, мостики, рамки съемных протезов
- Цифровой рабочий процесс: интраоральный сканер → Exocad/3Shape/Blender for Dental → печать восковой рамки → литье хром-кобальта/титана.
- Точность маржинального прилегания < 20 мкм — критично.
- Скорость: рама за 1–2 часа против дней ручной работы.
3. Промышленность: турбинные лопатки, импеллеры, малые точные детали
- Инвестиционная литейка (investment casting) сложных геометрий с внутренними каналами охлаждения.
- Прототипирование серийных деталей перед заказом дорогой штамповки/прессования.
4. Искусство и скульптура
- Художники печатают восковые макеты для бронзовых статуй.
- Возможность итераций: напечатал → оценил → поправил CAD → напечатал снова.
Техники печати воска для выплавляемой модели
SLA/DLP/LCD (настольные) — самый доступный вход
- Принтеры: Formlabs Form 3/3+ (профессиональный, закрытая экосистема), Anycubic Photon Mono M5s / Elegoo Saturn 3 / Phrozen Sonic Mini 8K (бюджетные, открытые смолы).
- Смолы: Castable Wax 40 (Formlabs) — 40% воска, золотой стандарт. BlueCast X10 / X5 — популярные открытые. Anycubic Castable / Elegoo Castable — дешевые, для входа.
- Пост: IPA промывка (2 этапа), УФ-камера/солнце, удаление поддержок ножницами/скальпелем, легкая полировка.
MJP (3D Systems ProJet MJP 2500W / 3600W) — промышленный стандарт
- Струйная печать горячим воском + растворимая поддержка (партициальный воск).
- Нет слоев (гладкая поверхность), нет необходимости в УФ-подсветке, поддержки растворяются в автомате (восковой растворитель).
- Цена принтера $50k–100k+, расходники дорогие. Для ювелирных цехов и дентальных лаб высокого объема.
Плюсы и минусы 3D-печати воском
Преимущества
- Скорость: модель за часы вместо дней ручной работы.
- Геометрическая свобода: недопустимые для ручной восковой резки формы.
- Повторяемость: идентичные копии из одного STL.
- Экономия материала: аддитивное vs вычитательное (резка из бруска).
- Цифровой архив: STL вместо физических мастеров.
Ограничения и риски
- Воск хрупок: модели ломаются при неаккуратном обращении (особенно тонкие шпули, павильоны).
- Пожарная опасность: воск горюч (вспышка ~200°C). Нужен пожарный расчет, вентиляция, хранение в металлических контейнерах.
- Усадка и деформация: большие плоские модели могут «повестись» при печати/промывке. Нужен правильный дизайн поддержок и ориентация.
- Качество выпаливания = качество литья: ошибка в термопрограмме печи = поры, включения, недолив. Нужен качественный выпаливатель с программным управлением.
- Размер ограничен площадкой принтера: SLA ~145×145×185 мм (Form 3), ~220×120×250 мм (Saturn 3). Крупные изделия — склеивание или промышленные принтеры.
Советы для успешной печати воском
- Используйте качественную литейную смолу (Castable Wax 40, BlueCast X10) — дешевые «кастублы» часто дают золу.
- Ориентируйте модель правильно: критические поверхности (опавки, павильоны) — без поддержок, под углом 30–45° к платформе.
- Поддержки — минимум: только где необходимо, тонкие контактные точки (0.3–0.5 мм), легкое удаление.
- Промывайте в чистом IPA (>99%) двумя ваннами: грязная → чистая. Не передерживайте — смола размокает.
- Сушите перед выпаливанием: 30–60 мин при комнатной температуре, без пыли.
- Калибруйте выпаливатель: термопара в стяжке с тестовой моделью. График: медленный нагрев (1–2°C/мин) в зоне выгорания воска (300–500°C).
- Тестовые литья: перед ответственным заказом — пробная печать и литье тестовой модели (кольцо с павильоном, решетка).
FAQ
Для чего нужны восковые принтеры?
Для печати жертвируемых моделей для инвестиционной литья (lost wax casting) в ювелирке, стоматологии, точном машиностроении.
Сколько стоит ювелирный 3D-принтер?
- Настольный SLA (Anycubic/Elegoo/Phrozen): $300–600 + смола $50–100/кг + УФ-камера $50 + выпаливатель $1000–3000 = $2000–5000 вход.
- Профессиональный SLA (Formlabs Form 3+): $3500 + смолы $150/л + экосистема (Form Wash/Cure) + выпаливатель = $8000–15000.
- MJP (3D Systems ProJet MJP 2500W): $50,000–80,000 + расходники.
Сколько стоит восковый филамент/смола?
- Смолы Castable: $80–150/литр (Formlabs), $40–80/литр (BlueCast, Anycubic, Elegoo).
- Филаменты (MoldLAY, PolyCast): $40–80/кг. Реже используются из-за низкой детализации.
Какой воск для ювелирной печати?
- Твердые воски (high wax %): для литья (Castable Wax 40, BlueCast X10) — чистое сгорание.
- Мягкие/плавкие: для прототипирования, примерки (не для литья).
Можно ли напечатать свечу?
Технически да (восковой филамент на FDM), но она не будет гореть нормально: нет фитиля, воск не тот, форма не устойчива. Лучше купить форму для свечей.
Как удалить поддержки с воска?
- Фотополимер: скальпель/ножницы/плоскогубцы до УФ-подсветки (мягче) или после (тверже). Горячий воздух (фен) аккуратно сглаживает следы.
- MJP: растворяются в автомате восковой жидкостью.
Что такое инвестиционная литейка в 3D-воске?
Процесс: восковая модель (3D-печатная) → керамическая оболочка → выплавление воска → литье металла. «Инвестиция» = вложение модели в керамику (investment).
Можно ли использовать воск в 3D-печати?
Да. Это зрелая промышленная технология. Ювелирка, стоматология, авиация (лопатки турбин) — миллионы деталей в год печатаются воском и лиются в металл. Настольные SLA-принтеры ($300–600) сделали вход доступным для малых мастерских.
Итог
3D-печать воском — это **мост между цифровым дизайном и металлом**. Она не делает готовое металлическое изделие, но создает идеальную жертвируемую модель для литья. Для ювелира/стоматолога сегодня вход стоит $2–5k (настольный SLA + выпаливатель) и окупается за 10–20 заказов. Ключ к успеху: качественная литейная смола, грамотные поддержки, отлаженный цикл выпаливания. Будущее — за гибридными технологиями (прямая металлическая печать SLM/DMLS), но для драгоценных металлов и сложных мелких деталей восковая 3D-печать + литье останется стандартом еще долго.
3D печать
- Столы для 3D-печати: как они строят, nivellерут и освобождают ваши печати
- Полное руководство по биосовместимой 3D-печати
- Как получить яркий цвет в 3D-печати: прямые методы и постобработка
- Металлическая 3D-печать: когда это правильный выбор
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности
- Fused Deposition Modeling (FDM) 3D-печать: всесторонний технический обзор
- Carbon DLS 3D-печать: передовая технология цифрового светового синтеза
- Прямое металлическое лазерное спекание (DMLS): передовая технология 3D-печати для функциональных металлических…
- Стереолитография (SLA) 3D-печать: передовая технология для высокоточных деталей
- PLC против CNC: понимание ключевых различий в промышленной автоматизации