



Мастерство постобработки для SLA-печатей: от очистки к профессиональной отделке
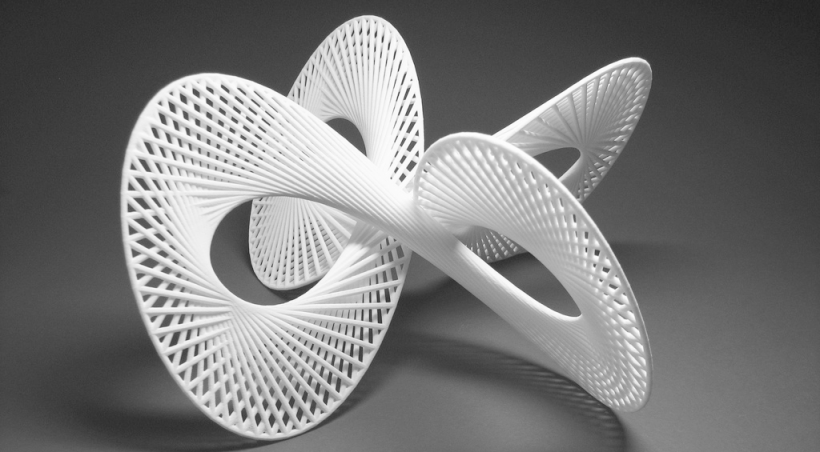
Как пионерский метод 3D-печати, стереолитография (SLA) доставляет детали с исключительной точностью и ультрагладкими поверхностями за долю стоимости других техник.
Однако достижение действительно первоклассной отделки требует намеренной рутины постобработки. Поскольку SLA-сборки полагаются на снимаемые поддерживающие структуры, тщательная последовательность очистки, удаления поддержок, отверждения и отделки необходима.
Этапы постобработки для SLA
- Очистите вашу SLA-печать
После извлечения детали с строительной пластины, промойте ее в 99% изопропиловом спирте (IPA). Погрузите печать на 10–20 минут, затем дайте полностью высохнуть. Это удаляет неотвердевшую смолу и любой клеевой остаток.
- Удалите поддерживающие конструкции
Поддерживающие структуры сделаны из той же смолы, что и деталь, поэтому их нужно снимать вручную. Для крупных печатей хорошо работает пассатижи; для сложных деталей бритва или нож X-Acto дают более тонкий контроль. Удаление поддержок сразу после промывки помогает предотвратить деформацию.
- Пост-отверждение (опционально, но рекомендуется)
Пост-отверждение завершает полимеризацию, повышая прочность и размерную стабильность. Поместите деталь в УФ-печь или под УФ-источник света на 10–20 минут, поворачивая раз или два. Естественный солнечный свет также можно использовать, если УФ-источник недоступен.
Варианты отделки для вашей SLA-печати
С рядом техник вы можете превратить сырую SLA-деталь в выставочный компонент.
ШлифовкаПосле удаления поддержок, вручную зашлифуйте поверхность для сглаживания следов и слойных линий. Начните с низкозернистой бумаги, затем продвигайтесь через минимум четыре последовательных зерна, заканчивая самым мелким, которым можете справиться. Для нежных участков используйте легкое прикосновение для сохранения мелких деталей. Минеральное масло может быть нанесено после шлифовки для выравнивания текстуры.
ГрунтовкаДля подготовки к покраске, наносите легкий слой аэрозольного грунта. Три-пять тонких слоев, каждый наносимый каждые 10–15 минут, запечатывают поверхность и скрывают остаточные слойные линии. Если появляются незначительные несовершенства, быстрый проход 800-зернистой бумагой через несколько часов после финального слоя восстанавливает гладкость.
Спрей-покраскаПосле грунтовки спрей-покрасьте деталь в хорошо проветриваемом месте. Очистите липкой тканью сначала, затем распыляйте в нескольких проходах, вращая деталь для равномерного покрытия. Два-три слоя обычно достаточно. Прозрачный глянцевый лак финализирует отделку, давая ей полированный, профессиональный вид.
Безопасность и лучшие практики
- IPA — летучий растворитель — носите очки, латексные перчатки, работайте в хорошо проветриваемом пространстве.
- Балансируйте время промывки: слишком короткое оставляет остатки смолы; слишком длинное может деградировать целостность детали.
- Удаляйте поддержки после очистки IPA для снижения риска деформации.
- Носите перчатки при шлифовке для защиты рук от пыли смолы.
3D печать
- Пять ключевых соображений для безопасной очистки SLS 3D-печатей
- Как достичь ярких, долговечных цветов в SLS 3D-печати
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Как выбрать идеальную SPI-отделку поверхности для литых под давлением деталей
- Лучшие варианты чистовой обработки металла для деталей из листового металла и корпусов — экспертное руководс…
- Повысьте качество продукта с премиальными металлизационными покрытиями
- Ключевые компоненты Stromag, которые обязательны на каждой нефтяной платформе
- 10 проверенных решений для водоустойчивых 3D-деталей: материалы и постобработка
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3
- 5 обязательных элементов, которые должен включать каждый RFQ на резку