



Революционизируем композитное производство для раскрытия новых рыночных возможностей
Хотя база компании определенно — нитевая намотка, CompoTech протолкнула этот процесс в новые применения через намотку на штыри, перемотку и инновационные концепции оснащения и материалов. Результат — гибкость в процессе, которая часто достигает новых уровней производительности через гибридизацию, например, с металлами и производственными методами вроде 3D печати и собственной версии автоматической укладки волокна (AFL).
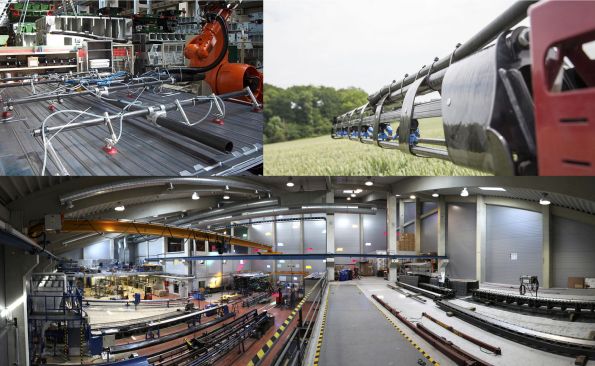
CompoTech производит детали для широкого спектра применений, включая промышленное оборудование (вакуумная захватная сборка, верх лево) и сельхозтехнику (опрыскиватель, верх право) со своих объектов в Сушице, Чешская Республика (низ). ИСТОЧНИК: Bilsing Automation (захват, верх лево), Hardi International (опрыскиватель, верх право) и CompoTech.
CompoTech (Сушице, Чешская Республика) была основана в 1995 году Ондрей Ухер и Витек Спрдлик, ныне НИОКР директор и технический директор компании соответственно. «Они изначально построили нитевую намоточную машину для производства валов весель для каяков и каноэ, которая интегрировала их собственную технологию аксиальной намотки волокон 0°», — объясняет директор по бизнес-развитию CompoTech Хамфри Картер. «Это теперь ключевая компетенция. Мы показали, что эта конструкция производит более прочные и жесткие структуры с более высокой стойкостью к выгибанию волокон».
Компания также разработала способность наматывать интегральные композитные обручи для соединений. Они используются в деталях от спарок дельтапланаров до карданных валов и промышленных компонентов. «CompoTech проектирует машины и управляющее ПО», — говорит Картер. «Потому что у нас полный контроль процесса, мы можем лучше оптимизировать дизайн. Мы развиваем процессовую технологию на заказ под критерии дизайна и можем сделать это доступным для наших технологических партнеров, а также композитных дизайнеров и производителей. Например, мы лицензировали технологию Southern Spars/North Marine Group».
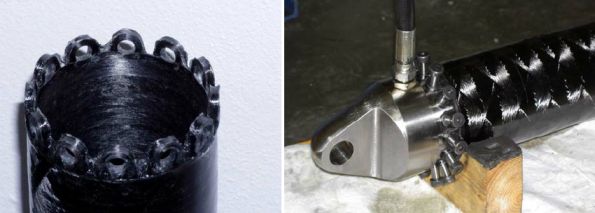
CompoTech наматывает волокно вокруг штырей (лево) для производства структур
с интегрированными соединителями (право). ИСТОЧНИК: CompoTech
Проектирование станков-инструментов
В настоящее время компания нанимает около 50 человек, почти половина в дизайне и инженерии. У нее также сильные связи с Чешским техническим университетом (CTU) в Праге и также с Университетом Западной Богемии (Пилзень, Чешская Республика). CompoTech разработала композитные решения для широкого спектра применений, включая стрелы для сельхозопрыскивателей, валы для кончиков ветряных лопастей, рамы и колеса велосипедов, трубы и рамы для автомобильных захватных сборок и легкие портальные компоненты для лазерных резаков и ЧПУ машин.
«Мы работаем с начала 2000-х в промышленном и станкоинструментальном секторе из-за его преобладания в Чешской Республике», — объясняет Картер. «Это очень консервативная отрасль, которая не знает композиты. Таким образом, мы идем на выставки станков и обучаем их». Эта отрасль уже знает, что вибрации от ускоряющихся деталей и от режущих поверхностей, таких как фрезерные зубы, вызывают снижение точности обработки и срока жизни инструмента. CompoTech объясняет, что гармоники режущего инструмента — его вибрация на основе массы, жесткости и приложенных нагрузок/сил — часто являются ограничивающим фактором в производительности и продуктивности. Не так хорошо известно, что углеродное волокно-усиленный пластик (CFRP) может использоваться в структуре машин и держателях инструментов для снижения массы и увеличения жесткости против стали. Используя питчевое волокно, CompoTech сообщает о снижении веса на 25% и увеличении жесткости на 200% (400 GPa достигнуто с однонаправленным волокном) соответственно. Это два основных способа увеличить собственную частоту структуры и предотвратить резонанс. Это когда структура вибрирует сама по себе, что усугубляет проблемы для уже вибрационно-чувствительных вращающихся деталей и переменно-скоростных машин.
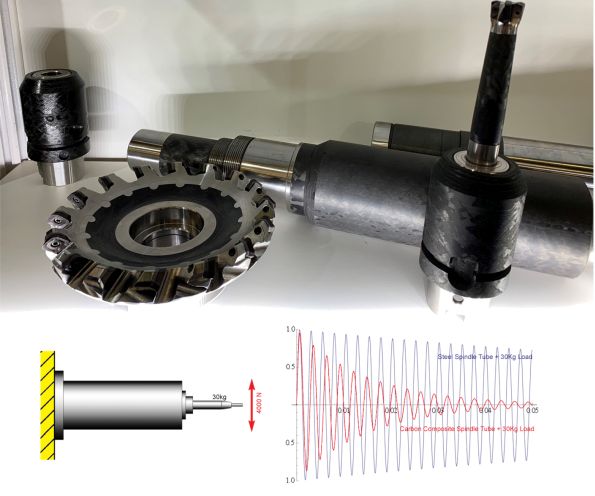
CompoTech использует УВП и дополнительные демпфирующие материалы для снижения веса и увеличения жесткости и демпфирования против стали для предотвращения вибрации. Их технология также снижает дрейф станка, что улучшает производительность и продуктивность обработки. ИСТОЧНИК: CompoTech
«Использование нашего процесса для УВП также снижает дрейф станка против автоклавных композитов, потому что мы индуцируем меньше термического напряжения», — добавляет Картер. «Держатели инструментов часто длинные, тонкие балки, которые могут меняться со временем в зависимости от их дизайна и материального состава. Это тогда влияет на относительную позицию инструмента, снижая его точность».
Для демпфирования CompoTech пошла дальше врожденных свойств волокна и полимерных композитов, чтобы стать пионером включения других материалов, предоставляющих 12-20 раз демпфирования стали, прямо противодействуя вибрации и ускоряя их затухание (см. график выше). «У нас более десятилетия опыта в проектировании демпфирующих композитов для достижения желаемых свойств и производительности», — говорит Картер. Один пример — новый дизайн зажимного патрона детали, так что требуется гораздо меньше зажимной силы против стального патрона. Другой — модифицированная оснастка для точения корпуса низкого давления турбины (LPT) авиадвигателя из трудноперерабатываемого сплава Inconel 718. Разработанный через ЕС-финансируемый проект INTEFIX, CompoTech разработала УВП кольца для замены металлических колец, используемых как локаторы в оснастке. Результат — никакой потери жесткости или функции при улучшении поведения детали и лучшей производительности обработки. Фактически, оснастка стала интеллектуальной, способной адаптировать зажим детали по мере необходимости в процессе.
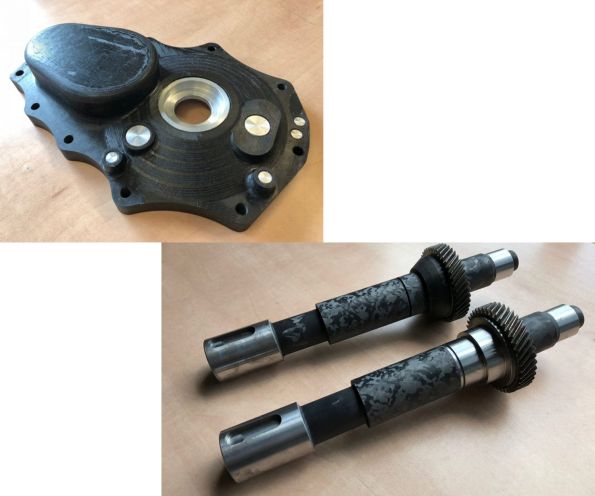
CompoTech разработала, в сотрудничестве с CTU, KIMM и Samyang Reduction Gear, гибридную металл/композит коробку передач и валы шестерен для электромобиля с сниженным весом и шумом. ИСТОЧНИК: CompoTech
CompoTech также имеет текущую работу над гибридной металл/композит коробкой передач для электромобиля, нацеленной на снижение массы на 25 процентов и также снижение шума за счет увеличения собственной частоты и демпфирования. Этот проект (2016 до окт 2019) в сотрудничестве с Чешским техническим университетом (CTU) в Праге, Корейским институтом машиностроения и материалов (KIMM, Тэджон, Южная Корея) и Samyang Reduction Gear Co. Ltd. (Инчхон, Южная Корея). Основное тело коробки передач будет композитным с металлическими вставками для подшипниковых поверхностей. CompoTech спроектировала и произвела верхний и нижний корпус коробки передач, а также валы шестерен. Все состоят из множественных деталей, которые клеено склеены. CTU предоставила тестирование и КЭ анализ, в то время как корейские партнеры проекта предоставляют техническую спецификацию и закончат, соберут и протестируют коробки передач.
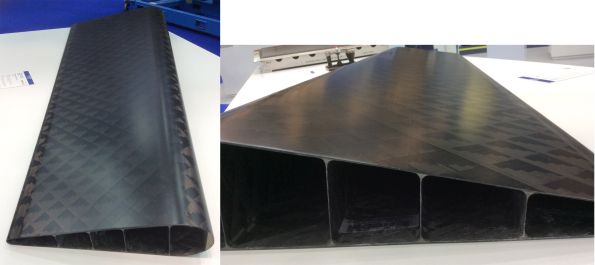
CompoTech разработала однодетальный элерон с использованием нитевой намотки и продольных ребер — вместо обычных ребер-бортов, препрега и клеевой склейки — в результате легкая, стойкая к делиминации структура, особенно на заднем крае.
ИСТОЧНИК: Ginger Gardiner, CW на JEC 2019
Стойкий к делиминации элерон
Картер объясняет, что много НИОКР CompoTech выполняет для станков затем применяется к новым применениям, как элерон для реактивного тренажера Aero Vodochody AEROSPACE (Одолена Вода, Чешская Республика) L-39NG. «Это требовательное применение, с очень высокими давлениями на заднем крае», — говорит он. Помимо нагрузок полета, вооруженная версия самолета испытывает волны давления при запуске крылатых ракет. «С обычной композитной конструкцией была делиминация на заднем крае элерона», — отмечает Картер. «Мы устранили всю клеевую склейку и вместо этого создали интегральную структуру с использованием влажной нитевой намотки и со-отверждения. Мы потратили месяцы на разработку дизайна и процессных шагов. Сначала наш роботизированный намотчик используется для нитевой намотки четырех коробчатых балок, которые формируют элеронные спарры. Это трапеции и затем D-формы на переднем и заднем краях. Задний край также имеет отдельную деталь, наложенную на него для создания более аэродинамичной поверхности».
«Затем мы соединяем все эти детали на своих мандралях вместе и перематываем для создания внешних поверхностей поверх продольных ребер», — продолжает Картер. Вся структура вакуум-упаковывается и отвердевает при комнатной температуре с пост-отверждением при 90°С.
Этот проект — хороший пример того, как мы работаем с клиентом, развивая процессовую технологию и дизайн. Наша идея — не массово производить элероны или другие детали. Мы бы производили машины, а наши клиенты будут наматывать детали». Элерон уже летает, и Aero Vodochody имеет 4-летний бэклог заказов на реактивные тренажеры L-39NG.
В общем, процесс влажной намотки CompoTech основан на точности, по сути создавая тоупрег на лету. «Мы в основном используем эпоксидные смолы и отверждение 100°С», — говорит Картер. «Для применений, требующих более высокий Tg, таких как некоторые подземные инструменты, которые мы производили для использования в нефтегазовой отрасли, мы можем отверждать при 140°С».
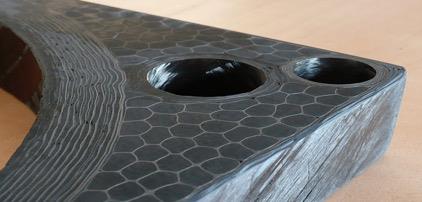
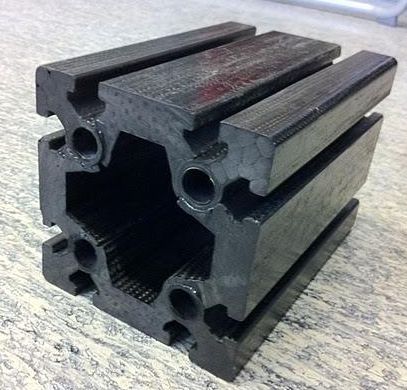
Примеры 3D клеточных композитов для высокой осевой жесткости, толстых и сложно сеченных деталей. ИСТОЧНИК: CompoTech
Новые процессы
3D клеточный композит (3Dc) — название CompoTech для серии процессов, производящих композит с трехмерным армированием. В результате поперечного сечения с клеточным внешним видом, эта конструкция достигает высокого осевого волокнистого содержания в x-направлении, взаимосвязанного с волокнами в y- и z-направлениях, которые формируют клеточные стенки. «Мы создали этот процесс для толстых деталей, требующих очень высокой осевой жесткости», — говорит Картер. Та жесткость создается очень высоким 0° (осевым) волокнистым содержанием. Клеточные стенки также несут сдвиговую нагрузку через сечение через клеточные стенки и позволяют реализовать более интересные сечения, такие как T-образный слот, показанный выше.
Компания также 3D печатает мандрали и поддерживающие элементы для соответствия крутильному и требованиям собственной частоты без более толстых ламинатов. «Это еще один проект работы с CTU», — говорит Картер, «где мы разрабатываем автоматический внутренний дизайн структур». Он отмечает, что термопластичная композитная намотка начинает массово взлетать. «Это наш следующий шаг, комбинировать нашу намотку в термопластиках с 3D печатью и использовать складывание для создания инновационных формовочных инструментов для композитов, а также станкоинструментальных структур».
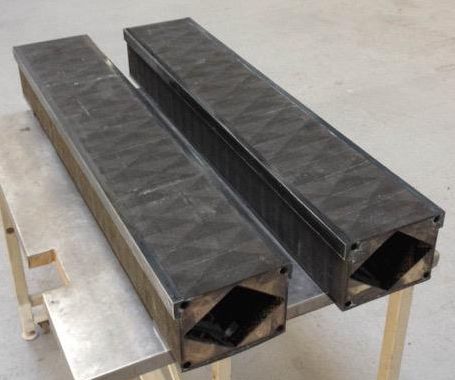
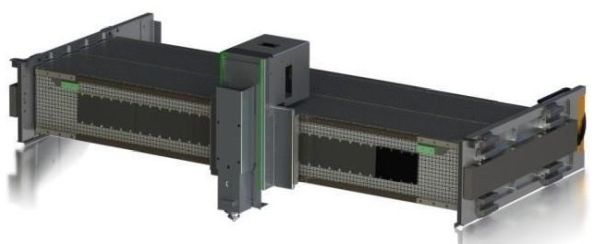
CompoTech использует гибридные процессы для создания жестких, легких УВП портальных структур, улучшающих точность и скорость станков. ИСТОЧНИК: CompoTech, Eagle Laser.
Смола
- AT&T и Tech Mahindra запускают Acumos: открытую ИИ-платформу для быстрого развертывания
- CompositesWorld SourceBook 2022: Полное руководство по поставщикам оборудования, материалов и технологий
- Salewa запускает ультралегкий трекинговый ботинок Ortles Couloir с передовыми термопластиковыми композитами
- CEAD представляет роботоэкструдер E50: передовое решение для крупномасштабной композитной 3D-печати
- Композитные армирования в кузовных структурах транспортных средств
- Исследуйте передовую технологию нитевитой намотки и рыночные тренды на конференции World of Filament Winding
- Консорциум IRG CosiMo запускает современное предприятие по термопластичным композитам
- Green Science Alliance запускает инновационное производство наноклетчатозных композитов
- Израиль лидирует в высокопроизводительном композитном производстве
- Néos International открывает новый штаб в Великобритании и передовое композитное производство в Дерби