



Гибридное крупноформатное аддитивное инструментальное обеспечение: легкие, быстрые, экономичные формы для крупных деталей
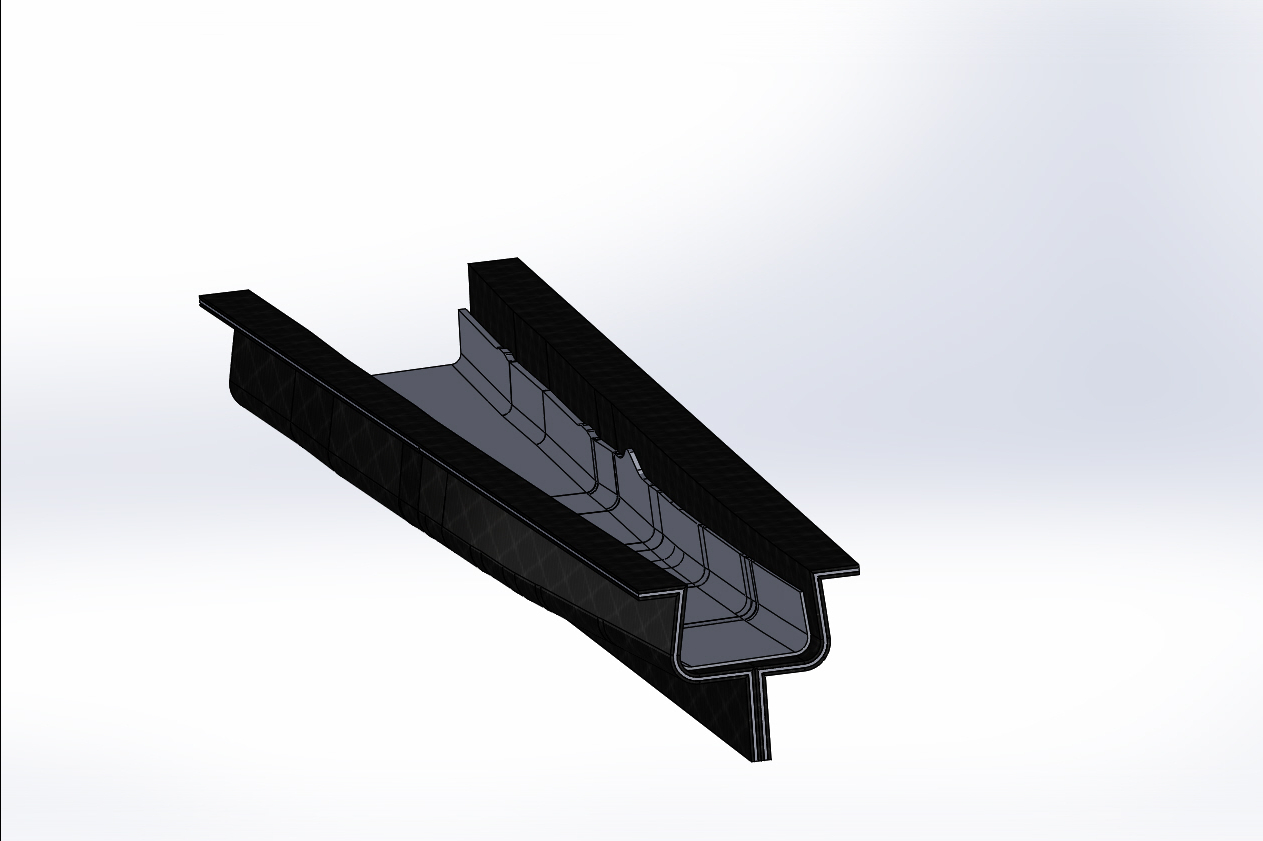
Более трех десятилетий коммерческая авиация все больше принимает композитные материалы. Фактически, более половины критических структурных компонентов на нескольких моделях крупных коммерческих самолетов сегодня — композиты. По мере роста использования этих материалов по объему и размеру деталей, стало все труднее строить инструменты — особенно доступные инструменты — для более быстрого прототипирования и производства этих деталей. Например, крылья A350 XWB от Airbus SE (Лейден, Нидерланды) каждое 32 метра длиной на 6 метров ширины и представляют некоторые из крупнейших авиационных композитных структур, когда-либо производимых.
«Теперь на рынке есть такие прорывные производственные технологии, что мы можем ожидать большие шаги в эволюции инструментального обеспечения, помогая нам решать вызовы, с которыми мы сталкиваемся в разработке авиационных композитных компонентов», — отмечает М. Пilaren Муньос Лопес, инженер по композитному производству на заводе Airbus в Ильескас, Испания. «Крайне важно для нас исследовать эти технологии, возможности и ограничения, чтобы мы могли быть готовы к будущему».
Учитывая, что инструментальное обеспечение представляет значительную долю общих программных затрат на авиационные структурные детали, и учитывая растущий размер этих деталей, нужны новые варианты инструментов с более низкими затратами и сроками. Интересное исследование гибридного крупноформатного аддитивно произведенного (LFAM) инструментального обеспечения для прототипов и деталей малого серийного производства авиационных структур было недавно завершено Airbus, Northrop Grumman Aeronautics Systems – Aerospace Structures Business Unit (Клирфилд, Юта, США) и Университетом Дайтона Research Institute (UDRI, Дайтон, Огайо, США) с обнадеживающими результатами.
Управление проблемами теплового расширения
Большинство авиационных структур из CFRP производятся из препрега с эпоксидной матрицей. Для формовки таких деталей инструментальное обеспечение должно выдерживать температуры отвердевания в печи или автоклаве до 180 °C / 356 °F. Также, учитывая очень низкий коэффициент (линейного) теплового расширения (CLTE или CTE) CFRP, критически важно максимально точно согласовать CLTE инструмента и формовочного материала при комнатной и повышенных температурах. Это обеспечивает сохранение размеров формами, чтобы получаемые детали также соответствовали размерным требованиям. Чтобы избежать искажений или напряжений в конечных структурах, также важно избегать использования материала инструмента, который остывает быстрее материала детали. В результате, наиболее распространенные инструменты для формовки крупных авиационных структур из CFRP делаются либо из самого CFRP, либо из Инвара — феррого сплава никеля и железа, известного своим низким CLTE. Оба дорого и могут иметь значительные сроки поставки. Кроме того, Инвар трудно и трудоемко обрабатывать и тяжел для перевозки. Хотя стальные или алюминиевые инструменты могут снизить затраты, их относительно более высокие значения CLTE ограничивают использование во многих применениях — особенно при формовке крупных или длинных деталей.
Много государственных и частных исследований оценивали аддитивно произведенные инструменты, напечатанные из термопластичных материалов, и заключали, что они потенциально предлагают преимущества, включая более низкие затраты и более короткие сроки производства термореактивных ламинатных композитов. К сожалению, полимерное LFAM инструментальное обеспечение имеет проблемы, такие как пористость инструмента, которая может привести к значительной потере вакуума при температурах/давлениях отвердевания. Разрешение этого требует дополнительной переработки заполнения инструмента и поверхностных покрытий. Еще большая проблема — высокоанизотропные значения CLTE, обусловленные выравниванием наполнителя в плоскости при экструзии/печати, которые могут привести к различиям расширения/сжатия в 5-10 раз большим в оси Z, чем в осях X и Y печати. Это делает вызовом получение размерно точных деталей повторно и воспроизводимо — особенно когда детали крупные, имеют высокое соотношение сторон и/или имеют сложные поверхности.
«Все заинтересованные в аддитивном инструментарии сталкиваются с теми же проблемами пористости и неконтролируемого теплового расширения с малым количеством эффективных способов их решения», — объясняет Скотт Хюльскамп, лидер команды UDRI, передовое развитие производственных процессов, Отдел структурных материалов. «Есть много людей, которые хотят использовать AM инструменты, но они ждут, пока кто-то решит эти проблемы».
Учитывая потенциал AM для снижения затрат на инструменты и сроков, индустрия сосредоточила значительные усилия на решении проблем расширения через изучение новых печатаемых материалов, модификаций оборудования принтеров и инновационных подходов моделирования. Например, некоторые группы разработали «значение компенсации» для проектирования AM инструментов для адресации CLTE дифференциалов. Однако Хюльскамп отмечает, что определение, какое значение компенсации использовать, сложно и склонно к ошибкам. Также такие подходы были неэффективны для женских-полостных инструментов и инструментов с зажимающими особенностями вдоль их длины, создающими условия для заклинивания, способных повреждать детали при тепловом циклировании в инструменте.
«Нет фактора компенсации, который исправит этот вид проблемы», — добавляет он. «На сегодняшний день ни одно исследование AM инструментов не полностью решило потребность в низких, изотропных значениях CTE при повышенной температуре. Без этой черты размеры и геометрии инструментов всегда будут ограничены, и более крупные инструменты будут страдать от более высоких размерных ошибок при температурах отвердевания».
В попытке попробовать новые подходы для решения проблем LFAM инструментального обеспечения, 18-месячный проект был выполнен несколькими компаниями-членами под эгидой Institute for Advanced Composites Manufacturing Innovation (IACMI, Ноксвилл, Теннесси, США) и поддержки Министерства энергетики США и JobsOhio (Колумбус, Огайо). Команду возглавлял UDRI и включали Airbus и Northrop Grumman. Эти организации ранее сотрудничали в других исследованиях, как внутри, так и вне IACMI, и таким образом были знакомы с возможностями друг друга.
Подход «грубой силы»
UDRI уже имел значительный опыт работы над исследованиями AM инструментов и является активным членом America Makes (Янгстаун, Огайо, США), американского AM консорциума. Кроме того, институт проводил исследования для ВВС США, включающие AM структуры с металлическими подложками, и работал с Cincinnati Inc. (Харрисон, Огайо, США), производителем принтеров Big Area Additive Manufacturing (BAAM), над чистым AM инструментарием.
«Мы также работали с кастомными компаундерами над новыми сырьевыми материалами для 3D принтеров, но ничего из того, что мы делали, не казалось, что дает большой прогресс, и мы не знали никого другого, кто имел бы больше успеха, чем мы», — вспоминает Хюльскамп. «Вот когда у нас была идея подойти к проблеме иначе. Если мы не могли изменить то, как ведут себя AM материалы или предсказать это поведение напрямую, то, возможно, мы могли бы заставить их вести себя так, как мы хотим косвенно». Принимая то, что Хюльскамп называет подходом «грубой силы», UDRI предложил гибридное LFAM исследование, которое бы производило авиационное инструментальное обеспечение, применяя конвенциональные CFRP лицевые кожи к термопластично-композитным AM сердечникам.
Цели проекта были просты: найти менее затратный и более быстрый метод изготовления крупных инструментов для авиационных структур. Команда искала вариант, снижающий затраты на 50% и производящий не менее 10 приемлемых прототипов или деталей малого серийного производства для последующего тестирования.
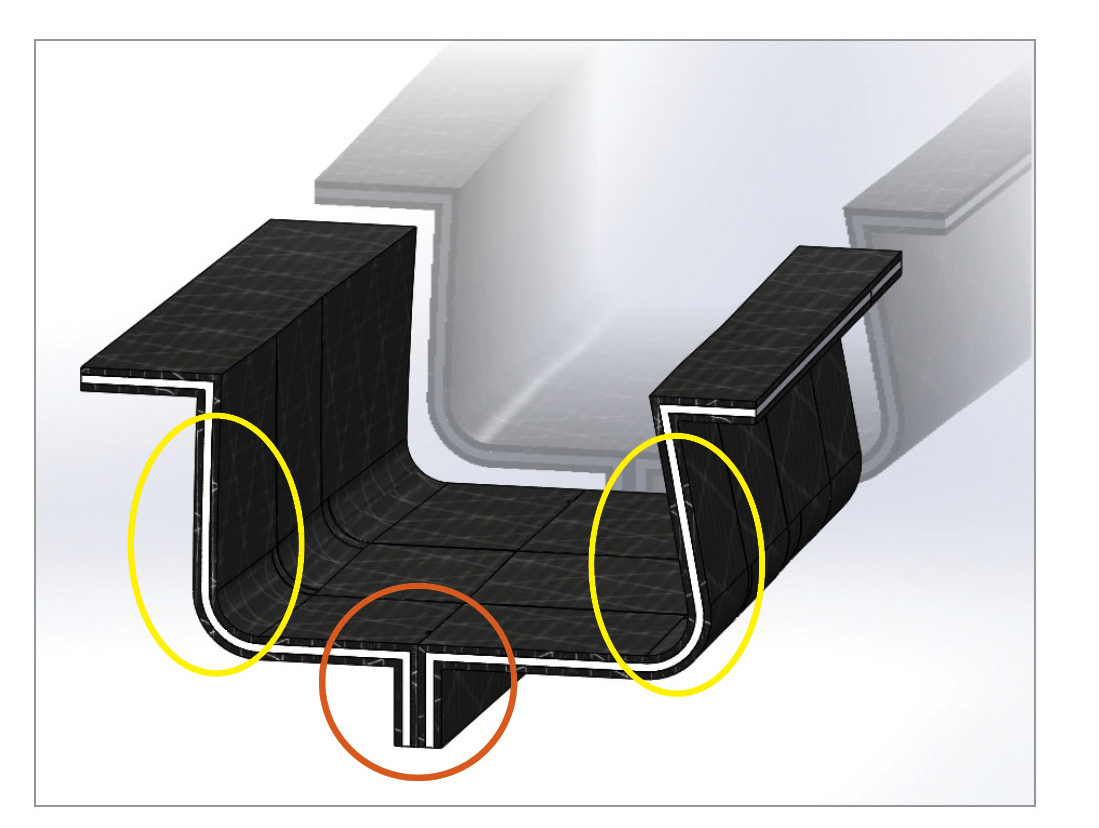
Команда решила использовать сэндвич-структуру для производства одностороннего инструмента для секции универсального лонжерона крыла, используя данные инструмента от Airbus. За исключением производства инструментария только для секции полноразмерного C-лонжерона — из-за ограничений пространства на объекте UDRI — никаких крупных изменений дизайна не вносилось.
Женский инструмент был спроектирован для обеспечения того, чтобы критическая геометрия детали формировалась с использованием жестких инструментальных поверхностей. Этот инструмент шапки лонжерона имел легкий внутренний угол, создающий отрицательный уклон и условие заклинивания, будучи одночастным инструментом. Это привело исследователей к модификации дизайна до разделенного инструмента, герметизированного с использованием прокладок/шнуров. Для снижения риска команда начала с 0,6-метрового/2,0-футового подмасштабного инструмента для доказательства концепции. После того как процесс разработки инструмента и прототипные детали, произведенные на этом инструменте, были протестированы и найдены работающими, команда построила более крупный 3,3-метровый/11-футовый инструмент для формовки более крупной секции лонжерона для прототипного тестирования.
Поскольку CFRP инструментарий имеет такое низкое значение CLTE, легче Инвара и инструмент был для прототипа/малого серийного производства, команда решила использовать CFRP лицевые кожи для ограничения AM сердечника. Кожи были сделаны с препрегом Hextool M81 эпоксидного инструментального обеспечения от Hexcel (Corp., Стэмфорд, Коннектикут, США).
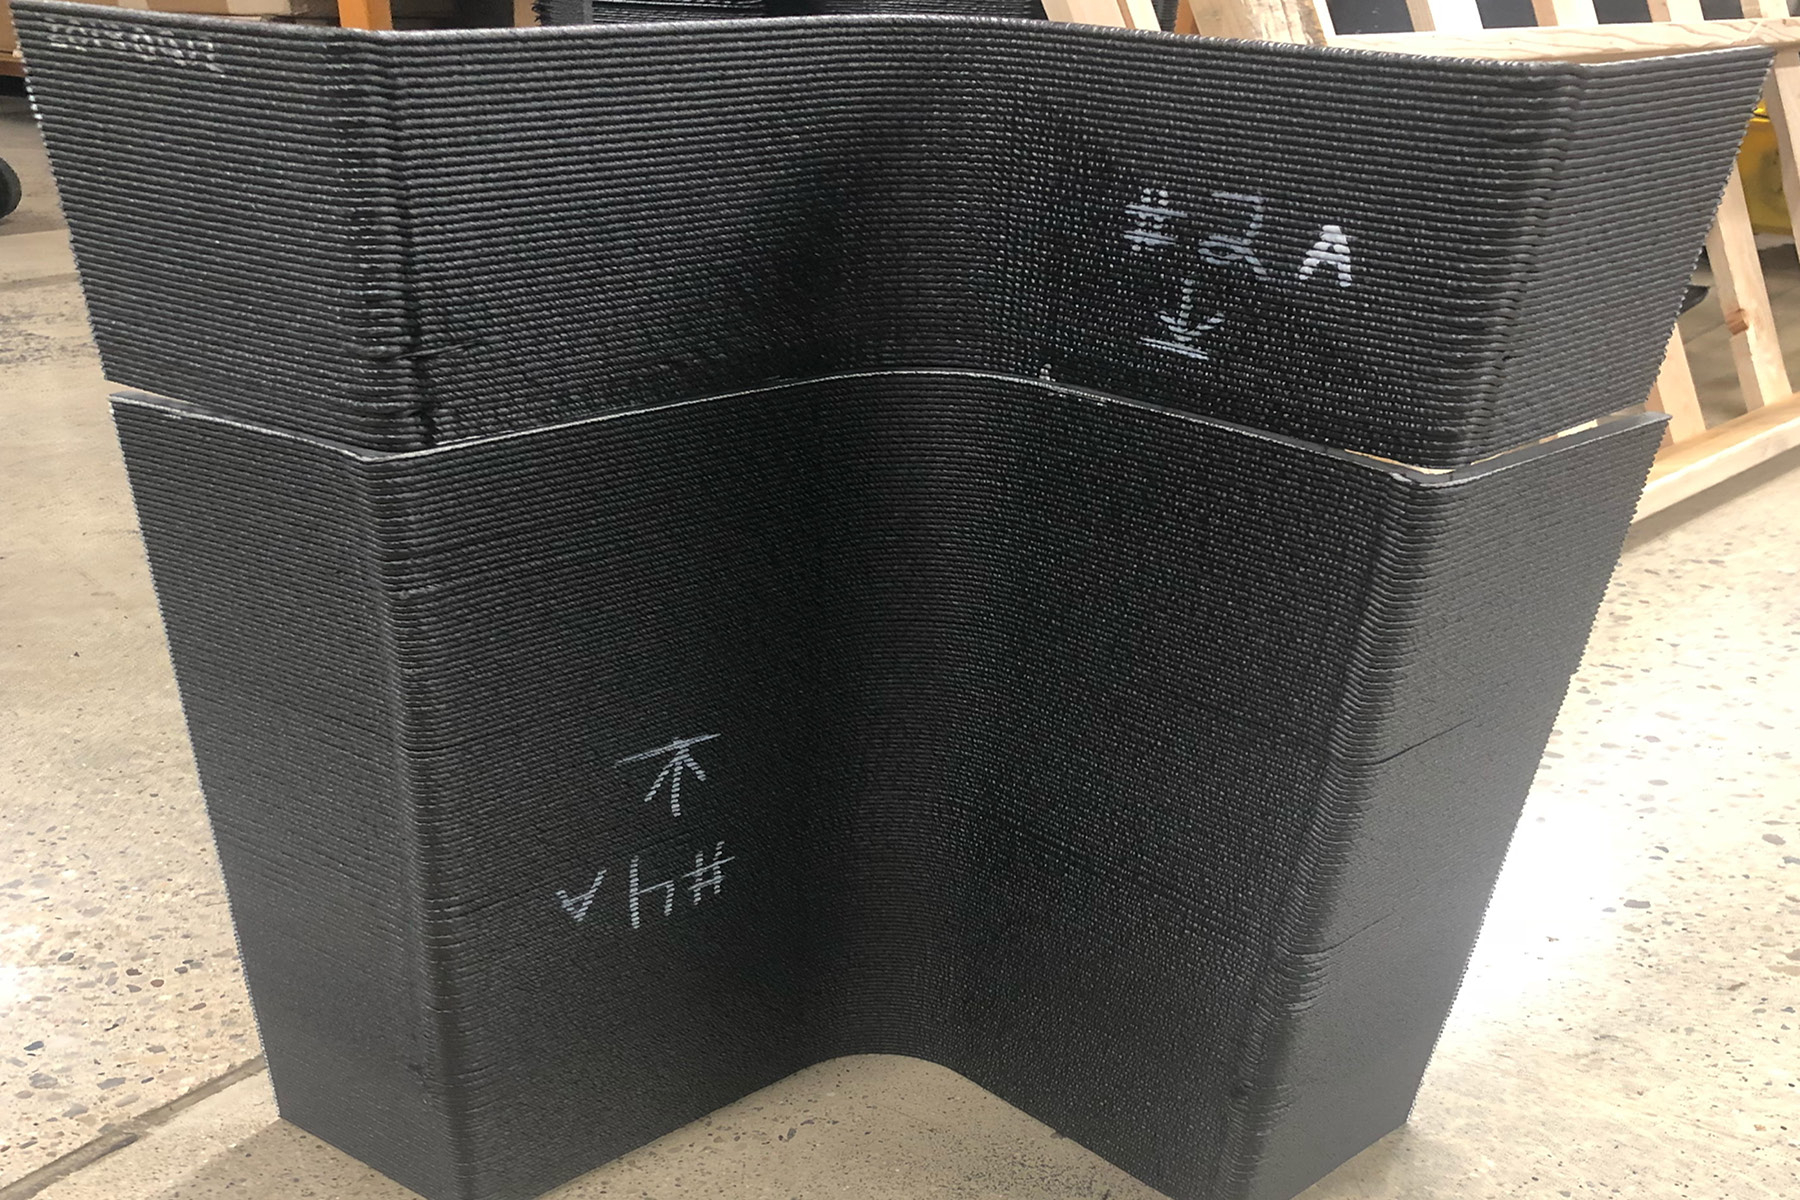
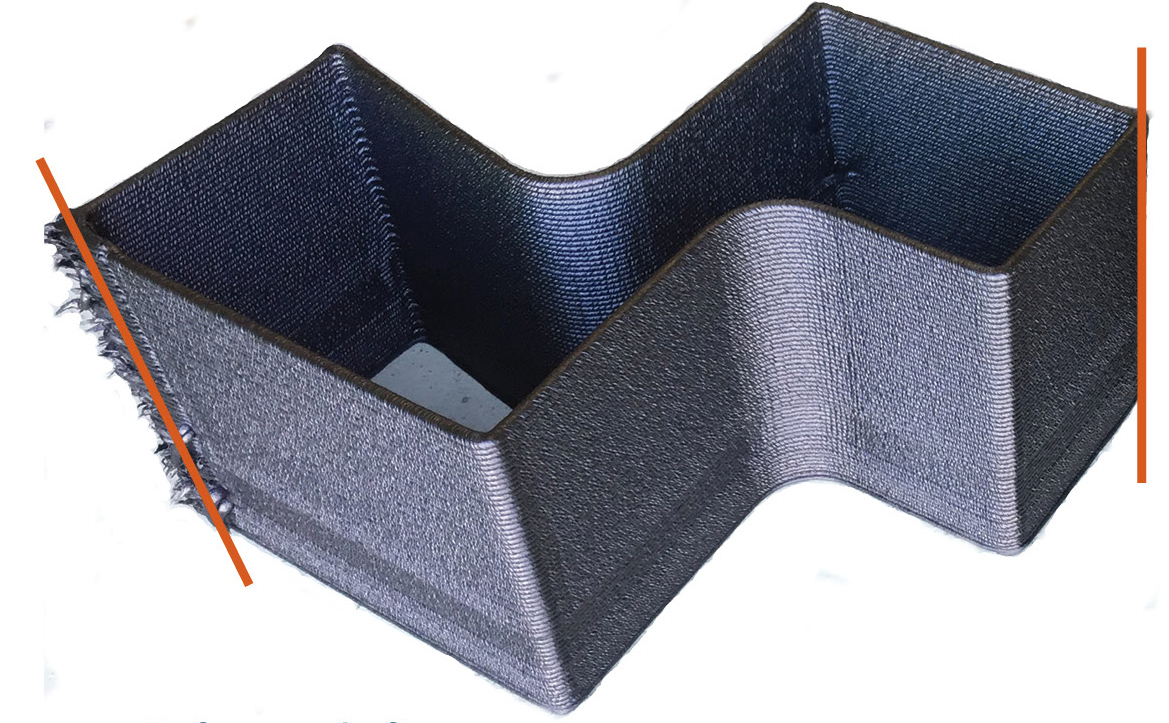
Верхнее изображение показывает одну секцию правой половины подмасштабного BAAM-напечатанного инструмента с красными линиями, обозначающими линии реза после печати. Нижнее изображение показывает правую половину инструмента после склеивания секций. Фото: Университет Дайтона Research Institute.
Формат материала был ковром рубленого углеродного волокна 2000 г/м² / 59 унций/ярд², пропитанным устойчивой эпоксидкой 8552 от Hexcel. Этот материал часто используется для композитного инструментария благодаря своим почти изотропным свойствам, позволяющим пост-формовочную обработку без движения инструмента, которое могло бы иначе быть вызвано релаксацией остаточных напряжений.
Учитывая, что сердечник будет печататься на принтере Cincinnati Inc. BAAM 1000 в Additive Engineering Solutions (Акрон, Огайо, США), и учитывая, что UDRI и Cincinnati имели значительный опыт работы с высокотемпературным термопластиком полиэтеримидом (PEI), они выбрали 20% коротковолокнистый углерод PEI (Thermocomp EX004EXAR1 Ultem) от SABIC (Эр-Рияд, Саудовская Аравия) для печати сердечника близкой к чистовой форме. (Наличие углеродных волокон стабилизирует полимер при печати и предотвращает его оседание; в готовой структуре волокна снижают CLTE в направлении печати.) Для снижения затрат сердечник функционировал как мастер-инструмент, а лицевые кожи ламинировались непосредственно на сердечник без клея, но с некоторыми модификациями поверхности сердечника, покрытой интеллектуальной собственностью (IP), разработанной во время проекта. Этот подход был эффективен, без делиминации даже после множественных тепловых циклов.
Сжатое производство
В конвенциональном производстве авиационного CFRP инструментария сначала создается низкозатратный мастер. Обычно это включает склеивание блоков инструментальной пластины в печи или автоклаве, затем механическую обработку монолитной структуры до желаемой геометрии детали. Затем инструментальный материал укладывается, упаковывается в вакуумный мешок и отвердевает на мастере в автоклаве. После снятия с формы и очистки, спинная структура склеивается к инструменту, и инструментальная поверхность снова механически обрабатывается для обеспечения хорошей геометрической толерантности и финиша поверхности.
С гибридным AM инструментарием команда разработала сжатый производственный процесс для сокращения сроков и затрат. Сначала сердечник близкой к чистовой форме 3D-печатался (в коротковолокнистом углероде/PEI). Затем CFRP инструментальный препрег непосредственно ламинировался на обе стороны сердечника (с горячими дебалками между слоями 1, 4 и 7 по рекомендациям поставщика). Вся структура затем упаковывалась в вакуумный мешок и отвердевала в автоклаве.
Сжатый производственный процесс для подмасштабного инструмента C-лонжерона.
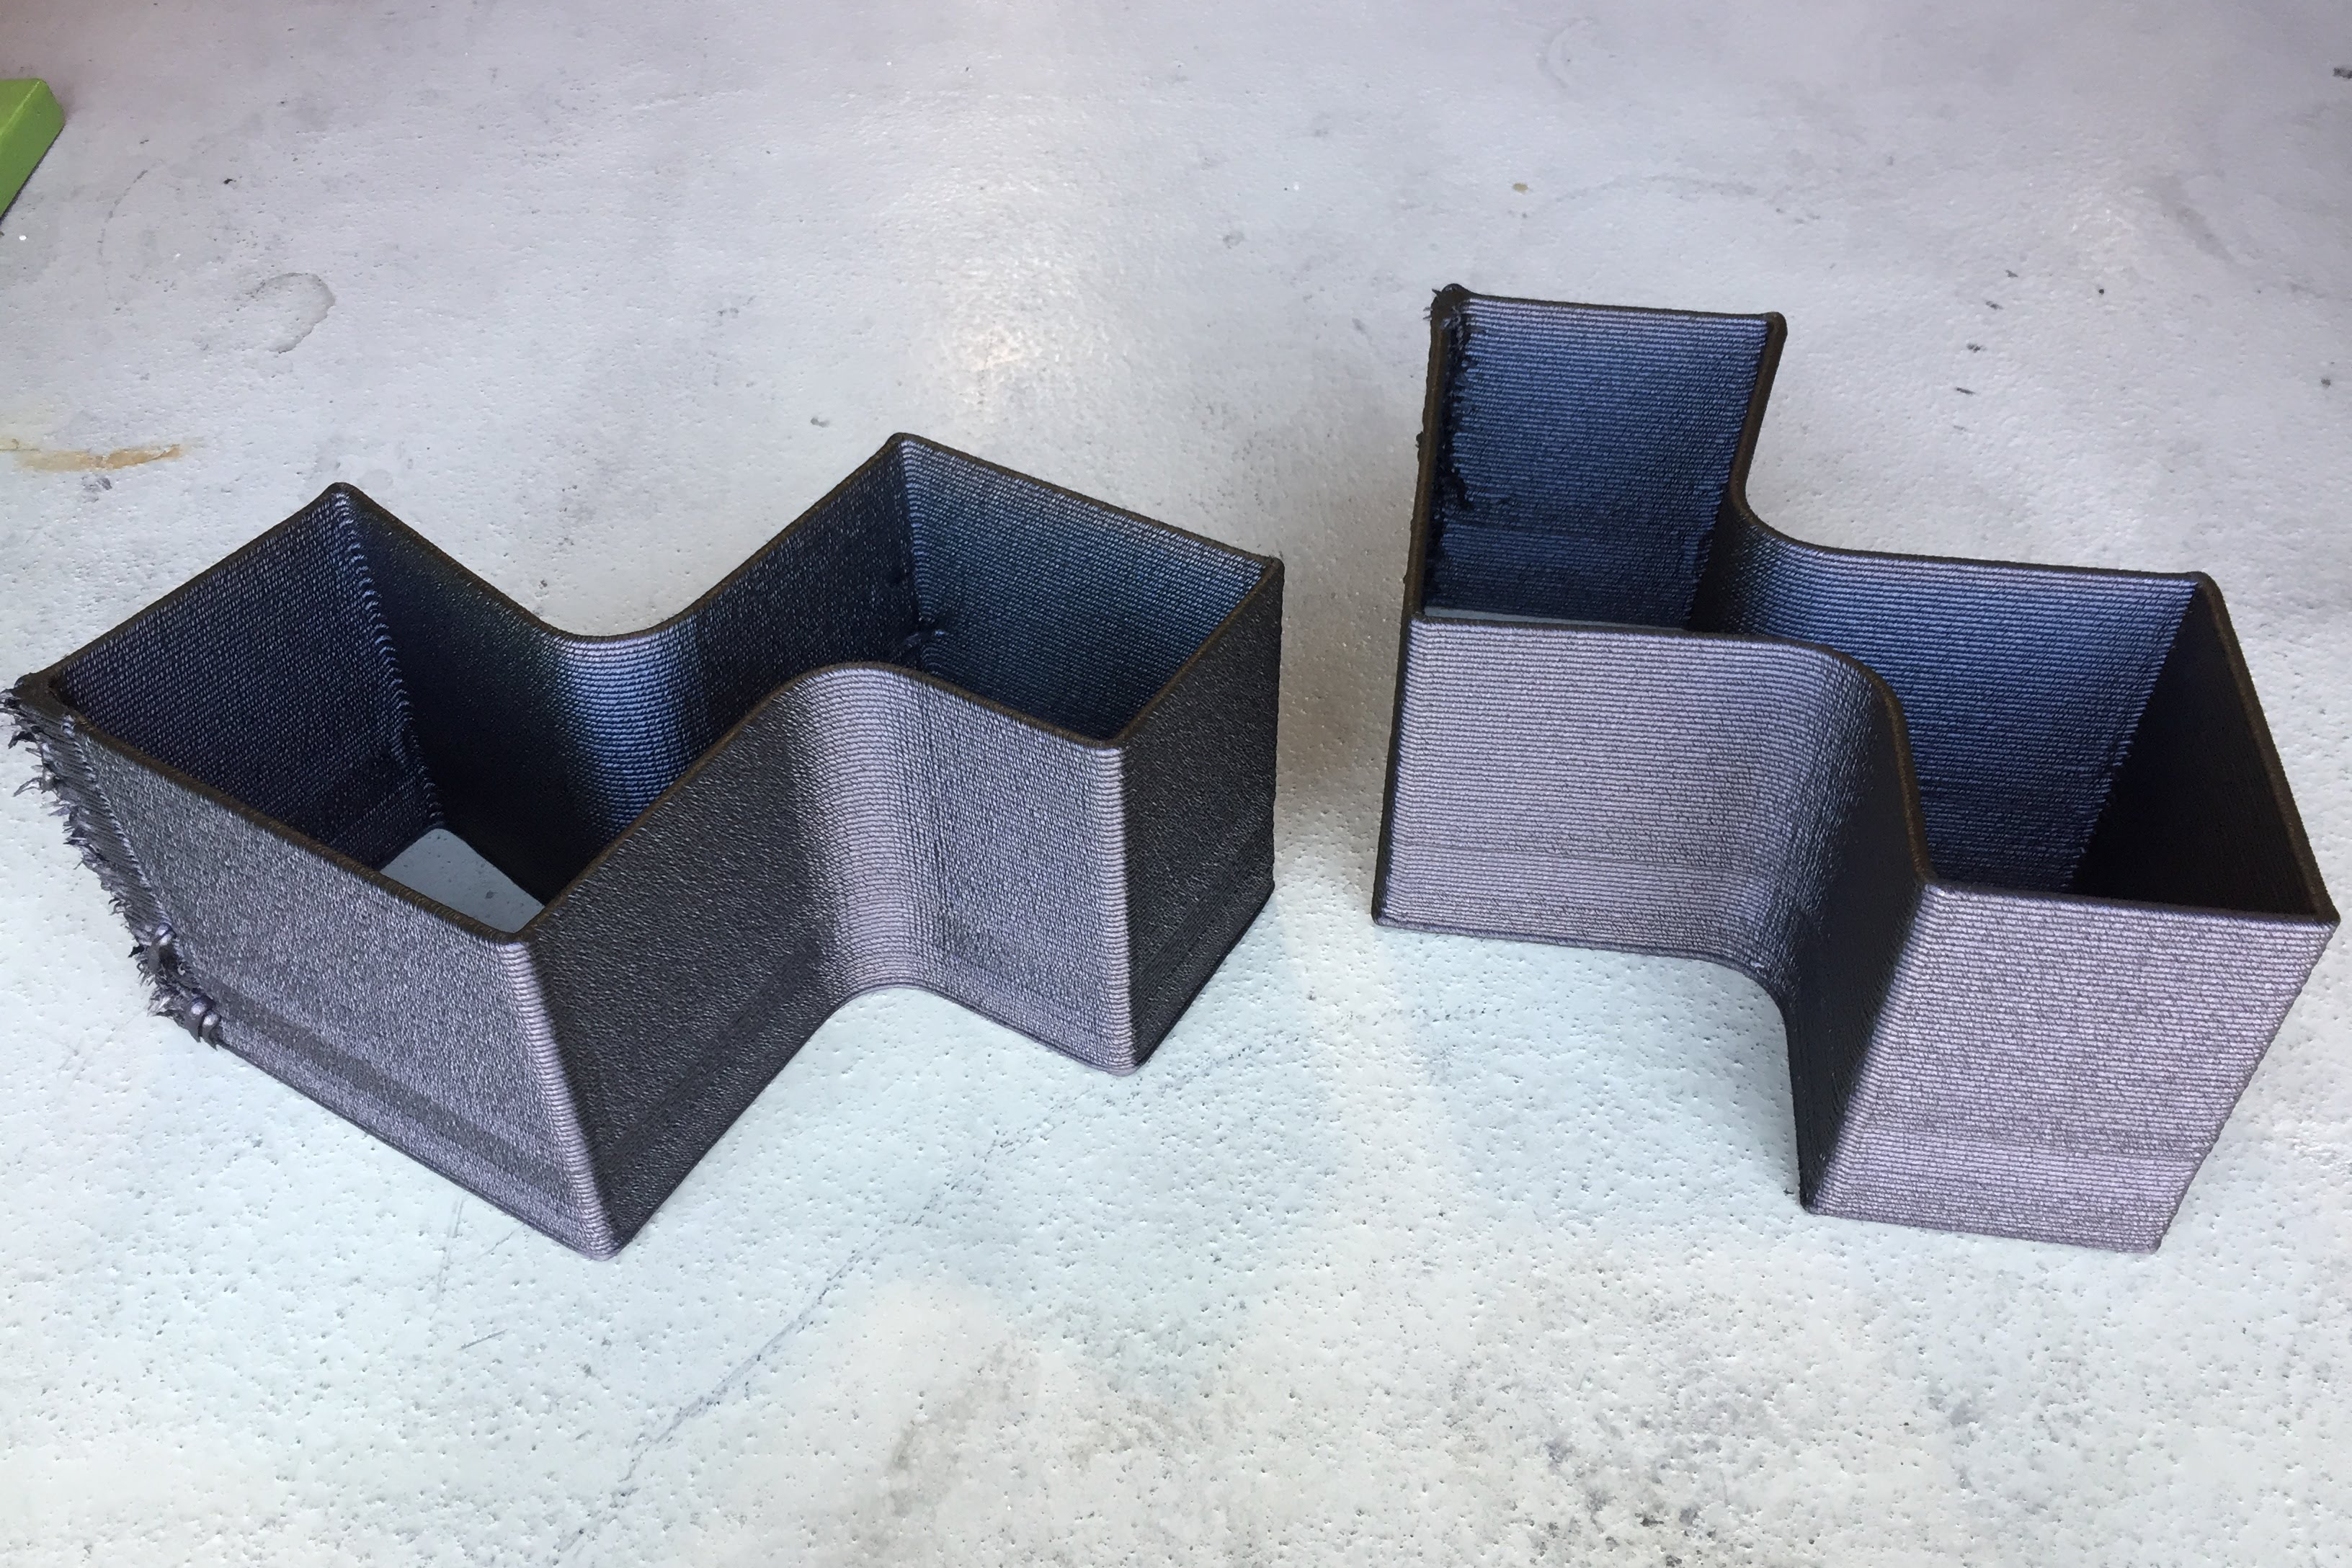
Шаг 2: Резать BAAM печать посередине и на левую и правую половины.

Шаг 3: Склеить BAAM печать для достижения требуемой длины и дать отвердеть.

Шаг 4: Ламинировать инструментальный препрег на обе стороны сердечника с горячими дебалками по инструкциям производителя.
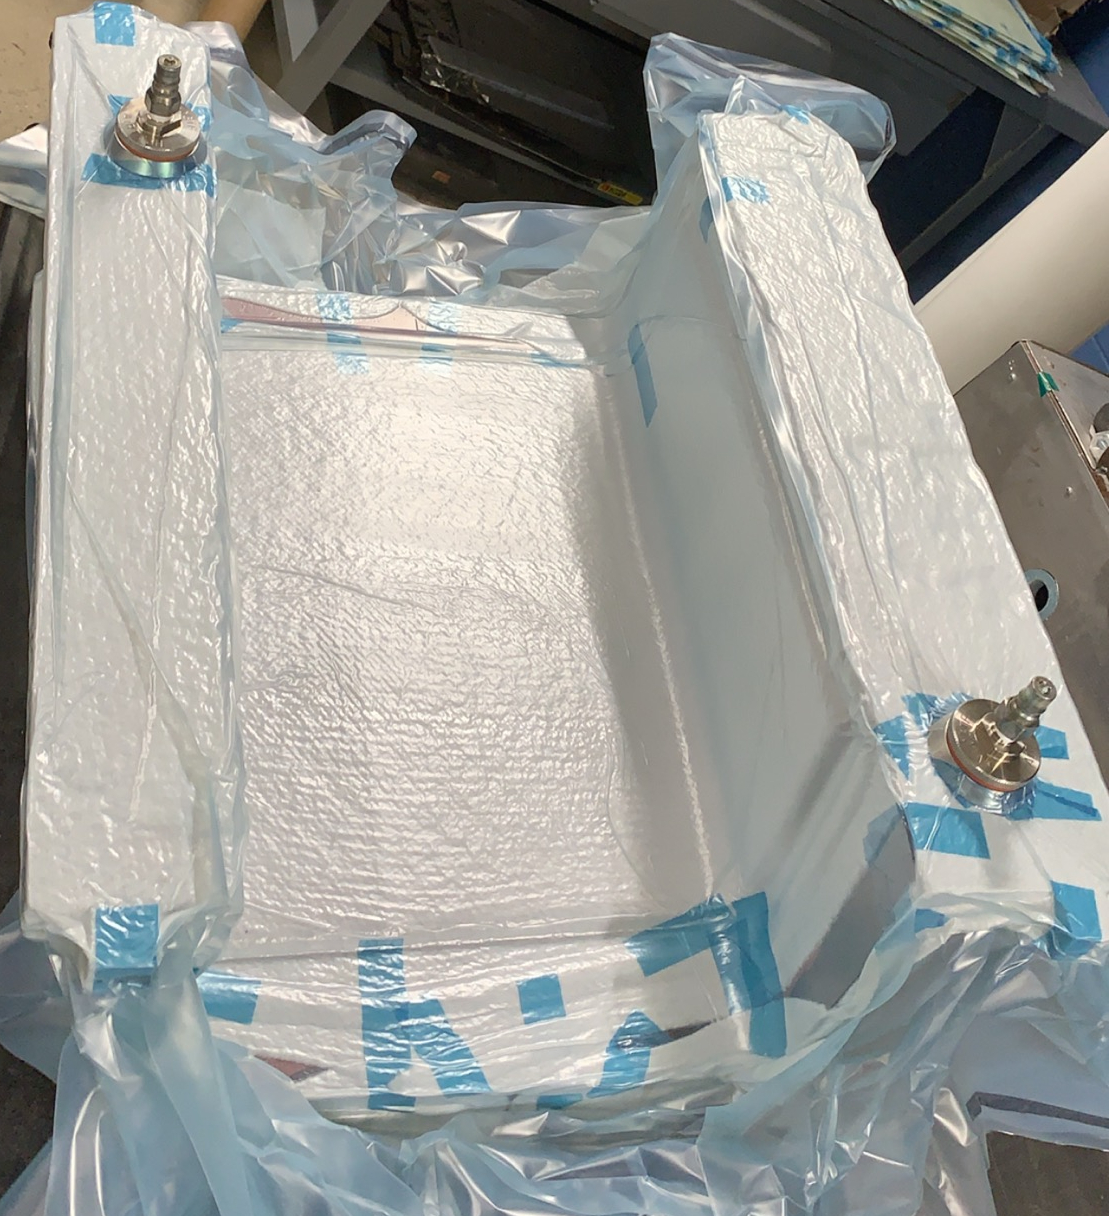
Шаг 5: Упаковать в вакуумный мешок и отвердеть в автоклаве.

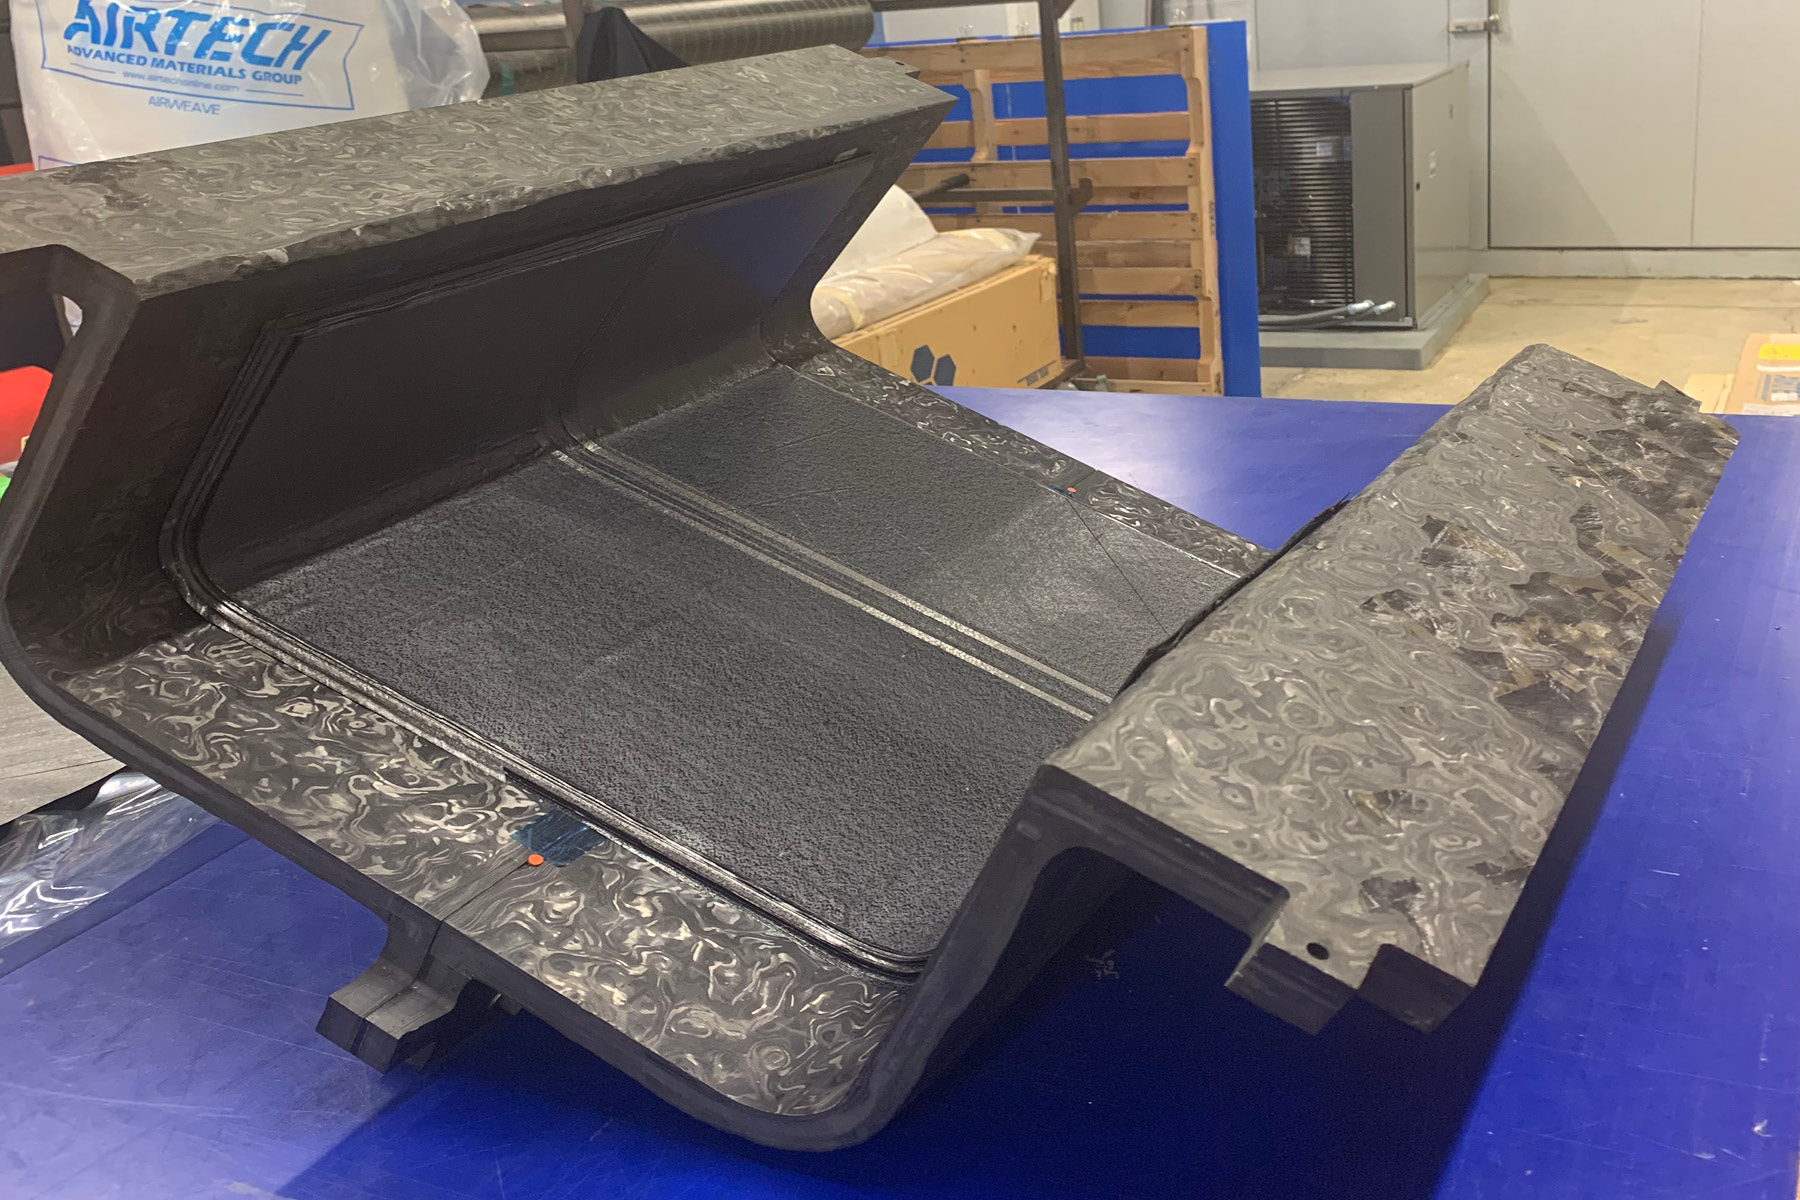
Шаг 6: Механически обработать отвердевший инструмент для достижения конечных размеров и финиша поверхности.
Previous NextХорошее сцепление было достигнуто между PEI сердечником и эпоксидными кожами во время ламинации отвердевания, поэтому клей не требовался. Не только CFRP кожи непористы и более долговечны, чем AM сердечник, они также физически ограничивают движение сердечника при температурных экскурсиях благодаря своим намного более низким значениям CLTE. Потребовалась только одна отвердевание и одна механическая обработка — обе основные статьи расходов при традиционном производстве инструментов — для достижения конечных размеров и финиша поверхности. Также не требовалась спинная структура, благодаря сэндвич-структуре и форме инструмента, включающей возвратные фланги вверху формы для боковой жесткости и болтового соединения в центре формы для вертикальной жесткости — устраняя операцию склеивания.
Первоначальные вызовы
Исследователи столкнулись с несколькими управляемыми вызовами в новом процессе.
Для простоты производства на BAAM, предпочтительное производственное направление для сердечника было печать поперечного сечения как вертикальной сборки. Это не было проблемой для 0,6-метрового инструмента; однако для более крупного инструмента 3,3 метра было выше, чем BAAM 1000 мог печатать вертикально. Из-за ограничений Z-оси принтера исследователи выбрали пополам обе подмасштабные инструменты вдоль их длины и затем разделили их снова на левые и правые секции (для адресации проблем с подрезом шапки лонжерона и облегчения снятия с формы).

Для повышения эффективности печати секции инструментов печатались спина к спине, а затем резались на правые и левые части. Для достижения длины 3,3 метра две правые секции склеивались вместе, за которыми следовали две левые секции с использованием эпоксидного клея Loctite EA9394 от Henkel Corp. (Рокки Хилл, Коннектикут, США). Команда оставила AM сердечник необработанным, чувствуя, что это критично для достижения низких затрат на инструментарий и коротких сроков, а также для создания механического зацепления между AM сердечником и CFRP кожами с каждой стороны. Задняя сторона каждой половины инструмента ламинировалась пятью слоями препрега, а передняя — девятью слоями для обеспечения дополнительного материала, который мог быть удален при пост-отвердевающей обработке.
Предварительные результаты
Помимо контроля CLTE AM сердечника, препрег обеспечил ямочный-бесплатно поверхность, сохраняющую вакуумную целостность без необходимости герметизатора/покрытия. Этот подход был настолько успешен, что позволил использование многочастного дизайна инструмента, герметизированного прокладкой, что, как считают исследователи, ранее не демонстрировалось в AM инструментарии, используемом при высоких температурах. Кроме того, масса инструмента была значительно снижена; подмасштабный инструмент весил треть от расчетного веса для сравнимого Инвар-дизайна. Не только легкие CFRP инструменты легче обрабатывать и хранить на стойках, но они также требуют более коротких циклов нагрева/охлаждения автоклава. На инструменте для формовки полноразмерного C-лонжерона это преимущество веса могло сделать разницу между нахождением под или превышением лимитов веса кранов/балков в некоторых производственных пространствах.
Важно, стоимость 0,6-метрового гибридного инструмента рассчитывалась во время производства, используя отраслевые стандартные ставки труда, в $24 136 USD с примерно 50/50 распределением между затратами на обработку и печать/ламинирование. В противовес, идентичный Инвар инструмент был котирован в $46 775 USD — почти 50% экономия. Затраты на 3,3-метровый инструмент не завершены, но ожидается, что они дадут примерно 30% экономию на основе стоимости/единицы длины, так как затраты на материалы/печать масштабируются линейно, но затраты на обработку наслаждаются экономией масштаба, снижая её влияние. Гибридный подход произвел инструменты, отвечающие операционным требованиям производительности Airbus и Northrop Grumman и считается жизнеспособной альтернативой Инвару для быстрого прототипирования или инструментов малого использования. Исследование срока службы инструмента не было частью этого исследования, но, вероятно, расширится значительно за пределы 12 циклов, которые были продемонстрированы.
Программа была продлена с 18 до 30 месяцев, но есть области, где нужно больше изучения, таких как понимание того, как конечная геометрия напечатанного сердечника отличается от предсказанной в CAE моделях. Команда также хочет улучшить точность предсказания, чтобы достаточное количество слоев добавлялось в критических областях для обеспечения отсутствия пробивания при обработке. Тем не менее, команда считала этот проект успешным с значительной возможностью для будущего LFAM инструментария.
«Northrop Grumman смотрит вперед к построению 3-метровой демонстрационной детали лонжерона с использованием 3,3-метрового гибридного инструмента, построенного UDRI и нашим собственным процессом автоматизированного формования жесткостей (ASF) для оценки долговечности и размерной стабильности инструмента», — добавляет Верн Бенсон, технический феллоу Northrop Grumman.
Смола
- Evonik сотрудничает с Evolve Additive Solutions для расширения материалов 3D-печати для технологии STEP
- Henkel запускает открытую платформу материалов для ускорения инноваций в 3D-печати
- Essentium и Lehvoss создают передовые материалы для промышленной 3D-печати
- BASF представляет Ultramid PA6 GF30: Термостабилизированный нейлон 6 для гибридных и электрических трансмиссий
- Trelleborg партнерится с Innovate Composites для расширения дистрибуции инструментальных материалов в Новой Зеландии
- UAMMI и Impossible Objects создают передовые детали из углеродного волокна для ВВС США
- Victrex инвестировала в Bond High Performance 3D Technology для ускорения 3D-печати деталей из PAEK
- AeroLas представляет инновационную воздушную пряжу для термопластичных гибридных нитей
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Ускорение поставки крупногабаритных деталей: стратегии сокращения сроков в серийных цехах