



Портативные ремонтные наборы упрощают полевое обслуживание композитных конструкций
Модульные развертываемые мосты — ключевой актив в военных тактических операциях и логистике, а также для восстановления транспортной инфраструктуры при стихийных бедствиях. Композитное строительство исследуется для снижения веса таких мостов, что уменьшает нагрузку на транспортные средства и механизмы запуска-извлечения. Композиты также дают потенциал увеличения грузоподъемности и продления срока службы по сравнению с металлическими мостами.
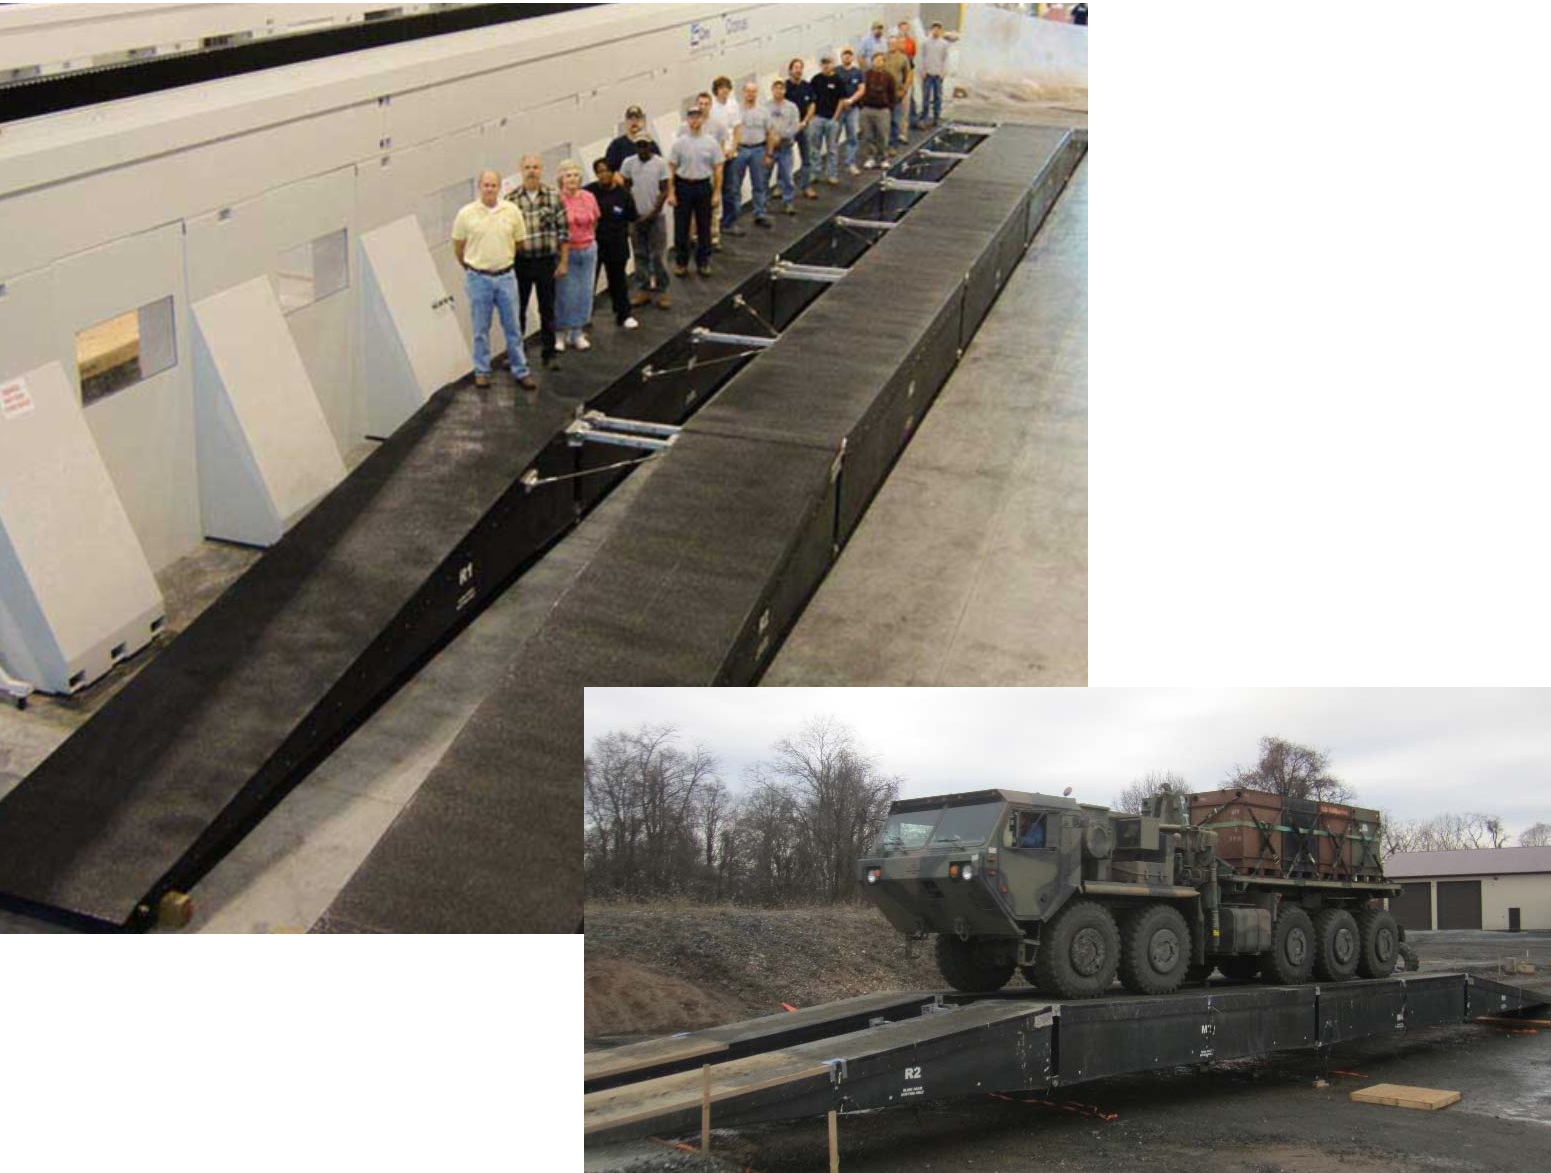
Advanced Modular Composite Bridge (AMCB) — один из примеров, спроектированный и построенный из углеродно-волокнистых эпоксидных ламинатов (рис. 1) компаниями Seemann Composites LLC (Галфпорт, штат Миссисипи, США) и Materials Sciences LLC (Хоршам, штат Пенсильвания, США). Однако способность ремонтировать такие конструкции в полевых условиях была проблемой, сдерживающей внедрение композитов.
В 2016 г. Custom Technologies LLC (Миллерсвилл, штат Мэриленд, США) получила грант SBIR Phase I от США Army для разработки метода ремонта, который может быть успешно выполнен солдатами в поле. На базе этого метода грант SBIR Phase II был присужден в 2018 г. для демонстрации новых материалов и батарейного оборудования, способного восстановить 90% или более исходной прочности конструкции, даже когда заплатка наносится новичком без предварительной подготовки. Технологическая реализуемость установлена серией аналитических задач, подбора материалов, изготовления тестовых образцов и механических испытаний, а также малых и полноразмерных ремонтов.
От треснувших палуб кораблей к мостовым настилам
Главный исследователь обеих фаз SBIR — Майкл Берген, основатель и президент Custom Technologies LLC. Берген ушел на пенсию из Naval Surface Warfare Center (NSWC) Carderock с 27-летним стажем в Департаменте структур и материалов, где управлял разработкой и применением композитных технологий для флота США. Д-р Роджер Крейн присоединился к Custom Technologies в 2015 г. после ухода на пенсию из ВМС США в 2011 г. с 32-летней службой. Его экспертиза в композитах включает технические публикации и патенты на темы: новые композитные материалы, прототипное производство, методы соединения, мультифункциональные композиты, структурный мониторинг здоровья и ремонт композитов.
Эти два эксперта уже разработали уникальный процесс, использующий композиты для ремонта трещин в алюминиевых надстройках 5456 на крейсере USS Ticonderoga CG-47 класса. «Этот процесс был разработан для снижения роста трещин и служил доступной альтернативой замене палубной пластины за $2–4 млн», — говорит Берген. «Таким образом, мы доказали, что умеем делать ремонт вне лаборатории и в реальной эксплуатационной среде. Но вызов в том, что текущие методы для военных активов не очень успешны. Варианты: ремонт склеенным удвоителем [по сути, клеивание пластины на поврежденную зону] или вывод актива из эксплуатации для депо-уровня (D-level) ремонтов. Так много активов простаивают, потому что требуется D-level ремонт».
Что нужно, продолжает он, «это метод, который может выполнить солдат без опыта в композитах, используя только набор и руководство по ремонту. Наша цель — сделать процесс простым: прочитай руководство, оцените ущерб и сделайте ремонт. Не хотели никакого смешивания жидких смол, потому что это требует точных измерений для полного отверждения. Также нужна система без HAZMAT отходов после ремонта. И она должна быть упакована в наборы, развертываемые существующими логистическими сетями».
Новые материалы для склеенных заплаток
Одно решение, успешно продемонстрированное Custom Technologies — портативный набор, позволяющий склеенную композитную заплатку, адаптированную к размеру повреждения — до максимума 12 кв. дюймов — с использованием закаленной эпоксидной клеевой смолы. Демонстрации завершены на композитах, репрезентативных 3-дюймовой палубе AMCB, которая имеет 3-дюймовое бальзовое ядро (плотность 15 фунтов/фут³) с облицовками из двух слоев Vectorply Corp. (Феникс-Сити, штат Алабама, США) C-LT 1100 углерод 0°/90° биаксиального стеганого ткани, одного слоя C-TLX 1900 углеродное волокно 0°/+45°/-45° триаксиального и еще двух слоев C-LT 1100 — всего пять слоев. «Решили, что набор будет использовать готовые заплатки в квази-изотропной укладке похожих мультиаксиалов, чтобы ориентация ткани не была проблемой», — говорит Крейн.
Следующая проблема — смолиная матрица для ламинирования ремонтов. Чтобы избежать смешивания жидких смол, заплатка использует препреги. «Однако вызов для этих — хранение», — объясняет Берген. Для разработки хранимого решения Custom Technologies сотрудничала с Sunrez Corp. (Эль-Кахон, штат Калифорния, США) для разработки стекловолокнистого/винилэфирного препрега, отверждающегося за шесть минут под ультрафиолетом (UV). Также работала с Gougeon Brothers (Бей-Сити, штат Мичиган, США), которые предложили новый гибкий эпоксидный пленочный смолиный фильм.
Ранние исследования уже показали, что эпоксидная смола наиболее подходит для углеродно-волокнистого препрега — UV-отверждаемый винилэфир отлично работает с полупрозрачными стекловолокнами, но не отверждается под не пропускающими свет углеродными волокнами. На базе фильма Gougeon Brothers финальный эпоксидный препрег продемонстрировал отверждение за один час при 210 °F / 99 °C с длительным сроком хранения при комнатной температуре — не требуется низкотемпературное хранение. Смола также отверждается при более высоких температурах, говорит Берген, например, при 350 °F / 177 °C, если требуется более высокий Tg. Оба препрега поставляются в портативном ремонтном наборе как готовые укладки препрега заплатки, герметично упакованные в пленовые конверты.
Поскольку ремонтные наборы могут храниться длительное время, Custom Technologies должна была провести исследование срока хранения. «Купили четыре жестких пластиковых кейса — типичных для военной перевозки оборудования — и положили образцы эпоксидных клеев и винилэфирного препрега в каждый», — говорит Берген. Кейсы разместили в четырех локациях: на крыше Gougeon Brothers в Мичигане, на крыше аэропорта в Мэриленде, на открытом воздухе в Yucca Valley (пустыня Калифорнии) и на открытом коррозионном полигоне в южной Флориде. Все кейсы имели даталоггеры, Берген отмечает, «снимали данные и материаловые образцы каждые три месяца для оценки. Максимальная температура 140 °F зафиксирована кейсами в Флориде и Калифорнии — реальный вызов для большинства ремонтных смол». Кроме того, Gougeon Brothers тестировали новый чистый эпоксидный смолу внутри. «Образцы, державшиеся месяцами в духовке при 120 °F, начали полимеризоваться», — говорит Берген. «Однако для соответствующих образцов при 110 °F химия смолы продвинулась лишь незначительно».
Испытания ремонта
Для демонстрации технологии ремонта репрезентативные ламинаты должны были быть изготовлены, повреждены и затем отремонтированы. «В проекте Phase I мы изначально работали с малыми балками 4 × 48 дюймов и тестами на изгиб в четырех точках для оценки жизнеспособности нашего процесса ремонта», — говорит Крейн. «Затем перешли к панелям 12 × 48 дюймов в проекте Phase II, применяя нагрузку для создания биаксиального напряженного состояния до разрушения, и затем оценивали производительность ремонта. В Phase II также завершили ремонты модели AMCB, которую мы построили».
Тестовые панели для демонстрации производительности ремонта изготавливались с тем же педгри в ламинате и ядре, что и AMCB, построенный Seemann Composites, говорит Берген, «но мы уменьшили толщину облицовки с 0,375 дюйма до 0,175 дюйма на основе теоремы параллельных осей. Этот подход, вместе с дополнительными элементами теории балки и классической теории ламинатов [CLT], использовался для связи момента инерции и эффективной жесткости полноразмерного AMCB с более traktable и стоимостно-эффективными уменьшенными демонстрационными артикулами. Затем использовали модели конечного элемента [FEA], разработанные XCraft Inc. (Бостон, штат Массачусетс, США) для уточнения дизайна структурных ремонтов». Углеродные ткани для тестовых панелей и модели AMCB закупались у Vectorply, бальзовое ядро поставлялось Core Composites (Бристоль, штат Род-Айленд, США).
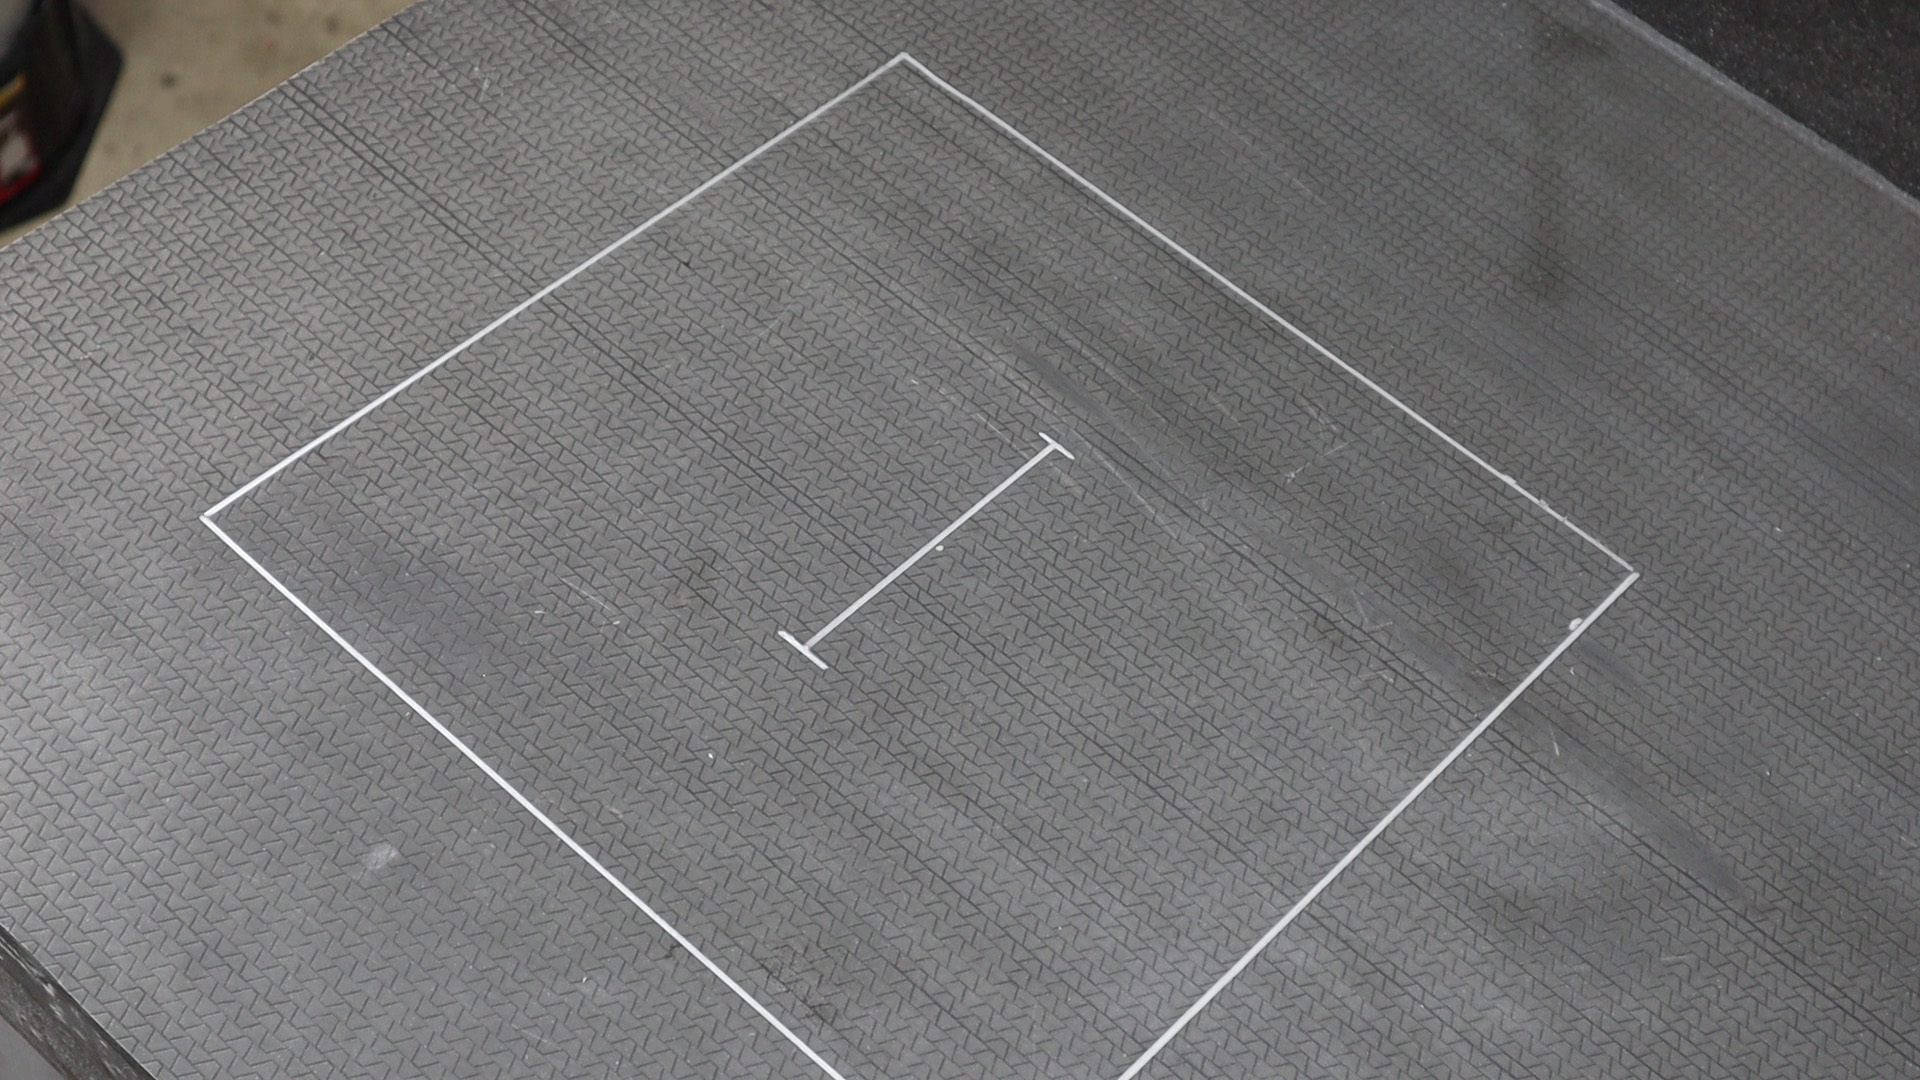
Шаг 1. Тестовая панель показывает диаметр отверстия 3 дюйма для имитации повреждения, отмеченное в центре, и периметр ремонта. Фото всех шагов: Custom Technologies LLC.
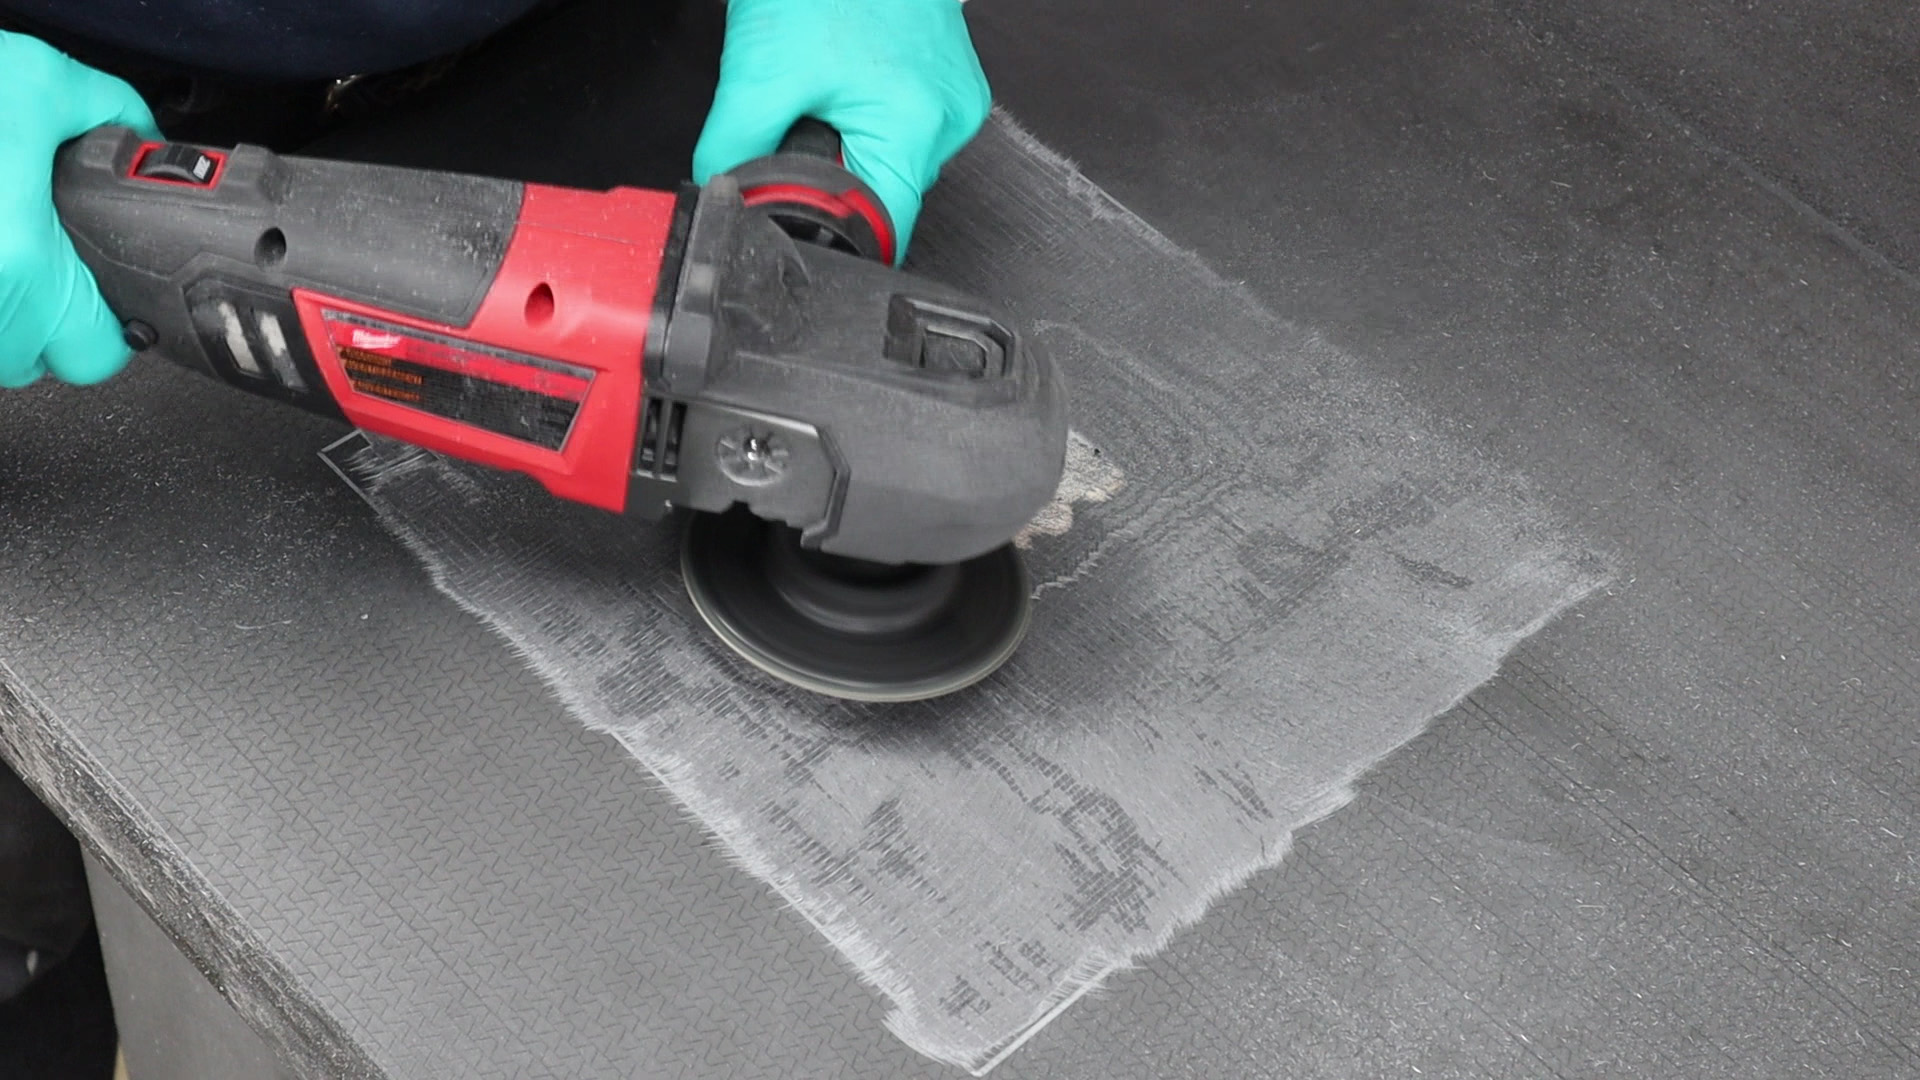
Шаг 2. Батарейный ручной шлифмашина используется для удаления поврежденного материала и создания 12:1 скоса для приема ремонтной заплатки.
«Хотели смоделировать более высокую степень повреждения в тестовых панелях, чем вероятно на полевых мостовых настилах», — объясняет Берген. «Так что подход: использовать корончатую пилу для отверстия 3 дюйма диаметром. Затем вытащили вывернутый кусок поврежденного материала и выполнили 12:1 скос ручным пневматическим шлифмашиной».
Для углерод/эпоксидного ремонта, объясняет Крейн, после удаления «поврежденного» материала облицовки и нанесения соответствующего скоса, препрег резался по ширине и длине под конус скоса поврежденной зоны. «Для наших тестовых панелей это требовало четырех слоев препрега, приводящих материал ремонта к уровню верха исходной неповрежденной углеродной облицовки. После этого три оверлея углерод/эпоксидного препрега центрировались над этим ремонтным участком. Каждый последующий слой выходил на 1 дюйм по всем сторонам слоя ниже, обеспечивая постепенный перенос нагрузки из «хорошего» окружающего материала в отремонтированную зону». Общее время выполнения этого ремонта — включая подготовку зоны, резку и укладку материала и применение процедуры отверждения — составило примерно 2,5 часа.
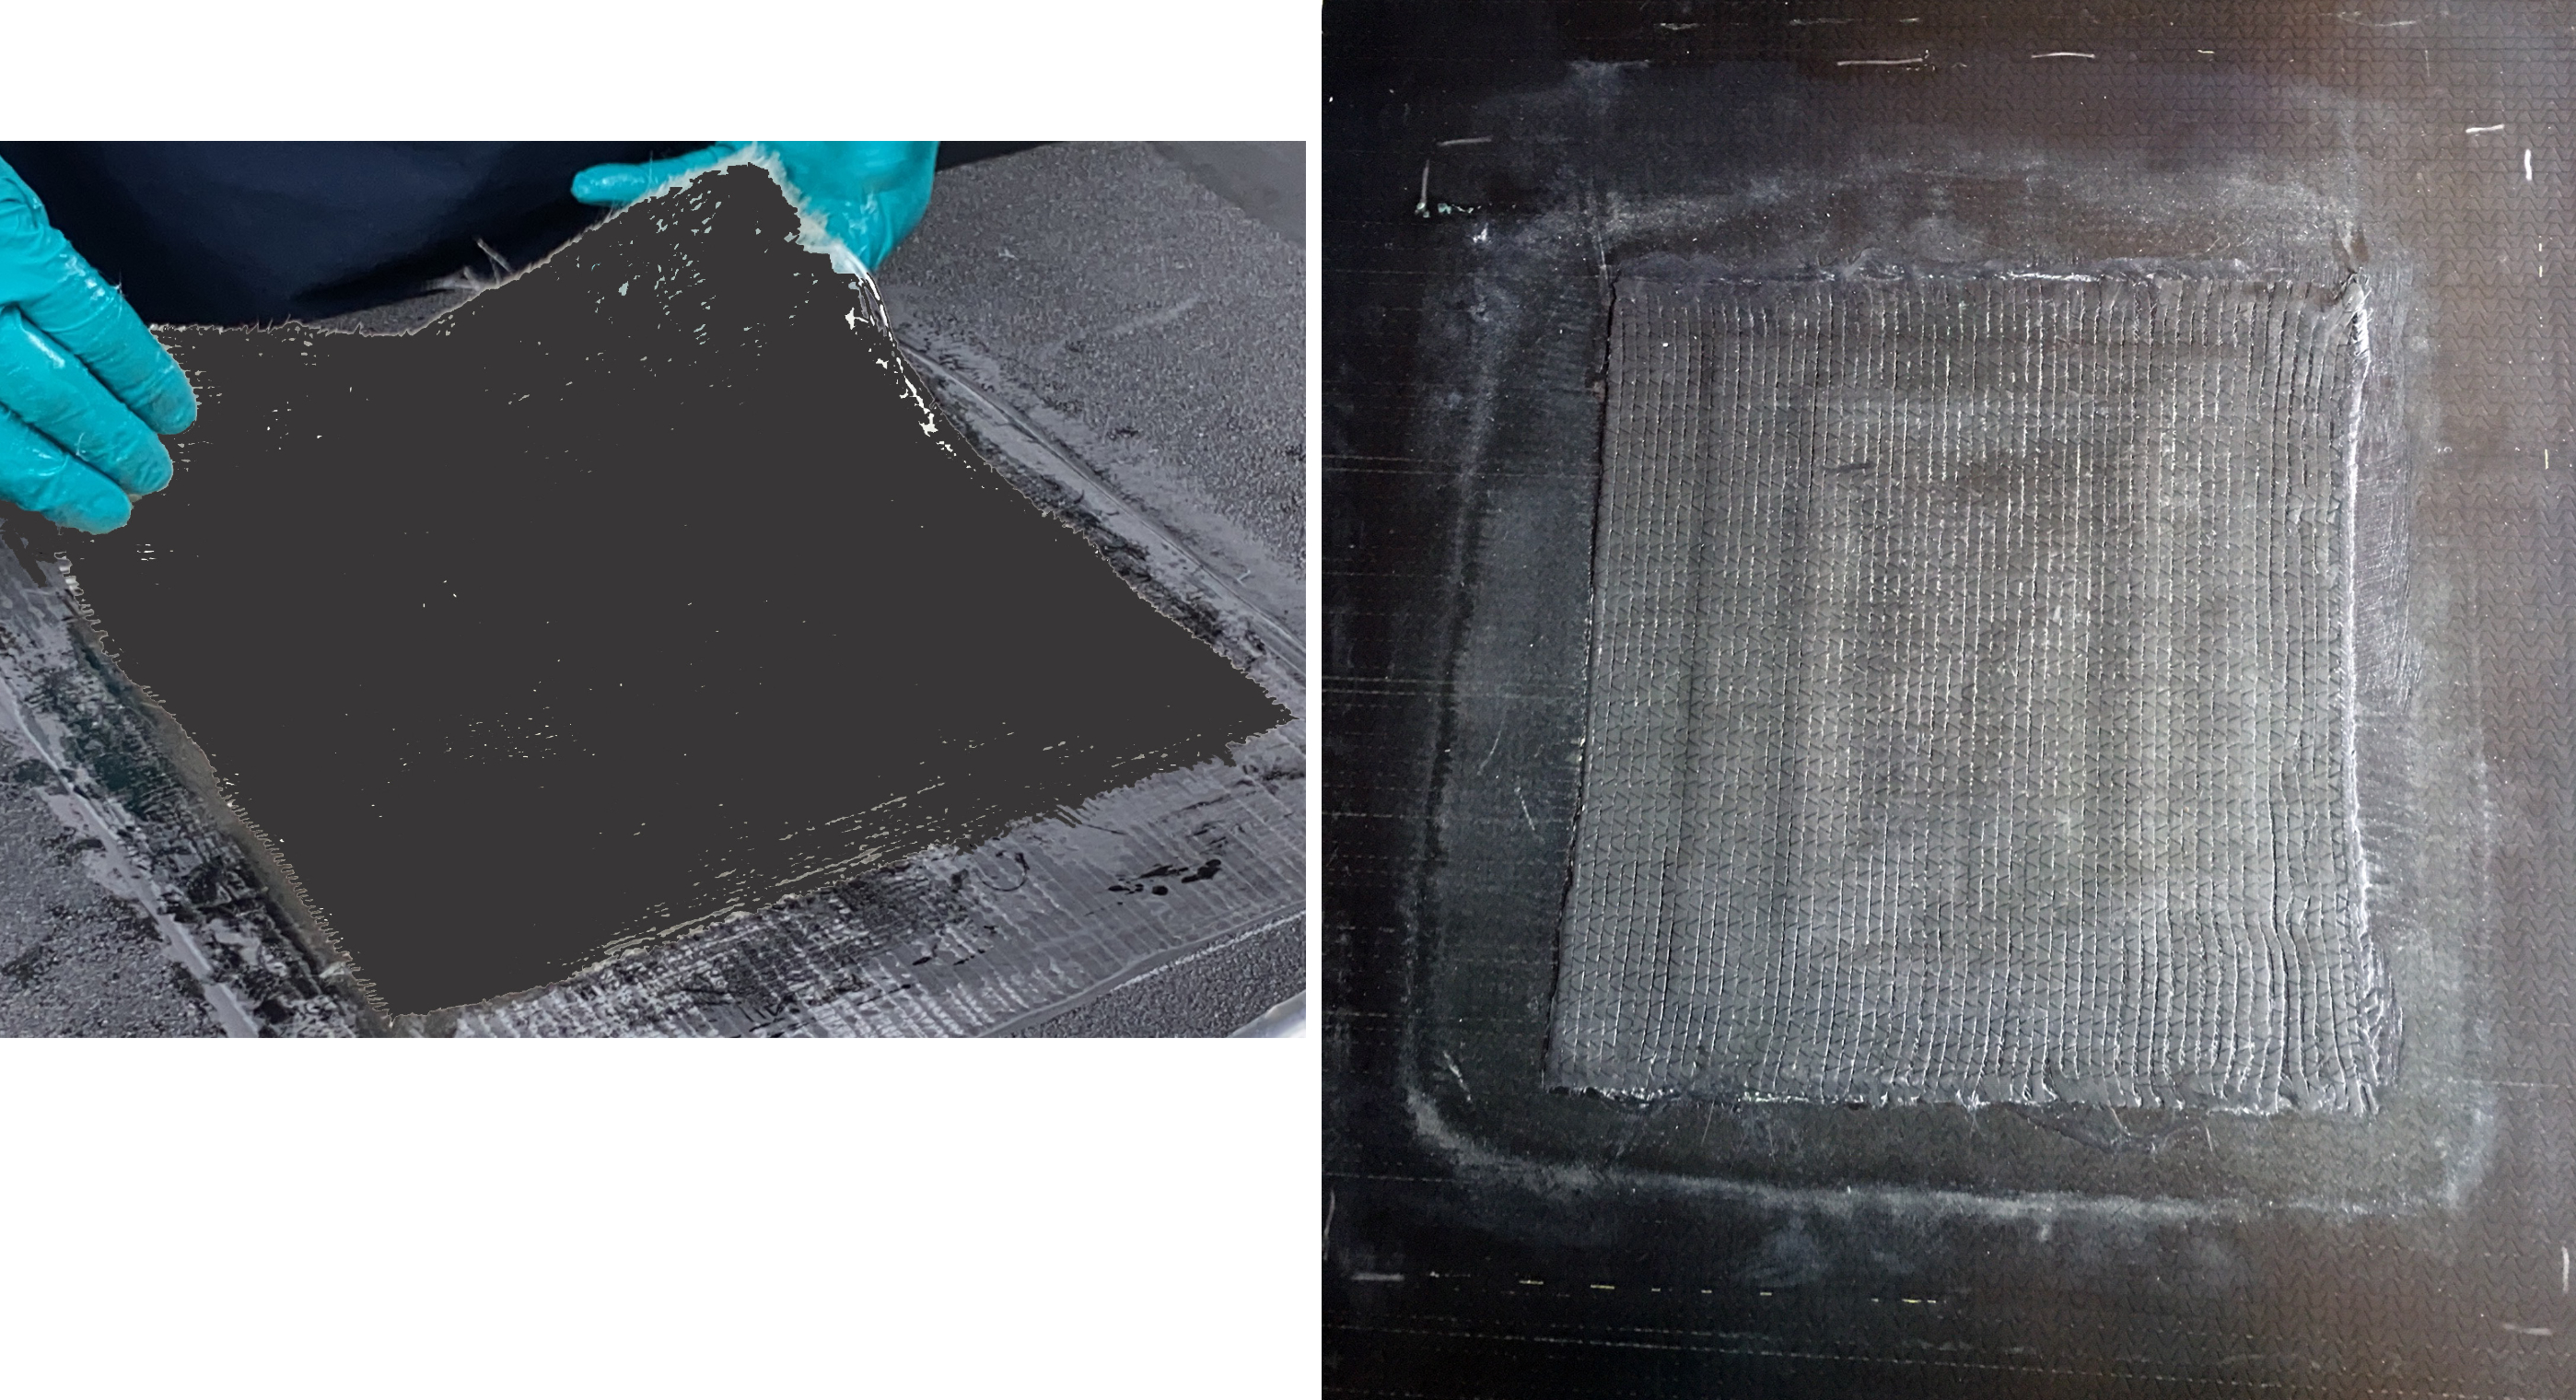
Даже если углерод/эпоксидный ремонт прост и быстр, команда признала необходимость еще более оперативного решения, восстанавливающего производительность. Это привело к изучению UV-отверждаемого препрега. «Интерес к смоле Sunrez винилэфир основывался на предыдущем опыте ВМС с Марком Лайвсеем, основателем компании», — объясняет Берген. «Начали с предоставления Sunrez квази-изотропной стекловолокнистой ткани для препрега с их винилэфиром и оценивали профиль отверждения под разными условиями. Далее, зная, что винилэфирная смола не дает таких же подходящих свойств вторичного склеивания, как эпоксидная, было дополнительное усилие по оценке различных связующих агентов для клеевого слоя и квалификации одного для этого применения».
Другая проблема — стекловолокно не дает тех же механических свойств, что углеродное. «Это решали использованием одного дополнительного слоя стекло/винилэфир против углерод/эпокси заплатки», — говорит Крейн. «Причина, почему требовался только один дополнительный слой — стеклянный материал был более тяжелой тканью». Это дало подходящую заплатку, которую можно нанести и отвердеть за шесть минут даже в очень холодных/замерзающих полевых температурах без необходимости нагрева. Крейн отмечает, этот ремонт можно завершить за один час.
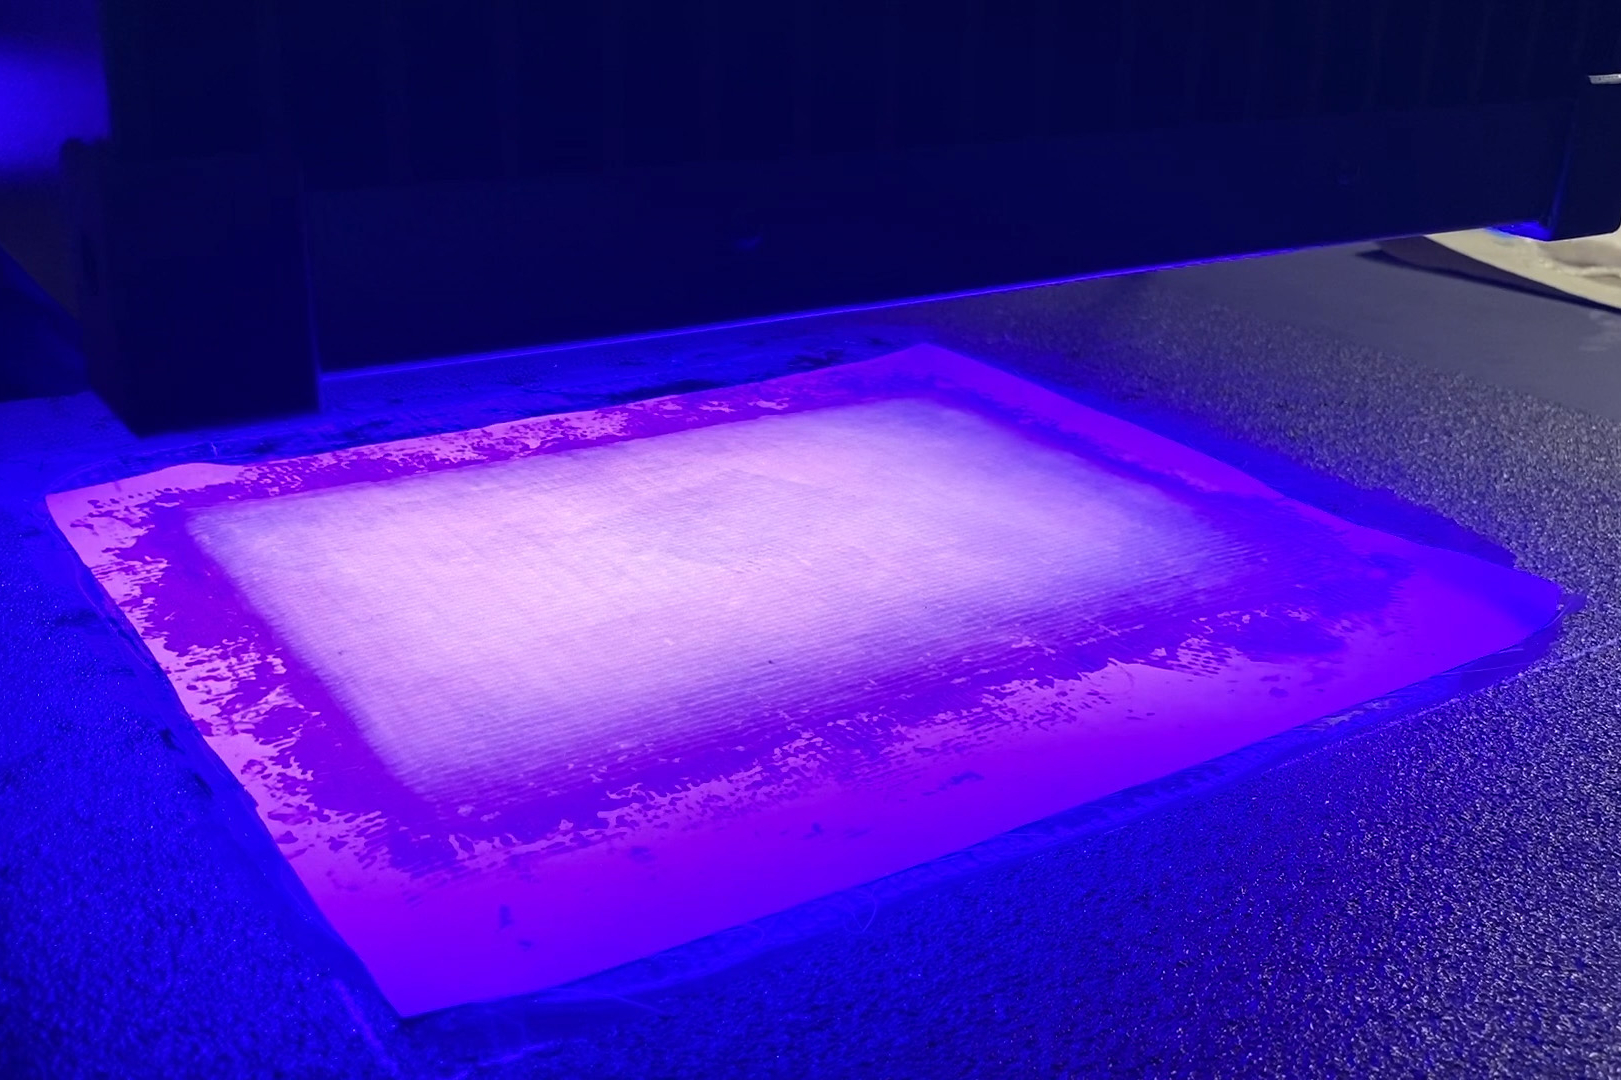
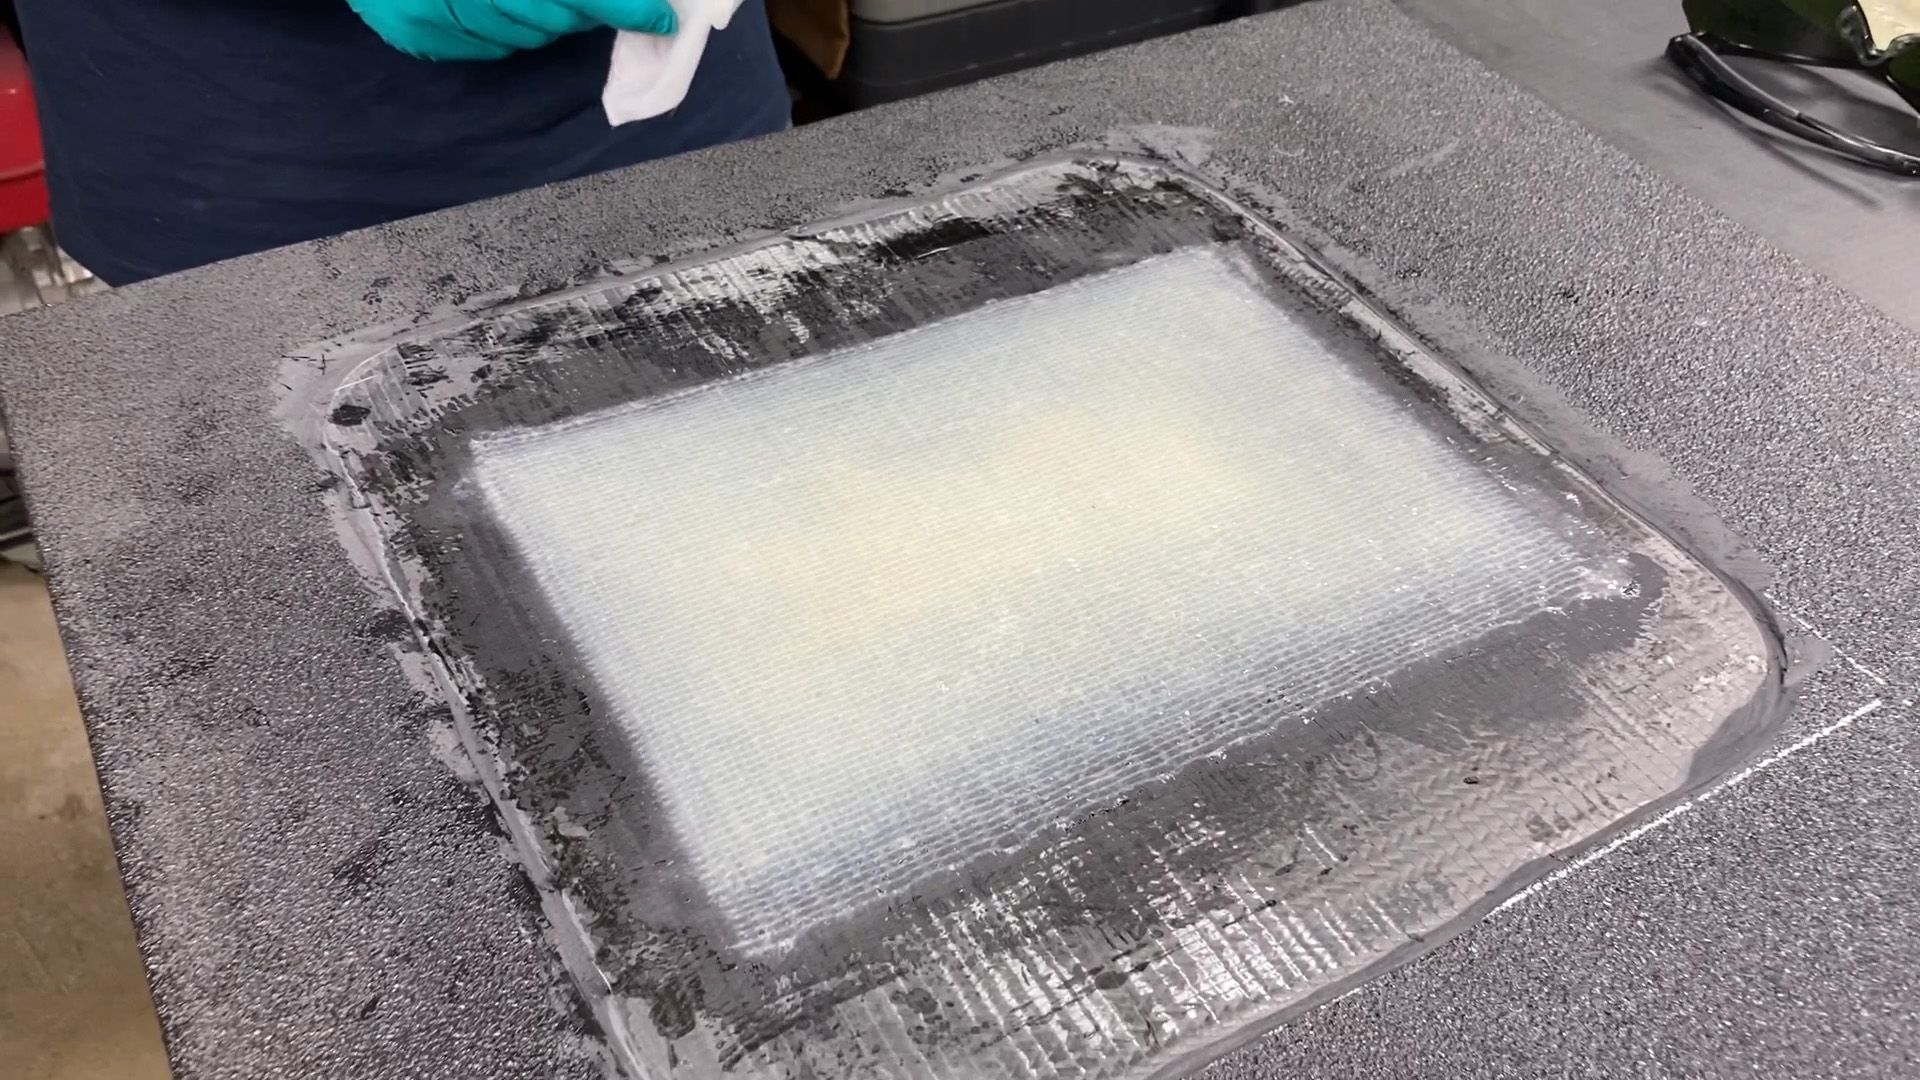
Обе системы заплаток демонстрировались и тестировались. Для каждого ремонта зона повреждения отмечалась (шаг 1), создавалась корончатой пилой и удалялась батарейным ручным шлифмашиной (шаг 2). Зона ремонта затем скошалась к 12:1 конусу. Скошеная поверхность очищалась спиртосодержащими салфетками (шаг 3). Далее, ремонтная заплатка резалась по размеру, позиционировалась на очищенной поверхности (шаг 4) и консолидировалась валиком для удаления пузырьков воздуха. Для стекловолокна/UV-винилэфир препрега поверх заплатку клали peel ply и заплатку отверждали беспроводным UV-светом шесть минут (шаг 5). Для углерод/эпоксидного препрега зону ремонта вакуум-пакетировали и отверждали предварительно запрограммированной одно-кнопочной батарейной термопрессовкой за один час при 210 °F / 99 °C.
Этапы ремонта
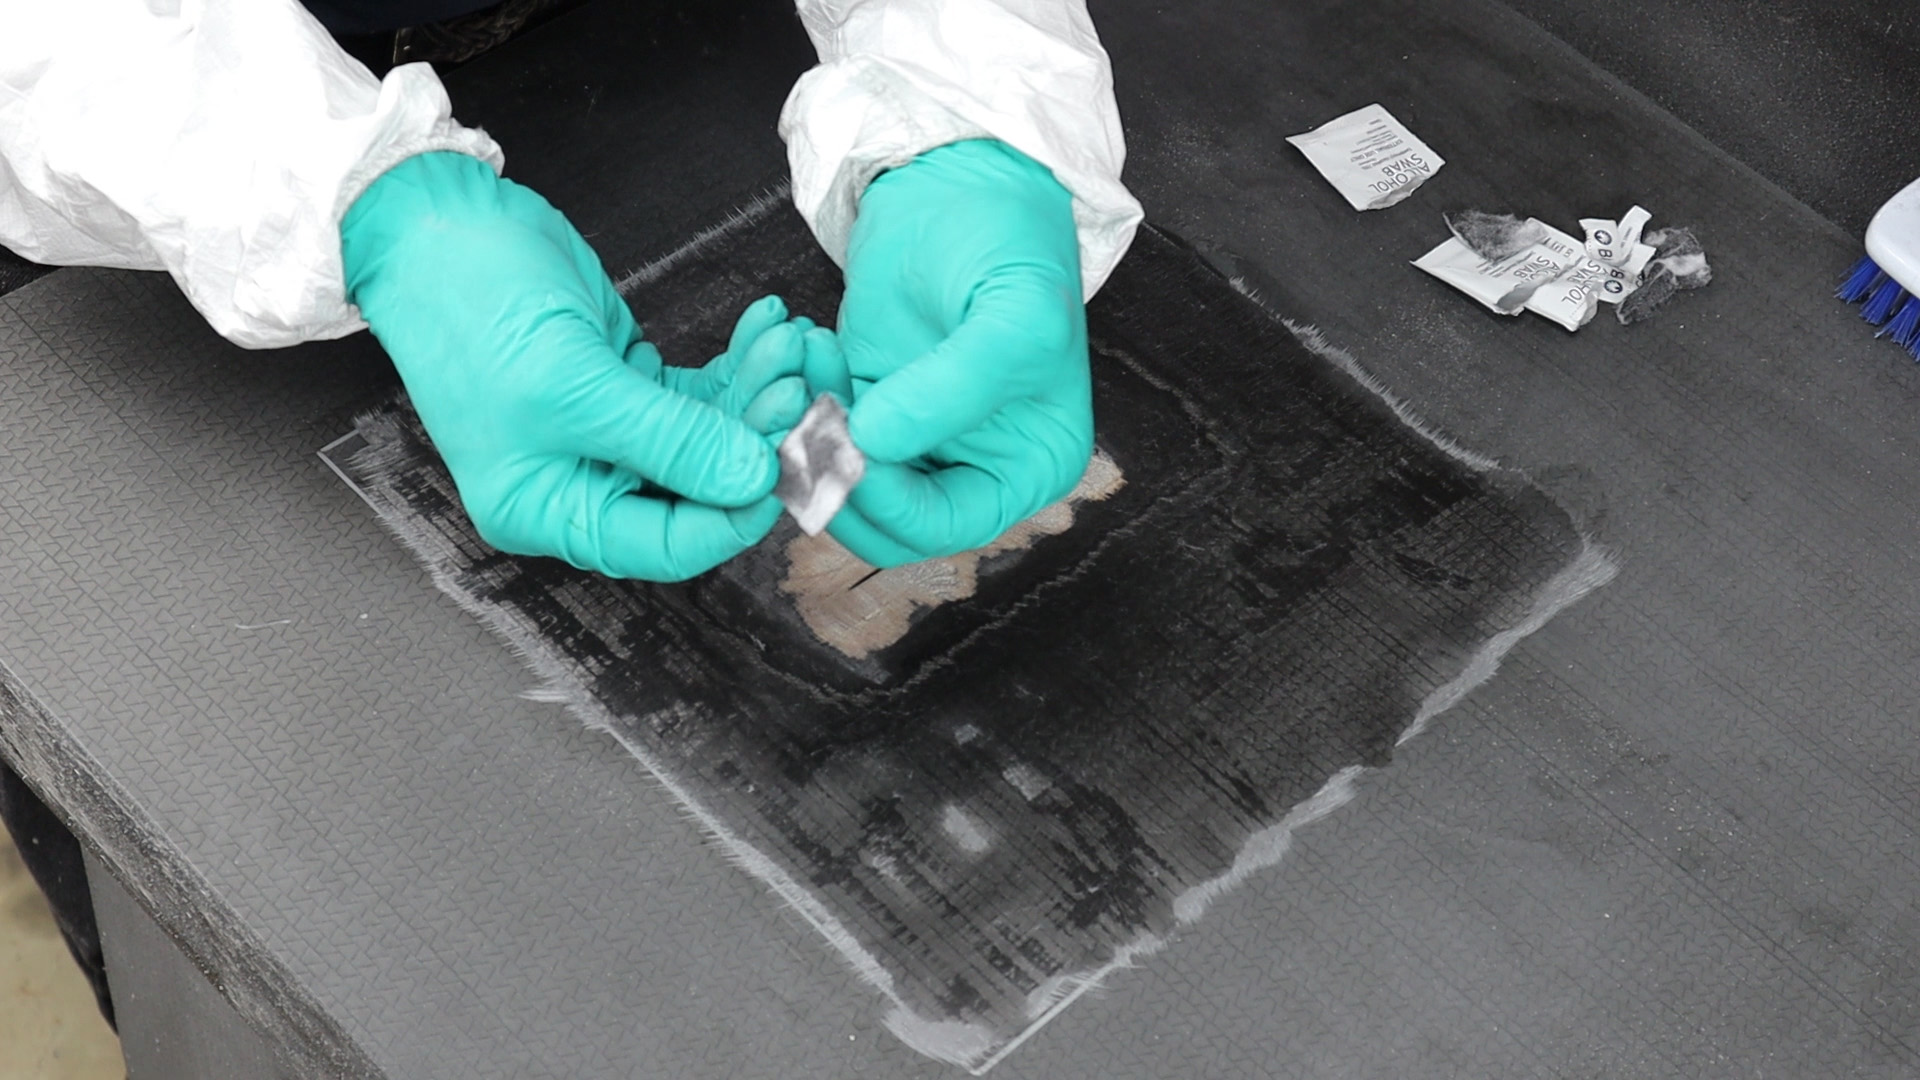
Шаг 3. Подготовленная зона ремонта очищается растворителем с одноразовыми спиртосодержащими салфетками.
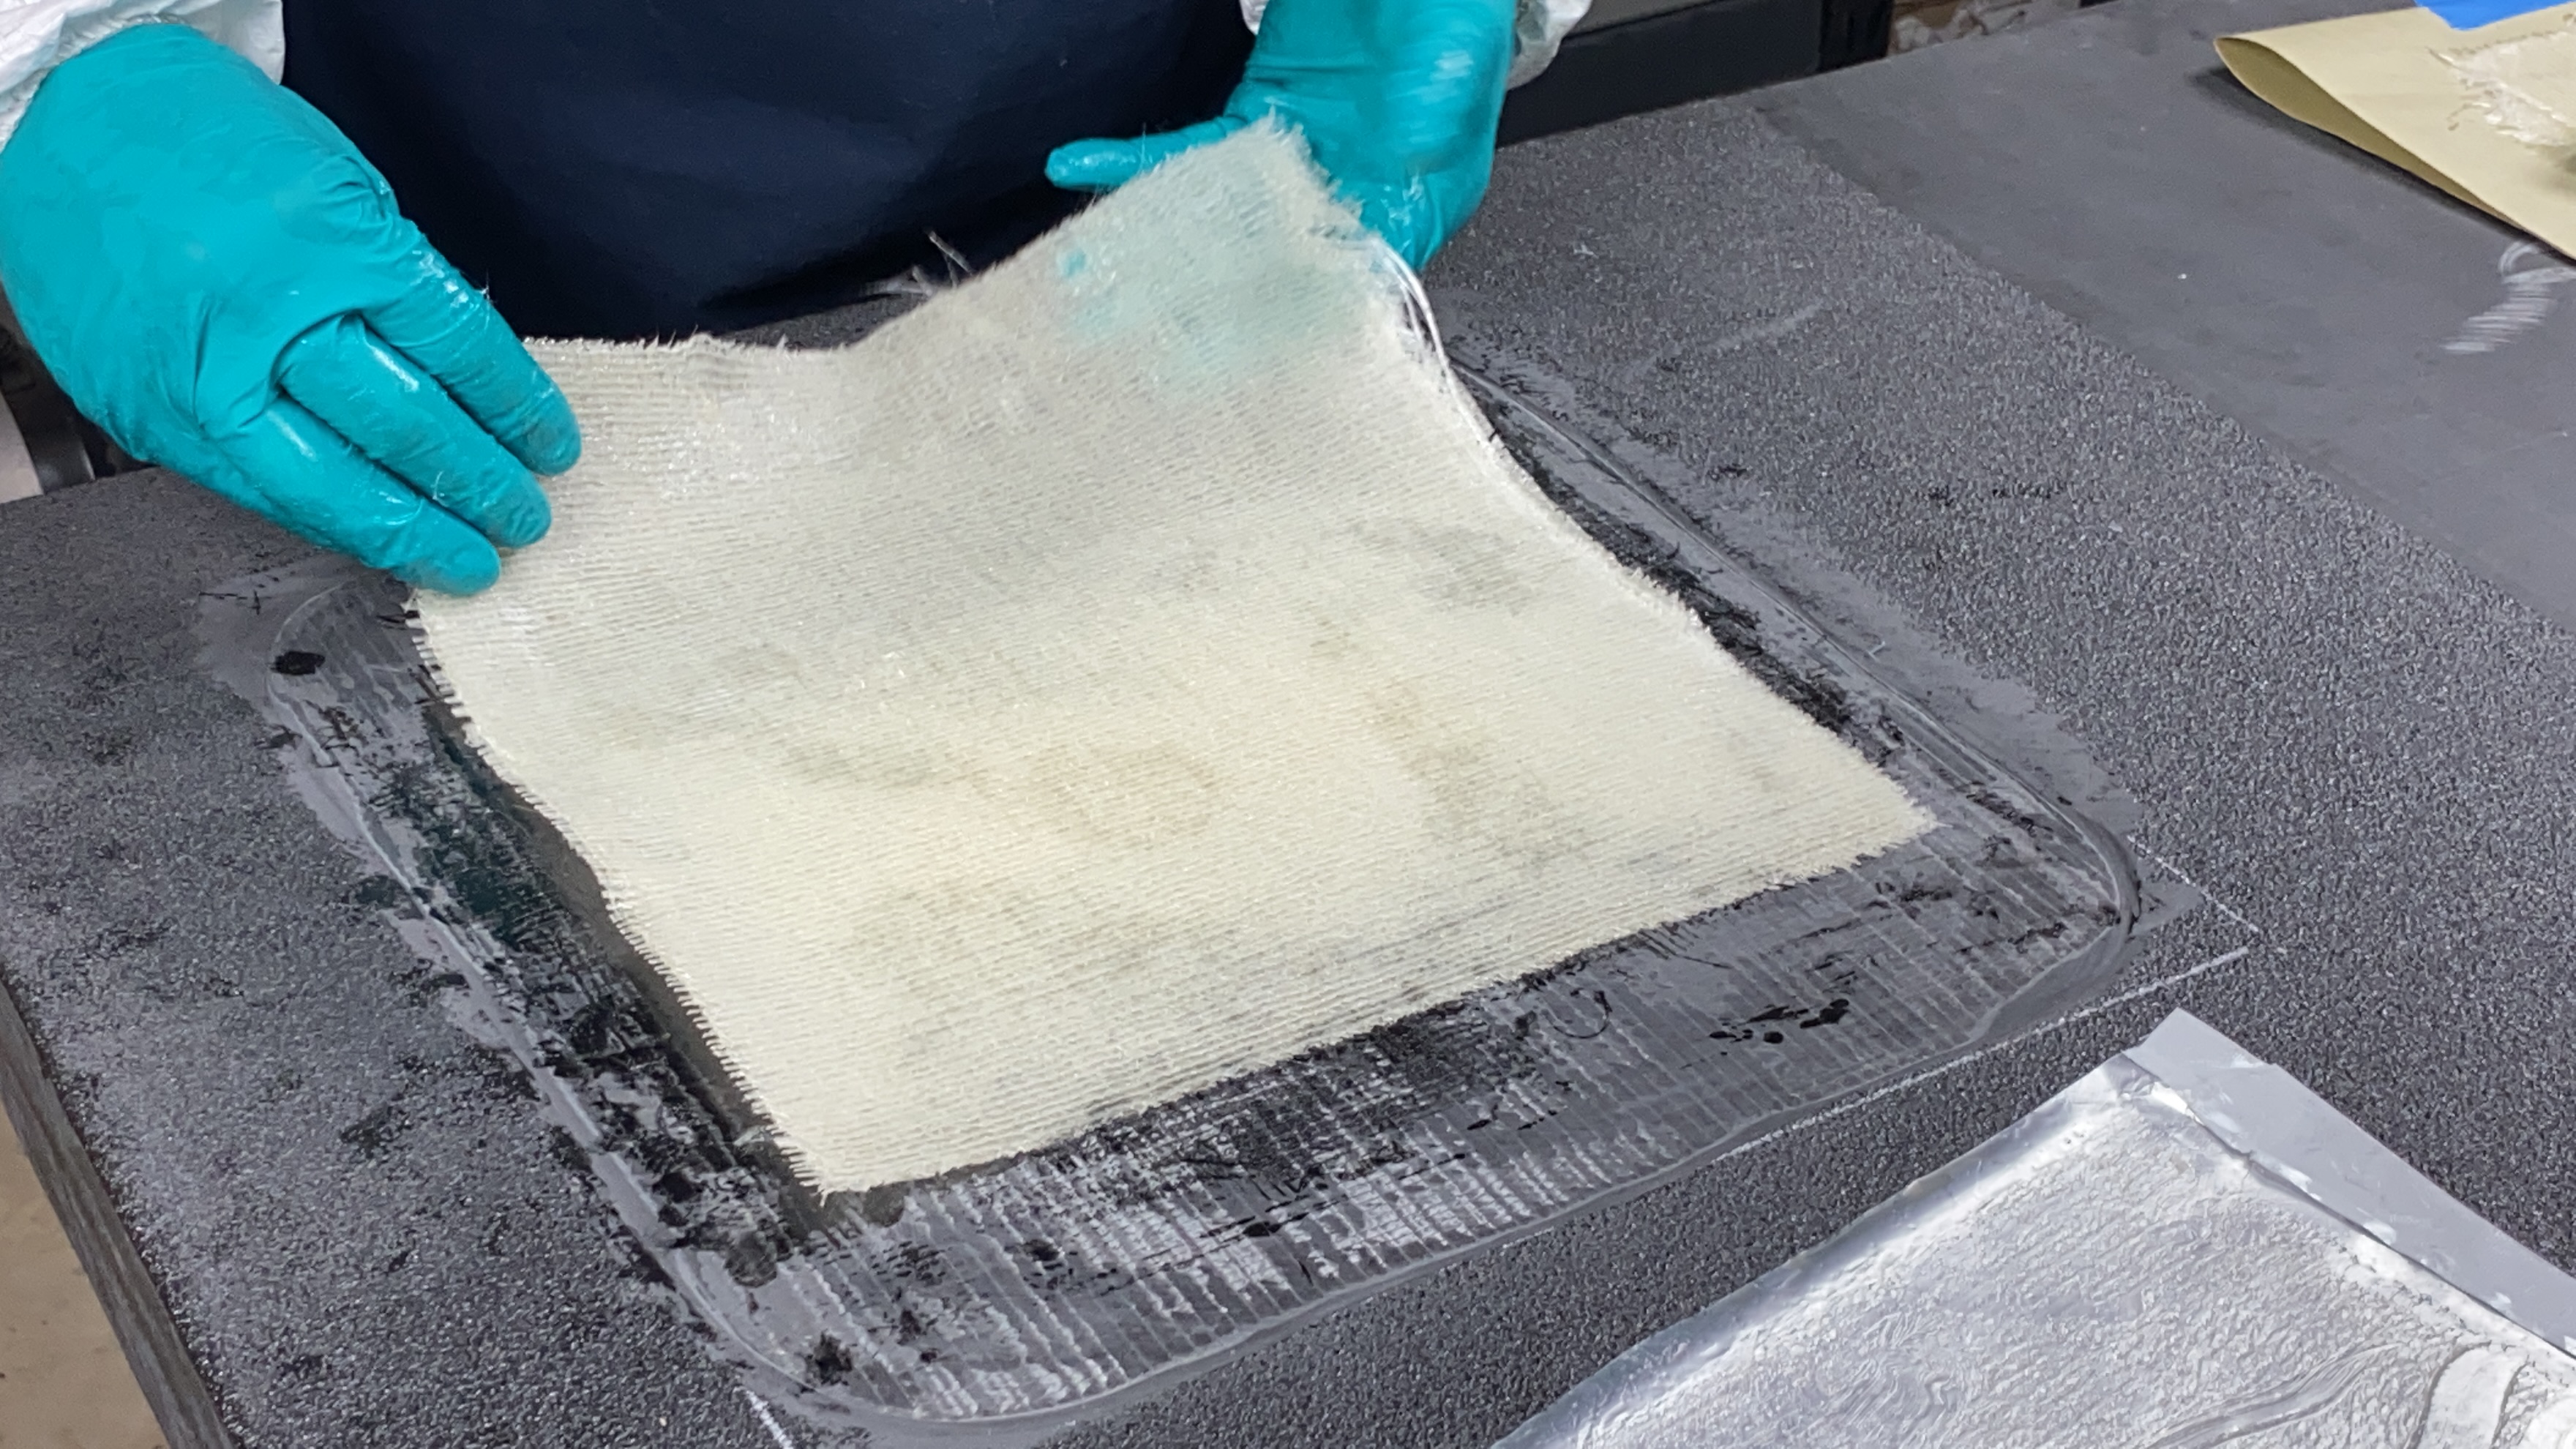
Шаг 4. Ремонтная заплатка из стекловолокна/винилэфира резается по размеру и позиционируется на зоне ремонта.
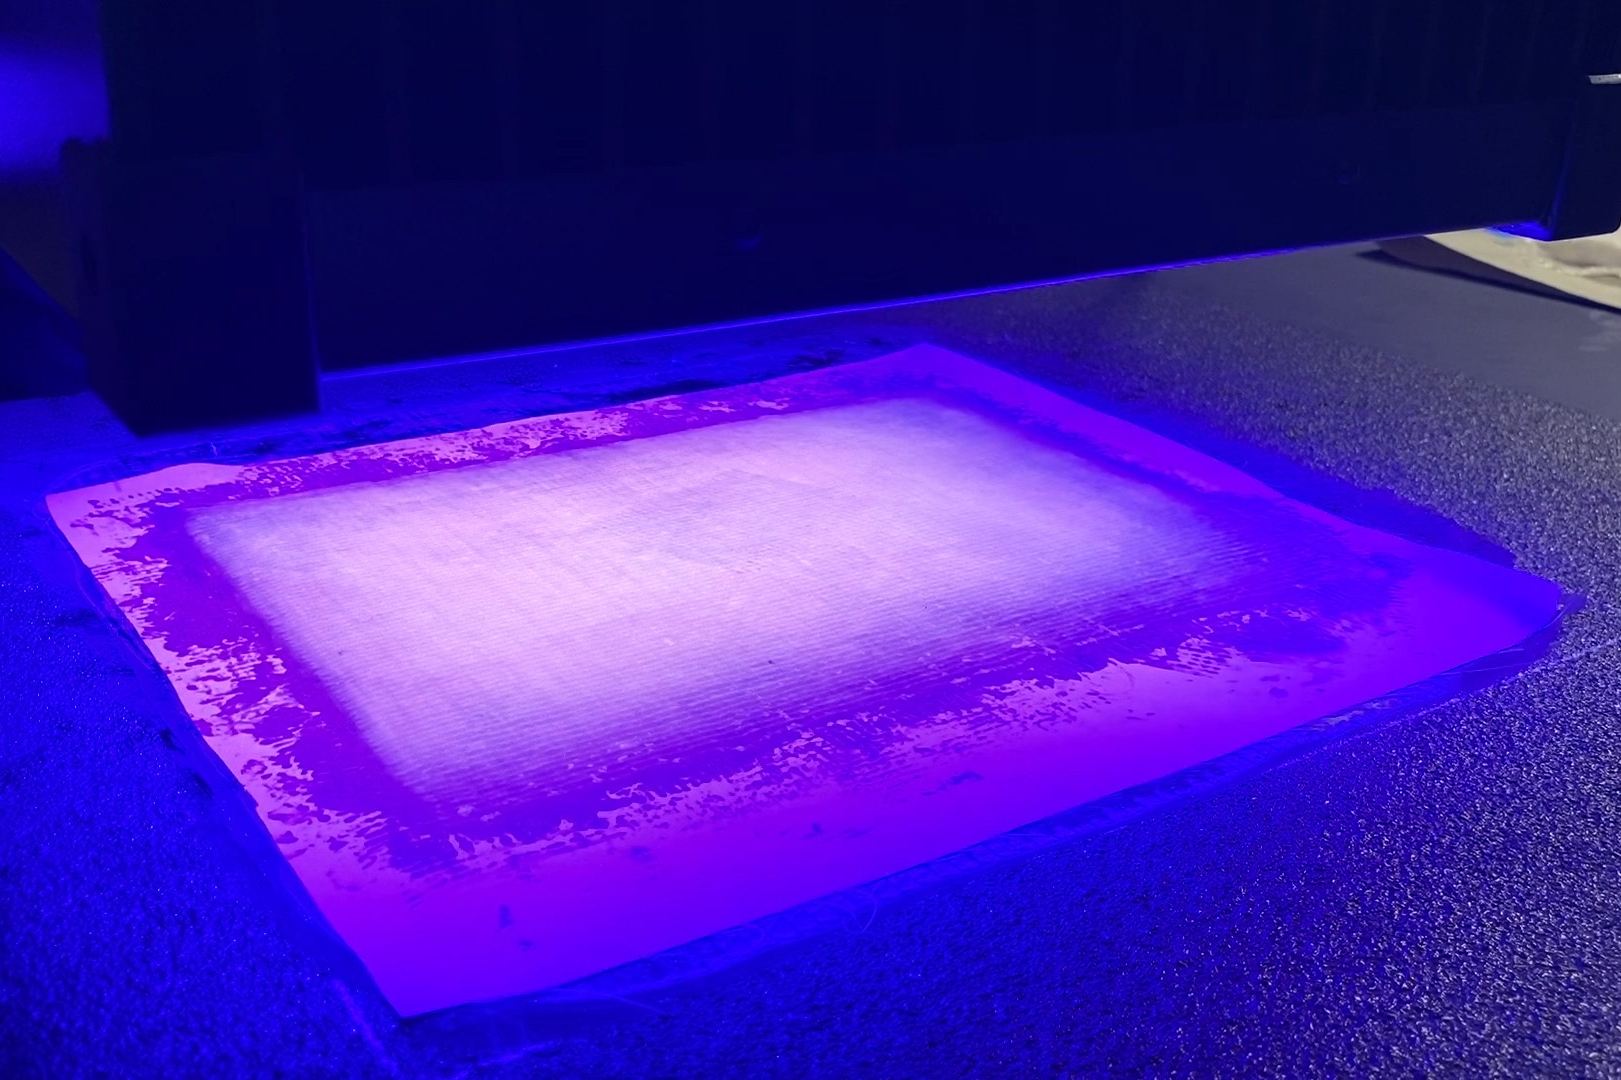
Шаг 5. После накладки peel ply над зоной ремонта, заплатка отверждается беспроводным UV-светом за шесть минут.
Шаг 6. Завершенный UV-отвержденный ремонт заплаткой из стекловолокна/винилэфир препрега.
«Затем проводили тесты для оценки клеевой связи заплатки и способности восстановить грузоподъемность конструкции», — говорит Берген. «В Phase 1 требовалось продемонстрировать легкость применения и способность восстановить минимум 75% прочности. Это выполнено на балках 4 × 48 дюймов углерод/эпоксид и бальзовое ядро в четырехточечном изгибе после ремонта имитированного повреждения. Проект Phase 2 использовал панели 12 × 48 дюймов и должен был показать более 90% требование по прочности под сложной нагрузкой. Мы выполнили все требования и затем сфотографировали методы ремонта на модели AMCB для визуальной справки по использованию полевых техник и оборудования».
Успех новичка, будущие применения
Ключевой аспект проекта — доказать, что новичок может легко завершить ремонт. Берген имел идею: «Обещал демонстрацию нашим двум техническим контактам в Army: д-ру Бернарду Сиа и Эшли Дженне. На финальном обзоре Phase I попросил Эшли, у которой не было опыта ремонта, выполнить ремонт. Используя наши наборы и руководство, она нанесла заплатку и завершила ремонт без проблем».
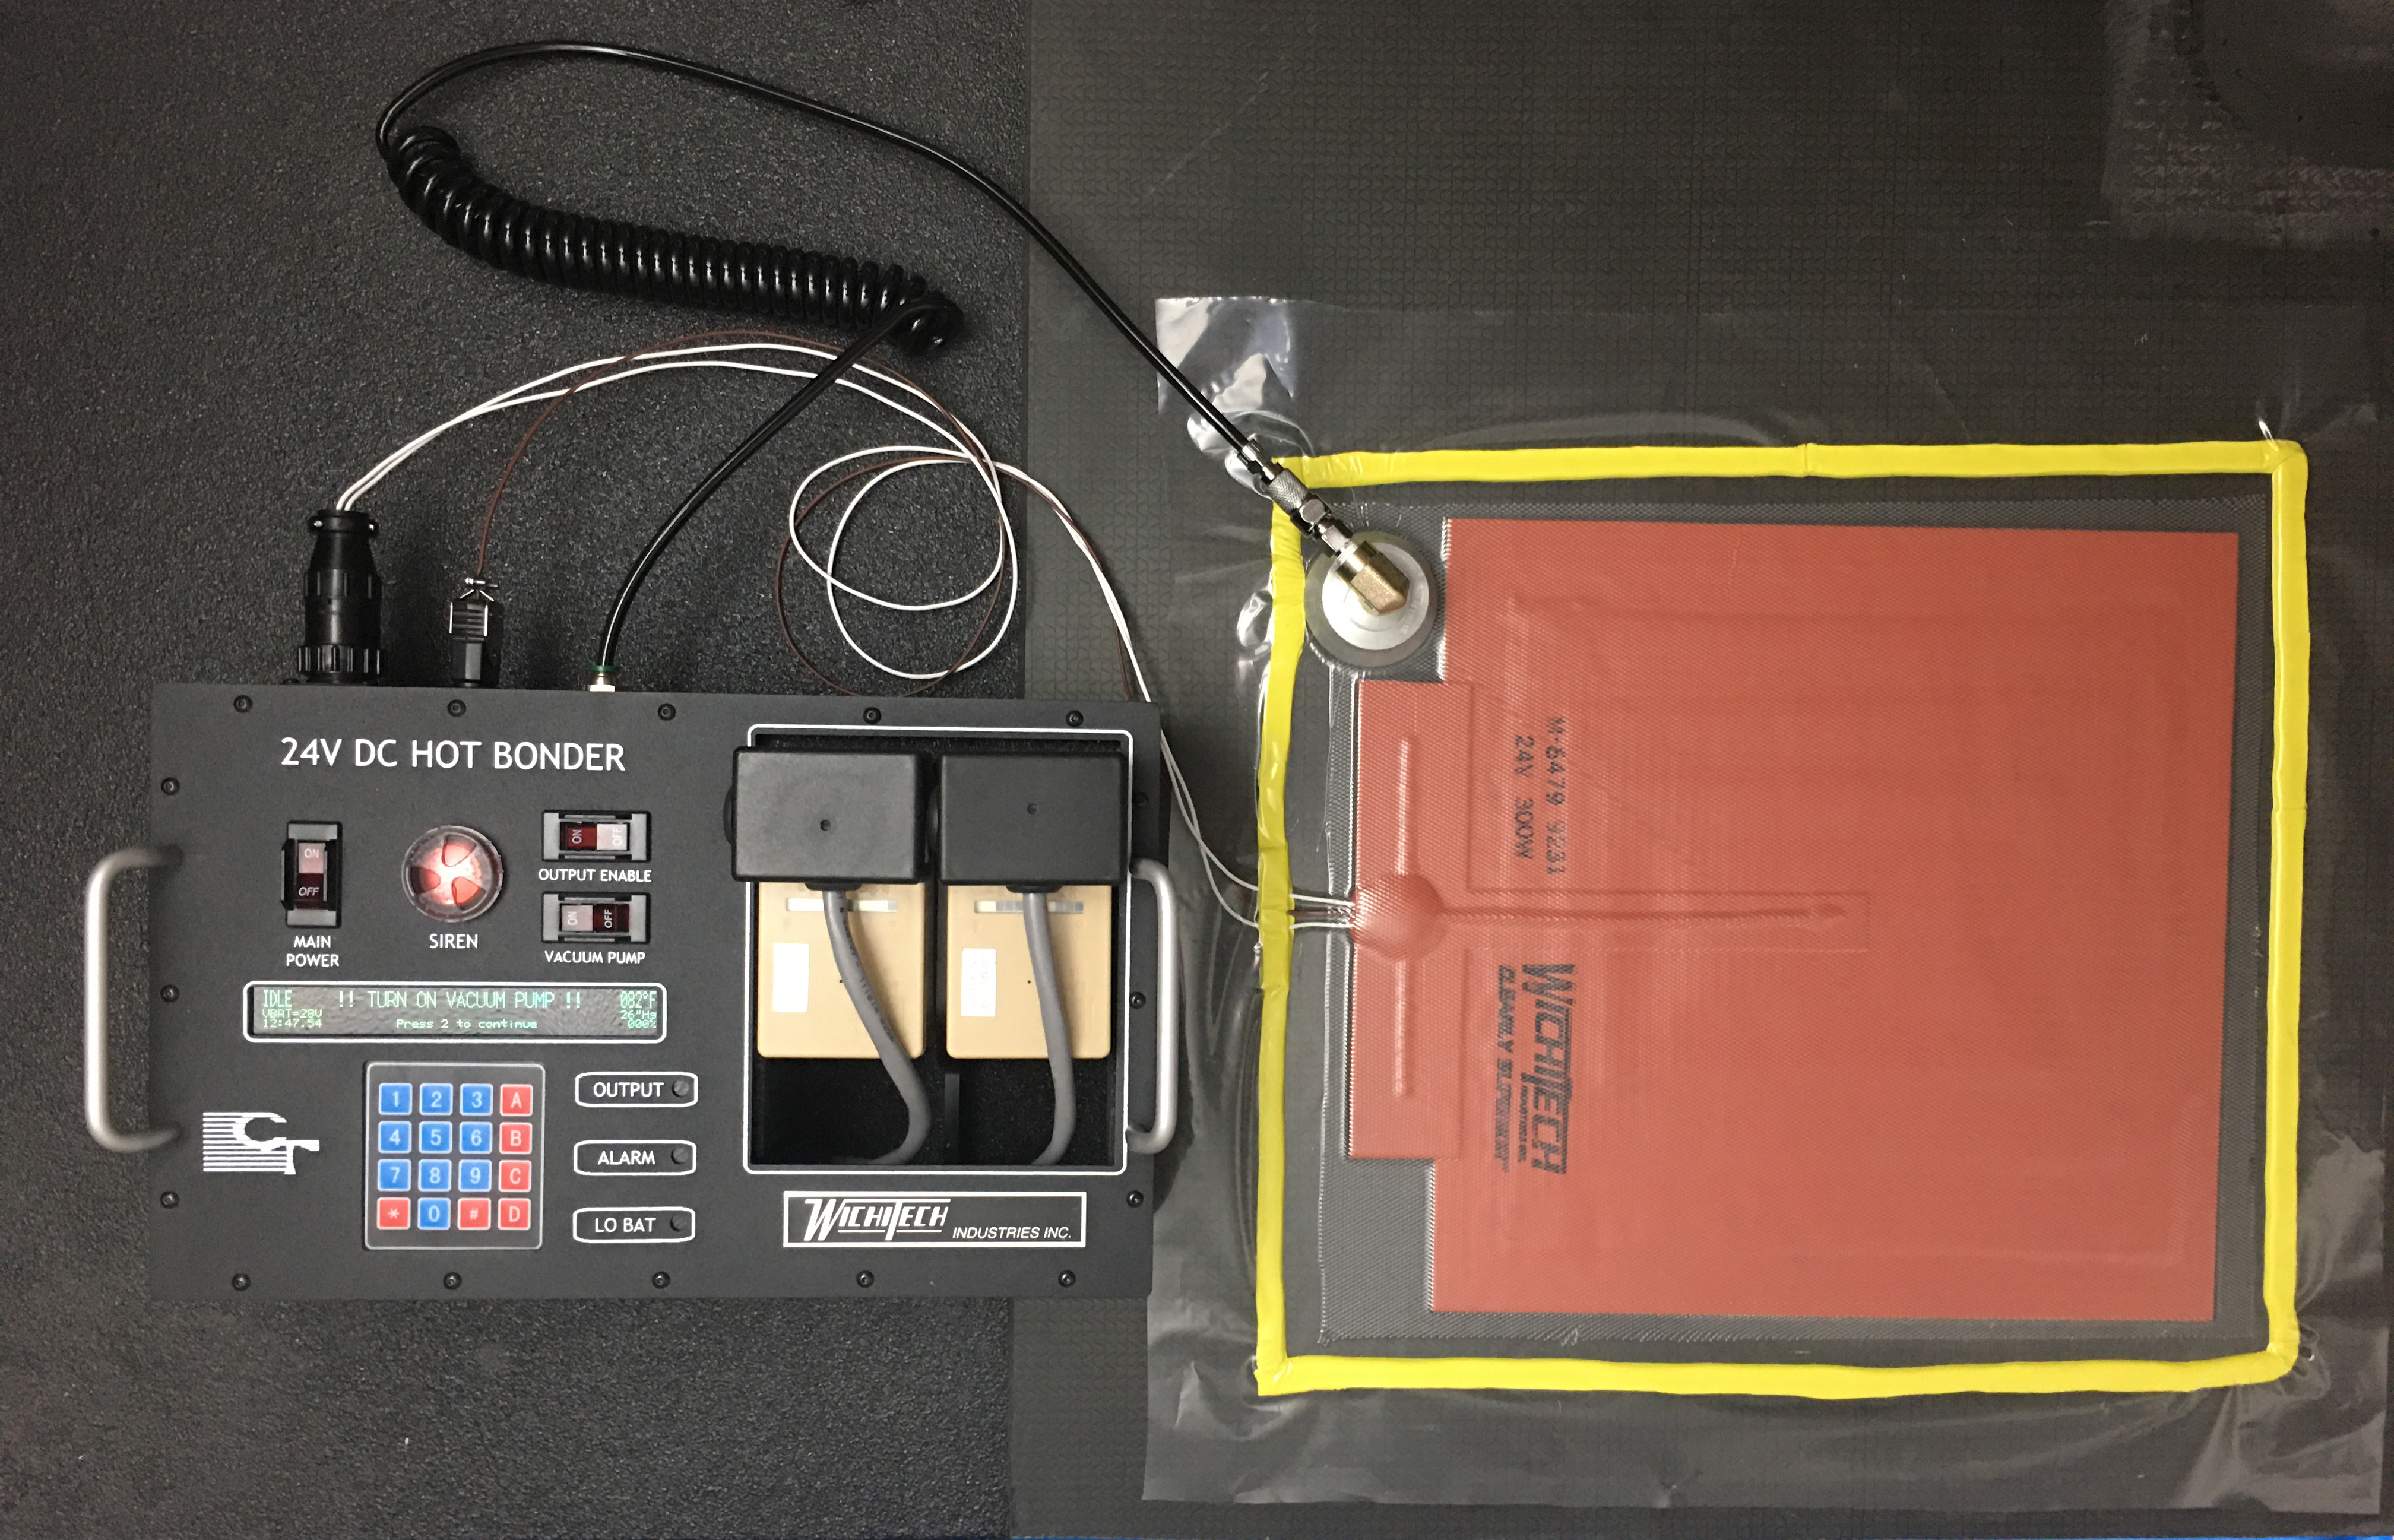
Другое ключевое развитие — батарейная система отверждения (рис. 2). «С полевым ремонтом есть только батарейная энергия», — отмечает Берген. «Вся процессная аппаратура в нашем разработанном ремонтном наборе беспроводная». Это включает батарейную термопрессовку, разработанную Custom Technologies с поставщиком термопрессовок WichiTech Industries Inc. (Рэндаллстаун, штат Мэриленд, США). «Эта батарейная термопрессовка предварительно запрограммирована для завершения отверждения, так что новичку не нужно программировать цикл отверждения», — говорит Крейн. «Они просто нажимают кнопку и она завершает нужную рампу и пропарку». Батареи сейчас служат год перед перезарядкой.
С завершением проекта Phase II Custom Technologies готовит предложение по доработке и собирает письма заинтересованности и поддержки. «Наша цель — довести эту технологию до TRL 8 и вывести в поле», — говорит Берген. «Также видим потенциал для невоенных применений».
Смола
- Топ-3 инженерных применения термореактивных композитов
- Композитное производство: продвижение материалов для аэрокосмоса, энергетики и здравоохранения
- Engel демонстрирует передовые технологии термопластических композитов на China Composites Expo
- Передовые композитные изогрид-структуры, созданные передовой технологией депонирования
- Alveus партнерит с Compa Repairs для коммерциализации композитного ремонта судов
- AFRL и университеты пионерят 3D-печать углеродно-волокнистых/эпоксидных композитов для авиакосмики
- Hexcel сформировала стратегические партнерства с Lavoisier Composites и Arkema для инноваций и устойчивости композитов
- AMRC и Prodrive сотрудничают для пионерирования перерабатываемого композитного производства
- TenCate объявляет о создании бразильского консорциума SPIRIT по термопластиковым композитам
- Откройте новейшие композитные материалы на NPE2018 — найдите ключевых поставщиков и инновации