



Ускорение процессов RTM с датчиками теплового потока
Шасси, составляющее 3–5% массы самолета, давно является целью для снижения веса для повышения эффективности. Это стало еще критичнее с грядущим переходом на электрические тяговые системы, снижающие энергию и выбросы.
Например, Safran Landing Systems (Велизи, Франция) обеспечит электрическое руление с выключенными двигателями через электродвигатели, интегрированные в колеса шасси, снижая выбросы NOx, CO₂, CO и непрогоревших углеводородов на 51%, 61%, 73% и 62% соответственно. Огромная победа для устойчивой авиации, но электродвигатели требуют энергию, а батареи для ее поставки тяжелы.
Таким образом, спрос на легкие структуры шасси идеален для применения композитов, кроме одной проблемы. «Поскольку шасси — структура с единственным путем нагрузки, отказ структурного компонента может привести к серьезному аварийному посадке», — говорит Пит Вергувен, технолог в GKN Fokker Landing Gear (Хельмонд, Нидерланды). GKN Fokker Landing Gear более десятилетия демонстрирует техническую реализуемость композитных структур шасси, включая разработку углеродно-волокнистых (CFRP) опорных стоек для F-35 Lightning II. «Из-за их критичности структуры шасси среди самых консервативных в коммерческой авиации». Поэтому их в основном делали из высокопрочных металлов.
Но прилив начинает меняться. Clean Sky 2 преследует 30% снижение веса через CFRP компоненты в проекте HECOLAG (High Efficiency Composites LAnding Gear) для двух применений. В первом — CFRP альтернатива для существующего алюминиевого верхнего драг-стей для переднего шасси A350-1000, изначально разработанного и производимого Liebherr-Aerospace (Линденберг, Германия). Партнеры HECOLAG — Королевский нидерландский аэрокосмический центр (NLR, Маркнессе) и GKN Fokker Landing Gear — спроектировали этот CFRP драг-стей под требования Liebherr. Используя внутреннюю автоматизированную технологию преформирования, NLR изготовила функциональные прототипы CFRP драг-стея, протестированные GKN Fokker Landing Gear.
Во втором применении NLR и GKN Fokker Landing Gear также разработали CFRP нижний сайд-стей вместе с Safran Landing Systems для электрифицированного основного шасси. CW будет отчитываться о результатах HECOLAG позже в 2021 г., но здесь фокус на подпроекте INNOTOOL 4.0, под руководством тематического менеджера GKN Fokker Landing Gear для продвижения высокоавтоматизированного производства CFRP структур шасси через литье смолы под давлением (RTM). Конкретно, INNOTOOL 4.0 стремится продемонстрировать сенсорно-интегрированный инструментарий, ведущий к меньшим инструментам с меньшей массой для более быстрых производственных циклов, легче обработки и сниженного энергопотребления, а также повышенной автоматизации для низкой стоимости и composites 4.0-интеллектуального управления процессом. Проект INNOTOOL 4.0 финансируется Clean Sky 2 Joint Undertaking под программой EU Horizon research and innovation под GAP № 821261.
Цели INNOTOOL 4.0
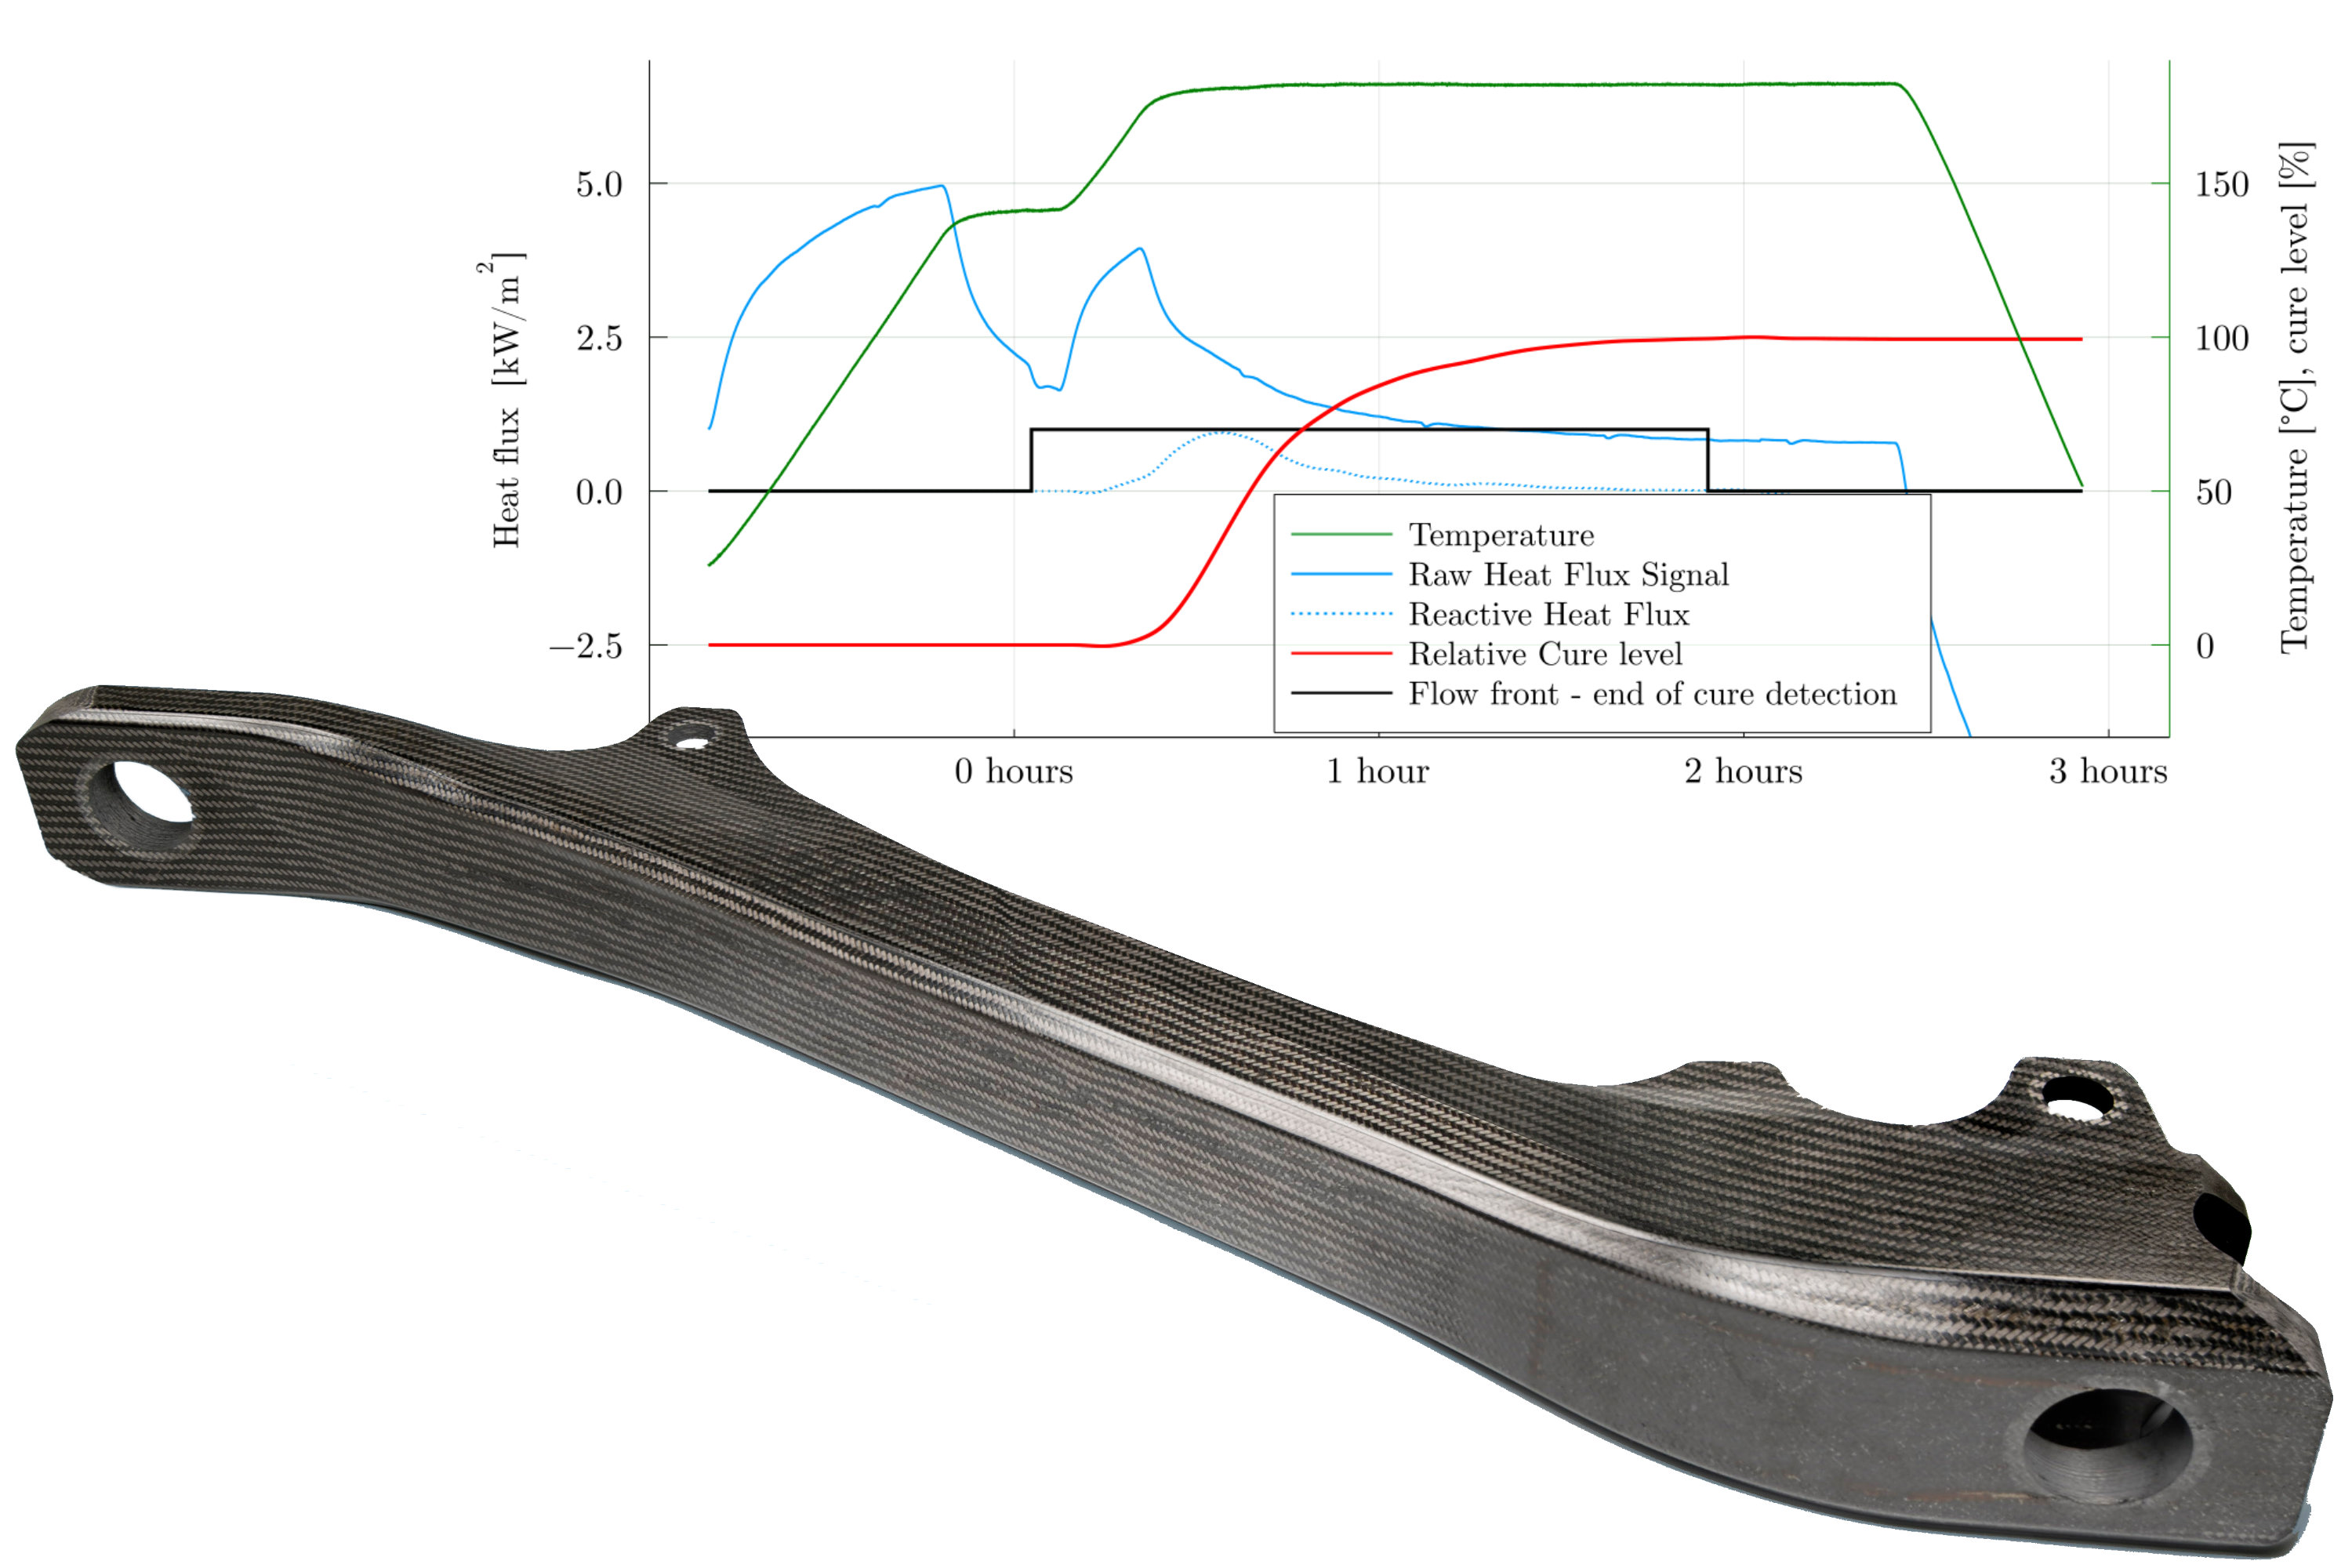
Демонстратор для второй части HECOLAG (см. начальное фото) — более универсальная деталь, объясняет Вергувен. «Она для демонстрации дизайна детали, моделирования и производственных методологий, дающих производительность, темп производства и стоимость, нужные для узкофюзеляжных самолетов». К концу 2017 г. консорциум HECOLAG определил исходную CFRP демонстрационную деталь и производственный инструмент, проанализировал тепловое поведение инструмента и провел производительные испытания. Эта большая и сложная деталь прошла предварительный обзор дизайна и достигла уровня технологической готовности (TRL) 4 в том же году. «Основываясь на проблемах и уроках от первого демонстратора, мы искали партнеров для разработки RTM-инструментария для оптимизации и сокращения цикла отверждения», — говорит Вергувен. Вызов Clean Sky 2 Call for Partners выпущен в 2018 г. и присужден консорциуму INNOTOOL 4.0, включающему поставщика оборудования и автоматизации Techni-Modul Engineering (TME, Куде, Франция) и специалиста по впрыскиванию смолы Isojet Equipements (Корба, Франция). Они начали работу в апреле 2019 г. и завершили начальные вехи в марте 2021 г.
«Композитная деталь должна быть стоимостно конкурентоспособной с коваными сталью и алюминием», — отмечает Вергувен в GKN Fokker Landing Gear. «Это возможно только с автоматизацией, дающей очень малое число человеко-часов и более доступные материалы, чем текущие авиационные, автоклавно-отверждаемые CFRP».
Таким образом, INNOTOOL 4.0 стремился интегрировать датчики в RTM-инструментарий для мониторинга и управления процессами впрыскивания и отверждения, включая детекцию фронта потока смолы. «Цель — полностью автоматизированное: загрузить преформу, нажать кнопку и литейное оборудование будет управлять температурой, давлением, вакуумом и отверждением», — говорит Стефан Бессон, коммерческий директор TME. Однако это первый раз, когда GKN Fokker Landing Gear и TME работают с мониторингом отверждения. «Мы работали с датчиками температуры и давления раньше», — говорит Бессон, «но не с датчиками для потока смолы и полимеризации».
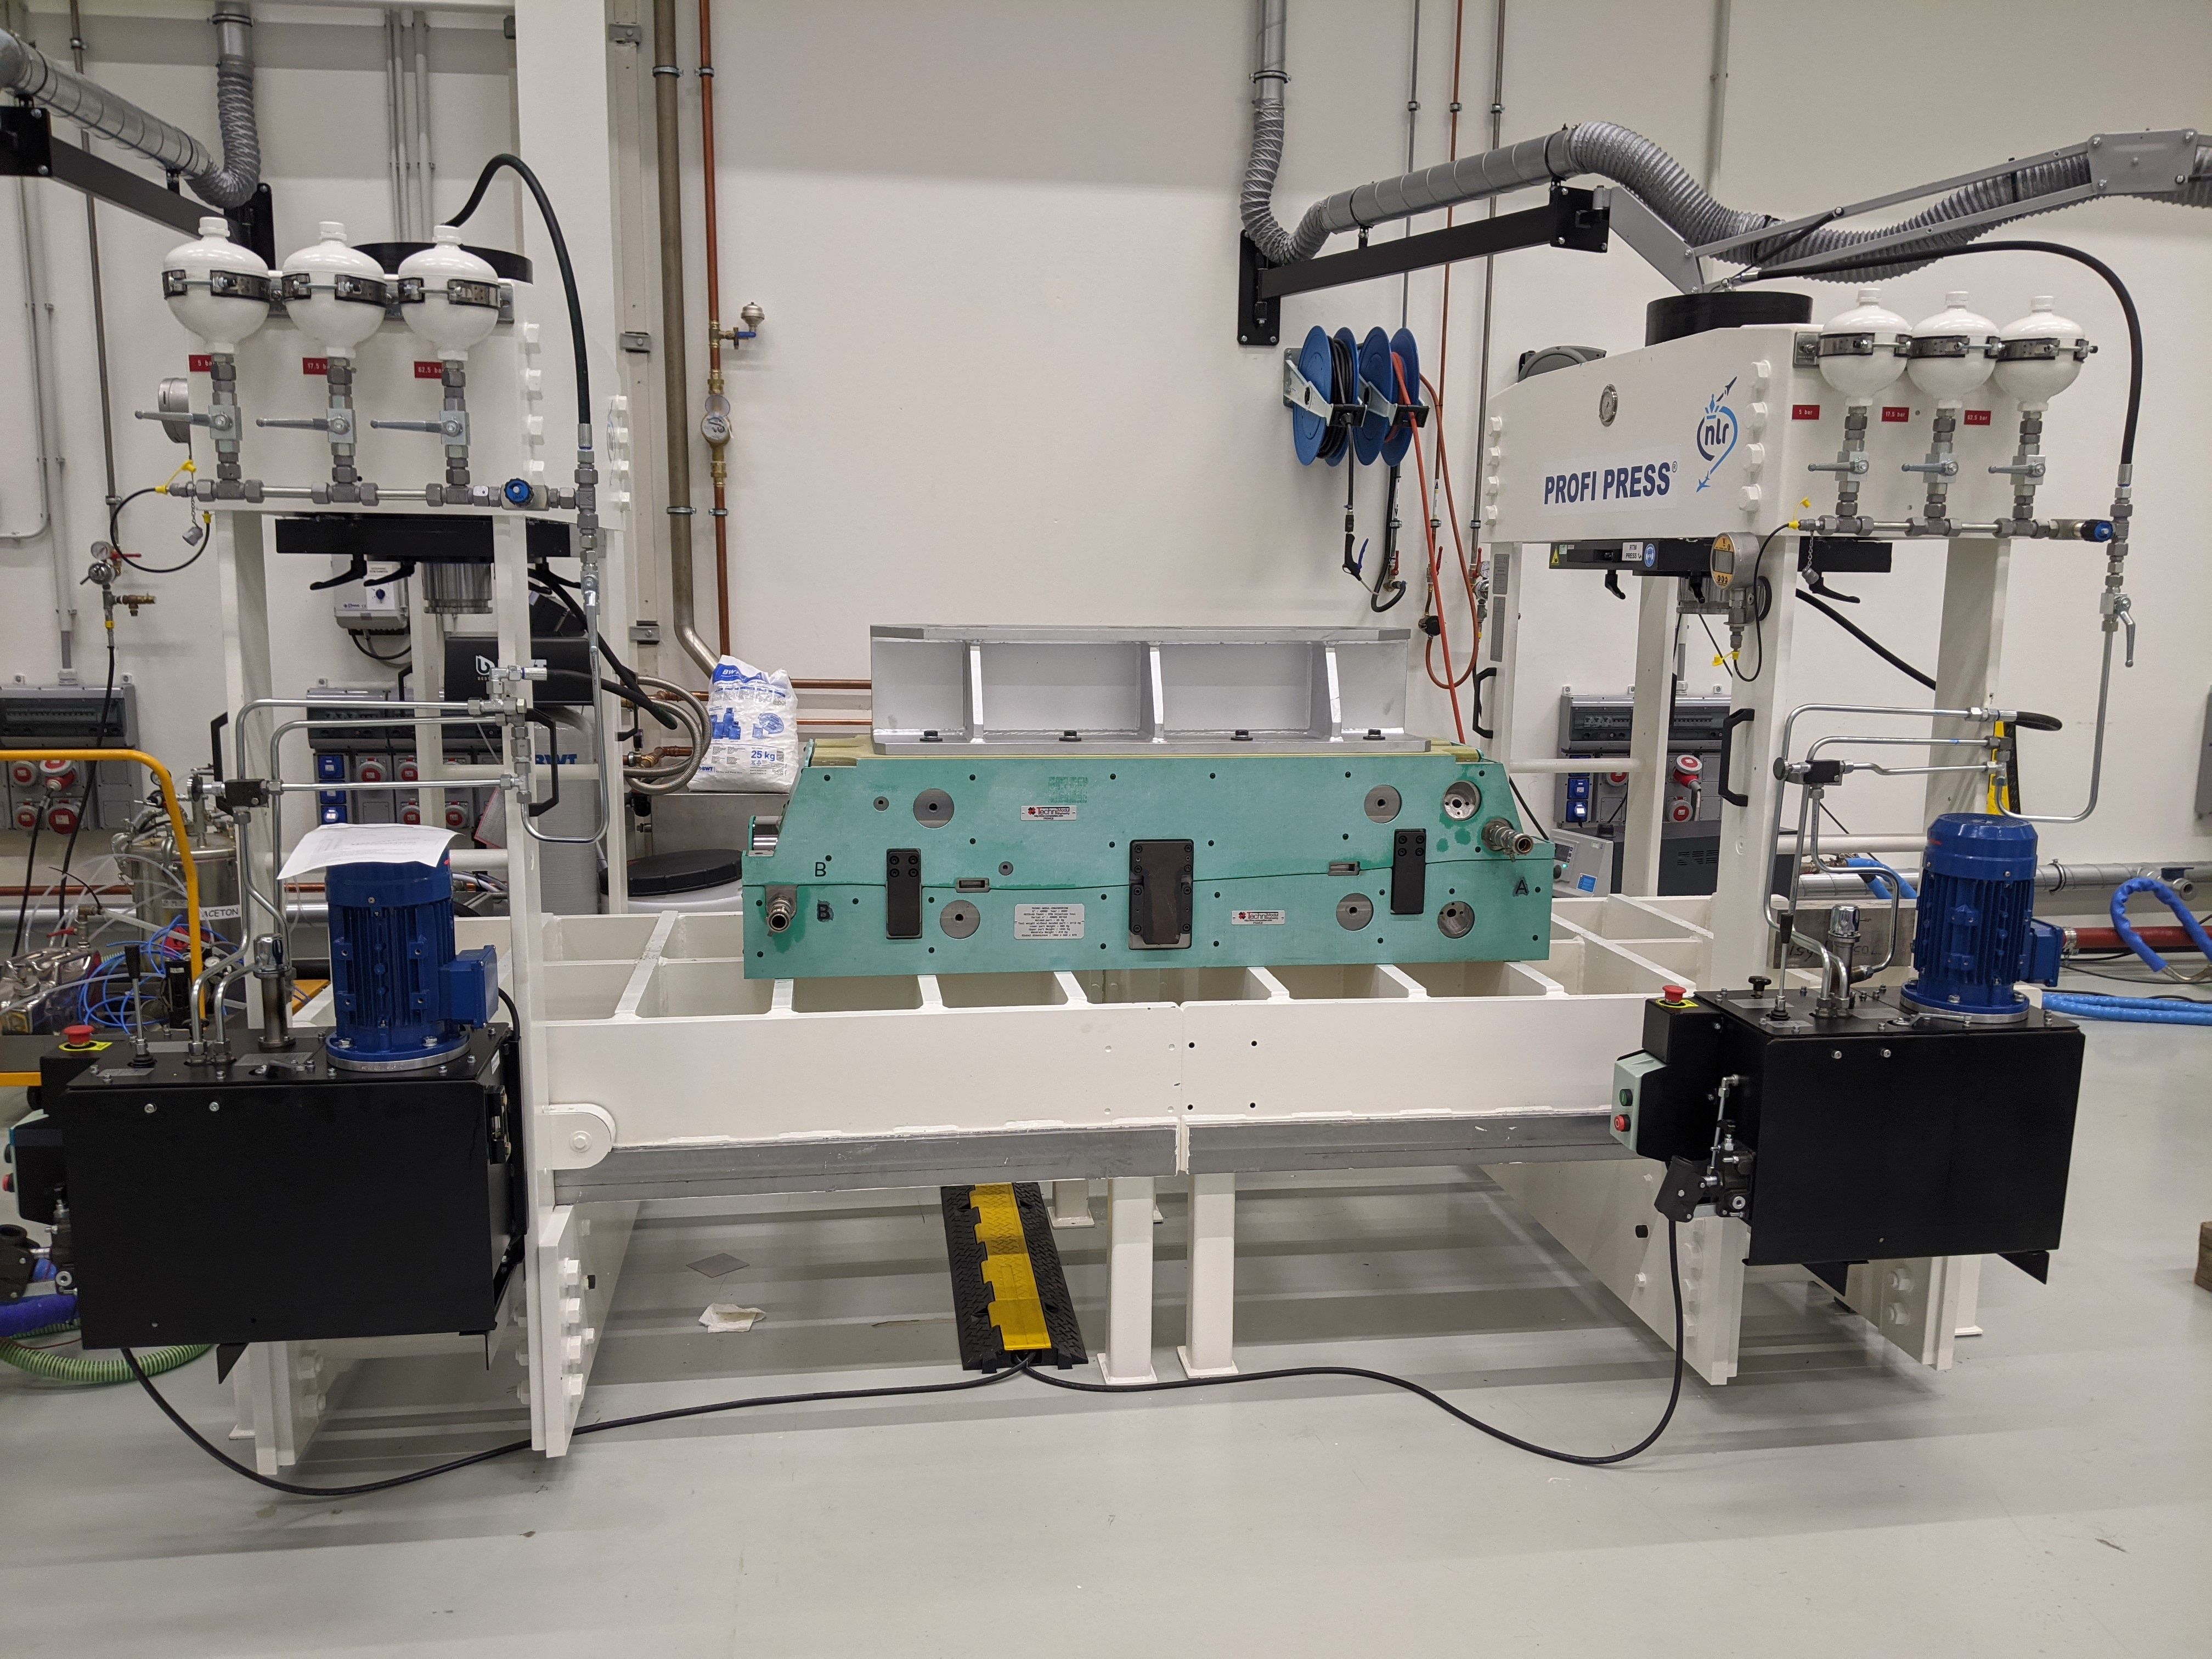
Начальные вехи INNOTOOL 4.0 требовали от TME и Isojet поставки сенсорно-оборудованного формовочного инструмента и системы впрыскивания в NLR для производства демонстрационных деталей в марте и апреле 2021 г. Параллельно TME использовал существующий инструмент для производства CFRP пластин — 600 × 600 мм с толщиной 1–8 мм — модифицированного теми же датчиками для испытаний управления процессом на своем объекте. «Это лучше сделать сначала в малом масштабе, а не сразу на крупном инструменте с дорогой деталью», — говорит Вергувен. Таким образом, TME использовал другой инструмент, но те же датчики для демонстрации возможностей и глубины. С завершением тестов NLR повторно использует основной инструмент HECOLAG для производства нового раунда CFRP демонстраторов для дальнейшей оптимизации управления процессом на реальных деталях.
Конструкция RTM производственного инструмента
TME начал проектирование RTM инструмента с ПО CATIA V5 Dassault Systèmes (Велизи-Вилякюбле, Франция) для механического и электрического дизайна, и ANSYS (Канонсбург, штат Пенсильвания, США) для теплового и механического моделирования. Этот инструмент парный с поршневой системой 1K-2K (для одно- и двухкомпонентных смол) Isojet для впрыскивания эпоксидных смол Hexcel (Стамфорд, штат Коннектикут, США) HexFlow 2K RTM 6 и Solvay (Алфаретта, штат Джорджия, США) 1K PRISM EP 2400 при впрыскивающем давлении до 20 бар.
«Форма этого формовочного инструмента очень сложна», — отмечает Бессон, «комбинируя переменные толщины в 3D сухом преформе с закрытой трубчатой формой. Это создает сложные переходы толщин, проблемы вокруг сборки преформы, точности концов слоев, внутренних температурных градиентов и усадки смолы, а также как оптимизировать метод нагрева и тепловую мощность внутреннего мандреля для короткого цикла. Для коротких циклов все элементы инструмента должны быть простыми в использовании, надежными и позволять быстрый нагрев и охлаждение». Даже если INNOTOOL 4.0 кратко запрашивал не-металлические решения для молдов, типичный парный комплект верхних и нижних стальных молдов был разработан из-за давлений, необходимых для минимизации морщин и обеспечения выравнивания волокон при формовке.
Совпавшие верхний и нижний молды и мандрель нагреваются и охлаждаются. «Совпавшие молды используют интегрированный водяной контур, а мандрель — электрический нагрев», — объясняет Бессон. «Водяная циркуляция дает быстрый нагрев и охлаждение для сокращения цикла детали, а электрический нагрев то же самое в мандреле, где пространство ограничено».
«Другой вызов — число деталей в мандреле», — говорит Бессон. «Из-за сложной формы и необходимости извлечь мандрель после формовки, он состоял из шести самонагревающихся компонентов и двух опорных элементов, где датчики проходят для контроля внутренней температуры мандреля. В использовании эти элементы собираются вручную с помощью базовой опоры, направляющей оператора». Работа с надувным мандрелем как решением будет завершена в рамках более крупного проекта HECOLAG, но не вошла в подпроект INNOTOOL 4.0.
Датчики теплового потока
TME изначально планировал использовать диэлектрические датчики для мониторинга потока смолы и отверждения (см. «Комбинирование AC и DC диэлектрических измерений для мониторинга отверждения композитов») но переключился на датчики теплового потока от TFX (Бонкюр, Швейцария). «По мере продвижения в разработке мы хотели датчики, позволяющие измерение без прямого контакта с полимером и композитными материалами для контроля», — объясняет Хорхе Лопес Торрес, менеджер проекта в TME. «Датчики TFX позволяли это, потому что они измеряют тепловой поток, который распространяется через материалы». Он указывает, что это в основном то же измерение, что в дифференциальном сканирующем калориметрии (DSC), лабораторной технике, анализирующей состояние отверждения полимера или композита. В частности, датчики TFX и DSC оба измеряют выделяемое при полимеризации/отверждении тепло и дают кривую теплового потока против температуры и времени.
Для датчиков TFX температурные данные приходят от внутреннего температурного датчика внутри датчика теплового потока. Хотя диэлектрические датчики также оснащены внутренним температурным датчиком, два датчика очень разные. «Диэлектрические датчики напрямую измеряют свойства полимера во время отверждения», — объясняет менеджер TFX д-р Фабиен Кара. «Датчики теплового потока не дают состояние материала в данный момент. Однако измерение выделяемого тепла при потоке смолы и полимеризации дает хорошее представление о поведении процесса и повторяемости цикла отверждения для каждой производимой детали. И как DSC, нам нужно видеть всю кривую процесса отверждения, но наша способность мониторинга отверждения очень надежна».
Десятилетия опыта
Основанная как Thermoflux в 2000 г., датчики TFX использовались в испытаниях в НИОКР центрах и промышленных применениях более чем 100 клиентами по всему миру. «Начали работу с RTM более 15 лет назад», — говорит Кара, «сначала с BMW для автодеталей и для технического центра, теперь известного как Institute de Soudure (Сен-Авольд, Франция). В 2006 и 2012 гг. запустили два крупных проекта для мониторинга отверждения лопастей вентилятора двигателей самолетов, сделанных RTM и 3D-преформами. У Safran есть система сбора данных, разработанная нами для их композитной лаборатории под Парижем. Они могут записывать до 100 сигналов одновременно (тепловой поток, температура, давление) и анализировать для отверждения и мониторинга процессных циклов». Датчики TFX также использовались в лаборатории Hexcel в Ле Авеньер, Франция, для мониторинга качества и процессных циклов с термореактивными смолами, впрыскиваемыми в сухие преформы. Датчики TFX использовались в проекте с IRT-M2P (Порселет, Франция) для демонстрации Compression RTM. «Наши датчики очень эффективны для быстрых процессов вроде прессования, включая SMC и BMC», — отмечает Кара. «Также выиграли JEC Innovation award в 2016 г. с Huntsman Advanced Materials (Базель, Швейцария) за разработку "Структурные эпоксидные детали с автоклавным качеством менее чем за 1 минуту"».
У TFX датчики для каждого типа процесса формовки композитов, основанные на методе теплопередачи к датчику: проводимость (RTM, прессование, литье под давлением), конвекция (автоклав, печь) и излучение (намотка нитями, AFP). Датчики в проекте INNOTOOL 4.0 были проводимостными, для встраивания в металлические RTM молды. «Они дают исключительно повторяемый сигнал на расстоянии до 1 мм от поверхности инструмента и композитного материала», — отмечает Кара.
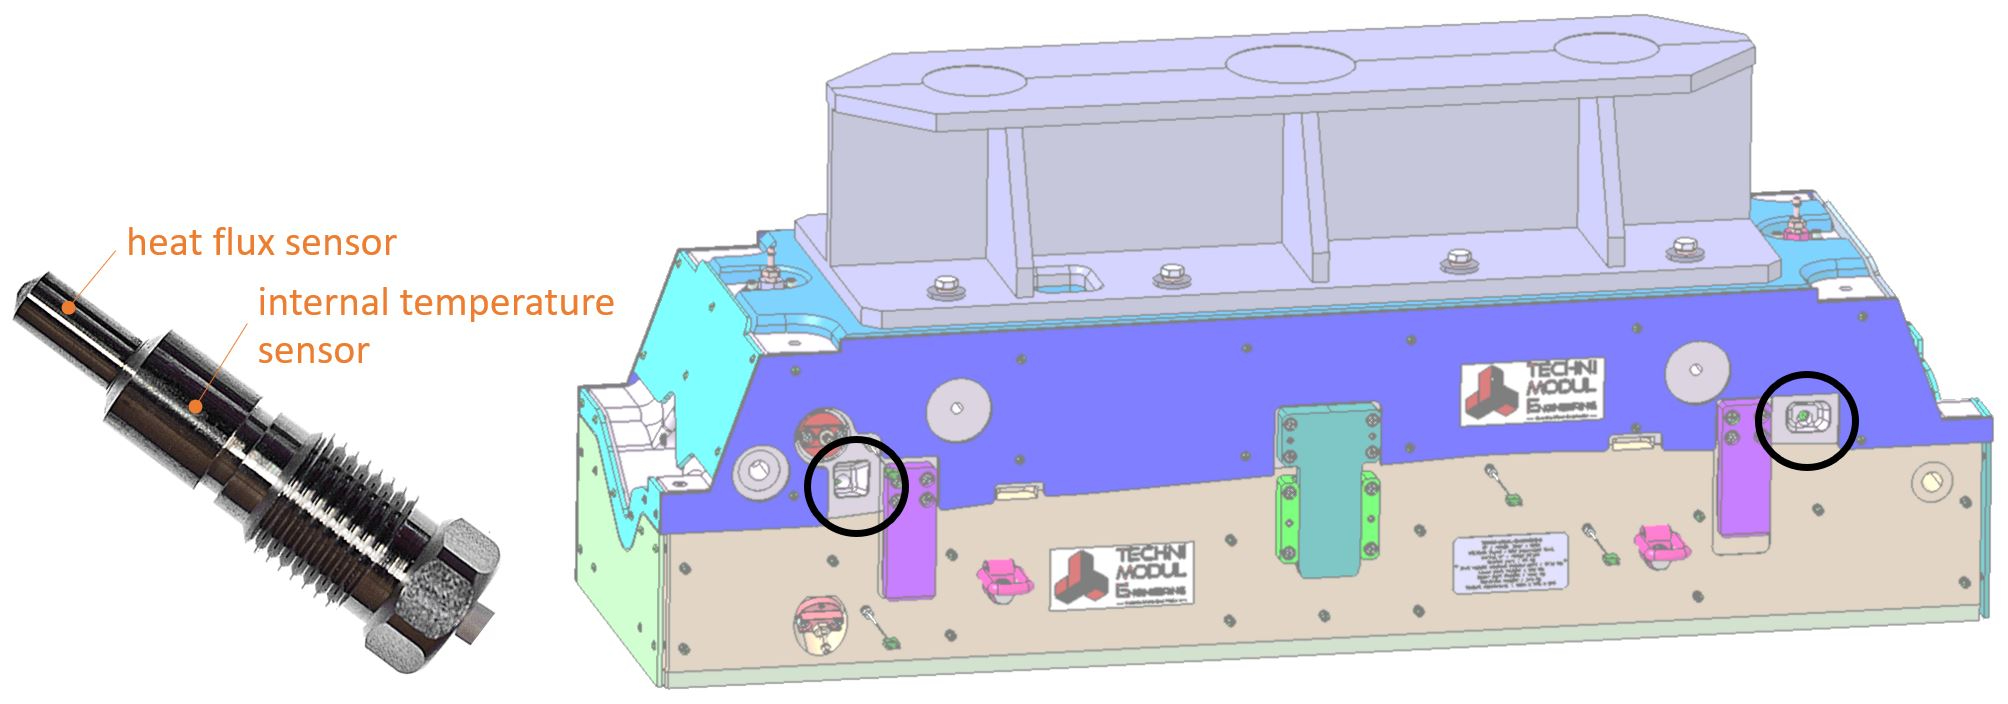
TME установил два датчика TFX-191 — один на входе смолы, один на выходе — в верхний молд парного производственного инструмента, затем отправлен в NLR (рис. 1, 2). NLR использовал этот производственный инструмент для изготовления деталей-демонстраторов HECOLAG в марте и апреле 2021 г. Датчики TFX-191 для толстых металлических инструментов.
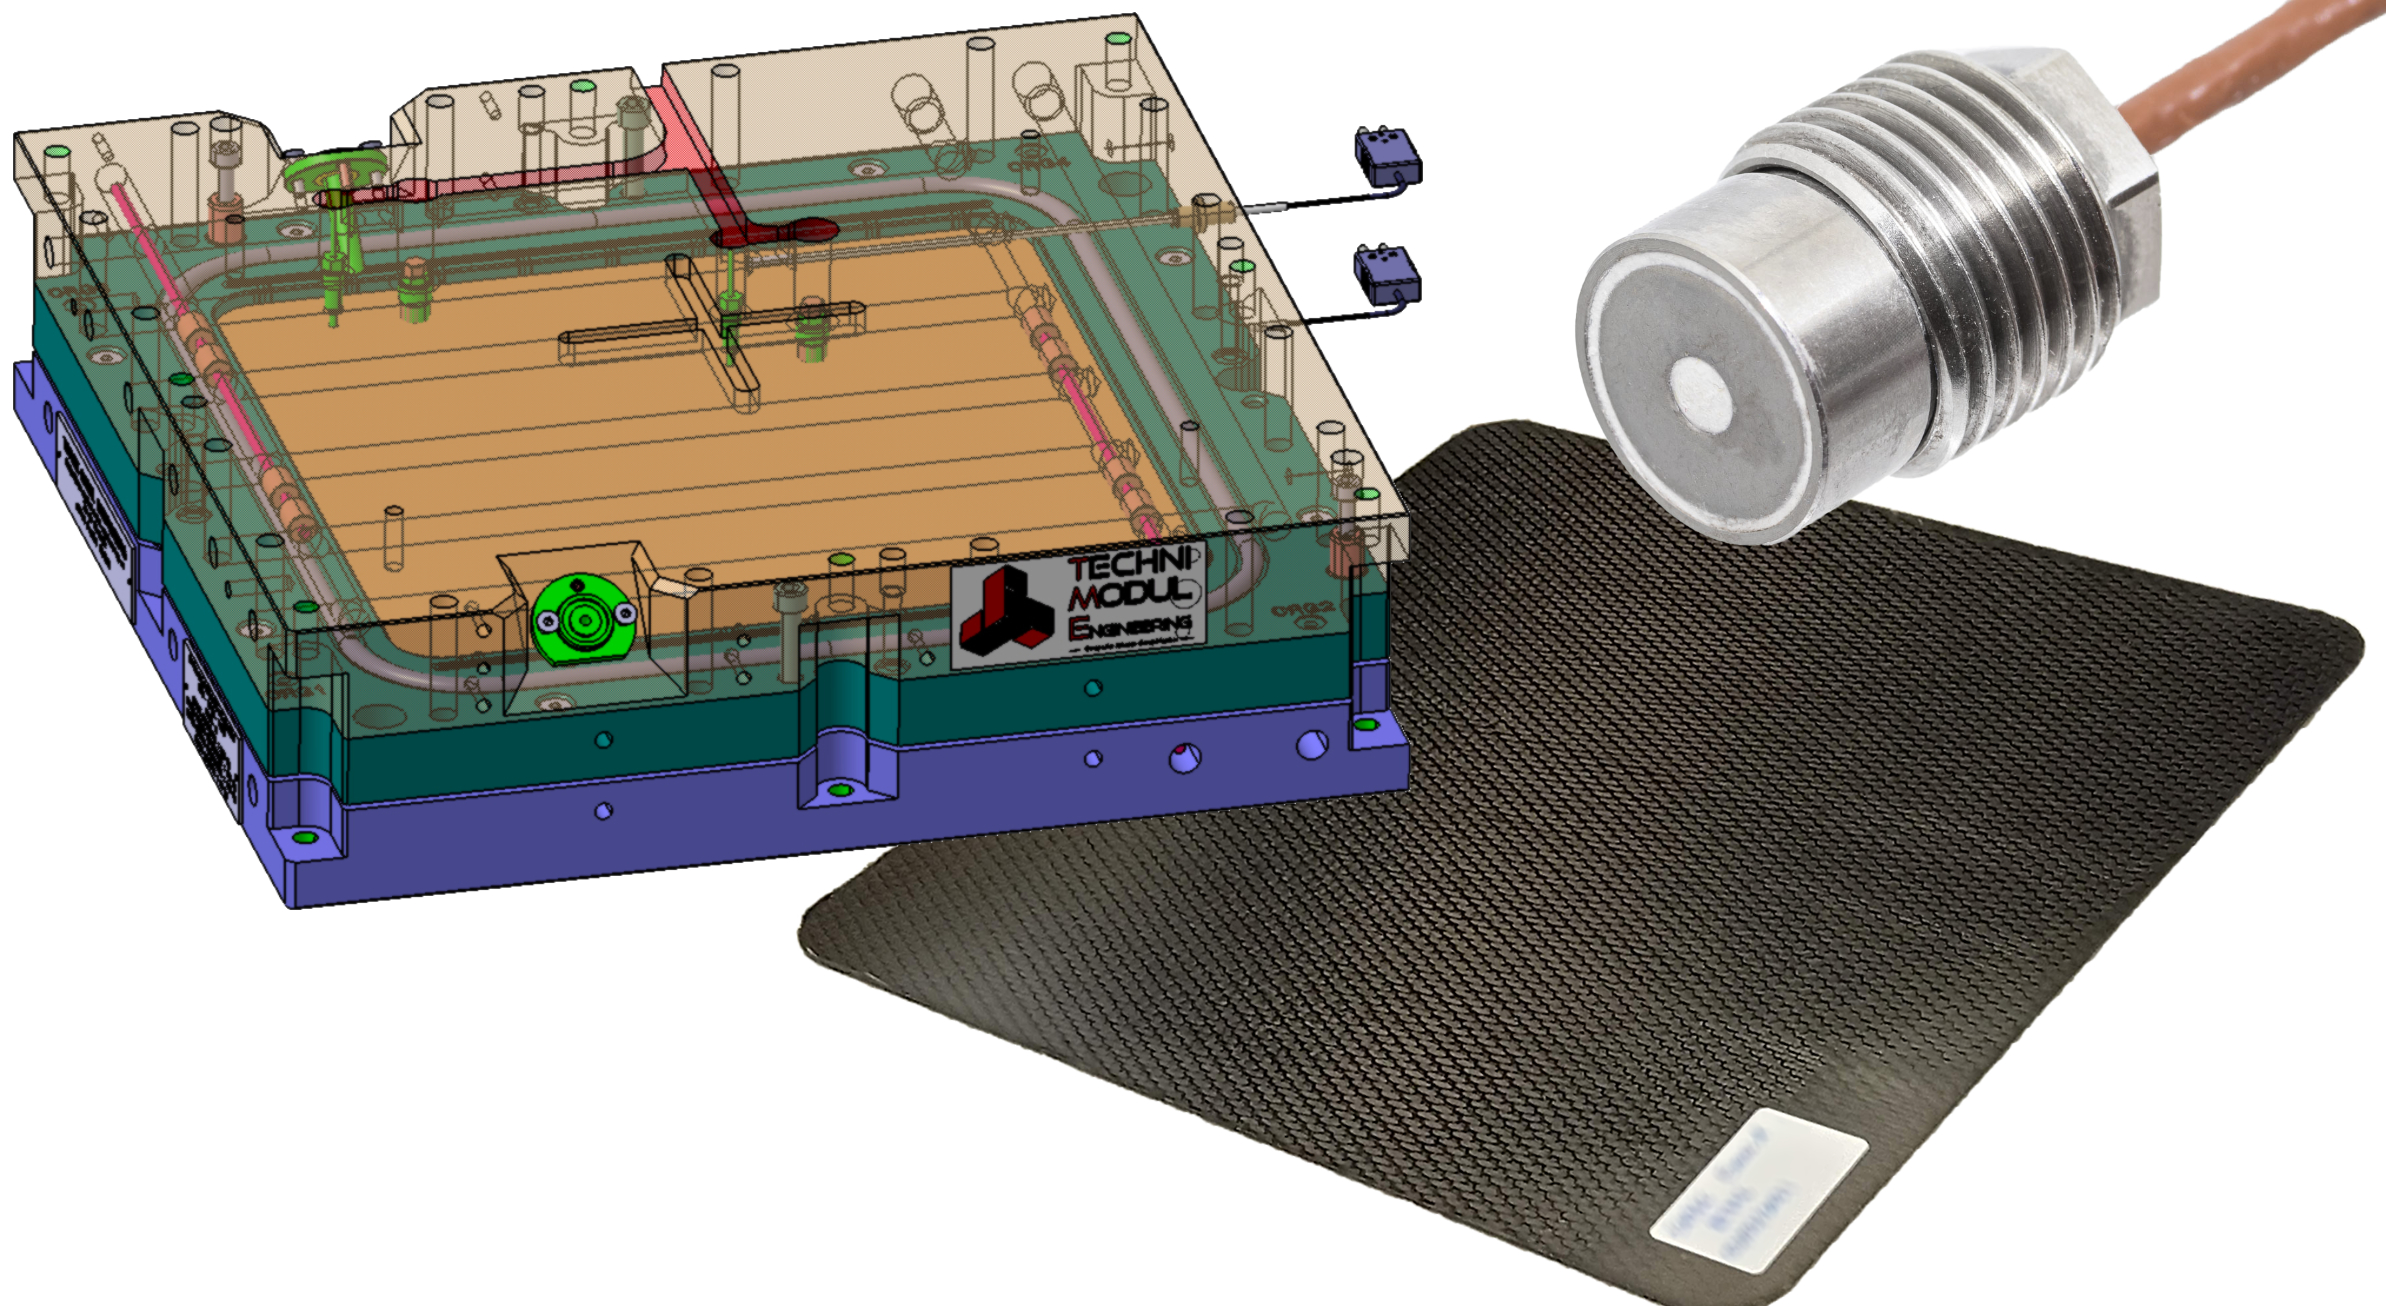
Параллельно TME взял меньший внутренний инструмент для изготовления образцов CFRP пластин и модифицировал его двумя датчиками TFX-224, более короткими, для тонких инструментов (рис. 3). Этот RTM пластинчатый инструмент затем использовался для демонстрационных испытаний датчиков по целям INNOTOOL 4.0. «Эти датчики похожи на то, что мы использовали для Safran», — говорит Кара, «но теперь улучшены, чтобы быть гораздо более компактными и чувствительными». Датчики разместили близко к центру детали и выходу смолы. Помимо датчиков теплового потока, TFX разработал и поставил две системы сбора данных — одну в Isojet, одну у TME для испытаний CFRP пластин.
Результаты испытаний INNOTOOL 4.0
Испытания TME с пластинчатым инструментом, модифицированным датчиками TFX, тестировали две разные смолы — HexFlow RTM 6 и PRISM EP 2400 — а также влияние толщины детали и общего времени отверждения. «Датчики дали хорошие сигналы для мониторинга цикла отверждения», — говорит Кара. «Команда затем проанализировала кривые отверждения и показала, что время отверждения для RTM 6 может быть сокращено как минимум на 30 минут от предписанных двух часов».
Это видно на кривой ниже, где t=0 часов — начало впрыскивания. Отверждение начинается, когда температура достигает 180 °C, конец отверждения соответствует 99% относительного уровня отверждения (см. правую вертикальную ось). Конец отверждения также совпадает со стабилизацией сырого теплового потока.
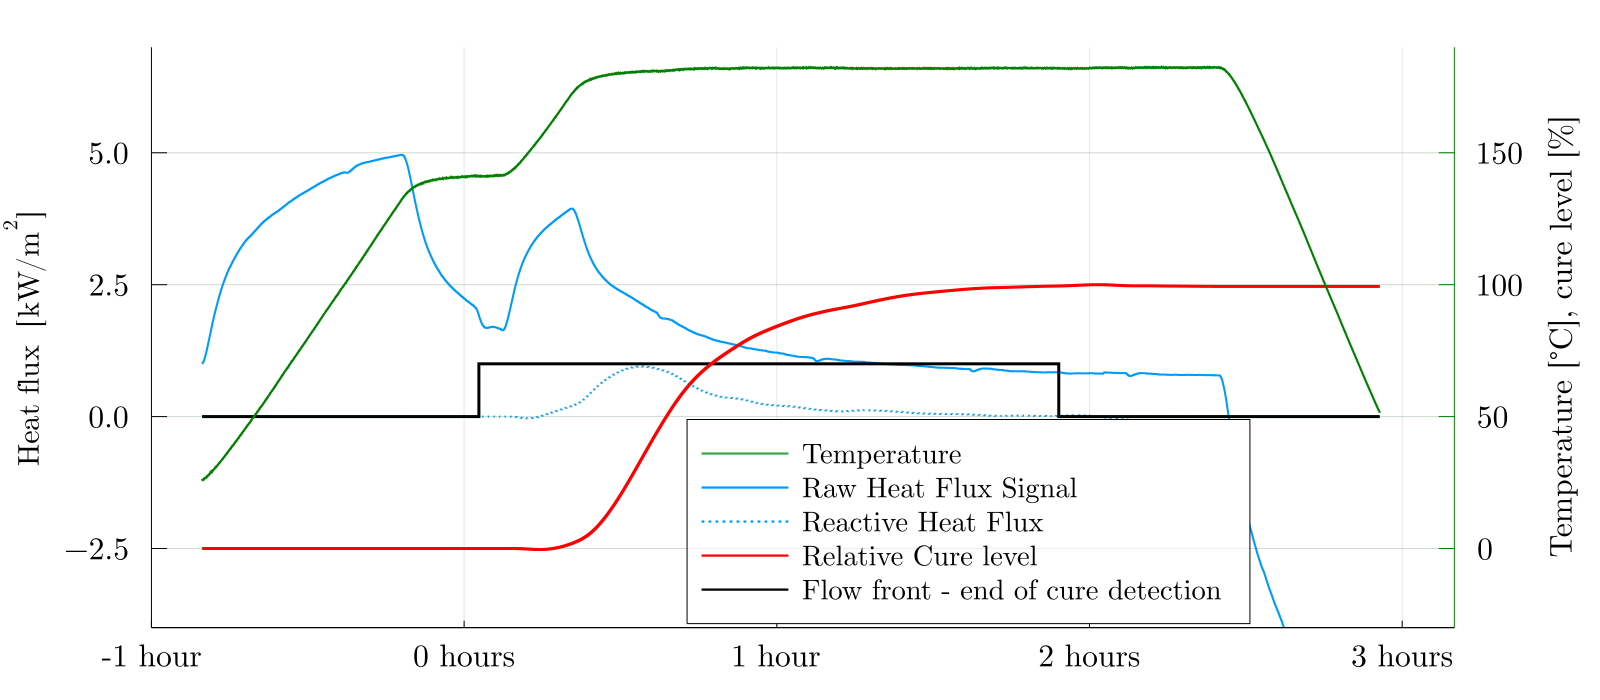
Это верифицировалось измерениями состояния отверждения деформированных деталей с помощью динамического механического анализа (DMA), альтернативной лабораторной технике DSC, измеряющей температуру стеклования (Tg) для композитов. «Результаты DMA подтвердили, что для смолы RTM 6 Tg остается неизменной после 90 минут отверждения при 180 °C», — добавляет он.
Влияние толщины также изучалось. «Первые CFRP пластины, протестированные TME в демонстрационных испытаниях датчиков, были толщиной менее 2 мм», — отмечает Кара. «Эти пластины также имели высокое объемное содержание волокна (50–60%) и медленный цикл отверждения для предотвращения экзотермических эффектов и потенциальных проблем с термическими напряжениями и качеством детали. Все это очень нормально для авиационных деталей, но значит очень мало смолы, и thus количество теплового потока, выделяемого реакцией смолы, было малым. Так что мы, в сущности, искали иголку теплового потока от отверждения смолы в океане нагрева инструмента и детали».
Иными словами, как объясняет Кара, «Большинство авиационных RTM циклов отверждения включают впрыск смолы при одной температуре, затем рамп до отверждения при второй, более высокой температуре. Таким образом, когда заканчиваете впрыск, нагреваете инструмент до температуры отверждения, что генерирует большой тепловой поток в общей системе». Однако, как с DSC тестированием, ключ к мониторингу отверждения датчиками теплового потока — измерять выделяемое при полимеризации/отверждении тепло и отображать измерения в кривой теплового потока против температуры в формовочной системе и времени. «Так что мы изобрели метод, помогающий вычесть базовую линию нагрева молда и проводимости этого тепла к детали, чтобы можно было идентифицировать тепловой поток реакции смолы».
Таким образом, даже если процессные условия в исходных тонких пластинах были очень сложными, говорит Кара, «мы все равно могли видеть тепловой поток от реакции смолы. Однако, делая более толстые детали, мы смогли увидеть точную разницу в уровнях теплового потока согласно толщине детали, и это верифицировало наш мониторинг отверждения в тонких деталях». Примечание: кривая выше (также на начальном фото) получена с смолой RTM 6 в пластине толщиной 3,2 мм.
Результаты детекции фронта потока смолы были более проблематичными. «Для датчика у выхода поток был виден хорошо, но не для датчика у центра, где смола прибывала очень поздно», — говорит Кара. «Детекция фронта потока датчиками теплового потока требует, чтобы поток смолы производил изменение в локальном тепловом поле. Это происходит, когда смола не при той же температуре, что преформа». Он отмечает, что ΔT > 0,1 °C достаточно для детекции. «Однако, с тонкими CFRP пластинами температура была очень равномерной в молде и смола прибывала очень медленно. Таким образом, тепловой контраст был недостаточен для детекции прибытия смолы против теплового шума в общей системе. Прибытие смолы у выхода было быстрее из-за раннеров [зазоров между преформой и краем молда], что помогает создать больший тепловой контраст, легче детектируемый и мониторимый».
Кара предполагает, что этот мониторинг фронта потока смолы может быть улучшен с новыми активными датчиками, разработанными TFX, использующими интегрированную нагревательную способность внутри датчика. «Это позволяет датчикам помочь обеспечить необходимый тепловой контраст в деталях и процессах, где он изначально сложен», — объясняет он.
Расширение возможностей управления композитными процессами
«Мы довольны выполненной работой», — говорит Торрес, «но это только первый шаг. Цель — использовать эти датчики теплового потока для управления композитными процессами в производственных средах». Это возможно, говорит Кара, автоматически отправляя сигнал от сенсорной системы к впрыскивающему оборудованию на основе прибытия смолы и к прессу на основе нулевого наклона в кривой отверждения. Торрес добавляет, что TME имеет системы управления процессом для впрыскивающей машины и RTM пресса, управляющие температурой и давлением. «Следующий шаг — интегрировать датчики TFX в эти системы управления и управлять общим процессом с ноутбука». Кара отмечает, что датчики TFX и сбор данных также работают с датчиками давления (например, Kistler, Винтертур, Швейцария) для помощи в общем управлении процессом, и его компания разрабатывает датчик, измеряющий тепловой поток, температуру и давление в одном интегрированном устройстве.
Но доступен ли этот процессный контроль по стоимости? Кара говорит, первоначальные вложения $10–30 тыс. на систему мониторинга обычно окупаются на стадии разработки, снижая пробу и ошибку через улучшенное понимание процесса и детали. «Система затем дает экономию в производстве, сокращая цикл, обеспечивая повторяемость и раннее обнаружение дрифтов или несоответствий».
В GKN Fokker Вергувен верит, что как только способность сократить цикл и улучшить стоимость доказана, «тогда можно представить композиты не только в типе компонента шасси, демонстрируемом в INNOTOOL 4.0 и HECOLAG, но во всех типах деталей. Это откроет наше дизайнерское пространство и позволит протолкнуть границы легкого шасси еще дальше». Бессон видит еще более широкое применение: «Этот тип процессного контроля может быть разработан для всех видов молдов и композитных деталей».
Смола
- Полное руководство по типам датчиков и их схемам
- ams освещает Sensors Expo 2019 передовой демонстрацией оптических сенсоров
- Экономичная карта температур помещений с дешевыми датчиками
- Подключение нескольких DS18B20 1-Wire датчиков к Raspberry Pi для точного мониторинга температуры
- Создание аудио-эффектов, управляемых датчиками, с набором Satellite CCRMA
- Измерение аналоговых датчиков на Raspberry Pi с одним GPIO-пином
- Чтение аналоговых датчиков с Raspberry Pi и Zabbix: пошаговое руководство
- Умный контроллер полива на Windows 10 IoT, Raspberry Pi и XBee-датчиках влажности
- IoT-датчики революционизируют мониторинг загрязнения воздуха и охрану общественного здоровья
- Оптимизация производства датчиков передовыми клеевыми технологиями