



Airbus разрабатывает OOA VBO задний спар и термопластиковые ребра для Wing of Tomorrow
Airbus (Тулуза, Франция) находится в процессе масштабных усилий по работе с аэрокомпозитными фабрикантами над развитием внеавтоклавных (OOA) структур для программы Wing of Tomorrow (WOT) компании. Эти структуры доставляются Airbus в 2021 году и будут собраны в демонстратор крыла, который будет протестирован и оценен для потенциального использования в самолете следующего поколения однопроходного. Когда такая программа может быть объявлена, неизвестно и является предметом множества спекуляций, но вся аэрокомпозитная цепочка поставок позиционирует себя, чтобы быть частью следующего поколения авиационного производства, будь то для Airbus или Boeing, или для обоих.
CW уже сообщала о части этой деятельности WOT в историях о нижней обшивке крыла, произведенной Spirit AeroSystems (Вичита, штат Канзас, США), и термопластиковых ребрах, произведенных GKN Aerospace (Хохевен, Нидерланды). К усилиям WOT присоединяется производитель самолетов и поставщик аэроструктур Daher (Париж, Франция), который разработал, изготовил и доставил OOA задний спар и пять термопластиковых ребер для программы.
«Daher гордится участием в этой программе WOT. Это развитие подтверждает позицию Daher как одного из мировых лидеров в термопластиковых технологиях и в термореактивных интегрированных функциональных структурах, а также сильного партнера для авиапроизводителей и Tier 1 для сложных деталей», — говорит Доминик Байи, вице-президент НИОКР в Daher.
Высокопроизводительный спар
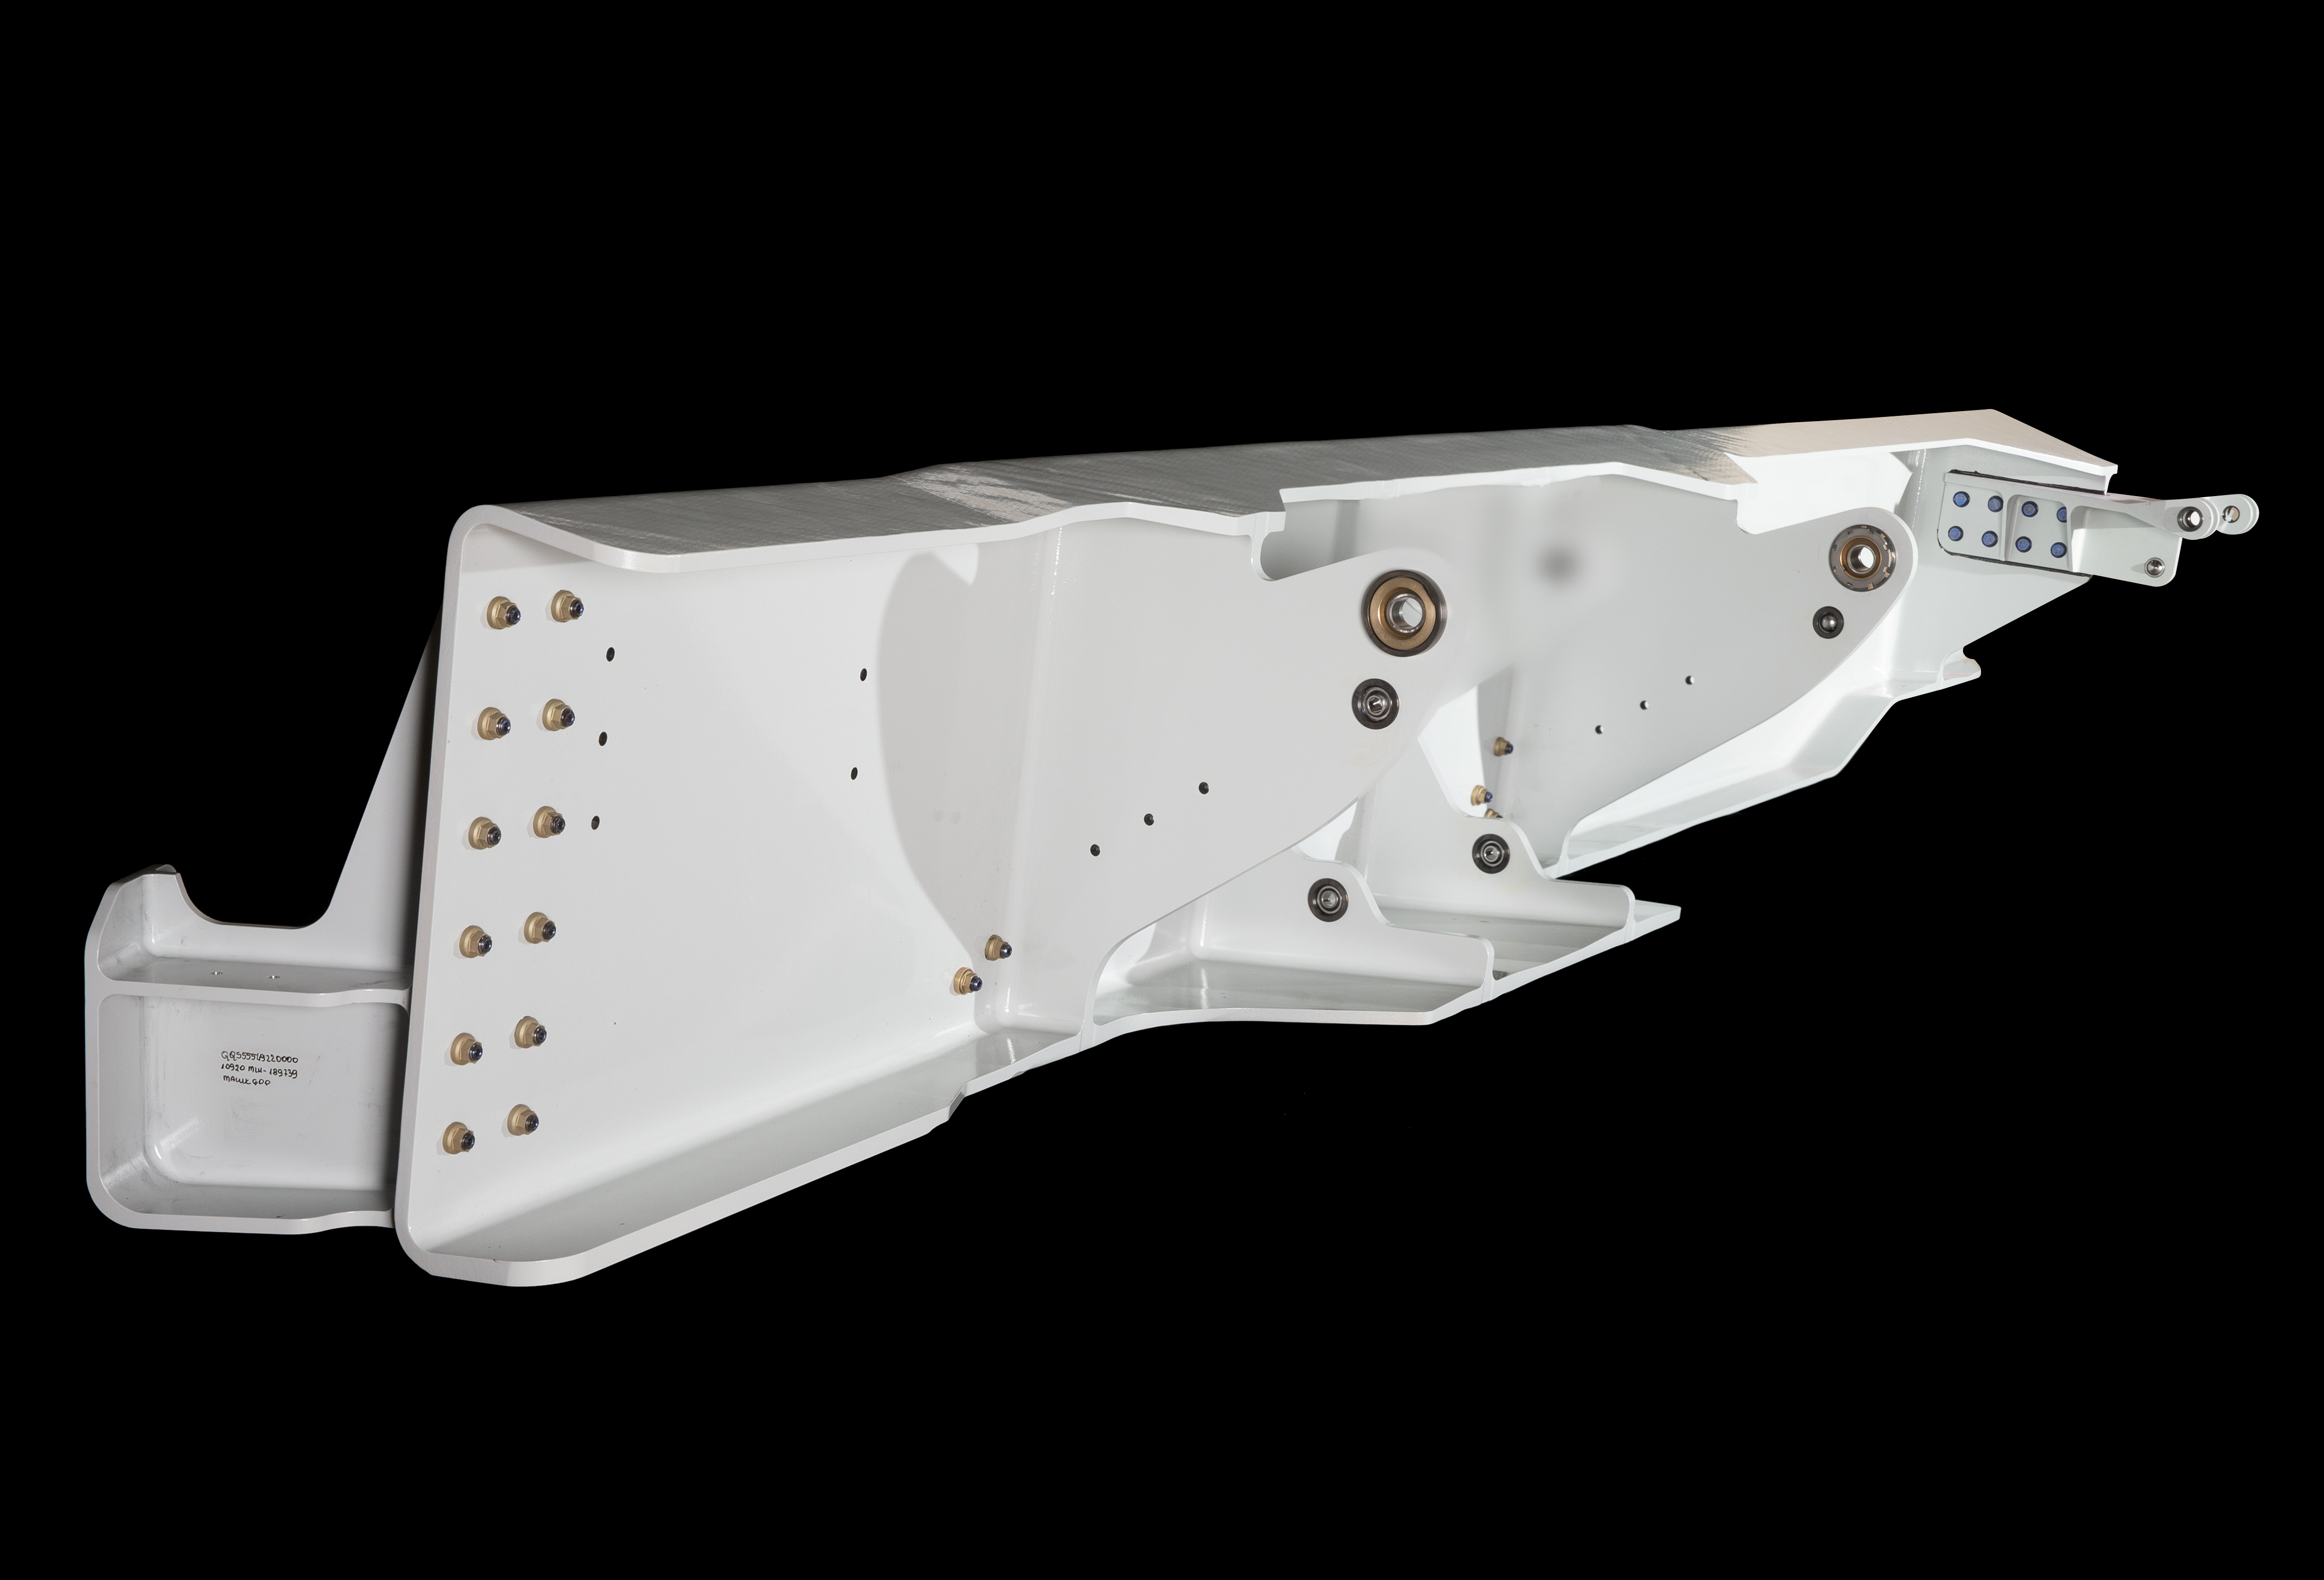
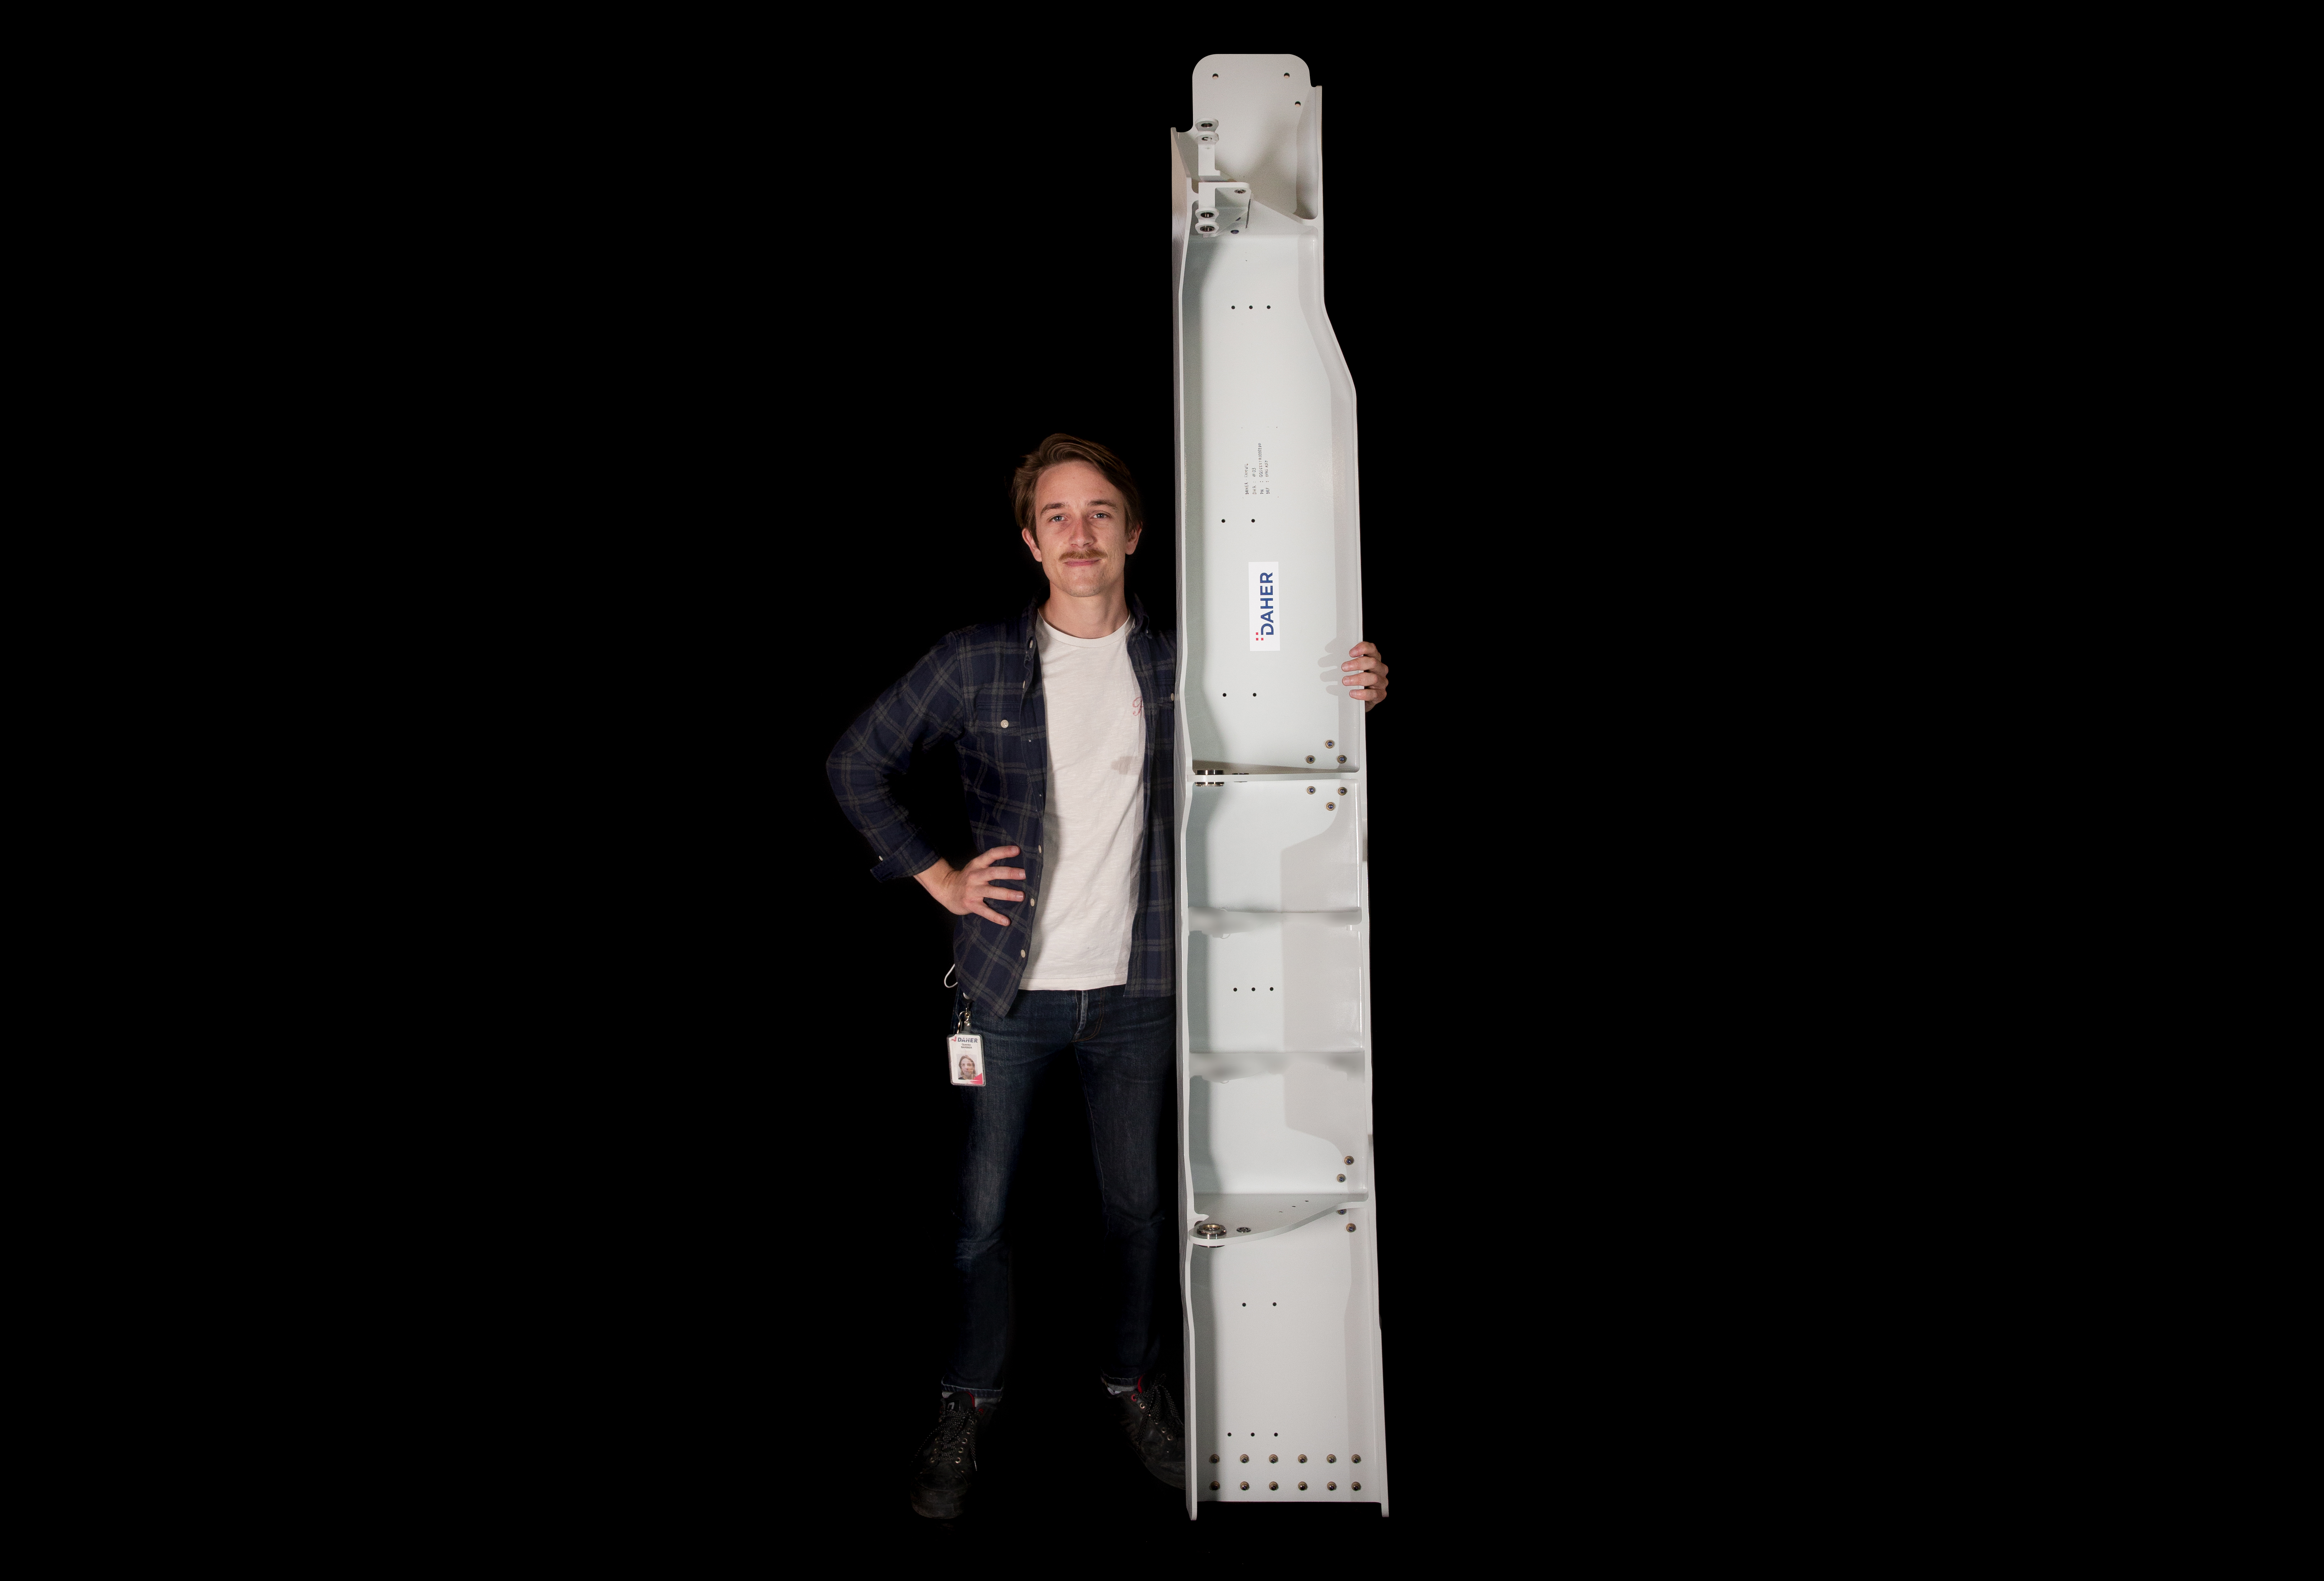
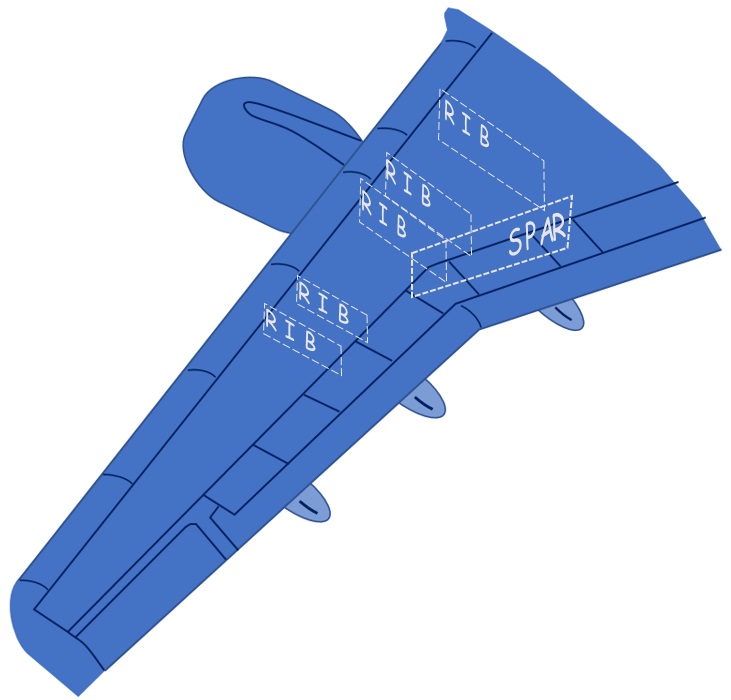
Демонстратор WOT, как и любое крыло коммерческого самолета, имеет несколько структур спар. Задний спар, разработанный Daher для WOT, находится вне бака и является вторым по близости из двух спаров, непосредственно смежных с фюзеляжем, расположенным непосредственно над шасси. Он измеряет более двух метров в длину и 10 мм в толщину и должен соответствовать значительным требованиям прочности и жесткости — «несколько тонн, приложенных к элементам и несколько десятков тонн для сдвига и растяжения в размаховом направлении», — говорит Бейли — учитывая его близость к фюзеляжу и к системе шасси.
Кроме того, говорит Александр Конде, главный инженер в Daher, работавший над спаром, Airbus искал развитие высокоавтоматизированного производственного процесса, который позволил бы компании снизить вес самолета и экономично соответствовать темпам производства самолетов 60-100 комплектов в месяц. Daher предложил дизайн, способный заменить 15 металлических компонентов и крепежей, которые были оригинальны для базового композитного дизайна спара. «Идея была интегрировать максимум функций для экономичности и экономии веса», — говорит Конде.
Результирующая структура спара является побочным продуктом OOA вакуум-мешкового (VBO) термореактивного спара, разработанного Daher в 2018 году для делового самолета Dassault Aviation (Париж, Франция). Бейли говорит, что спар Dassault был изготовлен с препрегом на основе эпоксидной смолы Hexcel M56, отвержденным OOA VBO. Впоследствии, когда Daher вовлечилась в программу Airbus WOT, компания решила адаптировать дизайн, процессы и обоснование от спара Dassault и применить их к новой структуре Airbus WOT, выбрав эпоксидную смолу Hexcel M56 с отверждением 350 °F OOA, препрегированную в ткань из углеродного волокна Hexcel AS4 и UD углеродное волокно IM7.
Производственный процесс, использованный для изготовления спара, — автоматизированная укладка волокна (AFP) с использованием системы Coriolis Composites (Кевен, Франция), которая наносит материал на мужскую форму. Отверждение выполняется под вакуумным мешком в печи. Полученная деталь, говорит Конде, имеет пористость 0,1%.
Конде говорит, что препрег был выбран вместо литье жидкой смолы по той же причине, по которой препрег стал основой авиационного производства за последние 30 лет: он обеспечивает согласованный и надежный объем смолы/волокна, позволяя производить детали с согласованными и надежными размерами и массой. «Используя это новое поколение OOA смолы с только вакуумом, у вас идеальная робастность в содержании волокна в толщине композита после отверждения», — говорит Конде. «Также вес детали очень стабилен, потому что вы не выдавливаете смолу за пределы волокна».
Daher говорит, что была первым партнером, доставившим в конце 2020 года компонент WOT — один спар в Airbus в Бристоле, Великобритания — для интеграции в первый демонстратор WOT; компания в процессе доставки еще двух. За пределами этой демонстрационной фазы Daher также думает об индустриализации изготовления спара и работает над анализом дизайна производственной системы (MSD), который оценивает и симулирует операционные, объекты, оборудование и кадровые требования для полноскоростного производства самолета следующего поколения однопроходного.
Множественные ребра, множественные размеры
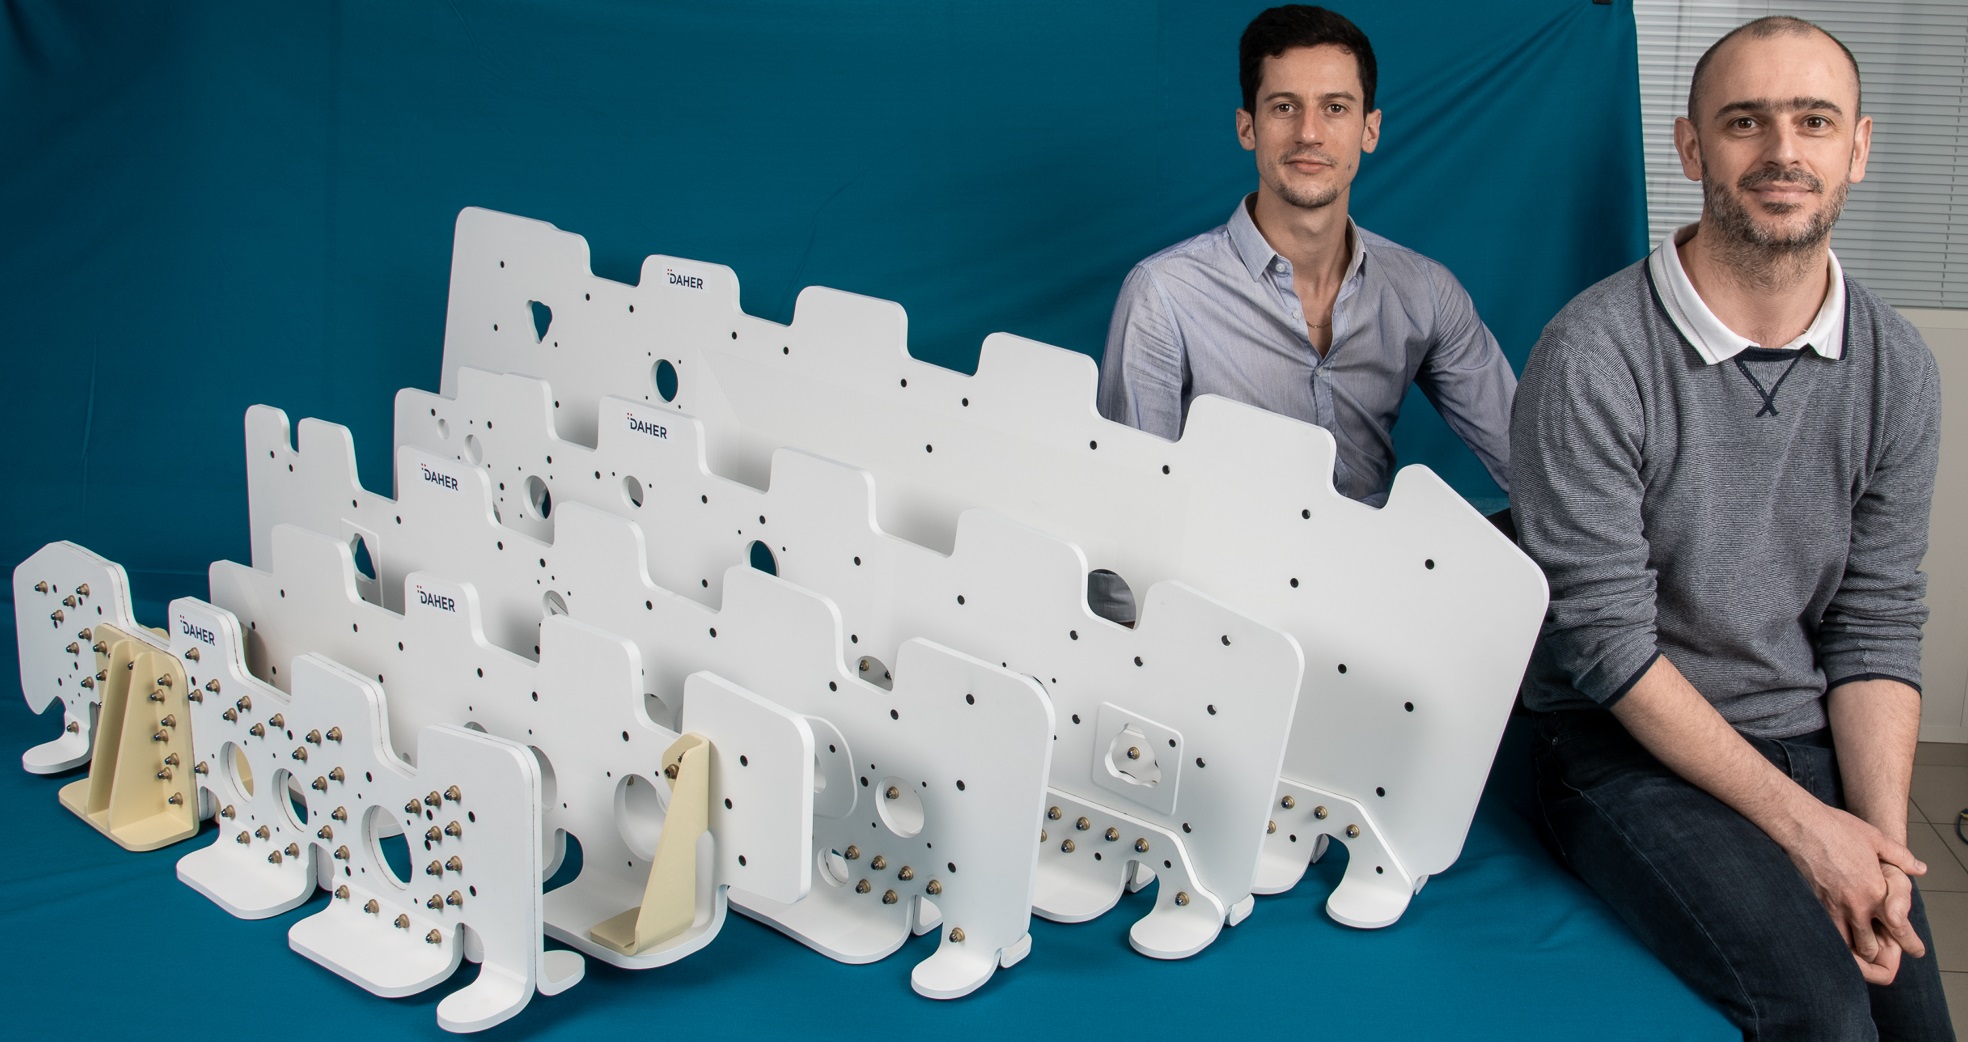
Усилия Daher по разработке ребер для программы WOT были более сложными и требовательными. Компания спроектировала пять ребер различных размеров и измерений внутри крыла; другие ребра — комбинация алюминиевых и композитных дизайнов, включая термопластиковое композитное ребро, спроектированное GKN Aerospace.
В предыдущем проекте с Dassault Aviation Daher продемонстрировала свою способность проектировать и производить относительно маленькие ребра из термопластиковых композитов, объясняет Бейли. С WOT компания получила возможность расширить свои навыки в сторону разработки более крупных (~2 метра в длину), более высоконагруженных ребер.
Кроме того, в соответствии с целями WOT, Daher нацелена на уровень технологической готовности (TRL) 6 к концу 2023 года. «К концу программы WOT, когда мы докажем, что мы на TRL 6 для больших ребер, между этими двумя программами [WOT и Dassault Aviation] мы продемонстрируем, что можем охватить полную реберную часть крыла — это идея», — говорит Бейли.
«Мы воспользовались этой программой, чтобы посмотреть на разные способы производства деталей и сравнить механические поведения, а также посмотреть на влияние на производство. Параллельно мы работаем над симуляцией для предсказания поведения компонента, такого как пружинистость или эффект штамповки. Цель — сократить испытания во время разработки, следовательно, безвозвратные затраты», — говорит Конде.
Как и спар, разработка начиналась на уровне купонов, элементов и деталей, за которым следовало изготовление подмасштабных деталей перед тем, как были построены финальные полноразмерные детали. Тестирование проводилось на каждом уровне, отмечает Конде, включая специфические тесты, разработанные Daher для особенностей ребер.
Для всех пяти ребер Daher в конечном счете решила использовать однопревосходящие (UD) ленты из углеродного волокна/низкоплавкого полиарилэтеров (PAEK), поставляемые Toray Advanced Composites (Морган-Хилл, штат Калифорния, США) с смолой, произведенной Victrex (Кливли, Ланкашир, Великобритания). Для производства ребер плоские заготовки изготавливаются с помощью AFP, за которыми следует консолидация в печи — в некоторых случаях материалы предварительно консолидируются перед штамповкой. По мере необходимости дополнительные фланцы или другие компоненты механически крепятся к штампованным деталям.
Каждое ребро было спроектировано в соответствии с его положением вдоль крыла, спецификациями размера и требованиями к нагрузке (от одной тонны до 50 тонн), поэтому каждое уникально в нескольких отношениях. Самое большое ребро измеряет 2 метра в длину x 1 метр в ширину. Независимо от этого, каждое начинается с плоского стенки, которое штамповуется в форму «L» для создания фланца вдоль нижней части детали, где она соединяется с обшивкой крыла. Для дополнительной стабильности несколько ребер состояли из двух компонентов формы «L», механически скрепленных спина к спине для формирования формы «T» с двунаправленными фланцами.
Специализированные особенности включали кронштейн (изготовленный из термореактивных композитов) для соединения с флап-треком, прикрепленным к ребру, и серию отверстий или падений слоев в определенные ребра для снижения веса детали.
«Все время, пока мы проектировали, мы должны были управлять сложностью против стоимости», — говорит Бейли. «Это всегда было в наших мыслях, делать что-то простое, но экономичное». Простота была ключевой с точки зрения темпов производства, отмечает Конде. «Если это слишком сложно, это не будет конкурентоспособно с точки зрения клиента, при очень высоких темпах, которые они хотят иметь».
Один вызов, вводящий сложность в дизайн, был относительной толщиной каждого из ребер — до 12 мм для самого большого ребра. Толстые ткани склонны сморщиваться или формироваться неправильно при штамповке, и толстые детали могут быть трудны для механической обработки в готовую форму.
Для механической обработки Daher использовала смесь водорезки и механической обработки в зависимости от потребностей детали, оба для смягчения проблем с толщиной детали и управления температурой. Кроме того, на ребре толщиной 12 мм команда спроектировала окно падения слоев в середине компонента для снижения общего веса детали. Помимо решения этих потенциальных проблем, Конде отмечает, что окно падения слоев также позволило Daher «попробовать разные виды производственных особенностей на деталях, чтобы увеличить наше понимание поведения деталей».
Процесс штамповки оказался еще более сложным. «Нам пришлось придумать новый способ штамповки, чтобы смягчить риск сморщиваний», — говорит Бейли. Daher в конечном счете разработала проприетарный метод для решения проблемы.
Следующие шаги
За пределами WOT Daher оценивает альтернативные производственные методы для производства термопластиковых ребер, делая планы для разработки полной производственной линии для высокоскоростного производства в будущем.
Например, в то время как демонстраторы WOT используют крепежи, Бейли отмечает, что через свой приобретение в 2019 году специалиста по термопластиковым композитам и индукционной сварке KVE Composites (Гаага, Нидерланды), Daher обладает способностью для сваренных компонентов в будущем. «Мы работаем над другим, отдельным проектом для достижения более высокого уровня TRL на сварке UD толстых деталей [для использования на самолете следующего поколения однопроходного]», — говорит он.
Daher также работает над разработкой полной производственной линии для производства термопластиковых ребер в будущем. «Мы действительно улучшаем концепцию и снижаем количество станков, необходимых для всех задач, и снижаем затраты на процесс», — говорит Бейли, с целью соответствия высокообъемным авиационным производственным целям.
Смола
- Covestro расширяет портфель CFRTP новой линией лент и гибридным литьем под давлением
- Colloids запускает графеновые мастербатчи Graphanced для передовых термопластиковых применений
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- CW Trending Эпизод 4: Oribi Composites о термопластиковых композитах и инновациях в колесах
- Suprem улучшает термопластиковую технологию для крупномасштабного аддитивного производства композитов
- Kordsa расширяет линейку термопластичных препрегов новыми ткаными карбоновыми листами
- Термопластичные композиты LANXESS Tepex применяются в обшивках задних сидений Audi A8
- EconCore ThermHex: Передовое производство термопластичных панелей сoneycomb для легких высокопрочных сэндвич-структур
- Революция в дизайне люка: термопластичные композитные направляющие рельсы вместо алюминия
- Экспертное руководство по сварке термопластиковых композитов