



CosiMo демонстрирует передовое термопластиковое RTM с интеллектуальным управлением для симуляции крышки батареи
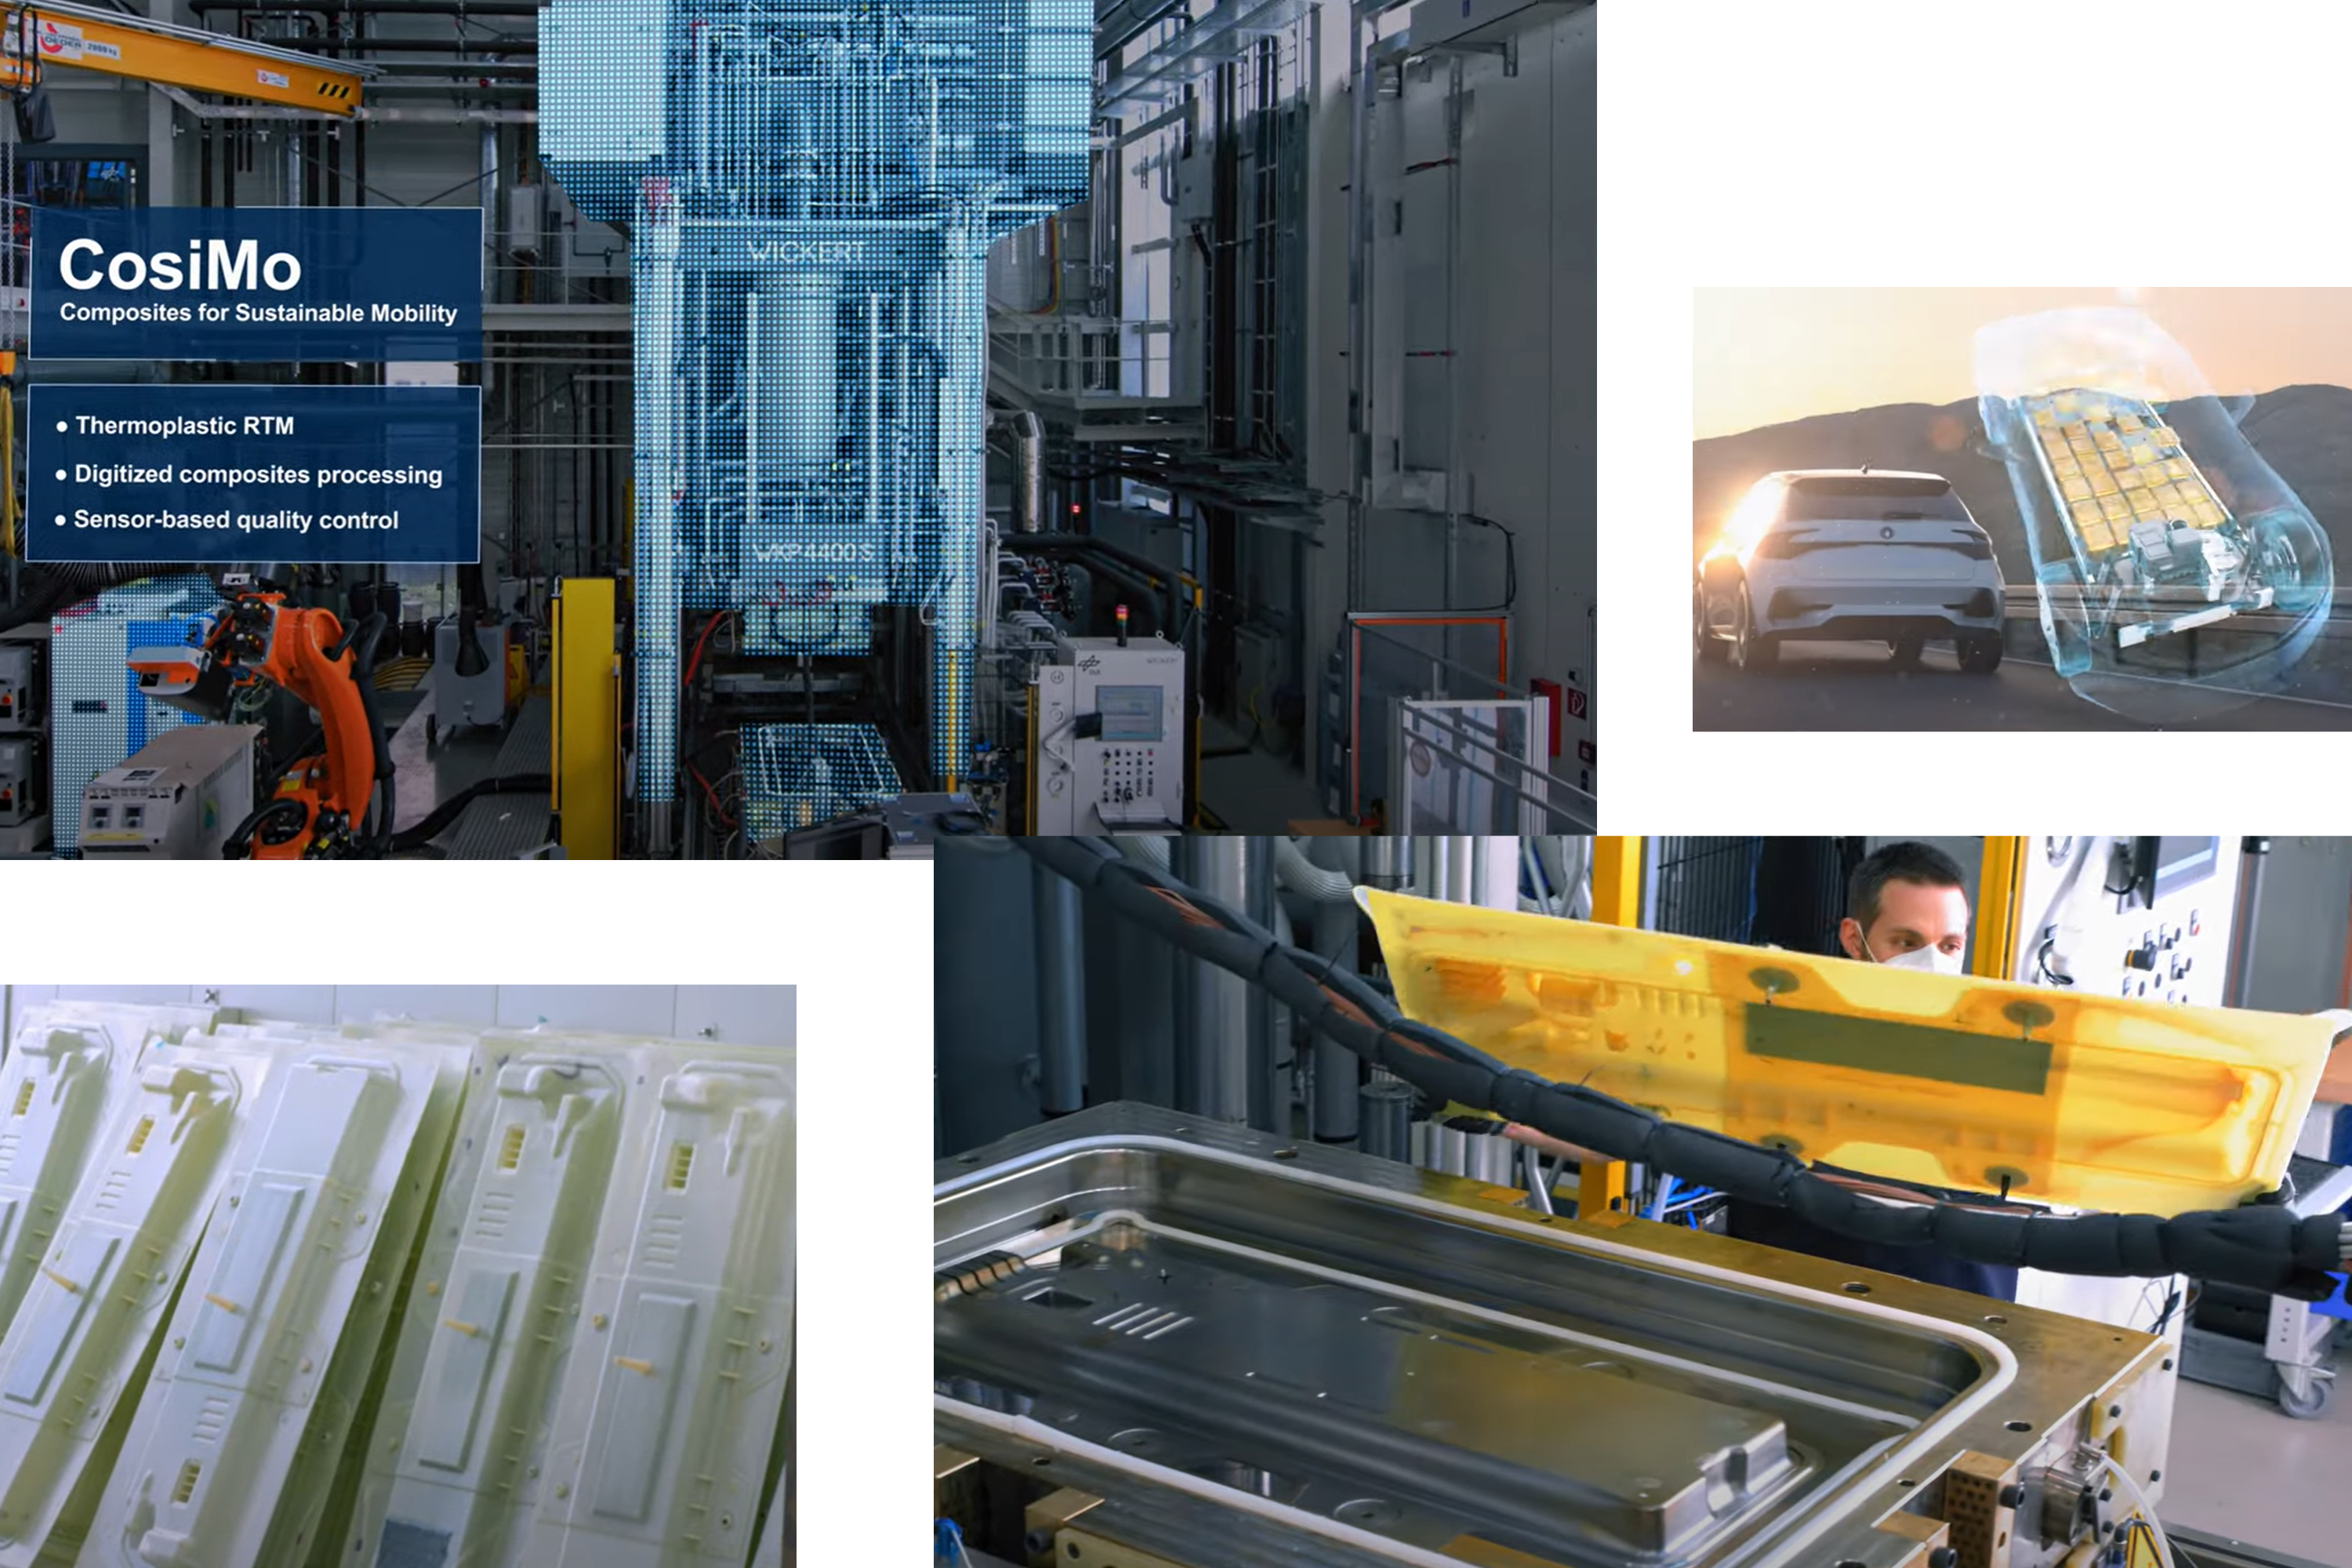
Проект «Композиты для устойчивой мобильности» (CosiMo) был запущен в 2018 году компанией Faurecia Clean Mobility (Нантерр, Франция) для разработки интеллектуального термопластикового процесса литья под давлением (RTM) с использованием комплексной сенсорной сети, включающей данные из интеллектуальной формы, а также машинные данные от литейной машины и горячего пресса. Проект завершится к концу 2021 года, и партнеры CosiMo приобрели знания и опыт в замкнутом управлении, сочетающем данные сенсоров в реальном времени с параметрами материалов из лабораторных и симуляционных данных. CosiMo финансируется Баварским министерством экономики, регионального развития и энергетики в рамках программы Campus Carbon 4.0.
Демонстрационная деталь размером 1100 мм в длину и 530 мм в ширину была спроектирована исследовательским центром Faurecia Clean Mobility в Аугсбурге, Германия. Цель — изучить ограничения материалов и процесса, включая металлическую и пенистую сердечники, сложную геометрию, различные радиусы и толщину от 2,5 до 10 мм. Стеклянные неканцеляризованные ткани плотностью до 1000 г/м² были предоставлены Институтом текстильной технологии (ITA) в Аугсбурге. Также изучались стеклянные ткани без скученья (NCF) и однопревосходящие ленты из углеродного волокна для локального усиления. Стеклянные материалы позволяют использовать переработанные волокна из композитных деталей, вышедших из эксплуатации.
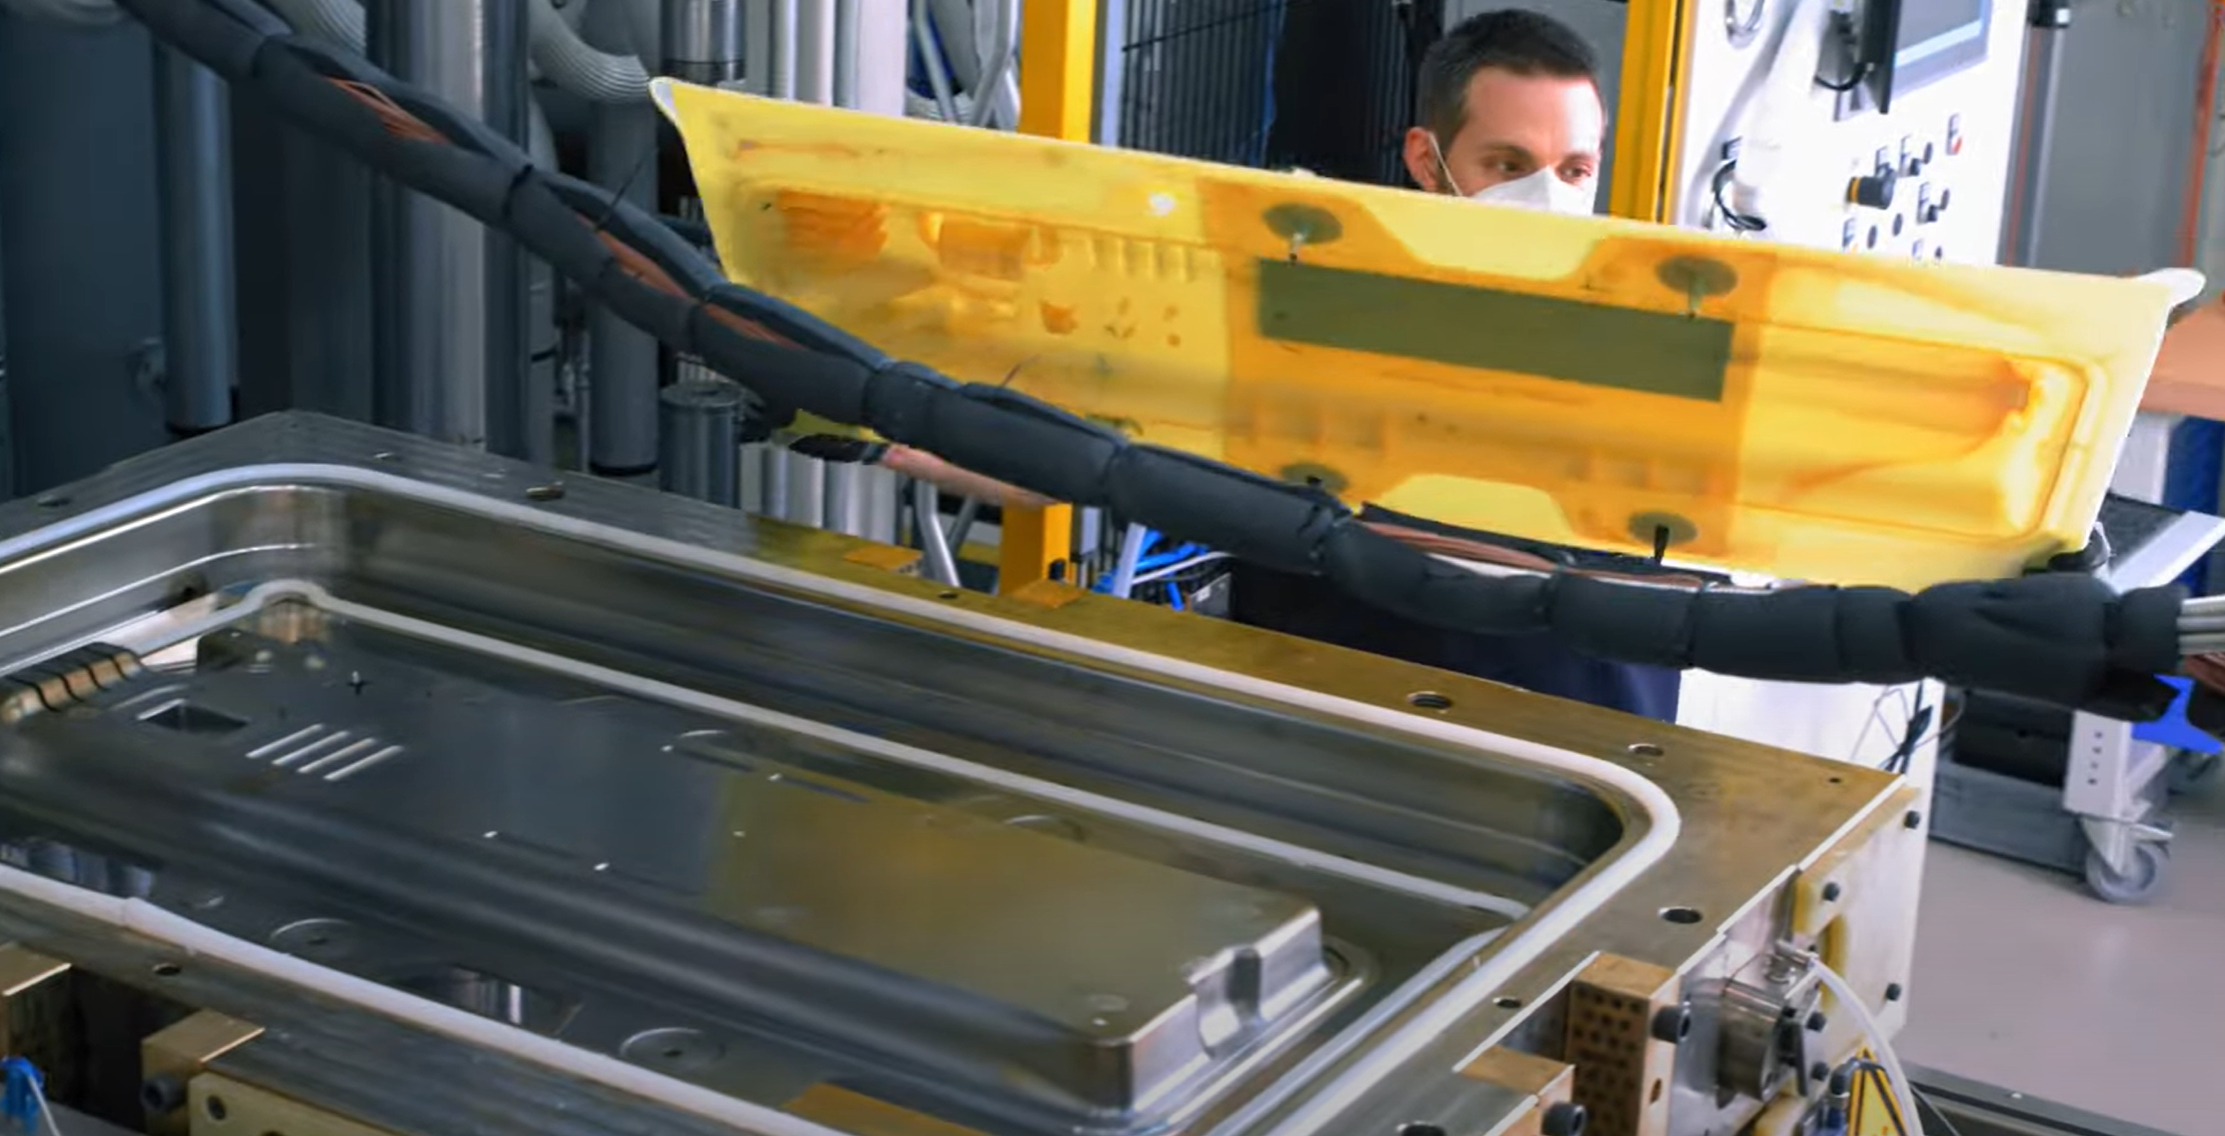
На основе дизайна детали от Faurecia Clean Mobility и предформирующего инструмента, изготовленного в Аугсбурге, процесс T-RTM в CosiMo использовал трехкомпонентную (3K) литейную машину KraussMaffei (Мюнхен, Германия). Процесс является производным от запатентованного Tecnalia (Доностья-Сан-Себастьян, Испания) 2K-процесса, который демонстрировала KraussMaffei на выставке K 2016 в Дюссельдорфе. 3K-машина была объединена с горячим прессом Wickert (Ландау-ин-дер-Пфальц, Германия) на 4400 кН, в котором установлена стальная RTM-форма. Форму изготовила компания Siebenwurst в Диетфурте, Германия.
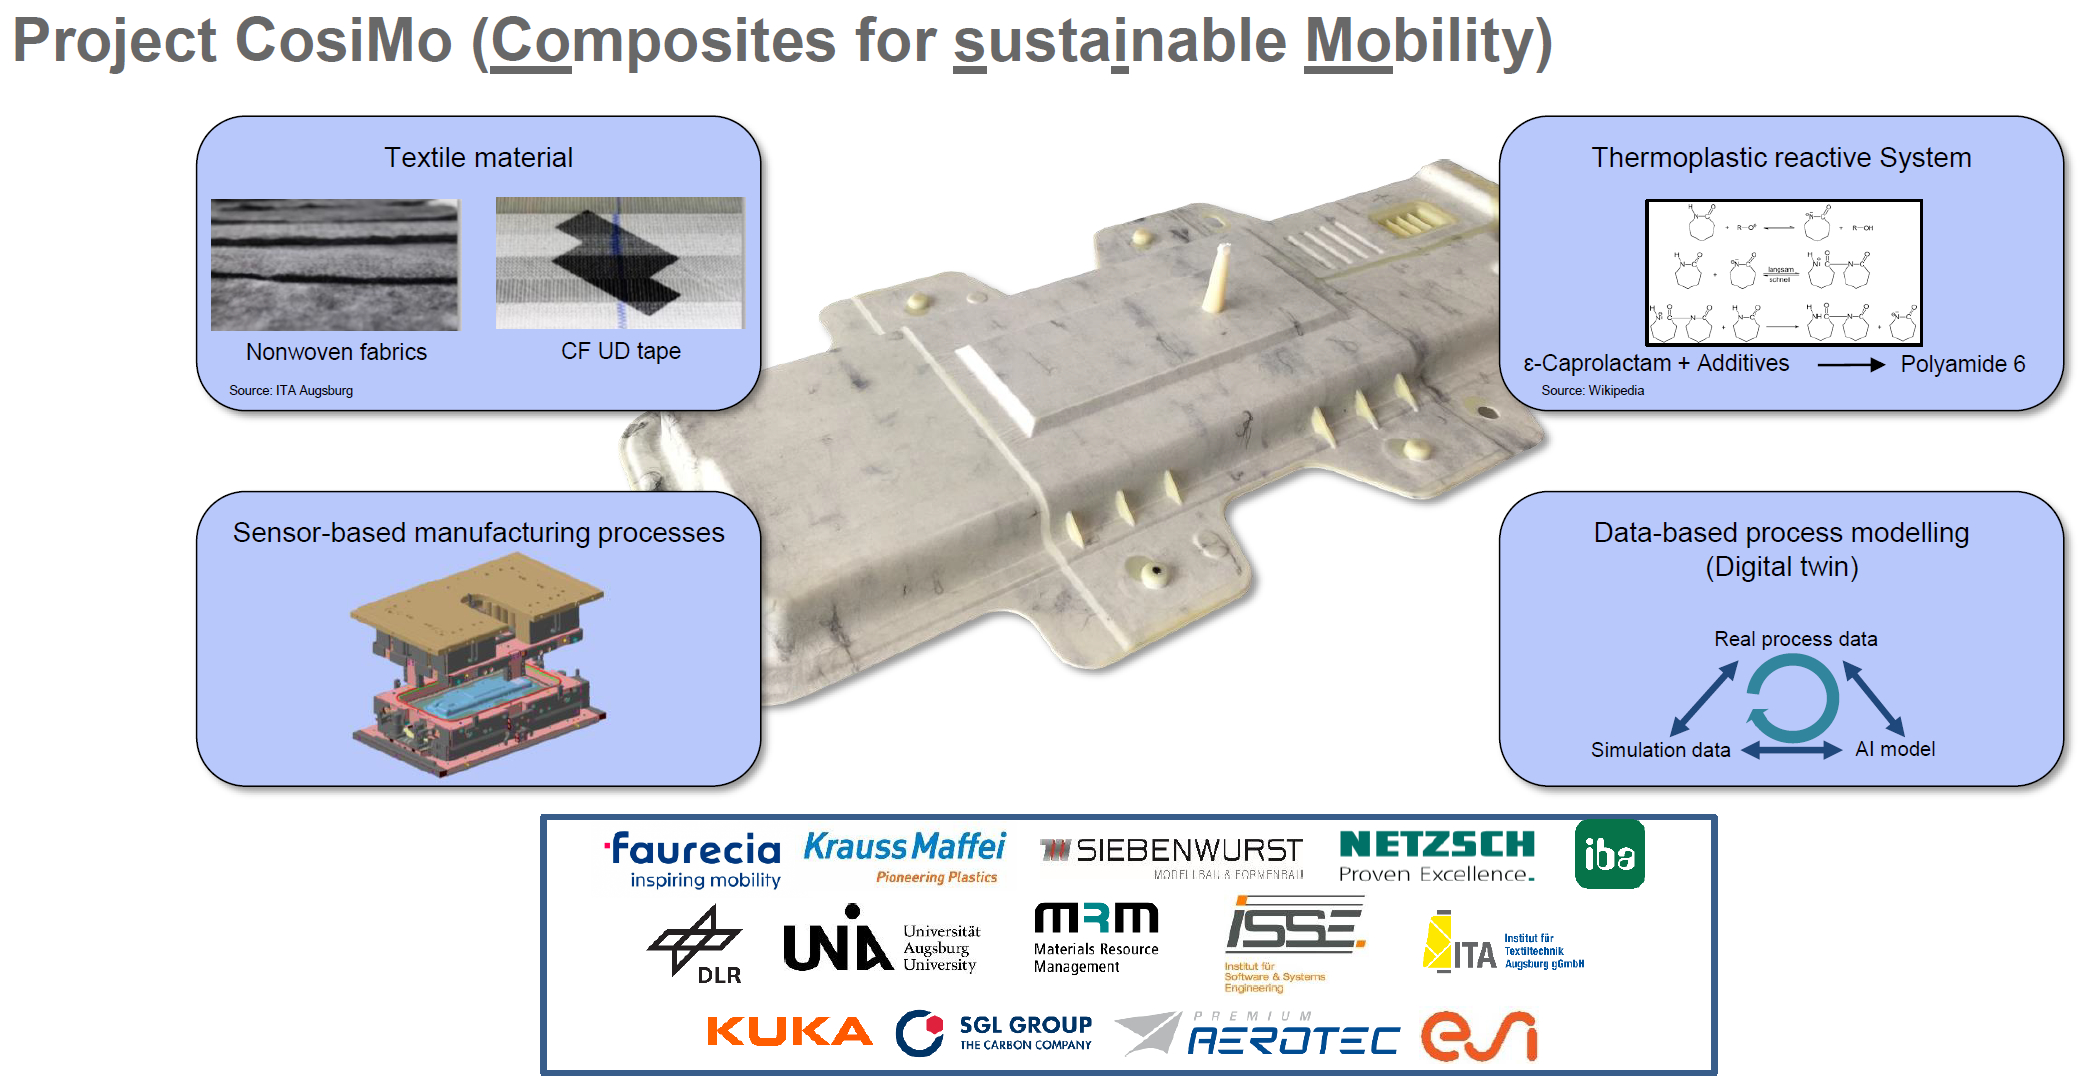
Главная цель проекта — изучить полную автоматизацию и сенсорно-ориентированное управление процессом для одностороннего T-RTM с использованием сенсорной RTM-формы и горячего пресса. Примерно 100 демонстрационных деталей было изготовлено в рамках проекта Немецким аэрокосмическим центром (DLR) Центром технологий легкого производства (ZLP, Аугсбург). «Эти детали, изготовленные с разными усилением, были высокого качества и продемонстрировали высокую воспроизводимость», — говорит руководитель проекта по производству в DLR ZLP Ян Фабер.
Как руководитель рабочего пакета «HAP 3 – Интеллектуальное инструментирование», DLR ZLP также обеспечил ключевой интерфейс между базовыми характеристиками материалов в рабочих пакетах «HAP 1 – Специализированные неканцеляризованные материалы» и «HAP 2 – Реактивные системы» и «HAP 4 – Управление процессами на основе данных».
Сенсорная сеть
Более 70 датчиков были интегрированы в стальную RTM-инструментацию для мониторинга параметров процесса во впрыске смолы и in-situ полимеризации. Сеть включала различные датчики: комбинированные датчики давления/температуры от Kistler (Винтертур, Швейцария), диэлектрические датчики от Netzsch (Зельб, Германия) и ультразвуковые датчики, разработанные Аугсбургским университетом. Последние основаны на концепциях широко используемых коммерческих пьезоэлектрических датчиков, но модифицированы для высоких температур и требований интеграции в форму при обработке термопластиковых композитов. Данные о материале, процессе и машине собирались, обрабатывались и публиковались на платформе машинного обучения центральной системой сбора данных от iba AG (Фюрт, Германия).
Симуляция и оптимизация процесса
Сенсорная сеть позволила мониторить поток смолы и полимеризацию, а также отслеживать параметры детали в сложной геометрии инструмента. Параметры процесса, такие как температура и давление, использовались для анализа поведения заполнения смолой и полимеризации в реальном времени.

Данные сенсоров также использовались для оптимизации моделей симуляции процесса. На основе заранее определенного демонстратора производства подпроцессы изготовления детали (например, симуляция заполнения смолой) и характеристики полимеризованного компонента (например, симуляция деформации) моделировались с помощью программного обеспечения ESI PAM composites (ESI Group, Рунжис, Франция). DLR ZLP сравнивал результаты симуляции с реальными данными процесса для оптимизации T-RTM в рамках деятельности рабочего пакета HP3.
Затем была разработана автоматизированная и управляемая симуляционными данными система управления процессом на основе методов машинного обучения. Институт программной инженерии и системной инженерии (ISSE, проф. Райф) Аугсбургского университета сгенерировал обучающие данные для машинного обучения и разработал модели ИИ, предсказывающие статус полимеризации, время, необходимое для полимеризации, и потенциальные проблемы при впрыске, заполнении и полимеризации. Это делалось в сотрудничестве с Kuka (Аугсбург, Германия), еще одним ключевым партнером проекта.
Кинетическая модель, описывающая прогресс полимеризации, была разработана Институтом управления материальными ресурсами (MRM) Аугсбургского университета. Netzsch также был ключевым партнером, переносящим свои знания мониторинга термореактивных процессов на мониторинг термопластиковых процессов для помощи в создании предсказательных ИИ-моделей, способных предсказать момент завершения полимеризации капролактама и состояние полимеризации.
Изготовление и испытание деталей
Для производства деталей стальная инструментация нагревалась до 170 °C, а реактивные компоненты смолы капролактама — до 120 °C. Преформа помещалась в форму, которая затем закрывалась. После короткой выдержки для нагрева преформы до температуры формы капролактамный мономер впрыскивался, что занимало 20–25 секунд. Симуляция процесса показала, что in-situ полимеризация требовала 5,7 минуты после впрыска для 98,5% конверсии. После этого пресс открывался, и деталь извлекалась при 170 °C.
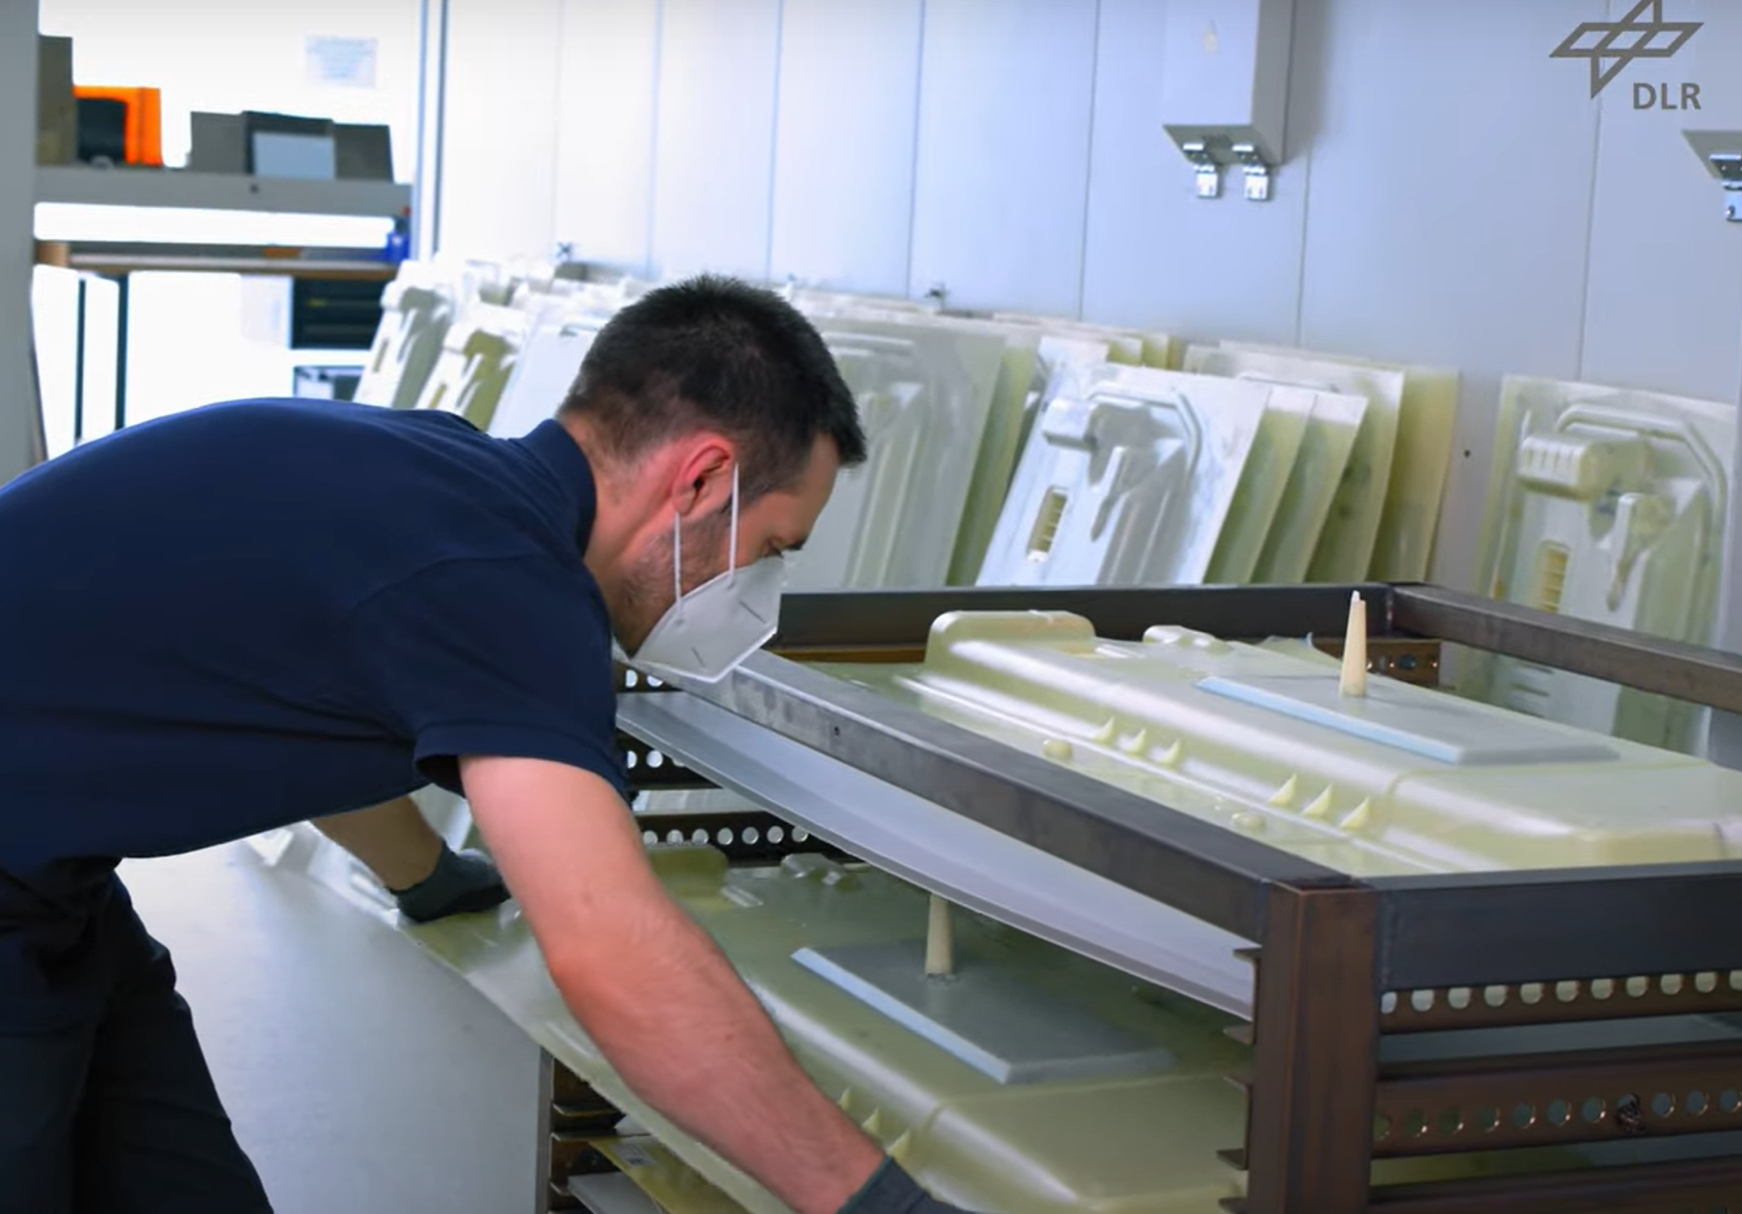
Степень полимеризации подтверждалась ИК-спектроскопией, реометрическими данными и анализом полимеризации датчиков DEA. Готовые детали оценивались неразрушающими методами: микроскопией, термографией и воздушной ультразвуковой диагностикой. Качество деталей коррелировало с данными сенсоров процесса и сравнивалось с аналогичными стекловолокнистыми термопластиковыми деталями на рынке.
Будущее развитие
Для DLR ZLP, по словам Фабера, этот проект стал успехом. «Мы выполнили свою часть и разработали множество знаний об использовании датчиков для достижения полностью цифрового замкнутого управления обработкой композитов», — говорит он. «Для серийного промышленного производства никто не устанавливал бы столько датчиков, и мы не ожидаем этого. Но для этого исследовательского расследования большая сенсорная сеть была очень точной и дала полную видимость поведения процесса и материала. Мы могли видеть локальные эффекты процесса в ответ на вариации толщины детали или интегрированных материалов, таких как пенистый сердечник».
Он отмечает, что проект сгенерировал много знаний и видит будущий потенциал применения к более медленным процессам RTM и инфузии, где риск проблем с качеством деталей исторически очень высок. Фабер также представит разработки и результаты проекта CosiMo в докладе «Сенсорный мониторинг процесса in-situ полимеризации в производстве T-RTM с капролактамом» в среду, 29 сентября, во время живого и виртуального мероприятия конференции SAMPE Europe 21, в сессии 1, зал 1 – Автомобиль.
DLR ZLP также является одним из трех ключевых партнеров в Аугсбургской сети производства ИИ (искусственного интеллекта) — основанной в январе 2021 года — которая объединяет Аугсбургский университет и Институт литейного, композитного и технологического производства Фраунхофера (Fraunhofer IGCV). Как объясняет д-р Маркус Заузе, директор сети производства ИИ и исследователь проекта CosiMo, разрабатывающий ультразвуковые датчики: «Мы собираемся расширить этот образец сотрудничества, выделенный в проекте CosiMo, до гораздо большего масштаба, развивая ИИ-технологии для производства с сильным фокусом на композиты. Наш новый объект площадью 5000 кв. м в Аугсбурге откроется в 2022 году и будет оснащен различными станками в течение следующего года, позволяя компаниям увидеть демонстрации того, что ИИ может делать для реальных процессов в производственной среде».
Faurecia Clean Mobility, в свою очередь, будет внутренне расширять знания, полученные в проекте CosiMo, который полностью соответствует стратегии устойчивого развития Faurecia и экологическому переходу. Faurecia также выражает благодарность Баварскому федеральному министерству экономики, регионального развития и энергетики за финансовую поддержку этого исследовательского проекта.
Смола
- Батареи: от вольтовой стопки к современным литийным элементам
- Устойчивые многоразовые ватные палочки: компаунд Kraiburg TPE в инновации LastSwab
- Новый термопластический биоматериал дает точный контроль деградации и механических свойств для медицины
- Наградной терапевтический мяч ichó: медицинский TPE для развития когнитивных и моторных навыков
- Оптимизация производства композитов: кастомные ультразвуковые датчики для контроля процесса (проект CosiMo)
- Термопластиковые ленты: драйвер инноваций в композитных аэроструктурах
- Polyscope Polymers получила JEC Innovation Award за передовие термопластиковые композитные направляющие рельсы
- Первая термопластичная дверь прокладывает путь к передовительным автокомпозитам
- Ключевые факторы при аутсорсинге услуг сборки Box Build
- Основные рекомендации для успешной сборки коробочных блоков (Box Build Assembly)