



Четыре проверенных метода склеивания пластиковых компонентов
При соединении пластиковых деталей выбор правильного метода критичен для долговечности, стоимостной эффективности и скорости производства. Ниже мы разбираем четыре индустриальных стандарта склеивания — механическое крепление, растворительное сварение, УФ-отверждение и ультразвуковая сварка — выделяя требования к оборудованию, трудозатраты и лучшие практики.
1. Механическое крепление
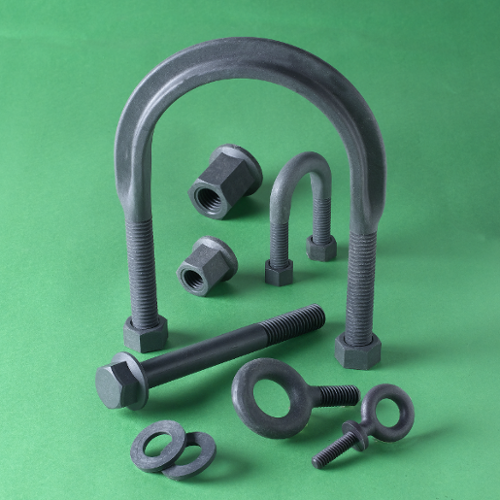
Механические крепежи — нитки, винты, гайки и шплинты — остаются самым распространенным способом соединения пластмасс. Их можно отливать прямо в деталь, вклеивать или устанавливать с помощью нагретых зондов или ультразвуковой энергии. Для надежной работы убедитесь, что и пластик, и материал крепежа выдерживают установочное давление. На высоконагруженных линиях автоматизированная установка крепежей снижает трудозатраты и повышает повторяемость.
2. Растворительное сварение
Растворительное сварение размягчает поверхности термопластов совместимым растворителем, позволяя двум детаям сплавиться при испарении растворителя. Правильное приложение давления критично: избыточная сила может деформировать компоненты, а недостаточная — привести к слабому стыку. Типичные времена отверждения: 24–48 часов при комнатной температуре или несколько часов под нагревом. Метод идеален для крупноплощадных стыков, где механические крепежи нецелесообразны.
3. УФ-отверждение
УФ-отверждение использует высокоинтенсивное ультрафиолетовое излучение для мгновенной полимеризации клеев, чернил или покрытий. Даже когда сам пластик блокирует УФ-свет, специально сформулированный УФ-устойчивый клей может быть склеен за секунды. УФ-склеивание обеспечивает низкий процент брака, быстрые циклы и высокую устойчивость к растворителям и абразивному износу, что делает его подходящим для сложных сборок и соединений разноматериальных (пластик-стекло, пластик-металл).
4. Ультразвуковая сварка
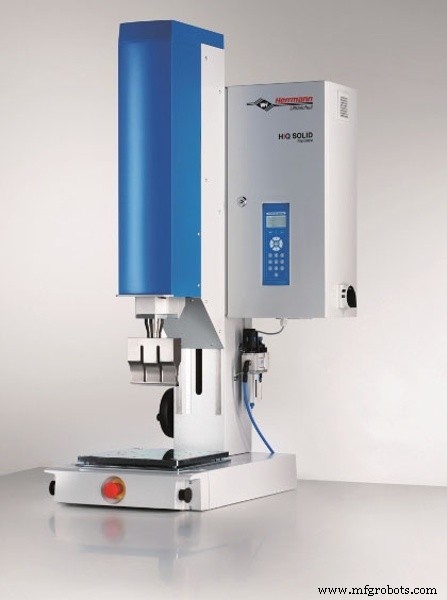
Ультразвуковая сварка использует высокочастотный рог, вибрирующий деталями вместе, генерируя трение и тепло, которое расплавляет полимеры в зоне стыка. Клей или растворитель не требуются, детали можно соединять со скоростью более 25 штук в минуту. Успешные швы требуют совместимых температур плавления (в пределах 30 °C) и совместимых химизмов. Ключевые проектные соображения: форма стыка, выбор материала и размер рабочей поверхности рога.
Ультразвуковая сварка проявляет себя в таких применениях, как компоненты внутривенных систем, диагностическое оборудование, корпуса фильтров и слуховые аппараты — везде, где выгодно быстрое бесклеевое соединение.
Эти четыре метода представляют самые эффективные и широко принятые техники соединения пластмасс. Каждый предлагает уникальные преимущества, применимые как в простых, так и в сложных производственных процессах.
Какие методы склеивания вы нашли наиболее эффективными в своей работе? Делитесь опытом в комментариях ниже.
Ищете подробное руководство по клеям? Скачайте наш бесплатный Справочник по склеиванию пластмасс.

Смола
- Достижение сертификации ISO 26262 для программных компонентов автомобилей
- Топ-3 высокопрочных материала для пластиковых крепежей
- Комплексное тестирование UL огнестойких пластиковых компонентов
- Топ-5 типов привода для пластиковых винтов — экспертные инсайты для ваших проектов
- Передовое стекловолокно PET для превосходных автокомпонентов наружного исполнения
- PolymaxTPE запускает проприетарный TPE композит с превосходной долговечностью для премиальной электроники
- Новые антимикробные ТПЭ GLS: защита высококонтактных пластиковых поверхностей
- Avient запускает натурально выглядящие виношпенные пробки из TPE с новым мастербатчем спецэффектов
- Мастерство литья алюминия: 5 проверенных техник для превосходных результатов
- Компоненты из Инвара 36: материалы, свойства и надежная закупка