



11 проверенных методов литья металла для прецизионного производства
Изучите термины и процессы, участвующие в извлечении сокровищ из печного огня
Что такое литье металла?
Литье металла — это процесс изготовления объектов путем заливки расплавленного металла в пустое формованое пространство. Металл затем остывает и затвердевает в форме, заданной этой формованной формой. Литье часто является менее дорогим способом производства детали по сравнению с механической обработкой детали из куска цельного металла. Существует много методов литья металла для выбора. Какой тип литья наиболее эффективен зависит от используемых металлов, размера серии и сложности отливки.
Перед началом производственного запуска полезно знать некоторые термины и методы с пола литейного цеха.
- Перейти к Терминологии литья
- Перейти к Типам литья металла
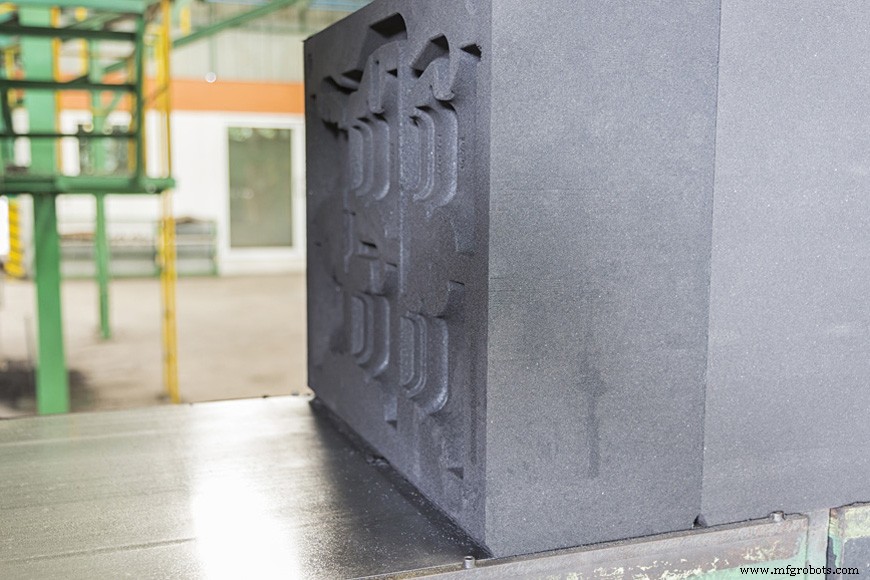
Терминология литья
Литейная форма
Форма — это полость в материале, которая принимает жидкий металл и производит остывший объект в форме этой полости. Формы могут быть простыми. Формы, используемые для создания слитков металла, похожи на формы для хлеба, с металлом, просто залитым внутрь и оставленным остывать. Большинство форм для более сложных форм и основаны на модели. Модель отпечатывается в раздельную форму. Половина модели отпечатывается на одной стороне формы, а половина на другой, а затем половины зажимаются вместе перед заливкой формы. За счет изготовления формы в двух частях модель может быть извлечена перед заливкой. Эти формы могут быть сделаны с горизонтальным разделом.
Верх и низ (Cope and drag)
В горизонтальной формовке верхняя половина формы называется верхом (cope), а нижняя половина — низом (drag).
Крышка и дно (Swing and ram)
В вертикальной формовке ведущая половина формы называется крышкой (swing), а задняя половина — дном (ram).
Стержни формовки
Если форма должна иметь внутренние пространства или отверстия, стержень часто делают. Эти стержни имеют форму внутреннего пространства. Стержни обычно удерживаются на месте за счет выхода за пределы отливки и удержания на месте через отпечатки стержней, которые подвешивают стержень как мост между двумя берегами. Пустые пространства вокруг стержня заполнятся металлом, и стержень будет удален из конечной отливки, оставляя отверстие там, где он был. Если стержень очень длинный, его могут поддерживать чаплеты, чтобы подпереть его. Обычно они делаются из того же металла, что и конечная отливка, так как они находятся в пространстве, которое зальется материалом и станет частью конечной отливки.
Размерный допуск
Одним из важных факторов при выборе метода литья является размерный допуск. Размерный допуск — это допустимая вариация в размере конечного продукта. Металл усаживается при остывании, и тип литья влияет на то, насколько. Если продукт должен быть точным, клиент может захотеть метод литья, производящий близкий к точному отливок (near net casting). Это означает, что продукт очень близок к правильному размеру, когда он встряхивается из формы.
Поверхностная отделка
Другое соображение — поверхностная отделка. Насколько зерниста, бугристая или шероховатая может быть поверхность отливки? Что приемлемо для чугунной сковородки, неприемлемо для обручального кольца. Очень гладкие металлические поверхности обычно создаются механической обработкой, что является дополнительной стоимостью: если блестящая и гладкая поверхность — желаемый результат, выбор метода литья с более тонкой отделкой может снизить затраты на механическую обработку.
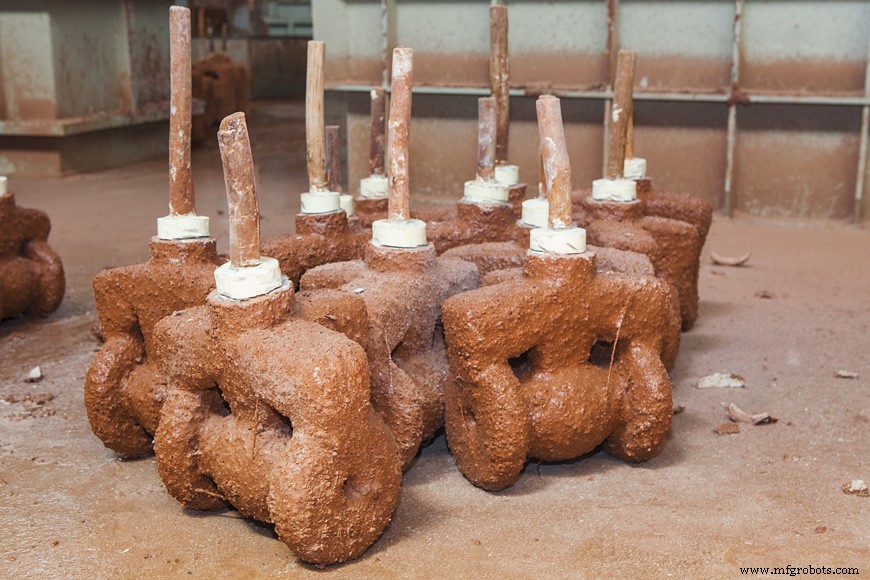
Методы литья металла
Литье металла делится на две основные категории: процессы с многоразовыми формами и процессы с разовыми формами.
- Многоразовые формы:
-
- Постоянные формы
- Полупостоянные формы
- Литье вслепую (slush casting)
- Центробежное литье
- Литье под давлением
- Прессование (die casting)
-
- Разовые формы:
-
- Песчаное литье
- Оболочевое формование (shell molding)
- Литье по выплавляемым моделям (lost-wax)
- Полная форма или пена
-
Многоразовые или постоянные формы создают много изделий, тогда как разовые формы разрушаются процессом литья. Хотя с laikина перспективы может показаться, что многоразовые формы должны быть более рентабельными для большой производственной серии, это не всегда так. Большинство железных и стальных предметов делаются через разовые литейные процессы.
Низкотемпературные формовочные вещества (смолы, шоколад, воск и т.д.) почти всегда используют многоразовые формы. То, что делает металлургию другой — это высокие температуры. Они накладывают большую нагрузку на форму. Поэтому неудивительно, что сплавы с более низкой точкой плавления, как цинк, алюминий, магний, олово или медь, чаще всего успешны в многоразовых формовочных процессах.
Однако в некоторых обстоятельствах даже феррительные металлы лить в многоразовые формы. Сложность дизайна, выбор металла и требования к размерному допуску и поверхностной отделке все влияют на то, подходят ли многоразовые формы.
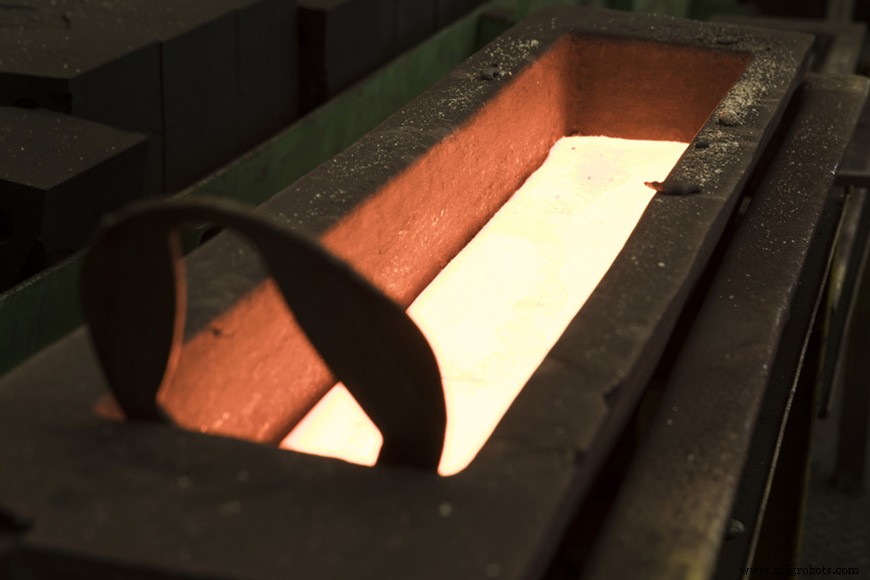
Многоразовые формы
Постоянные формы
Постоянные формы обычно делают из металла — того, который имеет более высокую точку плавления, чем металл, которым они заполняются. Жидкий металл заливается без какого-либо внешнего давления. Постоянные стержни должны быть простыми, чтобы их можно было извлечь для повторного использования из готовой отливки.
Эти формы иногда используют в литье железа, а также с низкотемпературными сплавами. Крутилки, а не сборочные линии, — самый распространенный промышленный рабочий процесс. Индивидуальные операции, такие как покрытие формы, размещение стержней, закрытие формы, заливка, открытие формы и извлечение отливки, выполняются по мере прохождения каждой формы через следующие станции.
Формы предварительно нагревают перед заливкой первой отливки, чтобы она не треснула из-за разницы температур.
Отливки, получаемые этим методом, не могут иметь стены такими тонкими, как в других многоразовых методах, таких как прессование. Однако отливки производятся с «близким допуском», что означает, что размер конечной отливки может быть более точно предсказан. Отливки, сделанные таким образом, плотные и мелкозернистые. Они имеют более гладкую поверхностную отделку и избегают нескольких типов дефектов.
Эта форма формовки достаточно долговечна для использования с железом, но не является предпочтительным стилем для желтых латуней. Желтые латуни высоки в цинке и загрязняют форму или прессу.
Полупостоянные формы
Единственное изменение в литье в полупостоянные формы — это то, что стержни, используемые в процессе литья, могут быть разовыми песчаными стержнями. Более сложные формы стержней возможны с песчаными стержнями, потому что их не нужно извлекать целыми из конечной отливки. Если в отливке оставлено отверстие для удаления стержней, их можно «встряхнуть» на вибрирующем столе, чтобы высыпались, как песок через песочные часы. Преимущества допуска, плотности и внешнего вида постоянного литья в формах существуют только в участке, отлитом против металлической формы.
Литье вслепую (Slush casting)
Это красочно названный стиль литья создает полые отливки без необходимости стержней путем простого покрытия внутренней стороны формы небольшим количеством металла, создавая металлическую «кожу». Существуют разные подходы к литью вслепую в зависимости от того, как быстро застывает металл или другой материал. В одном методе литейщик может залить небольшие количества жидкости в форму и вращать, чтобы покрыть внутреннюю сторону металлом. В другом литейщик может полностью заполнить форму, а затем вылить излишки материала после указанного времени остывания. Цинк, алюминий и пьютер — металлы, которые обычно лить вслепую.
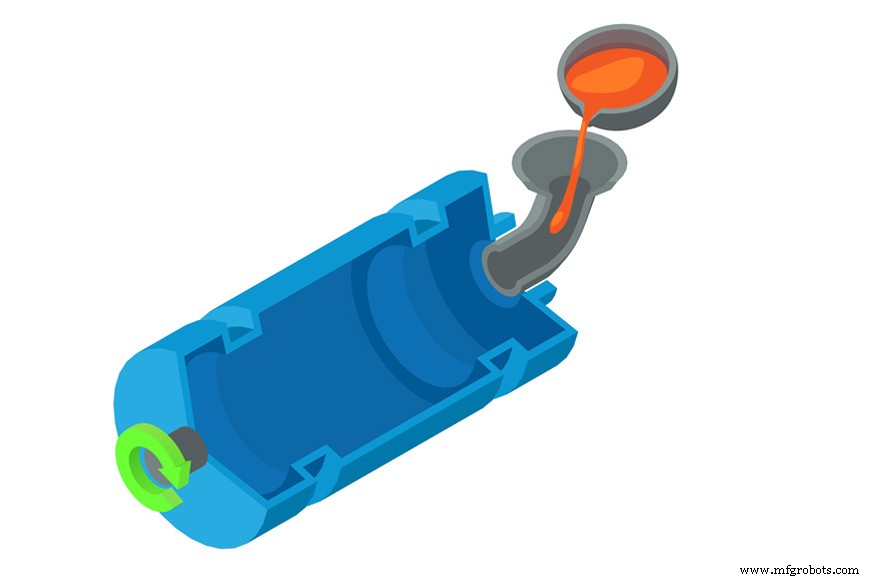
Центробежное литье
В истинном центробежном литье водоохлаждаемая форма вращается вокруг своей центральной оси на высокой скорости, пока жидкий металл подается внутрь. Центробежная сила тянет жидкий металл вдоль поверхности формы в равномерном слое. Для работы этого метода конечная отливка должна иметь равномерные геометрии вокруг оси вращения. Эта форма литья поэтому лучше всего подходит для форм, которые примерно цилиндричны или круглы, как трубы или кольца.
Объекты, отлитые этим методом, обычно имеют очень низкий уровень дефектов. Примеси оказываются близко к внутренней поверхности (boре) отливки и могут быть устранены механической обработкой. Большинство труб или фитингов, которые будут использоваться под давлением, отливают центробежно из-за прочности их бесшовной структуры.
Некоторые мелкие металлические отливки, как ювелирные изделия, делаются с использованием центрифуги, которая качает всю форму вокруг центральной точки, вытягивая металл из тигеля, пока она крутится. Эти отливки не являются истинными центробежными отливками, а формой литья под давлением.
Литье под давлением
Методы литья под давлением используют силы, отличные от гравитации, для контроля потока металла в постоянную форму. Воздух или газ, вакуум, механические или центробежные силы все используются в литье под давлением. Эти методы позволяют литейным цехам точно контролировать скорость, с которой форма заполняется: гравитация всегда работает с той же силой, но искусственные силы можно варьировать.
Вакуумное литье тянет металл в форму, когда форма разряжается, и созданный вакуум тянет жидкий металл вверх из резервуара снизу. Вакуум должен оставаться включенным, пока металл остывает, поэтому этот метод в основном используется для тонкостенных отливок. Он обеспечивает отличную поверхностную отделку. Литье под низким давлением инвертирует этот процесс, создавая давление в печи, где сидит жидкий металл, а не создавая вакуум в форме. Металл проталкивается через наливные головки в полость формы.
Все прессовочные машины (ниже) также используют какую-то форму давления для создания отливок.
Прессование (Die casting)
Прессовочные машины состоят из ванны, содержащей расплавленный металл, металлической формы или прессы на двух пластинах, и системы впрыскивания, которая забирает материал и загоняет его под давлением в прессу.
Процесс прессования начинается с открытой формы. Сопла распыляют форму смазкой, чтобы помочь предотвратить прилипание детали. Две половины формы затем закрывают, и закрытая форма впрыскивают с помощью давления сопла. Новой отливке дают момент остыть перед тем, как пресса откроется. Выталкивающие пиноды выталкивают новую отливку из прессы, и процесс начинается снова.
Существует две формы металлического впрыскивания в прессовании. Холоднокамерное прессование работает как шприц: перед каждым прессованием впрыскиваемая камера должна быть заполнена расплавленным металлом, а затем поршень толкает содержимое впрыскивателя в прессу. Горячекамерное или гусиное прессование работает путем погружения камеры системы впрыскивания в расплавленный металл, где форма системы означает, что впрыскиватель заправляет себя сам. Горячекамерное прессование толкает этот материал в форму либо поршнем, либо воздушным давлением.
Гусиные системы более склонны к коррозии, потому что они сидят в ванне расплавленного металла. По этой причине их обычно используют с алюминием или алюминиево-цинковыми сплавами, имеющими более низкую точку плавления. Поршневое или холоднокамерное впрыскивающее прессование можно использовать для более высоких температур, необходимых для плавления латуни и бронзы, потому что впрыскиватель не непрерывно подвергается теплу.
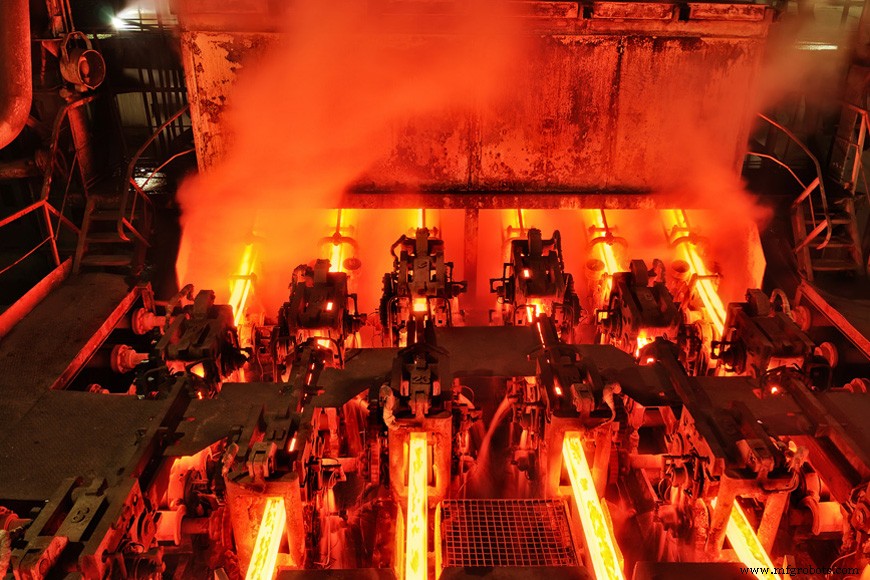
Непрерывное литье
Даже металлические детали, которые мы считаем полностью механически обработанными, прокатанными или иным образом обработанными, часто начинались на полу литейного цеха. Непрерывное литье создает блюмы, биллеты и плиты, которые являются разными размерами простых металлических форм, вытягивая их через постоянную форму. Этот процесс литья создает сырье для обработанной стали.
Процесс непрерывного литья начинается высоко над полом завода. Расплавленный металл поступает в воронку, которая контролирует скорость литья. Воронка заполняет форму ниже себя, которая является простой формой, обычно 500–2000 мм (20–80 дюймов) длиной, и сформирована по ширине как квадрат, круг или прямоугольник. Стенки формы охлаждаются, чтобы внешняя часть отливки застывала по мере прохождения. По мере выхода металла из формы он затвердевает, но все еще пластичен. Это позволяет машине непрерывного литья согнуть его так, что готовый продукт выходит горизонтально. Серия колес направляет плиту на конвейерную ленту, пока охлаждающие распыли затвердевают поверхность. Газовые резаки на горизонтальной поверхности режут непрерывный металлический кусок на управляемые длины, чтобы их можно было поднимать и стакать.
Разовые формы
Методы разовых форм — явные победители когда речь идет о литье феррительных металлов. Они рентабельны, потому что им не нужно быть прочными для высоких температур.
Песчаное литье
Песчаное литье — самый распространенный метод, используемый для литья металла. Это производственный процесс как минимум трех тысяч лет: первые свидетельства глиняного литья приходят из Китая, во время династии Шан (ок. 1600–1046 гг. до н.э.).
Неудивительно, что этот процесс все еще так популярен: песок дешевый, обильный, пластичный и способный выдерживать жар.
Стержни, созданные из песка, легко удаляются: их можно встряхнуть на вибрирующем столе. Каналы и впуски, используемые для направления металла в полость формы, либо вырезают вручную опытным формовочником, либо создают как часть модели.
Поверхностная отделка на песчано-литых изделиях часто грубая, и размерный допуск не точен, поэтому песчаное литье отлично подходит для производства крупных, грубых деталей от декоративных заборов до чугунных сковородок до деталей автомобильных двигателей.
Читайте больше о песчаном литье в нашей предыдущей статье в этой серии.
Оболочевое формование
Оболочевое формование — форма песчаного литья, обеспечивающая более точные размерные допуски. Очень похоже на песчаное формование, только песок смешан с смолой. Смесь песка и смолы наливают на каждую половину горячей металлической формовочной модели. Эта смесь плавится и остывает в оболочку. «Оболочки» формы собирают вместе и обычно поддерживают флягом, полным песка. Благодаря смоле, обеспечивающей дополнительную поддержку внутренним поверхностям, эти оболочки формируют очень точную форму.
Часто оболочевое формование используют для производства стержней для традиционного песчаного литья. Смола дает песчаным стержням прочность держать форму, даже когда они позиционированы над пустотой, которая станет отливкой. Эти оболочевые стержни могут быть полыми, созданными в горячей металлической форме в процессе, похожем на литье вслепую. Две половины формы стержня зажимают и нагревают, а затем заполняют смоло-покрытым песком. Форма выпекается до тех пор, пока стенка оболочки не станет достаточно толстой для поддержки размера стержня, а затем излишки незрелой смолистой песок выливают обратно наружу. Когда две половины формы раскрываются, они раскрывают крепкий стержень, теперь готовый к размещению в песчано-литой форме для создания пространства в отливке.
-
Литье по выплавляемым моделям (lost-wax casting)
Песчаное литье давно является наиболее используемой формой литья металла, и все же есть один аспект песчаного литья, делающий его неприемлемым для некоторых проектов. Песчаные формовочные модели нужно удалять из создаваемой ими формы, что может означать сложное построение модели. Требования к уклонам, размещению разделяющей линии, впускам, наливным головкам и стержням требуют от формовщика тщательно рассматривать потребности модели на каждом этапе процесса литья.
Процесс утерянного воска, инвестиционного или прецизионного литья — альтернатива песчаному литью, которая может работать с большинством марок металла, даже высокоплавких феррительных сплавов, и при этом избегает некоторых этих вызовов формовки в песчаном литье.
Конструктор для литья по выплавляемым моделям делает точную металлическую прессу, в которую литье восковые или пластиковые модели. Эти модели собирают на впуске, также сделанном из этого материала: литейщик использует горелку, чтобы расплавить впуск достаточно для присоединения каждой модели к нему.
Эта сборка затем используется для создания оболочки, которая будет использована как форма. Её распыляют, щетчат или погружают в шлам тонкозернистого, высокоогнеупорного наполнителя и проприетарного связующего агента, состоящего преимущественно из этилсиликата. Эта смесь затем дают застыть. Модель многократно покрывают более крупными шламами до производства оболочки наполнителя вокруг модели. Формы стоят, пока покрытие не застынет, после чего их нагревают в печи в перевернутом положении, чтобы воск вытекал и собирался для повторного использования. После удаления воска формы выпекают в предварительно нагретой печи. Формы могут затем поддерживаться рыхлым песком и заливаться любым обычным способом.
Когда отливки остыли, оболочка вокруг инвестиционной отливки ломают и встряхивают с помощью вибрирующего стола.
Литье по выплавляемым моделям обеспечивает превосходную поверхностную отделку и высокую размерную точность. Нет разделяющих линий, как в песчаном литье.
Полная форма или пенообразование (Full mold or foam casting process)
Процесс полной формы или пенообразования — комбинация песчаного и инвестиционного литейных процессов. Используется пенообразованный полистироловый узор. Действительно, пенообразованный узор может быть сделан полностью с литейной и канальной системой, и он может включать устранение установочного зазора. Иногда узор удаляют перед заливкой, но с некоторыми пенами узор можно оставить на месте в форме для мгновенного испарения при заливке горячего металла.
Этот процесс идеален для серий литья в одну или несколько деталей, но иногда литейные цехи массово производят пенообразованные модели для создания производственных количеств. Существуют дополнительные расходы на оборудование для изготовления разрушаемых пенообразованных моделей, но часто экономика общего процесса литья может быть выгодной, если узор очень сложен.
Сравнение литейных процессов
Консультация с производителями полезна для нахождения наиболее рентабельного способа литья проекта. В общем, феррительные металлы будут отлиты с использованием разовых форм, тогда как неферрительные металлы имеют более широкий спектр возможностей, но есть исключения даже к этому простому правилу.
Вход в процесс с четким пониманием потребностей проекта поможет выбрать лучший процесс для литья. Нужно ли дизайну быть точным размером? Насколько тонкими должны быть стенки? Какой размер и вес будет у отливки в конце? А как насчет поверхностной отделки? Знание заранее ответов на все эти вопросы поможет проницательному дизайнеру понять и вести свой продукт через процесс литья, находя лучший и наименее дорогой процесс для выполнения своей работы.
Металл
- 8 ключевых металлов для промышленной литья: от основ к современным применениям
- Литье: определение, виды и процессы производства
- Цинкование: определение, методы и защита металлов от коррозии
- Термическая обработка металлов: процессы, методы и преимущества
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Быстрое литье металлов: ключевые преимущества и промышленные применения
- Лучшие методы отделки металла: как выбрать оптимальную технологию для идеальных поверхностей
- Литьё металлов 101: исчерпывающее руководство по искусству формовки металла
- Точные решения металлосрезки для стали и алюминия