



Эпизод 29: Джон МакКуиллиам из Prodrive Composites — инженерия легких инноваций
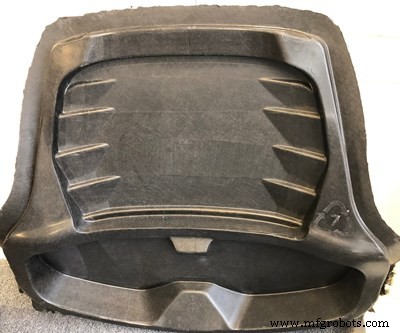
Пример третичной детали, изготовленной процессом P2T Prodrive. Фото CW | Скотт Фрэнсис
В этом выпуске CWTalks старший редактор CW Скотт Фрэнсис интервьюирует Джона МакКуиллиама, главного инженера Prodrive Composites (Милтон-Кинс, Великобритания) — проектировщика и производителя передовых легких композитов для автопрома, мотоспорта, авиации, судостроения, обороны и других специализированных секторов.
Джон — дизайнер формулы-1 из Великобритании, работал во многих гоночных командах. В 2017 году присоединился к Prodrive в качестве главного инженера композитного дивизиона. Джон рассказывает о процессе «первичный — третичный» (P2T), который, по словам компании, упрощает переработку и дает композитному материалу потенциал для трех и более полезных жизненных циклов.
Полное интервью CW Talks можно послушать выше или посетить:
- CW Talks: iTunes
- CW Talks: Google Play
Фрагмент эпизода
CW: Привет, Джон, добро пожаловать в CW Talks, подкаст о композитах. В марте, кажется, я посетил Prodrive Composites и увидел ваш процесс P2T — Primary to Tertiary (первичный к третичному).
JM: Верно. Первый этап — изготовление первичного компонента, это большая часть нашей текущей работы. Это детали, требующие девственных волокон, специальных смол или определенного типа термоотвердевающих смол. Это то, что я называю традиционными композитными деталями… мы не меняем их дизайн или производство кардинально, но делаем их более удобными для переработки.
CW: То есть это обычно более высокопроизводительные детали?
JM: Да. Они делаются из термоотвердевающих смол… Мы просто меняем их дизайн и материалы на такие, из которых легче извлекать волокна, чтобы повторно использовать углеродное волокно. То есть речь идет об увеличенном использовании тканей без завихрения, однонаправленных материалов — там, где производственные отходы и детали в конце жизни дают лучший выход длинных высококачественных волокон.
CW: Можете описать процесс регенерации для первичного компонента и то, что характеризует полученную вторичную деталь?
JM: Да. Переработка первичных деталей — это процесс пиролиза. Отходы препрега — обрезки или детали в конце жизни — загружаются в печь, где вся смола сгорает, оставляя углеродные волокна. Затем через серию процессов они превращаются в неканечатый ковер постоянной толщины и случайной ориентации — получается квази-изотропная пластина.
CW: Это процесс, который делает для вас ELG Carbon Fibre? Они занимаются пиролизом?
JM: Да, ELG делает эту часть. Мы отправляем им отходы и некоторые детали, а они возвращают один из предшественников для наших вторичных деталей.
CW: Расскажите подробнее о вторичных деталях и их особенностях.
JM: Вторичные детали усилены преимущественно регенерированными углеродными волокнами с дискретным использованием девственных при необходимости в отдельных зонах. Большинство арматуры — регенерированные волокна. Затем мы вводим реактивный термопластик — жидкую смолу, которую, можно сказать, инфузируем в арматуру. Затем процесс отверждения при относительно низких температурах и атмосферном давлении дает готовую деталь.
CW: Часть того, что позволяет P2T — это описанная вами «реактивная термопластичная смола». Можете объяснить подробнее?
JM: Реактивный термопластик в некотором смысле похож на термоотвердевающую смолу. Мы смешиваем его непосредственно перед изготовлением детали. Два или три жидких компонента соединяются, и со временем и небольшой температурой полимеризуют в настоящий термопластик. И именно термопластичные свойства позволяют последующую переработку. Преимущество реактивного термопластика перед традиционным — мы эффективно создаем термопластик в тот момент, когда окружаем армирующие волокна, поэтому он очень низкой вязкости и может обрабатываться традиционными термоотвердевающими процессами. Не нужны высокие температуры и давления, как при впрыске расплавленного термопластика в преформу или препреге с термопластиком, где требуется переплавка в металлических формах. Мы избегаем сложности и стоимости форм для термопластиков выше точки плавления и трудностей из-за высокой вязкости расплава с искажением и перемещением арматуры в полости формы.
CW: Полагаю, это означает экономию затрат, времени и большое значение для производства…
JM: Абсолютно. Производственный метод аналогичен традиционной термоотвердевающей индустрии, но стоимость инструментов гораздо ниже, чем для традиционных термопластиков. Большое преимущество для большинства клиентов. Не хочется делать предварительные вложения в формы для термопластиков.
CW: Видите ли вы в этом возможность для более высокосерийного производства?
JM: Безусловно, считаем, что это открывает путь к более высокому объему. Время цикла может быть короче, чем у традиционных термоотвердевающих — не нужен нагрев до температуры обработки, выдержка и остывание перед следующим циклом. Видим преимущества в скорости по сравнению с традиционными печами или автоклавами.
CW: И, конечно, волнительно, что вторичную деталь можно переработать снова. Что характеризует третичную деталь в жизненном цикле?
JM: Вторичная деталь, будучи настоящим термопластиком, может быть переформована в другие формы — обычно её режут на мелкие куски, кладут в полость между нагретыми формами и прессуют в новую форму. Есть возможность взять все излишки вторичных деталей, производственные отходы и переформировать их в другой волокно-наполненный полимер.
CW: И третичные детали не обязательно конец пути для материала…
JM: Верно… Думаем, третичные детали, будучи термопластиками, могут переформовываться почти бесконечное число раз. Процесс нарезки на формовочные заготовки имеет атрициональную потерю на волокне… некоторые механические свойства падают, но жесткость, коэффициент теплового расширения и температура деформации сохраняются практически полностью. Так что всё равно получается качественный волокно-усиленный компонент — не с исходной прочностью непрерывного волокна или даже относительно длинного, но с преимуществами в жесткости, тепловом расширении и температуре деформации, что делает многократную переработку целесообразной.
волокно
- Топ-10 прорывов, формирующих производство композитов сегодня
- От древнего фанеры к современному стекловолокну: краткая история композитных материалов
- Ключевые факторы оценки производителей композитов
- CW Trending Эпизод 4: Oribi Composites о термопластиковых композитах и инновациях в колесах
- AMRC и Prodrive сотрудничают для пионерирования перерабатываемого композитного производства
- Израиль лидирует в высокопроизводительном композитном производстве
- Эпизод 17 — Лидеры обсуждают сотрудничество по термопластичным ламинатам UDMAX
- Эпизод 26: Ахим Фишередер из Hexcel о будущем автомобильных композитов
- Празднование Национальной недели композитов: стимулирование устойчивой инновации в материалах
- Néos International открывает новый штаб в Великобритании и передовое композитное производство в Дерби