



Повышение устойчивости в лазерных производственных процессах
Лазеры используются в разнообразных производственных процессах, и в последние годы спектр стал всё шире. Будь то VCSELs в сенсорных технологиях, синие и зеленые лазеры для сварки батарейных ячеек, мощные волоконные лазеры в аддитивном производстве или квантовые каскадные лазеры в медицинской технологии, лазерная технология сейчас революционизирует многочисленные отрасли. Но одно выделяется — даже в современных производственных цехах возможность сделать лазерные процессы более устойчивыми, измеряя саму лазерную систему, часто упускается.
Существует много новых технологий и инструментов, способствующих повышению производственного качества в лазерных процессах при упрощении документирования и сохранении ресурсов. Сегодня даже возможно характеризовать всю лучную каустику с измерениями, нейтральными по циклу, полностью автоматизированными во время очень короткой загрузки робототехнической ячейки или в запечатанной камере строительства в аддитивном производстве.
Парадокс с рисками
Много лет существовало стойкое убеждение, что лазерный пучок, как таковой, «бесобслуживаемый», так как он никогда не «тупится» как инструмент. Даже сейчас есть компании, инвестирующие в передовые производственные объекты, но измеряющие лазер слишком редко и с устаревшей измерительной технологией. Реальность в том, что лазерные процессы меняются со временем. Люди в индустрии начинают осознавать, насколько важно проверять сфокусированный лазерный пучок. Помимо растущих требований к качеству компонентов и экономических давлений, с которыми сталкиваются многие фирмы, устойчивость становится решающим фактором решения. Но здесь лазерная технология и экологическое осознание должны идти рука об руку. Цели просты:
Никакого брака;
Сниженное потребление материалов;
Меньшее потребление энергии;
Минимизация переработки.
При проектировании процессов одно должно быть на уме: лазер работает только так хорошо, как его доставка пучка. И его встроенные компоненты изнашиваются и загрязняются со временем. Это часто вызывает либо рост диаметра фокуса в целом, либо смещение позиции фокуса, что также приводит к большему диаметру пучка. В любом случае это снижает плотность мощности на уровне обработки. Если эти изменения остаются незамеченными, возникнут дополнительные затраты — материал, потраченный на бракованные детали и/или время и труд, потраченные на устранение проблемы. Чтобы скомпенсировать изменение процесса без реального исправления источника, пользователи прибегают к снижению скорости обработки и/или увеличению лазерной мощности. Оба приводят к более высокому потреблению энергии и процессных газов. Другими словами... не то, чего кто-то хочет или может позволить себе в наши дни!
Качество фокуса и стоимость единицы
Для повышения устойчивости лазерного процесса можно начать с пары разных точек входа. Во-первых, главное — знать, как ведет себя пучковый фокус в целом и как любые изменения в лазерной мощности и позиции фокуса повлияют на процесс. Эти расследования обычно проводятся во время разработки.
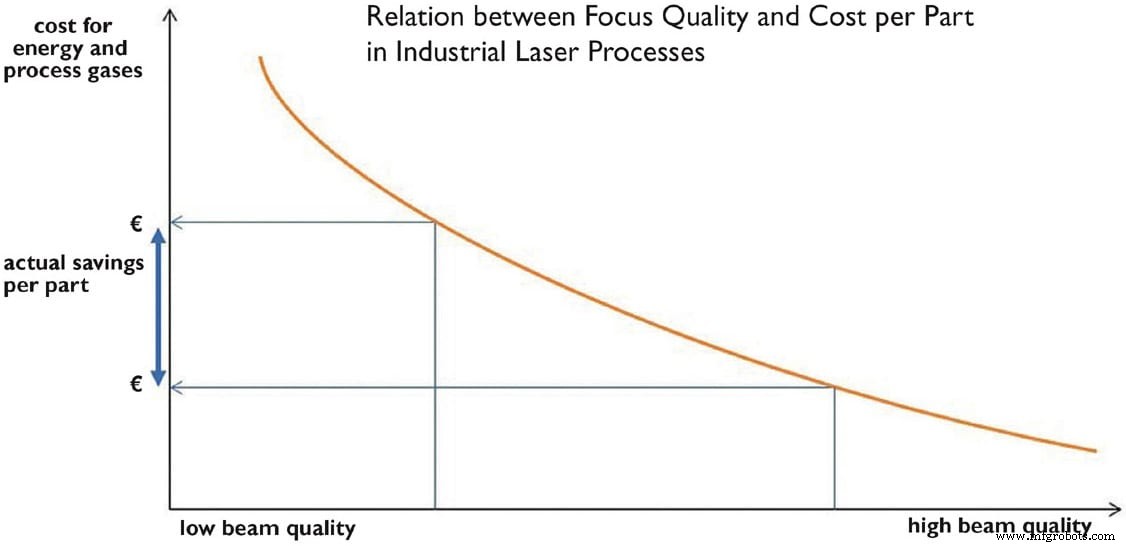
Однако, как только лазерный процесс введен в эксплуатацию, измерение может сказать, работает ли лазер в производственной среде так, как он работал в разработке. По мере продолжения эксплуатации, существенные задачи обслуживания включают проверку оптических линз и защитных окон — и их замену по необходимости. Если ошибки и брак происходят, рекомендуется иметь четкую стратегию измерения, определяющую, как быстро вернуть лазерную систему в рабочее состояние.
Следующая процедура обычно дает хорошие результаты:
- Проверить регулировку пучка на режущей насадке (если применимо).
- Заменить защитное окно.
- Проверить регулировку пути пучка.
- Проверить выходной пучок лазера на его мощность и профиль пучка.
Центральные параметры для измерения — лазерная мощность, диаметр фокуса, позиция фокуса (x, y, z), смещение фокуса, профиль пучка и дивергенция, качество пучка M2, а также BPP (продукт параметров пучка). Однако для всех этих измерений вопрос о том, какую измерительную технологию использовать, не должен решаться только на основе лазерной мощности; необходимо также знать плотность мощности лазера.
Плотность мощности лазера определяется как мощность на единицу площади (Вт/см2). Изменение диаметра фокуса — например, из-за некорректно охлажденной линзы или грязного защитного окна — оказывает прямое влияние на плотность мощности лазерного пучка и может иметь множественные последствия:
Скорость перемещения может потребоваться снизить.
Качество обрабатываемой детали в процессе резки или сварки может ухудшиться.
Производственные времена и потребление энергии могут увеличиться, как и потребность в дорогих газах, используемых в обработке.
Зона термического воздействия (HAZ) будет больше, требующая больше пост-обработки вроде выпрямления, зачистки или полировки. При определенных обстоятельствах незамеченная потеря качества продукта может привести к снижению прочности — дефекту, который, когда распознан, может привести к дорогим реколлам.
Эти технические эффекты неизбежно наносят значительный ущерб затратам и устойчивости. Чем больше отклонение в качестве пучка в точке обработки, тем больше тратится на энергию и процессные газы.
Эффективное измерение мощности
Даже с этими ясными корреляциями критики часто утверждают, что измерение лазерного пучка слишком дорого и инструменты слишком хрупки. Но новые технологии доступны, оптимально адаптированные к промышленным приложениям.
MKS Instruments, например, недавно представила новый измеритель мощности, который не только покрывает широкий диапазон лазерных приложений, но также довольно маленький, компактный и надежный. Ophir Ariel определяет лазерную мощность до 8 кВт на основе быстрого измерения энергии. Даже в непрерывном режиме уровни мощности до 500 Вт могут быть измерены. Разные диапазоны длин волн — 440-550 нм, 900-1100 нм, 10,6 мкм и 2,94 мкм — могут быть откалиброваны и измерены одним устройством. Включенный диффузор может быть легко прикреплен, чтобы инструмент также работал с высокими плотностями мощности, таким как когда диаметр пучка мал.
Учитывая виды промышленных настроек, в которых используется лазерное измерение, дизайн системы должен быть надежным; желательно устойчивым к ударам, пыли и брызгам; без необходимости охлаждения водой или воздухом. Это позволяет измерениям в запечатанных камерах строительства, как часто бывает необходимо в аддитивном производстве или робототехнических ячейках. Измерения должны быть читаемы через Bluetooth с помощью приложения или на ПК, и показаны непосредственно на высокорешающем дисплее. Альтернативно, они могут храниться во внутренней памяти и передаваться через USB-C интерфейс. Разработчики, операторы и сервисные техники могут получить первое впечатление о качестве процесса, быстро определяя лазерную мощность с такими компактными инструментами.
Автоматизированные процессы
Для измерения производительности в автоматизированных лазерных производственных системах также доступны компактные и надежные системы, работающие без необходимости водяного охлаждения. Такие системы измеряют лазерный пучок быстро и надежно, и передают данные в центральную систему хранения данных через соответствующий сетевой интерфейс. Такие системы включают стандартный RS232 интерфейс. Более современные системы, такие как Ophir Helios Plus, также имеют Profinet или Ethernet/IP интерфейс. Используя термический метод измерения, такие устройства могут определять лазерную мощность до 10 кВт и более за всего несколько секунд.
Даже в очень сложных процессах, таких как сварка батарейных блоков или производство топливного элемента, проактивное измерение лазерной мощности может быть и быстрым, и точным. Однако следует отметить, что измерение лазерной мощности дает только первый взгляд на более сложные процессы.
Для получения надежных выводов о лазерной каустике пучка требуется либо камера-базированная измерительная система, либо бесконтактный метод измерения. Рисунок 3, слева, показывает камера-базированное измерительное устройство, которое должно двигаться вдоль z-оси для нахождения позиции фокуса посредством определенных профилей пучка. Быстрые изменения в позиции фокуса поэтому трудно детектировать. Справа — схематическое представление бесконтактной измерительной технологии, показывающее, что каустика всего пучка записывается сразу. Здесь изменение позиции фокуса сразу показывается и разрешается в пространстве и времени.

Особенно в области автоматизированного производства бесконтактное измерение лазерного пучка оказывает светлое будущее. В чувствительных областях, таких как производство коробок передач или батарейных блоков, новые продукты комбинируют множественные методы измерения в одной системе. В системе Ophir BeamWatch Integrated, например, каустика пучка может быть записана с использованием бесконтактной измерительной технологии; водяно-охлажденная измерительная головка для высокомощных лазеров определяет лазерную мощность; и измерительные данные передаются в производственную сеть через интегрированные интерфейсы (Profinet, Ethernet/IP, CC-Link, GigE). Разные сварочные головки и параметры также могут быть протестированы. Захватывая пучок на видеокадрах, смещение фокуса может быть детектировано в ближайшем к реальному времени, как показано на Рисунке 4. Здесь грязное защитное окно было виновником смещения фокуса.

Большая устойчивость
Лазерные системы центральны для множества сложных производственных процессов. Благодаря новым инновациям в измерительных технологиях, производители и пользователи теперь имеют широкий диапазон опций для проактивного измерения лазерного пучка. Ключевые лазерные параметры могут быть записаны и скорректированы быстро и точно. Это обеспечивает, что процесс работает под оптимальными условиями, что нет дополнительных затрат из-за потраченной энергии и материалов, и что производимые продукты соответствуют самым высоким требованиям качества. Измерительная технология для лазера таким образом вносит значительный вклад в устойчивое производство.
Статью написал Кристиан Дини, директор бизнес-развития, Ophir (Норт Логан, штат Юта). Для получения дополнительной информации посетите .
Датчик
- Как ТО движет устойчивую циклическую экономику
- ARI поставляет IML-системы на 20–30% дешевле лидеров отрасли
- Почему роботизированная лазерная сварка превосходит традиционные методы: ключевые преимущества для совреме…
- 6 проверенных шагов к построению этической и устойчивой цепочки поставок
- Лазерная выравнивание вращающегося оборудования: обнаружение невыравнивания и предотвращение простоев
- Лазерная лучевая обработка: типы, процесс и применение
- Трансформация машиностроительного цеха: устойчивые практики для затратоэффективности
- Лазерные измерительные техники для скрытых структур
- Stratasys: Движение к устойчивому развитию через передовые технологии 3D-печати
- Точная CNC-обработка: Глубокое изучение передовых процессов