



Диагностика и устранение дефектов сварки в вашем роботе: практическое руководство
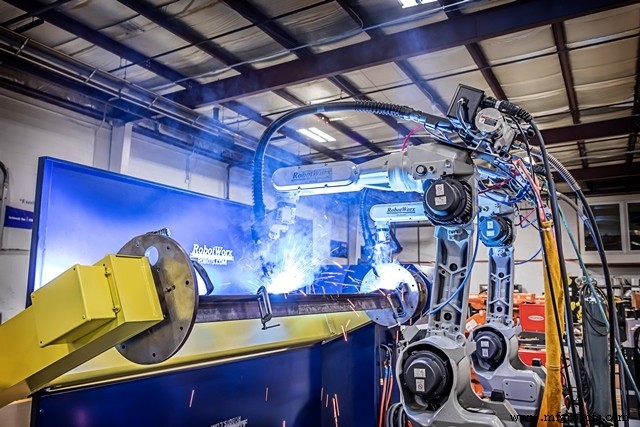
Дефекты сварки — это то, чего производители хотят избежать любой ценой. Когда роботизированный сварщик производит дефекты в процессе сварки, это может снизить целостность шва, что умаляет качество продукта. Поэтому важно понимать, как устранять неисправности вашей робототехнической системы, если вы видите дефекты сварки.
Пористость — один из самых распространенных дефектов сварки. Она может быть вызвана утечкой защитного газа или забитой соплом сварочной горелки. Это может привести к швам, сделанным из подреза или холодного металла, вызывая дефекты в шве. Есть много разных шагов, которые можно выполнить для проверки на пористость и другие дефекты сварки в вашей робототехнической сварочной системе:
Проверка утечек и потока защитного газа — При проверке утечки защитного газа используйте мыльные пузыри и убедитесь, что все фитинги затянуты. Поток защитного газа должен ощущаться как выходящий из горелки, но не достаточно, чтобы вызывать турбулентность или сбой.
Проверка на брызги — Сварочная сопло может забиться брызгами со временем. Снимите сварочные сопла с робототехнической системы, осмотрите их и очистите любые сварочные брызги перед заменой.
Регулярная замена контактных наконечников и втулок — Контактные наконечники сварки должны заменяться ежедневно для обеспечения плавной и последовательной подачи проволоки в каждом сварочном цикле. Сварочные втулки нужно заменять еженедельно в цехах, работающих в три смены в сутки.
Проверка сварочной проволоки — Сварочная проволока должна ощущаться крепкой по мере выхода из сварочной горелки. Для предотвращения «птичьих гнезд», запутанной проволоки, останавливающей подачу, переверните приводной ролик и вытащите проволоку обратно из горелки. Затем обрежьте запутанную проволоку и заново протяните её через подачу и обратно к горелке.
Проверка высоты вылета и углов толкания/тяги — Типичная высота вылета для сварочного робота, расстояние от конца сопла и наконечника горелки до сварочного стыка, составляет 5/8 до 3/4 дюйма. Убедитесь, что измерение верно, и проверьте все углы толкания/тяги системы. Сталь обычно требует угол затяжки около 15 градусов, в то время как алюминий требует 15-градусный ведущий угол для сжигания оксидов дугой.
После выполнения всех этих шагов вы должны иметь возможность исправить дефекты сварки, такие как пористость, и вернуться к прочному, долговечному сварочному приложению, которое будет высокого качества и последовательным.
Промышленный робот
- Повышение последовательности с автономными распылительными роботами
- Как роботы для покраски сокращают переработку, повышают последовательность и экономят затраты
- Как роботы достигают полной автономии: от сенсирования к действию
- Белая книга: Раскройте свой потенциал автоматизации — 7 проверенных шагов к робототехническим проектам с низк…
- Максимизация ROI в роботизированной сварке через оптимизацию процессов на базе ППИ — Часть 4
- Роботизированная сварка: повышение ROI через решение кадрового дефицита и безопасность — Часть 3
- ROI роботизированной сварки: повышение uptime и эффективности до 85% — Часть 2
- Роботизированная сварка: трансформация тяжёлого машиностроения для промышленности
- Максимизация ROI: проверенные стратегии продления срока службы вашего сварного робота
- Ускорение обучения робототехнической сварке: сократите время, повысьте эффективность