



Передовые пресс-клепки и станки для листового металла: точные CNC-решения
Категорию станков для листового металла трудно представить без одного из её столпов — пресс-клепок с ЧПУ/НУ. Несмотря на то, что сегодня используется огромное количество различных пресс-клепок, у всех них есть схожие компоненты.
Мы рассмотрим как самые необходимые, так и те, что появились в результате стремления производителей оборудования улучшить свой продукт и, по сути, технологию гибки на пресс-клепках.
Купить CNC пресс-клепки
Каждый станок, независимо от производителя и бренда, состоит из станины, подвижной и неподвижной балки, привода подвижной балки и системы крепления инструмента. Уже на этом этапе есть очевидные различия между существующими конструкциями.
Кроме того, современные пресс-клепки имеют систему задних упоров, компенсацию прогиба, другие вспомогательные функции и устройства. Все это управляется ЧПУ, которое может выполнять и другие полезные функции.
Компоненты пресс-клепок
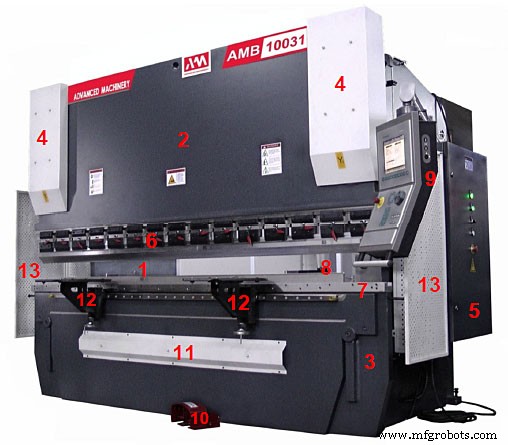
- 1) Станина
- 2) Верхняя (подвижная) балка
- 3) Нижняя (неподвижная балка)
- 4) Гидравлические цилиндры привода верхней балки (под кожухами)
- 5) Электрошкаф
- 6) Система крепления штампа
- 7) Система крепления матрицы
- 8) Задний упор
- 9) Панель управления ЧПУ
- 10) Контрольная педаль
- 11) Система бомбирования (под кожухом)
- 12) Передняя поддержка листа
- 13) Защитные ограждения
Конструкция пресс-клепок. Рама станины.
В общем, используются два типа рамы станины пресс-клепок. Некоторые станки оснащены С-образной рамой, другие пресс-клепки имеют О-образную раму. Давайте подробнее рассмотрим преимущества и недостатки каждого типа рамы.
Пресс-клепки с С-образной рамой
С-образная рама — самая распространенная для пресс-клепок. Название рамы происходит от формы левой и правой сторон станка, имеющих проем для деталей и установки инструмента.
Этот проем часто называют «пастью», а геометрические размеры проема — это глубина и высота так называемого «шеи». Подвижная и неподвижная балки устанавливаются на раме спереди так, что расстояние между боковыми стенками меньше длины балок, определяя как максимальную длину гибки, так и основную ширину станка по ширине.
Преимущества конструкции С-образной рамы:
- Ширина станка уже по ширине (как правило, равна длине гибки или слегка превышает её);
- больше места для установки крупных и тяжелых инструментов сбоку;
- возможность извлечения сложных деталей сбоку;
- Возможность использования нескольких станков в паре для гибки очень длинных деталей. Эта конструкция часто называется «Тандем».
Недостатки конфигураций С-образной рамы:
ограниченное пространство с пастью при гибке деталей максимальной длины — они могут упереться в боковые стенки;
при высоких нагрузках рама начинает «раскрываться», так что смещение появляется не только в вертикальной плоскости, но и в горизонтальной.
В результате меняется относительное положение штампа и матрицы — их рабочие оси не совпадают.
Пресс-клепки с О-образной рамой
О-образная рама также состоит из двух боковин, но они гораздо меньше и расположены по бокам от рабочих балок. Каждая боковина имеет только невербальный отверстие для установки инструмента. Соответственно, все отличительные черты С-образной рамы копируются «в точности наоборот».
Недостатки:
при прочих равных — большая общая ширина;
ограниченный проем для установки инструмента сбоку; поэтому чаще используется система крепления, позволяющая устанавливать инструмент снизу и сверху;
Невозможно извлекать сложные детали сбоку;
Невозможно объединять станки в тандем.
Преимущества:
боковины не ограничивают сложные детали на всей длине гибки;
нагрузка на несущие боковины распределяется равномерно и небольшие отклонения в геометрии происходят только в вертикальной плоскости. Это делает гибку более точной и предсказуемой.
Существуют также станки с нижней подвижной балкой. В этом исполнении вся система привода балки расположена внизу станка, что упрощает конструкцию и обслуживание. Центр тяжести гораздо ниже, поэтому станок более устойчив.
Главный недостаток проявляется в ежедневной эксплуатации станка. Штамп всегда остается неподвижным, а матрица поднимается при каждом гибе. Вместе с ней должен подниматься задний упор, и, главное, оператор должен также поднимать заготовку.
В абсолютном большинстве современных станков нижняя балка неподвижна и является частью рамы. Вся система привода верхней балки расположена на верхушке станка. Эта схема намного удобнее для оператора, и современные конструкторские решения позволяют её реализовать.
Благодарим за чтение наших статей, следите за индустриальным миром и Exapro, подписываясь на Exapro Hub, Facebook, Twitter и LinkedIn.
Промышленное оборудование
- Формование листового металла: Техники и применения для современного производства
- Точный гиб листового металла: экономичная и надежная фабрикация
- Инновационные лазерные сварочные станки Trumpf: революция в обработке листового металла
- Профилактика травм при обработке листового металла: советы по безопасности для работников и работодателей
- Пресс-брейки vs Фолдеры (сверлильные машины): выбор лучшего решения для формовки металла
- Выбор между станком для гибки листового металла и пресс-гибкой для вашей мастерской
- Топ-5 преимуществ гибочных прессов для листового металла в современном производстве
- Топ-10 преимуществ пресс-сгибов для эффективности фabricации
- Три основных метода гибки на пресс-гнуте: койнинг, нижний сгиб, воздушный сгиб
- Профессиональная листовая металлообработка: резка, формовка и прессование для промышленных применений