



G90 vs G91: абсолютные и инкрементные координаты в ЧПУ Hust (и Fanuc)
Простой базовый пример G-код программы для станков Hust CNC, демонстрирующий разницу между G90 (абсолютные координаты) и G91 (инкрементные координаты).
Это руководство также применимо к большинству систем Fanuc. Полезный ресурс для начинающих наладчиков и программистов ЧПУ.
На системах Hust CNC Mill:
G90 – абсолютные координаты
G91 – инкрементные координаты
G90 – абсолютные координаты
Нулевая точка детали (Workpiece Zero Point) служит базой. Координаты всех точек контура детали вычисляются от этой начала.
G91 – инкрементные координаты
Координаты всех точек контура вычисляются от конечной точки предыдущего блока.
Гибкость Hust CNC
В режиме G90 (абсолютные координаты)
- X, Y, Z – абсолютные перемещения по соответствующим осям
- U, V, W – инкрементные перемещения по осям X, Y, Z соответственно
Вывод: в режиме G90 можно делать инкрементные перемещения через U, V, W, не переключаясь на G91.
В режиме G91 (инкрементные координаты)
- X, Y, Z – инкрементные перемещения
- U, V, W – нельзя использовать
Примеры программ
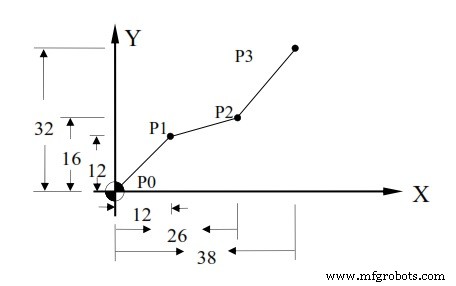
Программа в G90 (абсолютные)
N10 G00 X0.000 Y0.000  (позиционирование в нуль детали)
N20 G90                  (режим абсолютных координат)
N30 G1 X12.000 Y12.000 F300.00  (P0 → P1)
N40 X26.000 Y16.000      (P0 → P2)
N50 X38.000 Y32.000      (P2 → P3)
N60 M2
Программа в G91 (инкрементные)
N10 G00 X0.000 Y0.000
N20 G91                  (режим инкрементных координат)
N30 G1 X12.000 Y12.000 F300.00  (P0 → P1)
N40 X14.000 Y4.000       (P1 → P2)
N50 X12.000 Y16.000      (P2 → P3)
N60 M2
Использование U, V, W в режиме G90
N10 G00 X0.000 Y0.000
N20 G1 U12.000 V12.000 F300.00  (P0 → P1)
N30 U14.000 V4.000              (P1 → P2)
N40 U12.000 V16.000             (P2 → P3)
N60 M2
Смешанное использование
N10 G00 X0.000 Y0.000
N30 G1 U12.000 V12.000 F300.00  (P0 → P1)
N40 X26.000 V4.000              (P1 → P2)
N50 X38.000 V16.000             (P2 → P3)
N60 M2
N10 G00 X0.000 Y0.000
N30 G1 U12.000 V12.000 F300.00
N40 U14.000 Y16.000
N50 U12.000 Y32.000
N60 M2
Siemens Sinumerik CYCLE83: продвинутое глубокое сверление с отступом для ЧПУ
Полный справочник M-кодов для токарного ЧПУ Hust H6C-T
Станок с ЧПУ
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
- Пример CNC-фрезерования: G90 абсолютное, G91 инкрементное, круговая интерполяция G02/G03
- G-коды Haas CNC Mill: полное руководство по подготовительным функциям
- Пошаговое руководство: Фрезеровка полного круга на ЧПУ — Практический G-код
- Контурное пошаговое фрезерование на Fanuc: Эффективная техника повтора подпрограммы
- Руководство для начинающих: Цикл G90 грубого точения на ЧПУ
- Освоение абсолютного позиционирования Sinumerik G90: Объяснение AC-команд
- Абсолютные и инкрементные координаты в ЧПУ Heidenhain: полное руководство