



8 экспертных техник пластикового производства: от дизайна к производству
Опубликовано 6 ноября 2018 г. | Candy, маркетинговый менеджер WayKen
Пластиковое производство — неотъемлемый и критичный аспект пластиковой отрасли, существующий уже много лет. Включает множество различных методов производства, рассматриваемых в этой статье.
Пластиковое производство — проектирование, изготовление и сборка пластиковых изделий через ряд процессов. Кастомное пластиковое производство включает тестирование новых типов пластиков, инженерию новых пластиковых продуктов, приобретение передовых станков для лучшего и быстрее производства.
1. Смешивание/Компаундинг
Компаундинг — процесс производства пластика, при котором два или более пластика сначала плавятся и формируются в смесь/бленд. После формирования их делают в новые формы. Смешивание требует точных спецификаций и количества для обеспечения нужных свойств конечного продукта. Как и металлические сплавы, компаундинг улучшает характеристики конечного продукта. Частые пластиковые компаунды:
- Базовая смола (Base Resin)
- Пенные агенты (Blowing agents)
- Очистные компаунды (Purge compounds)
- Огнеупоры (Flame-retardants)
2. Литье в формы (Molding)
Один из старейших производственных процессов, все еще эффективно используемый многими кастомными пластиковыми производителями. Упругое литье, ротационное литье, дутье — все типы литья для производства пластиков.
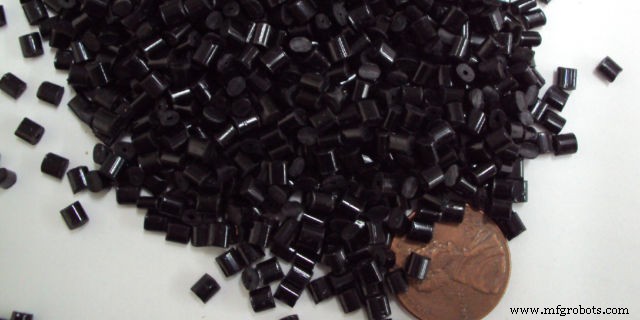
Мелкие пластиковые гранулы для процесса литья. Приходят во всех размерах и цветах
- Упругое литье (Injection molding)
Самый универсальный метод литья. Включает прессы разного размера в зависимости от давления и зажима изделия. Может делать крупные детали (автозапчасти) и микродетали для хирургии. Дороже других методов литья, используется только для пластиков, требующих высокий индекс плавления.
- Прессовка (Compression molding)
Название говорит само за себя. Нагретой пластик помещают в нагретую форму и сжимают высокомощными прессами. За ним отверждение для сохранения целостности и предотвращения деформации. Идеально для высокопрочных компаундов: термореактивных смол.
- Дутье (Blow Molding)
Пластиковое дутье похоже на стеклодувство. Парисон надувают воздухом. Воздух давит пластик к форме нужного размера. После охлаждения формы пластик извлекают. Дутье простое и линейное, быстро производит крупные партии полых изделий. Бутылки, топливные баки, полые компоненты — в основном делаются дутьем.
- Ротационное литье (Rotational molding)
Использует вращательное движение и высокие температуры для покрытия внутренней поверхности формы слой за слоем, формируя деталь. Постоянное вращение создает центробежные силы, дающие равномерные стенки. Для больших полых емкостей. Вращение не очень быстро. Но процесс экономичен для определенных продуктов, иногда дешевле других типов литья. Полые компоненты: буи, топливные баки, каноэ — ротационное литье. Преимущество: очень мало отходов, излишки пластика сразу возвращаются в производство.
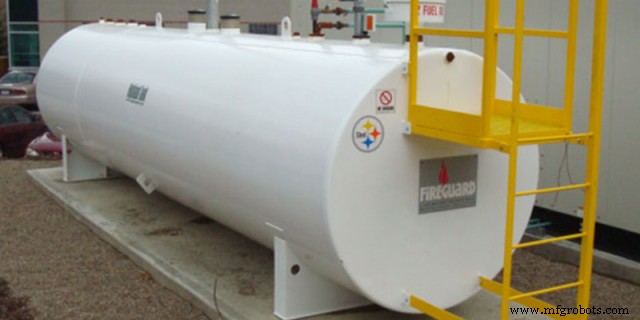
Пластиковые баки как показанный выше изготавливаются ротационным литьем
3. Экструзия пластика (Plastic Extrusion)
Для изготовления пластиковых листов, труб, пайпов. Пластик плавится, делается в гранулы. Гранулы проталкивают через филирующую головку. Многие производители предпочитают этот метод за скорость, надежность, воспроизводимость. Экструдированные пластики лучше выдерживают нагрузки, так как нет швов.
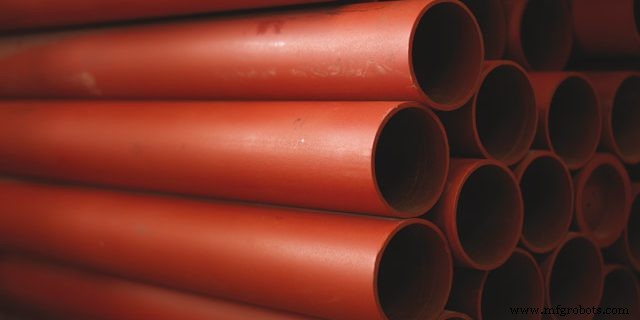
Экструдированные пластиковые стержни. Имеют лучшую прочность, так как нет швов
4. Термоформирование (Thermoforming)
Процесс, при котором термопласты размягчают теплом и переформировывают под нужный продукт. Термоформирование выполняется разными техниками: гнутие пластиковых листов над полосным нагревателем и формование в нужные детали через вакуумное формование. Инструментальные затраты ниже других методов. Термоформированные детали не требуют высоких температур и давлений.
5. Штамповка (Die Cutting)
Один из самых эффективных методов резки пластиковой пленки и тонких листов в готовые детали. Частые пластики для штамповки: поликарбонатная пленка, полиэфирная пленка, листы HDPE.
6. Ламинирование (Lamination)
Покрытие внешней поверхности для защиты от внешнего воздействия или экологического ущерба. Ламинирование также улучшает стиль, внешний вид и долговечность продукта. Синтетические смолы и пленки — частые пластиковые компаунды для ламинирования. Давление и тепло часто используются одновременно для надежного сцепления. Смоляное ламинирование создает клеевой слой между двумя подложками. Пленочное ламинирование — пластиковый барьер на внешней стороне. Частые материалы для ламинирования: металлические листы, бумага, гибкая пена.
7. Сварка (Welding)
Сварка не только для металлов. Также распространена для сшивки термопластов, которые нельзя надежно склеить клеями или другими методами. Пластиковая сварка включает: контактную сварку нагретой плитой, ультразвуковую сварку, сварку нагретым наконечником, горячий газ.
8. Пенообразование пластика (Plastic Foaming)
Результат — пластиковые izolяторы, отличные утеплители для зданий. Процесс использует полистирол и полиуретан для создания пены. Синтетическая пена дольше служит других пен и имеет лучшие изоляционные свойства.
В Китае много пластиковых производственных компаний. В WayKen мы предлагаем премиальную услугу ЧПУ-обработки пластиков, готовых удовлетворить ваши потребности в пластиковом производстве. Будь то прототип или партия — мы с нетерпением ждем ваших идей, чтобы превратить их с чертежей в реальность.
Станок с ЧПУ
- Антиалиасинг: 6 типов и методов сглаживания цифровых изображений
- Формовочный песок: виды, свойства и применение в литейном деле
- Топ-15 пластиков для литье под давлением: оптимальная производительность
- Ключевые преимущества услуг литья пластика под давлением
- Основные сведения о литье пластиков под давлением: Процесс, преимущества и контроль качества
- Премиальные, экономичные услуги литья пластиков под давлением
- Шесть типов впусков литья под давлением и как выбрать правильный
- Продвинутое пластиковое литье под давлением: передовые решения для современного производства
- 12 ключевых технологий пластикового формообразования и их применения
- Лучшие пластики для литья под давлением: свойства и выбор материала