



Выбор правильных стилей крепления деталей на ЧПУ: ключевые соображения
Фрезеровщики имеют ряд переменных для рассмотрения при настройке устройств для операции обработки. Когда речь идет о креплении на ЧПУ, есть серьезные различия между удержанием слаботолерантной дублирующей детали с 10-минутным временем цикла и удержанием жестко толерантной специализированной детали с 10-часовым временем цикла. Определение того, какой метод лучше работает для вашей обработки, существенно для поддержания эффективной операции.
Устройства крепления на ЧПУ
Идеальные устройства крепления имеют легко повторяемые установки. По этой причине некоторые станки имеют стандартные устройства крепления. Тиски обычно используются со фрезерными станками, в то время как патроны или коллетники используются при работе на токарном станке. Иногда деталь может нуждаться в индивидуальной настройке крепления на ЧПУ для правильного закрепления детали во время обработки. Приспособления и установки — примеры индивидуальных устройств.
Приспособления и установки (Fixtures and Jigs)
Установка (jig) — это устройство крепления, которое удерживает, поддерживает и позиционирует заготовку и направляет режущий инструмент в конкретную операцию (обычно через использование одной или нескольких втулок). Приспособление (fixture) по сути то же самое устройство, но главное отличие в том, что оно не направляет режущий инструмент в специфицированную операцию. Приспособления обычно используются в фрезерных операциях, в то время как установки обычно используются в сверлении, растачивании, нарезке резьбы и растачивании. Установки и приспособления более точны относительно стандартных устройств крепления на ЧПУ, что приводит к более туговым допускам. Они также могут быть индексируемыми, позволяя им контролировать движение режущего инструмента так же как движение заготовки. И установки, и приспособления состоят из тех же базовых компонентов: корпуса приспособления, позиционирующих элементов, поддержек и зажимов.
4 типа корпусов приспособлений
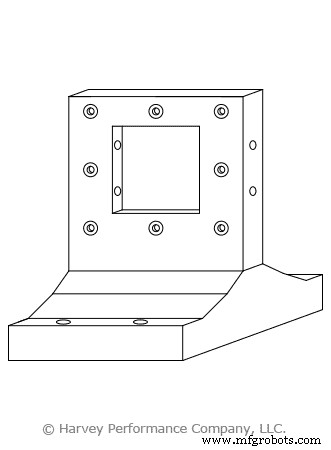
Существует 4 основных типа корпусов приспособлений: фейсплейты, бейсплейты, угловые плиты и тумбстоуны (вертикальные столбы).
Фейсплейты: Обычно используются в токарных операциях, где компоненты закрепляются на фейсплейте и затем монтируются на шпиндель.
Бейсплейты: Распространены в фрезерных и сверлильных операциях и монтируются на рабочий стол.
Угловые плиты: Две плиты перпендикулярны друг другу, но некоторые регулируемые или индивидуальные для изменения угла заготовки.
Тумбстоуны: Крупные вертикально ориентированные прямоугольные приспособления, ориентирующие заготовку перпендикулярно рабочему столу. Тумбстоуны также имеют две стороны для размещения множественных деталей.
Позиционирующие элементы (Locators)
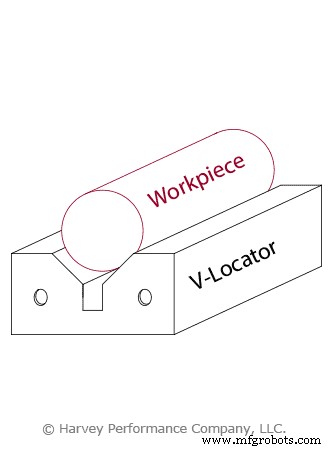
Позиционирующие элементы характеризуются четырьмя критериями: сборные, интегральные, фиксированные и регулируемые. Сборные позиционирующие элементы могут быть присоединены и удалены от приспособления, что противоположно интегральным позиционирующим элементам, встроенным в приспособление. Фиксированные позиционирующие элементы не позволяют движущимся компонентам, в то время как регулируемые позиционирующие элементы позволяют движение через использование резьб и/или пружин и могут регулироваться под размер заготовки. Эти могут быть скомбинированы для предоставления соответствующего соотношения жесткость-универсальность сборки. Например, V-позиционирующее приспособление — комбинация сборных и фиксированных позиционирующих элементов. Оно может быть закреплено к приспособлению, но не имеет движущихся компонентов.
Поддержки (Supports)
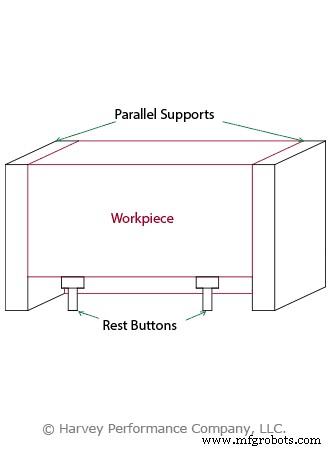
Поддержки делают именно то, что подразумевает их название — они поддерживают заготовку во время процесса обработки для избежания деформации заготовки. Эти компоненты могут удваиваться как позиционирующие элементы и также бывают фиксированными, регулируемыми и интегральными, или сборными. Обычно поддержки помещаются под заготовку во время производства, но это также зависит от геометрии заготовки, эксплуатируемого станка и где режущий инструмент сделает контакт. Поддержки могут приходить в разных формах и размерах. Например, упорные кнопки — меньшие поддерживающие компоненты, используемые в серии либо снизу заготовки, либо сбоку. Одновременно, параллельные поддержки помещаются по обе стороны детали для обеспечения общей поддержки.
Зажимы (Clamps)
Зажимы — устройства, используемые для укрепления или удержания вещей вместе, и приходят в разных формах, размерах и силах. Тиски и патроны имеют подвижные челюсти и считаются стандартными зажимами. Один нетипичный пример — переключающий зажим (toggle clamp), который имеет опорный штифт, действующий как фульक्रम для системы рычага. Один из более удобных типов — система силового зажима. Существует два типа методов силового зажима: гидравлический и пневматический.
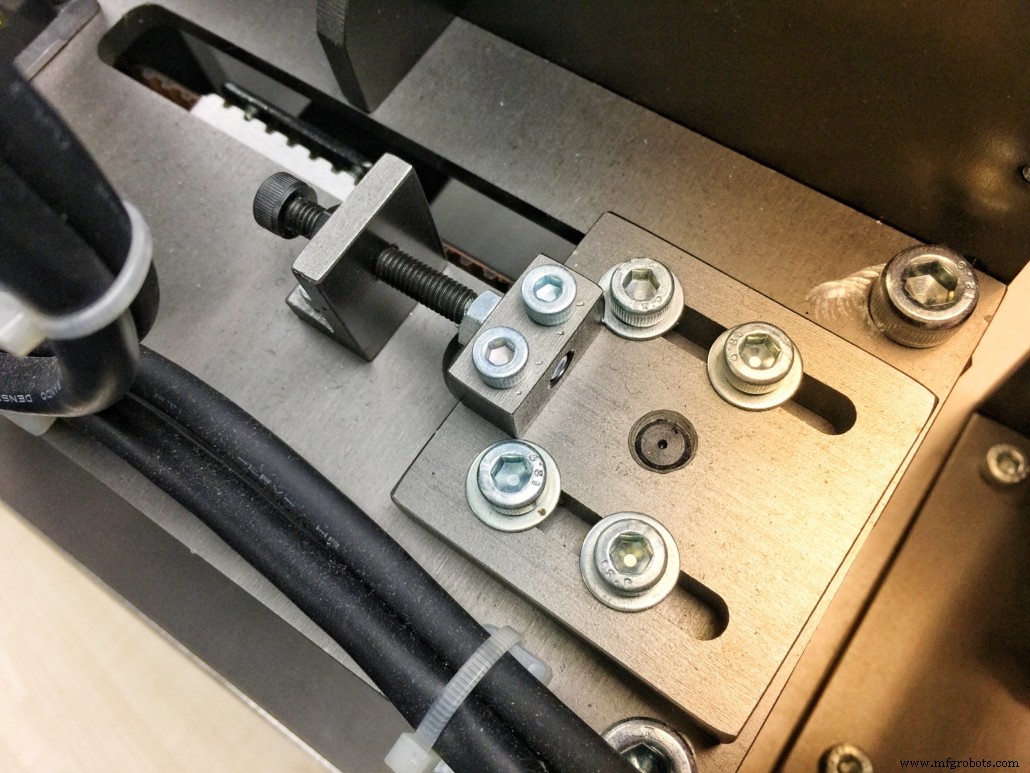
Пример стандартной настройки приспособления.
Гидравлические системы крепления
Гидравлические системы создают зажимную силу за счет получения мощности от сжатия жидкости. Этот тип силового зажима обычно используется с более крупными заготовками, так как он обычно занимает меньше места относительно пневматических зажимов.
Пневматические зажимы
Пневматические зажимы получают свою зажимную силу от мощности, созданной сжатым газом (обычно воздухом). Эти системы обычно более громоздкие и используются для более мелких заготовок, требующих меньше места на рабочем столе. Силовое зажимание предлагает несколько преимуществ над конвенциональным зажиманием. Во-первых, эти системы могут быть активированы и деактивированы быстро для экономии времени переналадки. Во-вторых, они кладут равномерное давление на деталь, что помогает предотвратить ошибки и деформации. Значительное неудобство, которое они несут — стоимость системы, но это может быть быстро компенсировано экономией производственного времени.
Ключевые рекомендации для следования
Наконец, есть несколько рекомендаций для следования при выборе соответствующей настройки приспособления или установки крепления на ЧПУ.
Обеспечьте правильные допуски
Допуски устройства крепления, используемого, должны быть на 20%-50% туже, чем те заготовки.
Используйте приемлемые позиционирующие и поддерживающие элементы
Позиционирующие и поддерживающие элементы должны быть сделаны из закаленного материала для предотвращения износа и допуска нескольких использований без выхода заготовок, которые они поддерживают, за пределы допуска. Поддержки и позиционирующие элементы также должны быть стандартизированы, чтобы их можно было легко заменять.
Разместите зажимы крепления в правильных местах
Зажимы должны быть размещены выше мест поддержки, чтобы сила зажима могла передаться в поддержку без деформации заготовки. Зажимы, позиционирующие элементы и поддержки также должны быть размещены для распределения режущих сил максимально равномерно по всей детали. Установка должна позволять легкое зажимать и не требовать много времени переналадки.
Максимизируйте гибкость обработки
Дизайн приспособления или установок должен максимизировать количество операций, которые могут быть выполнены в одной ориентации. Во время операции обработки установка должна быть жесткой и стабильной.
Итог
Крепление может быть выполнено множеством разных способов и выполнить ту же задачу успешного удержания детали во время операции обработки с конечным результатом в допуске. Качество этого крепления может сильно отличаться, так как некоторые установки будут более эффективными, чем другие. Например, нет причины создавать изощренную установку для создания небольшого паза по центру прямоугольного кирпича алюминия; тисковые зажимы работали бы просто отлично. Максимизация эффективности и эффективности настройки крепления оператора на ЧПУ повысит производительность за счет экономии на переналадке, времени, а также стоимости бракованных, вне допуска деталей.
Станок с ЧПУ
- Суперфиниш в металлообработке: процесс, преимущества и отличие от полировки
- Практические соображения при выборе и использовании индуктивностей
- Точная установка нуля детали на ЧПУ-фрезере: предотвращение столкновений инструмента со столом
- 6 ключевых факторов при выборе машиностроительного цеха
- Основные стратегии компоновки печатных плат для надежности и стоимостной эффективности
- Техники удержания заготовки на ЧПУ: обеспечьте точность обработки
- Оптимизация дизайна антенны для компактных IoT-устройств
- Экспертное термическое проектирование печатных плат: практические советы по управлению теплом
- Полное руководство по станкам точного шлифования
- Освоение ЧПУ-токарной обработки: основное руководство по точной механике