



Освоение допуска на дроп-хол для довайловой фрезы
Довайловые фрезы — это режущие инструменты, создающие трапецеидальную форму, или довайловую канавку, в детали. Из-за формы этих инструментов, специальные соображения нужно сделать для достижения долгого срока службы инструмента и превосходных результатов. Это особенно верно при обработке канавок под О-кольца, так как эта операция требует, чтобы инструмент «просел» в деталь для начала резания. Использование подходящего метода входа инструмента, в частности понимание, когда допуск на дроп-хол нужен (а когда нет), важен для предотвращения распространенных проблем с довайловыми фрезами.
Что такое дроп-хол?
При проектировании деталей с канавками под О-кольца, рассмотрение допуска на дроп-хол — решающий первый шаг. Дроп-хол — это нецентрированное отверстие, выфрезерованное во время черновой/разделочной операции. Эта особенность позволяет использовать значительно больший, более жесткий инструмент. Это потому, что резак больше не должен вписываться в щель, а в отверстие с диаметром большим, чем диаметр резака.
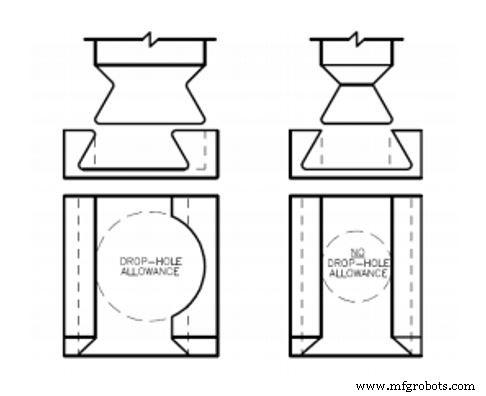
Зачем рассматривать добавление дроп-хола?
По сравнению с инструментами без допуска на дроп-хол, инструменты с допуском на дроп-хол имеют намного большее отношение диаметра шейки к диаметру резака. Это делает инструменты с дроп-холом намного сильнее, позволяя инструменту брать тяжелые радиальные глубины резания и меньше шагов. Использование дроп-хола позволит использование более сильного инструмента, что увеличит производительность и улучшит срок службы инструмента.
Операция обработки с допуском на дроп-хол
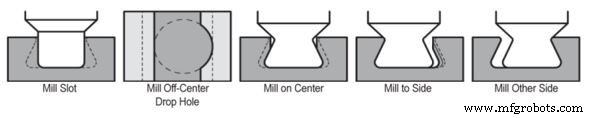
Максимум 4 радиальных прохода на сторону необходимы.
Когда не использовать дроп-хол
Дроп-холы иногда не разрешены в дизайне из-за точки концентрации напряжений, которую они оставляют. Распространенные примеры, где дроп-хол не был бы разрешен, включают:
- В высокодавленных применениях
- В уплотнениях, требующих высокой надежности
- Где используются опасные или вредные жидкости
Проблема с допуском на дроп-хол в том, что дополнительный зазор, используемый для входа инструмента, может создать слабое место в уплотнении, которое затем может стать скомпрометированным под определенными условиями. В конечном счете, допуск на дроп-хол требует одобрения от клиента для обеспечения, что применение позволяет это.
Операция обработки без допуска на дроп-хол
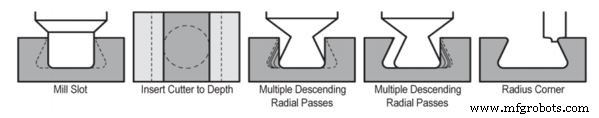
Максимум 20 радиальных проходов на сторону необходимы.
Размещение дроп-хола
При добавлении дроп-хола к вашей детали, важно обеспечить, что особенность размещена правильно для максимизации целостности уплотнения. Согласно нижеприведенной фигуре, дроп-хол должен быть размещен не по центру канавки, обеспечивая, что только одна сторона канавки затронута.
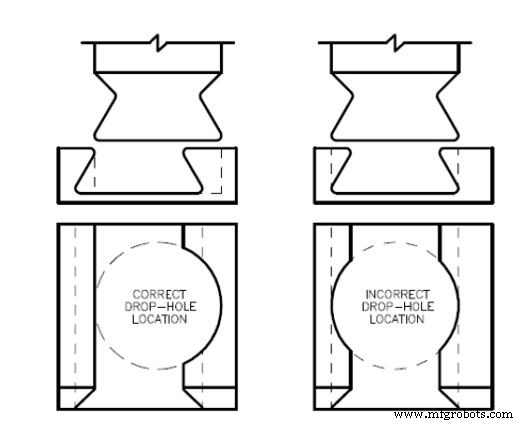
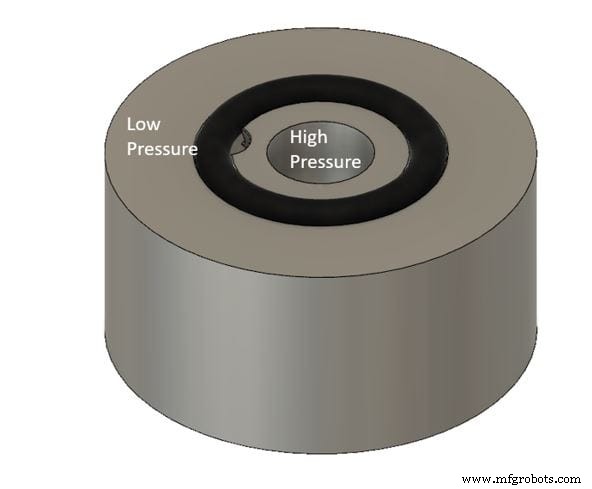
Также необходимо обеспечить, что особенности дроп-хола поставлены на правильной стороне канавки. Поскольку О-кольца используются как уплотнение между давлениями, важно иметь дроп-хол, граничащий с зоной высокого давления. По мере перемещения давления от высокого к низкому, О-кольцо будет вынуждено в полностью поддерживаемую сторону, позволяя надлежащее уплотнение (см. изображение ниже).
Станок с ЧПУ
- Дюбели для гипсокартона (drywall anchors): как работают и когда применять
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Когда ремонт — не настоящий фикс: как идентифицировать настоящие ремонты
- Как использовать датчик инструмента на деревообрабатывающем ЧПУ-фрезере
- Ротационное броучирование: быстрое и точное сверление квадратных отверстий
- FR4 подробно: идеальные применения и ограничения для дизайна PCB
- Материалы для литья под давлением: выбор правильного металла для вашего производства
- Выбор идеальной фрезерной машины: типы и применение
- Повышение точности и прецизионности ЧПУ-станочного инструмента: комплексное руководство
- Прессеттер и измерение инструментов ЧПУ: основное руководство по точности и эффективности