



Предотвращение нитевидной коррозии: экспертные стратегии защиты под покрытием

Нитевидная коррозия — особая форма коррозии, возникающая под тонкими покрытиями в случайно распределенных нитях, похожих на филаменты. Также известна как подпленочная коррозия, филаментная коррозия или коррозия «червьевых следов». В статье рассматриваем причины, типичные места появления, развитие, детектирование и предотвращение.
Что такое нитевидная коррозия?
Нитевидная коррозия возникает на металлических поверхностях, покрытых тонкой органической пленкой (обычно 0,05–0,1 мм / 2–4 мила), при воздействии теплого влажного атмосферного воздуха. Всегда начинается в дефектах покрытия: царапинах, слабых точках — заусенцах, резаных краях, отверстиях. (См. бесплатное Руководство по отказам и дефектам покрытий.)
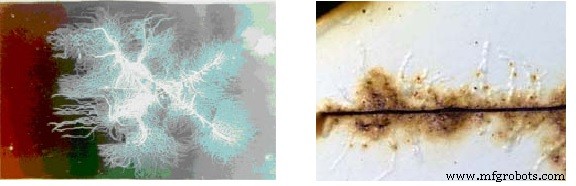
Источник: NASA Corrosion Engineering Laboratory
Как возникает нитевидная коррозия
Во многих отношениях нитевидная коррозия на алюминии (Al) и магнии (Mg) похожа на коррозию стали. Движущая сила — формирование дифференциально-аэрационных элементов в дефектах покрытых субстратов.
Нитевидная ячейка состоит из активной головы и хвоста, получающего кислород и конденсированный водяной пар через трещины в покрытии. Голова может быть заполнена гелем аллюмины и газовыми пузырями в алюминии, если голова очень кислая. В магнии голова чернится из-за травления магния, но коррозионная жидкость прозрачна при пробой головы. Хвосты нитевидной коррозии в алюминии и магнии белесые. Продукты коррозии — гидроксиды и оксиды алюминия и магния соответственно. Анодные реакции производят Al³⁺ или Mg²⁺ ионы, реагирующие с гидроксиль-ионами, образующимися в реакции восстановления кислорода, преимущественно в хвосте.
Механизм инициации и активации в алюминии и магнии по сути тот же, что и для покрытой стали. Окисленная голова — движущийся пул электролитов, а хвост — область, где ионы алюминия транспортируются и постепенно реагируют с гидроксиль-ионами. Финальные продукты коррозии частично гидратированы и полностью расширены в пористом хвосте. Голова и средние секции хвоста соответствуют локациям различных исходных реагирующих ионов и промежуточных продуктов корродирующего алюминия в водных средах. (Узнайте больше: Коррозия алюминия: 5 невероятных фактов, которые вы должны знать.)
В отличие от стали, алюминий и магний показывают большую склонность к образованию пузырей в кислых средах, с выделением водородного газа в катодных реакциях в области головы. Продукты коррозии хвоста — либо тригидроксид алюминия Al(OH)₃, белесый желатиноидный осадок, либо гидроксид магния Mg(OH)₂, белесый осадок.
Факторы, влияющие на нитевидную коррозию
Различные факторы влияют на инициацию нитевидной коррозии:
Природа покрытия
Нитевидная коррозия возникает со всеми типами красок: акриловыми лаками, эпоксид-полиамидами, эпоксид-аминами, полиуретанами, и при любом классическом методе нанесения — жидкой краской или электростатической порошковой. Не возникает под герметичными покрытиями (например, изолентой).
Подготовка поверхности
Значительный фактор. Нитевидная коррозия развивается на металле без подготовки, с плохой подготовкой или на металле, поверхность которого загрязнена перед покраской.
Природа сплава
Природа сплава не является существенным фактором, так как нитевидная коррозия может затрагивать все алюминиевые сплавы. Недавнее совместное исследование трех европейских компаний (Alusuisse, Hydro Aluminium, Pechiney) показало, что для наиболее используемых сплавов в строительстве (Al 6060 и 6063) состав сплава не влияет, за исключением случаев, когда концентрация меди превышает 0,1%.
Где нитевидная коррозия наиболее вероятно развивается
Обычно нитевидная коррозия тяжела в теплых прибрежных и тропических регионах с солевым осадком или сильно загрязненных промышленных зонах. Шероховатые поверхности также испытывают большую тяжесть. Нитевидная коррозия типично возникает на алюминиевых сплавах при влажности 75–90% и температуре 20–40 °C (68–104 °F), рост ускоряется при 85% относительной влажности (RH). Относительная влажность атмосферы — единственный самый критичный фактор инициации. (Связанное чтение: 5 факторов атмосферной коррозии.)
Другие главные параметры: составы сплавов, скальпинг слитков и блюмов, термическая обработка, состояние поверхностного слоя металла, температура, шлифовка, декапирование, предварительная поверхностная обработка. Хотя толщина органического покрытия и температура играют второстепенную роль в инициации, повышение температуры ускоряет рост филаментов, если относительная влажность остается в критическом диапазоне.
Как детектировать нитевидную коррозию
Нитевидная коррозия может быть визуально распознана без микроскопа. Наблюдалась на покрытой стали, алюминии и магнии с тонким покрытием олова, золота, серебра, фосфата, эмали или лака.
Стандартный тест для идентификации стойкости к нитевидной коррозии в США — ASTM D 2803, «Руководство по тестированию стойкости органических покрытий на металле к нитевидной коррозии». По тесту покрытые металлические образцы рисуются до чистого металла и подвергаются соленому туману до 24 часов, промываются дистиллированной водой и помещаются влажными в закрытый шкаф при 25 °C (77 °F) и 85% RH. Время экспозиции обычно 100–1000 часов. Результаты показывают, развивает ли покрытый материал нитевидную коррозию.
Отрасли, наиболее подверженные нитевидной коррозии
Структурные компоненты самолетов крепятся болтами и заклепками. Эти крепежи и другие острые края обшивки — частые точки инициации нитевидной коррозии. Сообщается, что самолеты, эксплуатирующиеся в теплых морских средах, несут значительные коррозионные повреждения, особенно на сплавах 2024 и 7000 алюминия с полиуретановыми и другими покрытиями.
Влажность — наиболее критическая переменная для пропагации коррозии, так как необходима для растворения солевых ионов.
Коррозия обычно начинается там, где есть несовершенство субстрата и покрытия. Несовершенство может быть внесено царапиной или камнем, ослабляющим адгезивную связь между субстратом и покрытием.
Коррозия начинается в этом локусе, формируя голову дефекта. Обычно выглядит как четкая нитевидная нить, как червиный след, появляющаяся под поверхностью покрытия.
Ущерб не экстенсивен для алюминия, но косметически неприятен, особенно когда след длинный и белый.
Этот тип нитевидной коррозии может повреждать все типы алюминиевых продуктов: колеса, кузова авто, самолеты. Ремонт требует шлифовки и нанесения нового слоя покрытия. Для предотвращения нужна надлежащая предварительная поверхностная подготовка.
Нитевидная коррозия была тяжелее при высоких хлоридных концентрациях на металле, особенно когда самолеты часто летали над океаном или базировались в прибрежных ангарах.
Алюминий широко используется для банок и упаковки. Алюминиевая фольга часто ламинируется на бумагу или картон для барьера влаги/пара. Если фольга «съедена» нитевидной коррозией, продукт может загрязниться или высохнуть, так как паровой барьер нарушен. Деградация фольгированного картона может происходить во время производства или последующего хранения во влажной среде.
В автопроме кованые легкосплавные колеса с двухтонными поверхностями (полированные секции) и/или полированными поверхностями показывают повышенную склонность к нитевидной коррозии.
Как предотвратить нитевидную коррозию
Обычно нитевидную коррозию можно предотвратить, снизив относительную влажность ниже 60%. К сожалению, непрактично напрямую снижать влажность на движущихся объектах (самолеты, авто). Однако уровень влажности для компонентов в долгосрочном хранении легко контролируется сушильными вентиляторами, гигростатами или дессикантами в пластиковой упаковке.
Компоненты, грунтованные двумя слоями эпоксидных систем и двумя полиуретановыми слоями, лучше устоят к нитевидной коррозии, чем однослойные системы.
Шанс нитевидной коррозии снижается, когда стальной субстрат оцинкован. Цинкобогатые грунты, хроматированные и фосфатированные грунты с твердыми медленнозастывающими промежуточными слоями полиуретана и эпоксида снизили восприимчивость на стальных субстратах. Цинкхроматные грунты, анодирование в хромовой кислоте, хроматные или хромат-фосфатные конверсионные покрытия дали разные степени облегчения для алюминиевых сплавов. (Другой вариант обсуждается в статье: Прогресс в жидких нейлоновых мультиполимерных покрытиях для транспорта и возобновляемой энергетики.)
Многослойные покрытия замедляют диффузию влаги и имеют меньше точек проникновения и дефектов, чем однослойные системы. Многослойные системы устоят к механическому абразивному проникновению и имеют меньше холмов и впадин. Более толстые покрытия за счет накопления слоев и медленного застывания продемонстрировали существенно лучшую стойкость к нитевидной коррозии за счет снижения проникновения кислорода и влаги, уменьшения запечатленного растворителя и меньшего количества точек инициации. Порошковые системы также полезны, так как термически плавятся, давая твердые покрытия с лучшей стойкостью к проницаемости влаги. Гладкие, хорошо подготовленные грунтованные металлические поверхности обычно имеют лучшую стойкость, чем шероховатые.
Сталь, алюминий и магний химически активны. Их сплавы содержат интерметаллические соединения, диспергированные, выпавшие и аггломерированные при горячей прокатке и отжиге. Хотя эти сплавы обычно имеют улучшенные механические свойства, недавние работы показывают, что их гетерогенность (смешение) и наличие поверхностно-активных слоев повышают восприимчивость к нитевидной коррозии.
Техническое обслуживание и ремонт оборудования
- Защита алюминия от коррозии: экспертные стратегии для долговечности
- Защитите свою электронику: экспертные стратегии предотвращения повреждений грызунами
- Предотвращение частых поломок спецтехники: ключевые советы по обслуживанию
- Экспертные стратегии устранения дефектов непромокаемости в производстве печатных плат
- Предотвращение плохой промокаемости припоя: проверенные методы для надежных соединений
- Устранение дефектов породистости в паяных соединениях: экспертное руководство по предотвращению
- Понимание кавитации в гидравлических насосах и проверенные методы предотвращения
- Предотвращение коррозии котлов: проверенные стратегии для качества питания
- Революционные эпокси-фенольные алкилированные аминные покрытия для превосходной защиты от коррозии под изо…
- Шесть проверенных способов устранить фрустрацию при анализе коррозионных отказов