



Clipper Windpower устраняет обледение анемометров через анализ причин по Six Sigma
На высоте 262 фута ветряки Clipper Windpower со своими тремя мощными лопастами генерируют достаточно чистой возобновляемой электроэнергии для питания 750 домов в течение 24 часов. Когда ветер превращается в ледяной шторм — сочетая лёд, замерзающий дождь, снег или туман — анемометры, измеряющие скорость и направление ветра, могут блокироваться, вызывая дорогостоящий простой для операторов вроде Clipper.
О Clipper Windpower
Штаб-квартира в Карпинтерия, Калифорния. Clipper Windpower — быстрорастущий лидер в технологиях ветроэнергетики, производстве турбин и разработке проектов. Компания нанимает более 850 человек в США, Дании и Великобритании. ISO 9001-сертифицированный завод производства и сборки в Сидар-Рапидс, Айова, работает с марта 2006 года.
Обращение к качеству для повышения доступности турбин
Зимой 2007–2008 года первые турбины Clipper в Айове, Иллинойсе и Нью-Йорке столкнулись с сильными замерзающими дождями и туманом, вызовившими отказы анемометров. Хотя башни оставались онлайн, отсутствие работающих анемометров означало, что лопасти длиной 153 фута не могли позиционироваться для эффективного захвата ветра. Первоначальные программные исправления не решили проблему; дополнительные блоки начали замерзать, снижая доступность турбин.
Столкнувшись с растущим списком отказов, Clipper запустил анализ корневых причин (RCA) в рамках Six Sigma DMAIC — Define, Measure, Analyze, Improve, Control. Менеджер Майк Труг, старший член ASQ, использовал матрицу оценки для приоритизации проектов, влияющих на безопасность, качество и доступность. RCA был уставлен на выявление причин отказов анемометров зимой и разработку стойкого решения до следующего сезона.
Следование подходу DMAIC
Выбор команды требовал баланса экспертизы. Эллен Сеннетт, со-лидер, изначально выбрала персонал с электротехническим опытом, так как проблема казалась электрической. Семь заинтересованных сторон включали производство, полевые операции, обеспечение качества, цепочку поставок и представителей поставщиков, как показано на Рисунке 1.
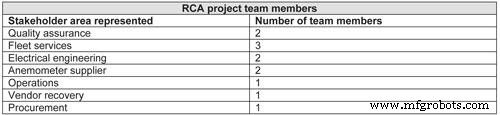
Рисунок 1
Не каждый участник участвовал на каждом этапе; поставщики присоединились после выявления корневой причины. Команда следовала шагам, описанным на Рисунке 2.
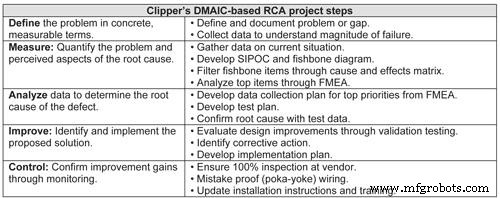
Рисунок 2
Определение проблемы
После первоначальных отказов Clipper начал систематически фиксировать каждый погодозависимый простой, предоставив данные, запустившие устав RCA.
Измерение для количественной оценки проблемы
Собранные данные показали, что осадки и температура находились в пределах спецификаций анемометра. Команда построила матрицу SIPOC и диаграмму Ишикавы, выявив 45 потенциальных причин. Матрица причин и последствий сузила их до девяти высокорисковых элементов для анализа режимов отказов и последствий (FMEA).
Анализ данных для определения корневой причины
Команда собрала доказательства по топ-рискам FMEA через тесты 13 потенциальных причин — от неправильных процедур монтажа до недостатков нагревательных цепей. Анализ كشف, что конструкция нагревательной цепи поставщика не соответствовала заявленной спецификации, делая её неадекватной для эксплуатационных условий Clipper. Команда RCA убедила поставщика признать несоответствие, хотя более раннее сотрудничество могло ускорить разрешение.
Выявление и внедрение решения
С выявленной корневой причиной команда протестировала улучшенные прототипы нагревательных цепей в лаборатории имитации зимней погоды по военному стандарту 810F раздел 521.2 для обледенения. Проводилось три раунда прототипирования: первые два провалились в симулированных условиях, но третий выдержал экстремальную погоду. Цель — заменить 405 анемометров по всей стране к 30 марта 2010 года.
Контроль для подтверждения улучшения
Внедрённые меры контроля включают:
- 100% инспекцию поставщиком через трёхдневный тест нагревательной системы, исключающий бракованные поставки.
- Заводскую валидацию всех анемометров с блоками управления турбинами.
- Разъём с односторонним ключированием для предотвращения неверной проводки в поле.
- Цветовую кодировку проводов для монтажников.
Новая конструкция противостоит природе
Полевые тесты зим 2008–2009 и 2009–2010 подтвердили редизайн. Несмотря на суровые условия — ветра 40–50 миль/ч, лёд толщиной до полудюйма, 4–8 дюймов снега и температуры ниже –15 °C — произошло только два погодозависимых отказа, уровень 1,6 %, причисленный к проблеме сборки поставщика, а не к конструкции анемометра. RCA был официально закрыт.
Проект держал клиентов в курсе презентациями по шагам ремедиации, укрепляя доверие и удовлетворённость. Многие клиенты Clipper, знакомые с инструментами Six Sigma, оценили прозрачный подход к решению проблем.
Сотрудники мониторингового центра в Сидар-Рапидс также استفодали, испытывая меньше инцидентов с турбинами во время зимних штормов. RCA помог персоналу Clipper принять проактивное, превентивное мышление, фокусируясь на предотвращении дефектов с этапа проектирования.
Формирование культуры качества
Труг и Сеннетт зачисляют RCA выявлению потребности во внутреннем тестировании и диверсификации поставщиков. Clipper теперь тестирует компоненты внутри компании перед полевым развёртыванием, снижая будущие риски. Проект также пробудил интерес к Six Sigma среди членов команды, многие из которых прошли обучение на зелёный пояс.
Для дополнительной информации:
- Рекомендуемая литература: The Lean Six Sigma Pocket Toolbook авторов Джордж, Роулендс, Прайс и Максей; Statistics for the Utterly Confused Джайсингх.
- Посетите Центр знаний на www.asq.org/knowledgecenter для ресурсов по анализу корневых причин и Six Sigma.
Об авторе
Джанета Якобсен — фрилансер, специализирующаяся на качестве и комплаенсе. Выпускница Дрейкского университета, живёт в Сидар-Рапидс, Айова. Статья предоставлена Американским обществом качества (ASQ, www.asq.org).
Техническое обслуживание и ремонт оборудования
- Сила ясной, лаконичной визии: двигатель лидерского успеха
- Избегание распространенных подводных камней в анализе корневых причин: практическое руководство
- Worthington Industries: Ноль травм, ноль вреда — безопасное превосходство завода Delta
- GE внедряет продвинутую систему управления Mark VIe на 2000-МВт электростанции PP10 Саудовской электрической компани…
- Timken приобретает QM Bearings для расширения портфеля высокопроизводительной силовой передачи
- Как ясное видение движет успехом в обслуживании и надежности
- Завод Toyota TIEM в Индиане получил награду «Компания года» от палаты торговли Columbus
- Как продлить жизнь блоку питания: 6 экспертных советов
- Ветровая энергетика: превращение движения воздуха в чистую электроэнергию
- Раскрытие решений: как анализ корневых причин ведет к устойчивому успеху