



Структура сварочного шва: подробное руководство с диаграммой и терминологией
При детальном изучении сварки важно знать названия различных частей шва. Для понимания используйте изображение выше с определениями.
Угловой шов (Fillet Weld)
Угловая сварка — соединение двух металлов под прямым углом или под углом (60°–120°). Обычно называют Т-стыки (T-joints) — два металла перпендикулярно, или накладные стыки (lap joints) — перекрывающиеся металлы, сваренные по краям.
Шов треугольной формы, может иметь вогнутую, плоскую или выпуклую поверхность в зависимости от техники сварщика. Угловые швы используют при присоединении фланцев к трубе, сварке поперечных сечений, когда болты недостаточно прочны и быстро изнашиваются.
Шов встык (Groove Weld / Butt Weld)
Швы встык (butt welds) — когда два металла выстроены вместе без перекрытия и сварены по стыку, в отличие от накладных стыков (lap welds), где один металл наложен на другой, или штыревой сварки (plug welding), где один металл вставлен в другой.
Важно: при стыке встык поверхности соединяемых заготовок должны лежать в одной плоскости, и сварочный металл должен оставаться в плоскостях поверхностей.
Части шва — подробное объяснение
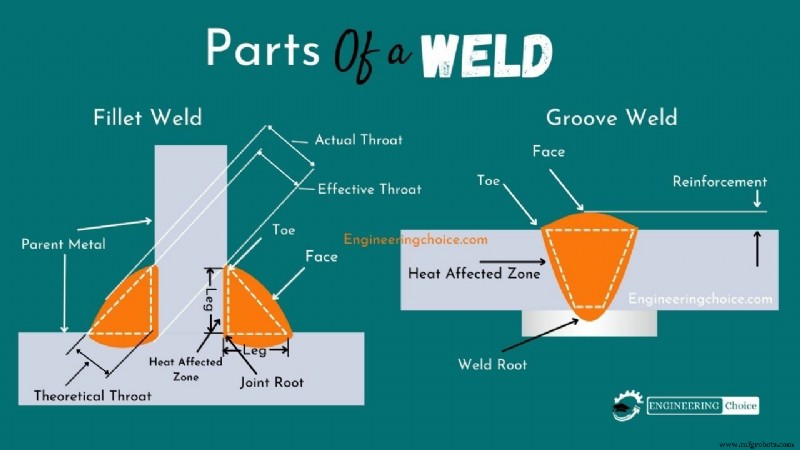
Нога шва (Weld Toe): граница шва, соединяющая наплавку с базовым металлом (грань шва и базовый металл).
Лицо шва (Weld Face): поверхность шва, которую вы создаете на стороне металлов, сваренных любым газовым или дуговым процессом.
Корень шва (Weld Root): как видно на схеме, корень шва — где нижняя/нижняя часть шва пересекает поверхность базового металла.
Катет шва (Weld Leg): длина катета углового шва — от «носа» (toe) углового шва до корня стыка. У каждого углового шва 2 катета.
Зона плавления (Fusion Zone): строго участок материалов, прошедших плавление. Материал, измененный теплом сварки, но не полностью расплавленный (термически затронутая зона / HAZ), не считается зоной плавления. Именно здесь наплавной металл должен проникнуть и сплавиться.
Надстройка шва (Weld Reinforcement): лишний сварочный металл, превышающий необходимый для размера шва объем (видно на схеме).
Горло углового шва (Fillet Weld Throat): при обсуждении горла шва учитывают две точки: 1) теоретическое горло 2) фактическое горло.
- Фактическое горло: кратчайшее расстояние между корнем шва и лицом углового шва.
- Теоретическое горло: в поперечном сечении углового шва — расстояние от начала корня стыка перпендикулярно гипотенузе наибольшего прямоугольного треугольника, который можно вписать. Это измерение основано на предположении, что зазор корня равен нулю.
Какой размер шва?
- Угловые швы с равными катетами (Equal Leg Length Fillet Welds). Размер равнокатетного углового шва — длина катета наибольшего вписанного прямоугольного равнобедренного треугольника. Теоретическое горло = 0,7 × размер шва.
- Угловые швы с неравными катетами (Unequal Leg Length Fillet Welds). Размер неравнокатетного углового шва — длина меньшего катета наибольшего прямоугольного треугольника, вписываемого в поперечное сечение углового шва.
Многопроходные швы: термически затронутые зоны в частях шва
Части шва включают так называемый многопроходной шов. То есть ситуации, когда нужно наложить более одного шва для формирования стыка/шва…
Термически затронутые зоны (ТЗЗ) при создании шва встык более чем одним «проходом» (слоем).
Затронутая зона первого сварочного слоя (первый проход) — первичная термическая зона (primary heat zone). Вторичная термическая зона (secondary heat zone) накладывается на первичную (или перекрывает её) и подвергается воздействию второго слоя/прохода.
Тепло от вторичной зоны позволяет первичной зоне сплавиться с базовым металлом и стать прочнее через процесс отжига (annealing).
Помимо эффекта отжига базового металла от вторичной и первичной зон, наплавной металл, отложенный в первом проходе (ваш шов), фактически улучшается теплом от второго прохода/слоя.
Производственный процесс
- Использование данных в Интернете надежности: стратегии эффективного управления
- Профессиональные варианты металлообработки: долговечность и эстетика
- Как 3D-печать поднимает металлообработку на новый уровень: ключевые преимущества
- Особенности сварки алюминия: вызовы и решения
- Почему партнерство с локальным металлообработчиком повышает надежность и рентабельность
- Понимание компонентов сварного шва: наглядное руководство с диаграммами
- Инструменты для гравировки металла: ручные, механические и кастомные
- Внутри автомобильного конвейера: ключевые станции и роли
- Исследование 7 основных типов технологий
- Понимание различных типов прототипирования: руководство для основателей