



Основные требования к станкам для ЧПУ-точного шлифования сверхтвердых деталей
Шлифование кругами на сверхтвердых абразивных микропорошках можно выполнять на станках ЧПУ-точной обработки. Для точного шлифования необходимо использовать соответствующие станки ЧПУ-точной обработки. Однако из-за малого размера абразивных зерен микропорошка станок должен иметь микронную систему поперечной подачи для обеспечения требуемой глубины шлифования.
На самом деле, к станкам при шлифовании сверхтвердыми кругами предъявляются особые требования. Лучше всего шлифовать на специальных станках для сверхтвердых кругов. Требования к таким станкам включают следующие аспекты.
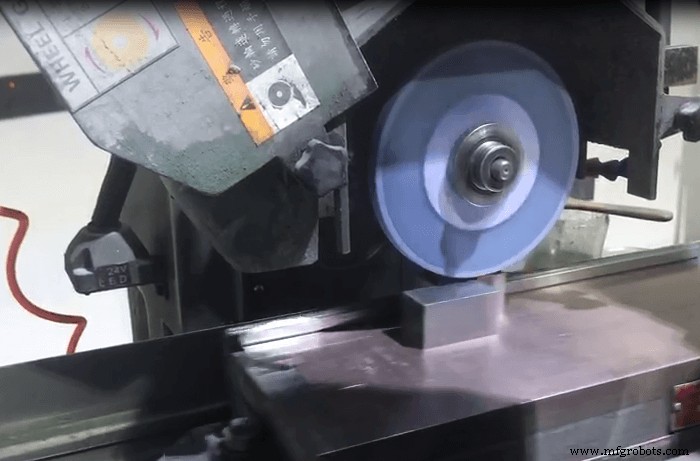
- Станок должен иметь высокую точность. В точности вращения шпинделя круга радиальный биение должен быть <0.001 мм, осевое — <0.005 мм. Подшипник шпинделя должен быть динамическим, комбинированным динамико-статическим или гидростатическим. Для обеспечения точности, требуемой для точного шлифования.
- Станок должен обладать достаточной жесткостью, высокой стабильностью и низкой вибрацией. Жесткость станка влияет на качественную и вибрационную стойкость шлифования, тем самым влияя на долговечность и ресурс сверхтвердого круга, а также на качество шлифования. Обычно требуется повысить жесткость обычного шлифовального станка примерно на 50%.
- Необходима хорошая система подачи с высокой точностью, равномерной и стабильной скоростью, широким диапазоном скоростей, высокой скоростью для производительности и низкой — для точности размеров, формы и шероховатости. Обычно минимальная продольная подача должна быть 0.1 мм/мин или меньше, минимальная поперечная подача (глубина шлифования) — 0.001–0.0005 мм/ход (st — одинарный ход). Для шлифования микропорошковыми кругами поперечная скорость подачи станка должна соответствовать размеру абразивных зерен.
- Должна быть предусмотрена возможность правки сверхтвердых кругов. Правка задействует специальные приспособления, рабочие жидкости, параметры правки, поэтому станок должен иметь возможность модификации.
- Все движущиеся части станка — вращающаяся часть шпинделя, направляющие частей подачи и др. — должны быть надежно герметизированы от попадания сверхтвердых абразивов, вызывающих серьезный износ.
- Должна быть полная система подготовки шлифовальной жидкости для обеспечения её чистоты и функций, чтобы не влиять на шероховатость обрабатываемой поверхности и предотвратить износ движущихся частей грязной жидкостью.
- При шлифовании сверхтвердыми кругами требуется низкая вибрация. Станок должен стоять на виброизоляционном фундаменте, принимать меры вибродемпфирования и виброизоляции. Например, круг должен быть тонко правлен и уравновешен, под основание станка подложены виброподложки.
Фрезеровка прямых и спиралевых пазов в точных деталях: особенности и лучшие практики
ЧПУ-обработка нейлона: ключевые свойства, плюсы и минусы, промышленное применение
Производственный процесс
- Механика петель: створки, суставы и оси — подробный разбор
- Как станки с ЧПУ революционизируют производство: применение и преимущества
- Оптимизация ЧПУ-обработки: лучшие стратегии траекторий инструмента для высокоскоростной производительност…
- Ключевые преимущества горизонтально-расточных станков для производства промышленных деталей
- R07 Cincom: CNC-токарный станок с точностью 7 мм для мелких деталей
- Топ сплавов для ЧПУ-обработки: практическое руководство
- ЧПУ-фрезерование vs ЧПУ-ножничный раскрой: ключевые различия
- Внутренние шлифовальные станки: функции, применение и преимущества
- Точные токарные детали: определение, процесс и применение
- Топ доступных металлов для проектов точной CNC-обработки