



Снижение брака при механической обработке: лучшие практики
При резании легко получить брак при невнимательности. Опыт 10+ лет SANS Machining обобщен в рекомендациях по снижению процента брака.
1. Подтверждение требований чертежа
Вся обработка базируется на чертежах — лучшие производственные данные. Без чертежа обработка нереальна. Обеспечьте правильность чертежей по пунктам:
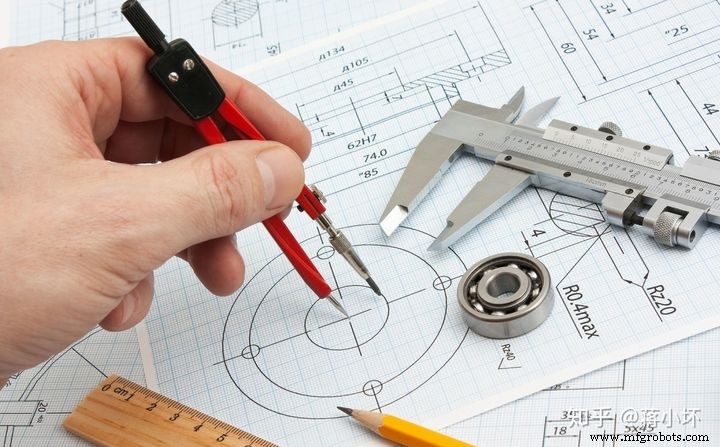
А. Актуальность версии чертежа
Чертежи в цехе, у операторов — часто не последняя версия. Конструкторская доработка — непрерывный процесс. От изменения в РНД до цеха — долгий путь. Замена версий часто неоперативна или игнорируется, особенно при слабом управлении. В конструкторском отделе уже 3-я версия, в цеху — исходная. Проблемы повторяются. Без ответственного за актуализацию система не справится. Технолог на производстве ОБЯЗАН обеспечить максимальную актуальность версии детали.
Б. Подтверждение всех требований на чертеже
Размеры, допуски формы/положения, шероховатость, термообработка — четко указаны. Но проектировщик может упустить. Нужен опытный технолог: по чертежу, условиям сборки/эксплуатации дополнить упущенное. Это процесс непрерывного улучшения продукта.
В. Соответствие чертежа и детали
Кажется смешным, но реально: при похожих/симметричных деталях обрабатывают по чужому чертежу. Заготовки одинаковые, два чертежа слили в один, сделали две разные детали — реальные убытки.
2. Подтверждение технологического процесса
Технологический процесс — основа выполнения и гарантия качества. Профессионализм технолога проявляется здесь: как правильно, рационально, дешево, эффективно, качественно спроектировать маршрут — высший пилотаж. В производстве ОБЯЗАТЕЛЬНО соблюдать маршрут.
Но операторы любят менять утвержденный процесс: у них узкое видение, не могут планировать целостно. Ошибки в выборе баз, припусков, режимов, инструмента. Такая обработка не гарантирует качество.
Квалифицированная технология учитывает: оборудование, методы, инструмент, режимы, оправки, СОЖ, припуски, последовательность, выбор баз, методы контроля, проектирование приспособлений. Всё это определяет себестоимость, качество, эффективность.
3. Обеспечение возможностей оборудования
Качество детали во многом определяется точностью станка, особенно для высокоточных — дальше возможностей человека. При точности 0,001 мм (микрон) — только оборудование.
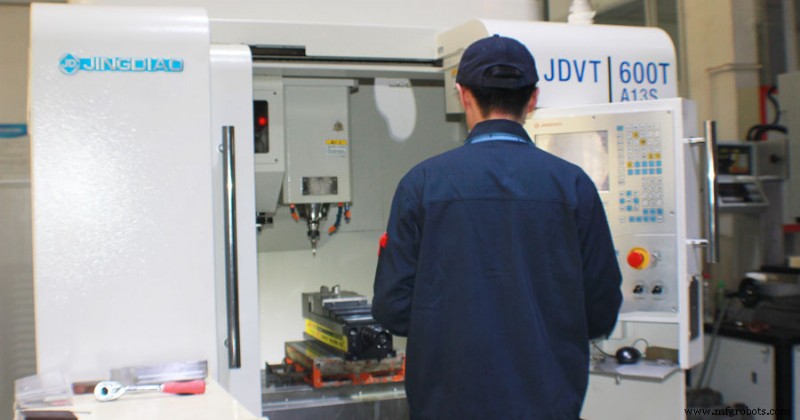
Помимо точности, оценивайте диапазон и возможности: шлифовка или фрезеровка плоскости, точение или строгание — принципиально разные качество, процесс, стоимость. Персонал должен это понимать.
Если процесс требует высокой точности, а станок — только для черновой, — качество недостижимо. Возможности оборудования задают верхний предел качества. Навязывание — ошибка выбора оборудования, брак неизбежен.
Учитывайте ходы станка: размер детали должен быть в пределах ходов. Иначе — хотя бы одна установка не выполнима, жертвуете качеством/эффективностью, брак растет.
4. Эффективные методы контроля
А. Выбор контрольно-измерительных приборов
На производстве: часы, микрометры, штангенциркули, линейки, высотомеры. В лабораториях: КИМ (КММ), твердомеры.
Б. Выбор контрольных оправок
Сложные детали требуют спец. оправок для измерения, особенно при ограниченных приборах. Пример: измерение межосевого расстояния отверстий — нужна контрольная штанга. Или КИМ.
В. Выбор моментов контроля
Процесс сложен, контроль — тоже. Условно 3 типа моментов:
(1) Оперативный контроль в процессе
Максимальное управление качеством, минимальный брак. «На лету» — корректируем отклонения в реальном времени.
(2) Встроенный (онлайн) контроль
Для автоматических линий: станции в цепочке. Качество каждой станции — неизвестно, ручной контроль не вклинивается. Нужен онлайн-измеритель: брак отсекается, только годное переходит дальше. Незаменимая часть автолинии.
(3) Приемосдаточный контроль
Ручной или полностью автоматический. Автоматизация растет: исключает человеческий фактор (квалификация, настроение), реальнее отражает качество, выше эффективность контроля, ниже стоимость.
Разнообразие методов и средств контроля — важный инструмент качества и снижения брака.
5. Совершенная система управления
У предприятия полная система менеджмента. Качество механической обработки требует полноценной СУК для реального контроля. Только сознание работников — всегда отстает.
Полная СУК — необходимая контрольная процедура, международный стандарт (ISO 9000 — хорошая система). Для лучшего качества и низкого брака — СУК критически важна.
Производственный процесс
- Внутри производства CMC в GE Aviation: от карбида кремния к композитным деталям
- Основные измерительные инструменты прецизионной обработки механических деталей
- Почему правильная смазка критична для прецизионной обработки механических деталей
- Сокращение затрат на брак: проверенные стратегии производственной эффективности
- Три критерия структурирования операций ЧПУ-обработки
- Сокращение затрат на 3D-печать: проверенные стратегии от дизайна до постобработки
- Цементация с азотом (карбонитрование): повышение твердости и износостойкости стальных деталей
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Мастерство процесса реза: техники и лучшие практики
- Производство точных механических компонентов: полное руководство