



Тестирование твердости в литейных цехах: бесразрушающий контроль качества
Критический этап квалификации металлических деталей неразрушающим методом
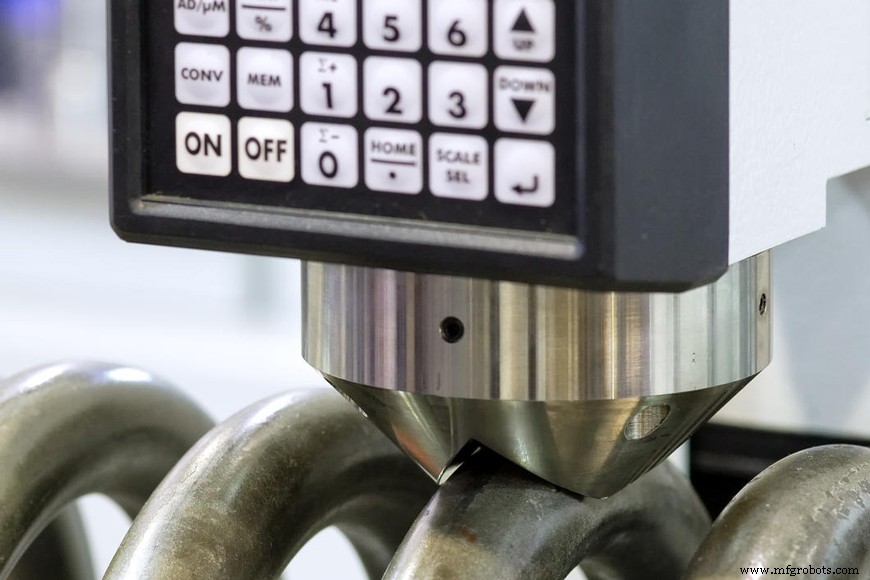
Тестирование твердости — это испытание качества, используемое в литейных цехах для измерения свойств литых металлов и их пригодности для различных применений. Его популярность обусловлена неразрушающей природой теста и его связью с другими механическими свойствами. Литейные цехи выводят предел прочности материала на основе результата теста на твердость.
Свойства литых металлов варьируются в зависимости от состава металла, условий процесса и термической обработки. Важно сертифицировать литые металлические изделия как пригодные для желаемого конечного применения. Четыре основные категории свойств важны для пользователей литых металлов:
- Прочность
- Ударная вязкость
- Твердость
- Коррозионная стойкость
Литейные цехи иногда отливают пробный купон вместе с продуктовой отливкой. Результаты качественных тестов пробы предполагаются верными и для продуктовой отливки. Некоторые тесты — такие как растяжение и удар — разрушают испытуемый образец в процессе. Однако неразрушающие тесты (NDT) не разрушают металлический образец для получения результата. Преимущество NDT в том, что тесты можно проводить на самой литой металлической детали, а не на пробном образце.
Преимущества тестов на твердость:
- Возможность верификации термической обработки детали в операциях термической обработки и анализе глубины закалки
- Возможность определить, обладает ли материал необходимыми свойствами для предполагаемого использования
- Неразрушающая альтернатива для эффективной квалификации и выпуска материала или компонентов для целевых применений
- Низкая стоимость и быстрая выполнимость
Что такое тест на твердость?
Термин твердость обычно подразумевает сопротивление деформации. Для металлов это свойство измеряет их сопротивление постоянной (пластической) деформации. Существует несколько разных тестов для измерения твердости металлов и литых металлов.
Тест твердости по Бринеллю
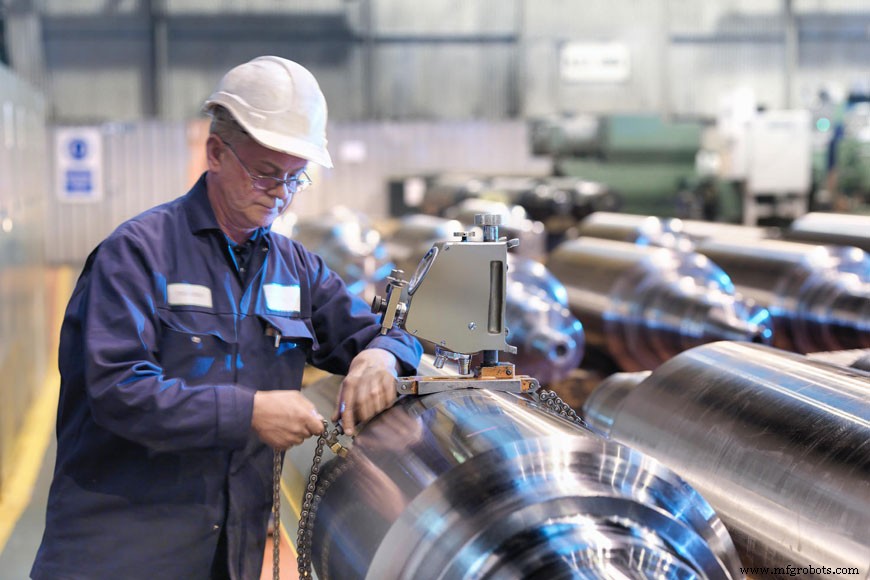
Тест твердости по Бринеллю использует метод ASTM E10 — Стандартный метод испытаний на твердость Бринелля металлических материалов. Американское общество испытаний и материалов (ASTM) является хранителем этого стандарта. Это макроиндентационный тест, где используется высокая нагрузка для получения измерения. Литые металлы требуют макро-тестов на твердость из-за крупнозернистой структуры и потенциальной неоднородности материала.
Для получения числа твердости по Бринеллю (HBN), шарик из твёрдого сплава фиксированного диаметра вдавливается в металл под фиксированным давлением в течение заданного времени. После снятия нагрузки оператор измеряет диаметр оставшегося вдавливания и переводит его в HBN по формуле:
\(BHN={2PoverπD(D-sqrt{D^2-d^2 })}\)
P = приложенная сила (кгс)
D = диаметр вдавливателя (мм)
d = диаметр вдавливания (мм)
В США нагрузочные испытания для стали и железа обычно устанавливают максимум 3000 кгс с шариком 10 мм. Алюминий использует более низкую нагрузку 500 кгс и иногда меньший вдавливатель 5 мм. Типичный диапазон HBN для металлов составляет 50–750. Таблица твердости Бринелля ниже приводит несколько примеров:
Материал
Число твердости Бринелля
Мягкая латунь
60
Мягкая сталь
130
Отпущенная сталь для долот
235
Белый чугун
415
Азотированная поверхность
750
Подготовка поверхности металла для теста Бринелля очень важна. Неровная поверхность или другие дефекты повлияют на результат. Рекомендуется шлифовать поверхность металла перед тестом для минимизации вариативности результатов.
Истоки теста Бринелля уходят в 1900 год. В ранние годы результаты сильно зависели от перспективы оператора. Разные операторы получали разные результаты, что приводило к высокой вариативности измерений. Однако с внедрением электронного измерительного оборудования уровень согласованности значительно улучшился.
Тест твердости по Роквеллу
Тест твердости по Роквеллу использует метод ASTM E18 — Стандартные методы испытаний на твердость Роквелла металлических материалов. Тест Роквелла имеет две стадии. Оборудование применяет предварительную нагрузку к образцу с помощью алмазного или шарикового вдавливателя. Цель этой стадии — пробить поверхность металла и уменьшить влияние шероховатости поверхности на конечный результат. Оператор измеряет базовую глубину вдавливания в этот момент. После удержания предварительной нагрузки в течение заданного времени применяется основная нагрузка. Снова удерживают силу заданное время, затем уменьшают до предварительной нагрузки. После истечения времени оператор измеряет глубину вдавливания. Число твердости по Роквеллу основано на разнице между базовой и конечной глубинами вдавливания.
Для точности теста Роквелла важно, чтобы ось испытания была в пределах двух градусов от перпендикуляра. Тест сопровождается шкалой твердости Роквелла.
\(RHN={N-(h/ S ) }\)
N = константа
S = единица шкалы
h = глубина вдавливания
Тест отскока по Либу (Leeb)
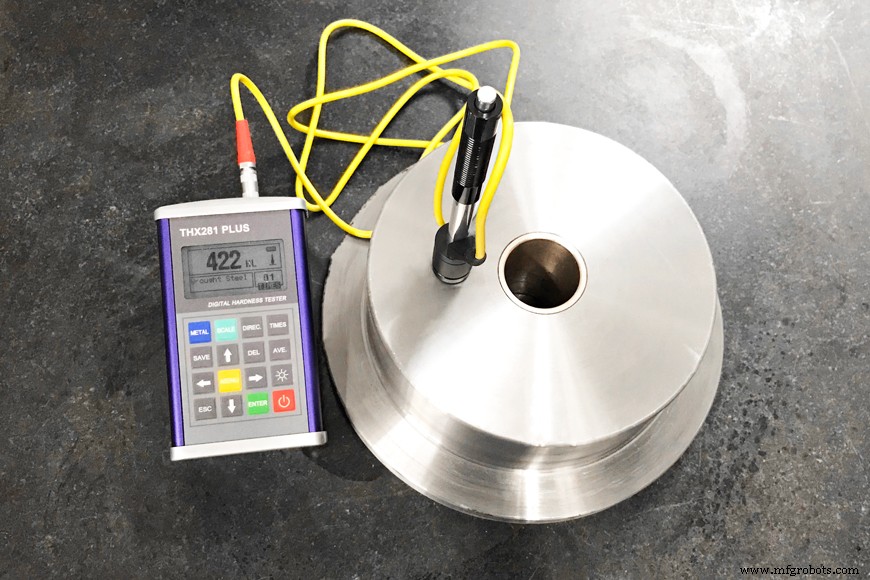
Тест Либа использует ASTM A956 — Стандартный метод испытаний на твердость Либа стальных изделий. Тест Либа измеряет отскок объекта от испытуемого образца. Твердость металлов влияет на энергию отскока — более твёрдые материалы дают больший отскок, более мягкие гасят энергию отскока. Скорость объекта до и после удара по образцу образует основу для значения отскока. Оборудование Либа содержит катушку, измеряющую индукционное напряжение магнитного шара, используемого для теста отскока. Это индукционное напряжение напрямую связано со скоростью шара, движущегося через катушку тестового оборудования. Значение твердости Либа вычисляется по формуле:
\(LHN={Rebound ;Velocity over Impact;Velocity}x1000\)
Преимущества метода Либа включают тот факт, что вдавливание, оставляемое на образце, намного меньше, чем другими методами. Он также портативен, проще в использовании и быстрее, чем тестеры Бринелля и Роквелла. Недостаток в том, что он может давать переменные результаты, если поверхность образца неровная. Толщина образца и углеродное содержимое также могут влиять на результат.
Конвертация чисел твердости
ASTM E140-12be1 даёт стандартные таблицы конвертации твердости для металлов для перевода из одного метода теста в другой. Важно отметить, что эти конвертации приблизительны и зависят от таких факторов, как состав материала, микроструктура и термическая обработка. Хотя таблицы основаны на большом числе тестов по разным методам, результат конвертации может считаться только оценкой сопоставимых значений.
Число твердости и термическая обработка
Литые металлы термически обрабатывают для управления их свойствами. Термическая обработка включает нагрев материала до заранее определённого значения. Затем он охлаждается с определённой скоростью в зависимости от желаемых свойств продукта. Конечная температура цикла нагрева и скорость охлаждения напрямую влияют на микроструктуру металла.
Мелкозернистая перлит и феррит микроструктуры, вызванные более высокой скоростью охлаждения, имеют более высокое значение твердости. Если металл закаливают, быстрый охлаждение приводит к мартенситной микроструктуре, которая имеет наибольшую твердость из всех. Из-за прямой связи между микроструктурой и твердостью, тест на твердость — быстрый индикатор того, прошла ли термическая обработка успешно.
Число твердости и свойства литых металлов
Таблицы показывают, как предел прочности коррелирует с твердостью для конкретных материалов. Это полезная корреляция, потому что измерение напряжения при растяжении — разрушительный процесс, тогда как тесты на твердость — неразрушающие. Однако существуют ограничения конвертации из твердости в предел прочности, и эти таблицы являются лишь приближениями.
Соотношение между числом твердости по Бринеллю и напряжением при растяжении:
\(TS(MPa)=begin{cases}3.55 cdot HB(HB le 175 )[2ex]3.38 cdot HB(HB>175 )end{cases}\)
\(TS(psi)=begin{cases}515 cdot HB(HB le 175 )[2ex]490 cdot HB(HB>175 )end{cases}\)
HB = твердость Бринелля материала (измеренная стандартным вдавливателем и нагрузкой 3000 кгс)
Литые изделия и маркировка
Многие факторы влияют на маркировку литой стали. Состав продукта, химические и механические свойства, и процессы термической обработки все играют роль в сертификации каждого литого продукта согласно применимому стандарту ASTM.
ASTM устанавливает стандартные спецификации для различных марок металлических продуктов. Важно понимать эти марки и их свойства, чтобы выбрать правильную марку для каждого применения. ASTM A27 — стандарт, охватывающий углеродистые отливки для общих применений.
Тестирование твердости в литейных цехах
Развитие теста на твердость сделало проще для металлических литейных цехов оценивать свойства своих продуктов на основе одного простого теста. Он неразрушающий, что означает возможность проведения на готовых изделиях без повреждений. Это быстрый процесс, дающий литейным цехам оперативную обратную связь о продуктах по мере выхода с конвейера. Корреляция между числом твердости и пределом прочности — полезное руководство для первичной оценки марки продукта. Литейные цехи завершают полный набор сертификационных тестов перед выпуском продуктов клиентам.
Тестирование твердости также помогает литейным цехам проверять их процессы термической обработки. Результаты показывают, изменилась ли микроструктура материала как ожидалось. Тестирование твердости — критически важный компонент контроля качества и настройки процессов для металлических литейных цехов.
Производственный процесс
- Использование активов vs OEE: прояснение ключевых метрик производственной производительности
- RPA vs тестовая автоматизация: ключевые отличия и влияние на бизнес
- Ресурс башенных кранов: почему регулярное тестирование критически важно
- Обеспечение безопасности: важная роль нагрузочного тестирования для мостовых кранов и талей
- Автоматизация и коллаборативные роботы: формируя будущее промышленного тестирования
- Методы испытаний на твердость: методы Роквелла и Бринелля
- Понимание функциональности и инноваций подшипников в современном машиностроении
- Характеристики и применение фрезерных шпинделей: ключевые параметры
- Фрезерно-токарные обрабатывающие центры: двухсторонние решения для фрезерования и точения
- Освоение фаскировки и зачистки зубьев шестерен: ключевые техники для оптимальной производительности