



Процесс DIOS: эффективное коксобезее плавлено-редукционное получение чугуна
Процесс прямого плавления железной руды (DIOS) — это плавлено-редукционный процесс для производства горячего металла (жидкого железа). Это двухстадийный процесс, разработанный в Японии. Он использует некоксующий уголь в порошковитом или гранулированном виде для плавления мелкой руды в жидкое железо (горячий металл), поэтому нет необходимости в коксовых и агломерационных заводах. Мелкая руда предварительно восстанавливается в флюидизированном слое и загружается в плавлено-редукционную печь вместе с некоксующим углем и флюсами. В плавлено-редукционную печь вдувается кислород.
Две стадии процесса DIOS состоят из: (i) предварительного восстановления железной руды в предварительной восстановительной печи (ПВП), и (ii) окончательного восстановления и плавления в плавлено-редукционной печи (ПРП). Предварительное восстановление руды осуществляется в два этапа с использованием отработавшего газа из ПРП. Каждый из этапов использует реактор с флюидизированным слоем, спроектированный как вертикальная печь.
Разработка процесса DIOS началась в 1988 году в Японии как совместный исследовательский проект среди восьми железных компаний, которые до 1988 года изучали процесс плавлено-редукции индивидуально. Этот проект спонсировался MITI — Японским министерством международной торговли и промышленности. Японские компании и Федерация железной и стальной промышленности Японии (JISF) активно поддерживали развитие процесса в период 1988–1996 гг.
Изучение ключевых технологий, необходимых для строительства пилотного завода, проводилось в период 1988–1990 гг. За этот период были установлены ключевые технологии. К ним относятся: (i) повышение тепловой эффективности ПРП, (ii) технология интеграции с ПВП, (iii) технология слива жидкого шлака, и (iv) масштабирование ПРП. Пилотный завод мощностью 500 тонн в сутки на основе концепции процесса был построен и введен в эксплуатацию в 1993 году на заводе Keihin компании NKK Corporation (ныне часть JFE Holdings). Для пилотного завода ПРП использовалась модифицированная 250-тонновая конвертерная печь.
Испытания пилотного завода проводились в период 1993–1995 гг. Возможность прямого использования пылевидной железной руды, гранулированной руды и угля была подтверждена во время испытаний. Однако за два года испытаний было получено много ценного опыта, большинство из которых было положительным, а некоторые — отрицательным. Отрицательный опыт, выявленный во время испытаний пилотного завода:
- Низкий уровень предварительного восстановления, обычно ниже 30 %. Это создавало большую нагрузку на ПРП.
- Движение железной руды в флюидизированном слое было неравномерным, наблюдалась проблема прилипания в флюидизированном слое ПВП.
Во время испытаний пилотного завода были определены необходимые спецификации оборудования. С различными сырьевыми материалами были определены спецификации оборудования и эксплуатации для достижения высокой тепловой эффективности как альтернативы доменной печи. Также была установлена технология водяного охлаждения корпуса печи. Были проведено концептуальное проектирование и экономическая оценка (технико-экономическое обоснование) для коммерческих объектов. Были прояснены условия оборудования и эксплуатации для доказательства превосходства над доменной печью, как показывали результаты исследований.
На основе данных пилотного завода в Японии было проведено технико-экономическое обоснование вместе с параметрами производительности для коммерческого завода мощностью 6000 тонн в сутки (годовая мощность 2 млн тонн). Технологическая схема этого завода приведена на рис. 1. При сравнении с производством 2 млн тонн горячего металла процессом доменной печи было замечено, что: (i) инвестиционные затраты снижены на 35 %, (ii) стоимость производства горячего металла уменьшена на 19 %, (iii) расход угля составляет 730–750 кг/т г.м. (тонна горячего металла), что эквивалентно процессу доменной печи, (iv) чистое энергопотребление снижено на 3–4 %, и (v) выбросы CO₂ в процессе получения железа снижены на 4–5 %.
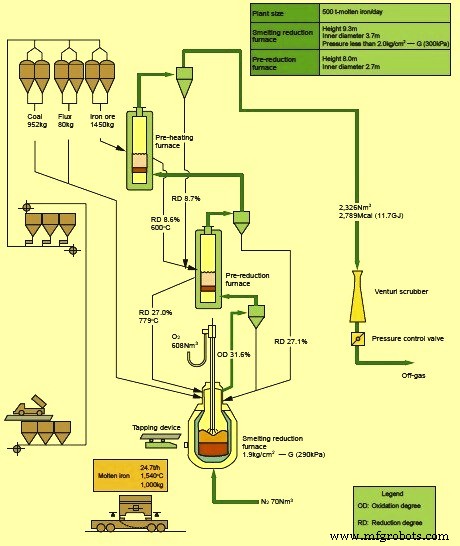
Рис. 1 Технологическая схема завода DIOS мощностью 6000 тонн в сутки
Описание процесса
Процесс DIOS имеет следующие характеристики: (i) можно напрямую использовать мелкую железную руду и угольные мелкие, (ii) нет необходимости в коксе, а значит нет ограничений на вид угля, используемого в процессе, (iii) процесс можно легко останавливать и перезапускать, обеспечивая хорошую гибкость, и (iv) интенсивность перемешивания ванны может быть оптимизирована для более высокой степени пост-сгорания и лучшей эффективности теплообмена.
Мелкая железная руда (размер 0–8 мм) без агломерации предварительно нагревается до около 500 °C на первом этапе предварительного восстановления и восстанавливается примерно на 5 % в первом из двух реакторов с флюидизированным слоем, работающих последовательно, и дальше предварительно восстанавливается до 15–25 % во втором реакторе. Для этого предварительного восстановления используется очищенный отработавший газ из ПРП. Температура железной руды достигает около 800 °C во втором этапе предварительного восстановления. Предварительно восстановленная руда переносится в ПРП для окончательного восстановления и плавления.
Большая часть некоксующего угля (размер менее 25 мм), необходимая для процесса, загружается в ПРП по гравитации. Кислород вдувается в ПРП сверху для сгорания первичного угля и для пост-сгорания. Кислородный копир спроектирован для обеспечения как высокоскоростного кислорода для окисления угля (жесткое дутье), так и низкоскоростного кислорода для пост-сгорания в свободном пространстве (мягкое дутье) одновременно. Образующийся оксид углерода (CO) используется для предварительного восстановления железной руды в ПВП. Температура в ПРП составляет около 1500 °C. Азот вдувается в дно ПРП для перемешивания ванны.
Восстановление расплавленных оксидов железа в ПРП способствуется углеродистому углю (коксу), содержащему углерод в железе. Внутри ПРП существуют три слоя материалов: (i) верхний слой, состоящий из смеси угля и частично восстановленной руды, (ii) средний слой, состоящий из расплавленного шлака, содержащего угольный кокс и расплавленную руду, и (iii) нижний слой, состоящий из горячего металла. Пыль, уловленная из отработавших газов ПРП, и мелкие фракции, удаленные из газов, выходящих из реакторов флюидизированного слоя (обоих ПВП), инжектируются обратно в ПРП. Кроме того, небольшое количество угольной пыли, порядка 50 кг на тонну производства горячего металла, инжектируется в отработавший газ ПРП для его охлаждения. Углерод этого угля реагирует с CO₂ отработавшего газа с образованием CO, а диссоциация летучих веществ угля дает CO и H₂. Это дополнительное количество CO и H₂ помогает в предварительном восстановлении руды в ПВП.
Цель процесса — достичь пост-сгорания около 40 % и предварительного восстановления 20–30 %. При этих условиях расход угля ожидается в районе 700–800 кг/т г.м. в зависимости от типа некоксующего угля. Обычно расход угля выше при углях с высоким содержанием летучих веществ.
Процесс DIOS работает при давлении 1–2 кг/см² и использует верхнюю загрузку угля и руды. Он использует верхний копир для инъекции кислорода и имеет систему флюидизированного слоя для предварительного восстановления железной руды. В ПРП большая часть восстановления происходит в пенистом шлаковом слое. Теплота сгорания экспортного газа составляет около 1000–1100 ккал/нм³. Этот газ может использоваться для генерации электроэнергии.
Для успешного процесса DIOS необходимо контролировать шесть основных элементов процесса. Также необходимо контролировать взаимодействие между этими шестью элементами. Эти шесть основных элементов процесса DIOS приведены ниже.
- Степень предварительного восстановления — чем выше степень предварительного восстановления, тем ниже нагрузка на ПРП.
- Отношение пост-сгорания — определяет степень пост-сгорания выходящих газов в ПРП. Используется для оценки потенциала тепловыделения в ПРП и также означает восстановительный потенциал отработавшего газа на стадии предварительного восстановления. Практически определяется анализом отработавшего газа. Если отношение пост-сгорания высоко, то отработавший газ, выходящий из ПРП, содержит больше CO₂ и H₂O, тем самым снижая его потенциал как восстановительного газа. Наблюдается, что при примерно 50 % пост-сгорания и уровне предварительного восстановления 25–30 % можно достичь хорошей эффективности ПРП. Высокое значение пост-сгорания приводит к использованию топливной ценности CO и H₂ больше в самой плавленной печи. Следовательно, это снижает расход угля.
- Кинетика реакций — из-за вдувания кислорода в ПРП время завершения процесса довольно короткое и кинетика реакций важна. Скорость производства в ПРП зависит от кинетики реакций.
- Коэффициент теплообмена или энергетическая эффективность — определяется как отношение тепла, эффективно используемого для плавления, к общему выделенному в ПРП телу. Для лучшей топливной эффективности необходимо, чтобы тепло, выделенное при пост-сгорании, эффективно передавалось шлаку и горячему металлу для поддержания эндотермических реакций, происходящих там, а также для компенсации тепловых потерь.
- Стоимость производства — для конкурентоспособности процесса стоимость производства должна контролироваться так, чтобы она была ниже стоимости производства горячего металла процессом доменной печи.
- Экологические аспекты — выбросы процесса должны контролироваться так, чтобы он давал преимущества по сравнению с доменной печью.
Параметры процесса и удельные расходы
Типичные значения параметров процесса и удельных расходов приведены в табл. 1.
| Табл. 1 Типичные значения параметров процесса и удельных расходов | |||
| № | Параметр | Ед. | Значение |
| 1 | Типичный анализ некоксующего угля | ||
| Летучие вещества | % | < 40 | |
| Твердый остаток | % | 60–88 | |
| Влажность | % | 4–6 | |
| Зола | % | 8–12 | |
| Сера | % | < 0,6 | |
| Размер частиц | % | < 30 | |
| 2 | Предварительное восстановление руды | % | 20–30 |
| 3 | Расход кислорода | нм³/т г.м. | Около 500 |
| 4 | Расход угля | кг/т г.м. | 700–800 |
| 5 | Расход электроэнергии | кВт·ч/т г.м. | Около 75 |
| 6 | Расход низко압ового пара | кг/т г.м. | Около 80 |
| 7 | Отработанный газ | ||
| Количество | нм³/т г.м. | Около 1800 | |
| Теплота сгорания | ккал/нм³ | 1000–1100 | |
| 8 | Энергетический выход | Мкал/т г.м. | Около 1850 |
| 9 | Генерация низкодавления пара | кг/т г.м. | Около 700 |
| 10 | Генерация электроэнергии | кВт·ч/т г.м. | Около 30 |
| 11 | Типичный состав отработавшего газа | ||
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
Типичное качество горячего металла, производимого процессом DIOS, состоит из: C — около 3,5 %, Si — менее 0,05 %, S — менее 0,05 %, P — 0,10 %. И горячий металл, и шлак сливаются через выпускное отверстие.
Сравнение процесса DIOS и процесса доменной печи (ДП) по энергобалансу и выбросам CO₂ показано на рис. 2.
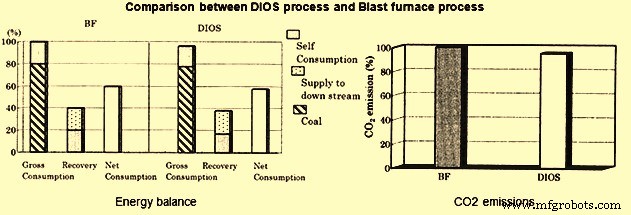
Рис. 2 Сравнение процесса DIOS и процесса ДП
Преимущества и ограничения процесса
Процесс DIOS имеет следующие преимущества:
- Использует недорогие сырьевые материалы и топливо (некоксующий уголь, собственные пыли и т.д.).
- Процесс исключает необходимость агломерационного и коксового заводов.
- Низкая стоимость эксплуатации.
- Низкое прямое потребление электроэнергии.
- Низкое чистое энергопотребление.
- Гибкость по отношению к использованию сырьевых материалов и вариациям скорости производства, а также по отношению к остановке и запуску завода.
- Компактность и необходимость только небольших прирастающих инвестиций.
- Инвестиционные затраты оцениваются примерно в 65 % от эквивалентного производства горячего металла процессом доменной печи.
- Стабилен и производит высококачественный горячий металл.
- Вносит вклад в эффективное использование угольной энергии.
- Легкая совместная генерация энергии (ко-генерация) выполнима.
- Низкая экологическая нагрузка (низкие SOx, NOx, CO₂, пыль, нет утечек коксового газа).
Процесс DIOS имеет следующие ограничения:
- Температура слива высока. Она в диапазоне 1750–1800 °C.
- Износ огнеупоров высок из-за высоких температур. Из-за этого высок расход огнеупоров и большое время простоя процесса, необходимое для перекладки.
- Из-за использования трех реакторов (2 ПВП и 1 ПРП) в процессе управление процессом немного сложное.
- Так как уровень предварительного восстановления низкий (менее 30 %), нагрузка на ПРП высока, что делает эксплуатацию ПРП очень критической для успеха процесса.
- Отсутствует опыт эксплуатации масштабированного завода из-за отсутствия инвестиций в масштабированный завод.
Производственный процесс
- Агломерация железорудных фракций: повышение эффективности доменной печи
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Оптимизация обогащения железных руд для эффективного сталепроизводства
- Прокатка стали: процесс точного производства
- Железорудные пеллеты: производственный процесс и ключевые технологии
- Плавка железной руды: процесс, принципы и производство