



Эволюция и современное производство шариковых ручек
Шариковая ручка — компактный письменный инструмент, подающий чернила через крошечный металлический шар. Шар сидит в гнезде под резервуаром чернил; когда ручка скользит по бумаге, шар катится, перенося чернила. Хотя впервые запатентована в конце XIX века, шариковые ручки обрели коммерческий успех только в начале 1950-х, и сегодня они составляют более 100 миллионов единиц, продаваемых по всему миру ежегодно.
История
Потребовалось почти 60 лет и три изобретателя, чтобы превратить концепцию в надежный инструмент. Первый патент, выдан 30 октября 1888 года Джону Дж. Лауду, описывал вращающийся шарикоподшипник, удерживаемый влажным чернильным резервуаром. Однако дизайн течь и мазал на бумаге. Ладислас и Георг Биро усовершенствовали идею, создав первую коммерчески успешную шариковую ручку в 1930-х; продажи пиковали в 1944 году. Проблема течи была окончательно решена бароном Марселем Бишем в 1945 году, начавшим производство ручек Bic в Париже. Последующие достижения фокусировались на вязкости чернил, твердости шара и эргономичном корпусе.
Общие сведения
Шариковые ручки решили ограничения перьевых ручек, требовавших частого окунания. Самосодержащийся чернильный резервуар использует капиллярное действие для предотвращения просачивания чернил. На конце свободно вращающийся шар, лишь частично выступающий, катится по бумаге, проталкивая чернила вперед. Большинство дизайнов делят основные компоненты: шар, наконечник, чернила, резервуар или картридж и внешний корпус. Колпаки, выдвижные наконечники, многоцветные картриджи, перезаряжаемые дизайны и даже прессовальные картриджи для подводной или невесомости записи — все вариации, удовлетворяющие специфические потребности пользователей.
Сырье
Ранние шариковые ручки использовали обычные стальные шары, но современные ручки применяют текстурные вольфрамово-карбидные сферы — более 50 000 микрополированных граней и взаимосвязанных каналов — для сопротивления деформации и поддержания потока чернил. Латунь (медно-цинковый сплав) образует большинство наконечников и механических деталей за прочность и коррозийную стойкость; алюминий и нержавеющая сталь используют для корпусов, а золото, серебро и платина для покрытия премиальных моделей.
Сами чернила должны быть слегка вязкими, медленно высыхающими и свободными от частиц для предотвращения закупорки. Производители смешивают пигменты, красители, смазки, ПАВ, загустители и консерванты в базе олеиновой кислоты, касторового масла или сульфонамидного пластификатора. Быстрое испарение и впитывание на бумаге обеспечивают быстрое высыхание после контакта чернил с поверхностью.
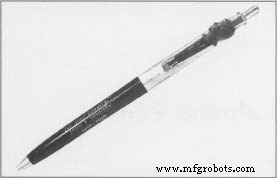 Пластиковая и металлическая шариковая ручка 1963 года в память об убийстве президента Джона Ф. Кеннеди-младшего. (Из коллекций музея Генри Форда и Гринфилд Виллидж.)
От ранних обгоревших палочек в песке до шумерских тростниковых перьев, египетских иероглифических кистей и древнекитайских волосяных кистей — письменные инструменты драматически эволюционировали. Перо доминировало более тысячелетия до стального пера Джозефа Джилота в конце 1800-х, устранившего необходимость заточки. Перьевые ручки ввели чернильные резервуары, но мазки сохранялись до того, как шариковые ручки почти устранили беспорядок к 1950-м.
Нэнси ЭВ Брик
Пластики играют жизненную роль в конструкции шариковых ручек. Термореактивные смолы (феноловые) формируют корпус, колпак и другие жесткие компоненты, в то время как термопластики вроде высокоплотного полиэтилена и виниловых смол создают корпус ручки, картридж, кнопку и колпак. Каждый материал выбирается за формуемость, вес, коррозийную стойкость и стоимостную эффективность.
Процесс производства
Шариковые ручки производят массово, с незначительными вариациями у каждого производителя. Общий рабочий процесс включает приготовление чернил, штамповку металлических компонентов, литье пластика, сборку, упаковку, маркировку и отгрузку — часто от сырья до готового продукта менее чем за пять минут на передовых предприятиях.
Приготовление чернил
- Большие партии производят в выделенных комнатах для приготовления. Компоновщики следуют точным формулам, смешивая сырье в партионных баках. Нагревают или охлаждают по необходимости, смесь перекачивают через компьютеризированные контролы, устанавливающие скорости смешивания, температуру и дозирование. Проверки качества происходят на множественных стадиях.
Штамповка и формовка
- Металлические детали такие как вольфрамово-карбидные шары и латунные наконечники штампуются и кованы. Латунные диски сжимают в штамповочной форме стальным тараном и пружинным обратным тараном; излишки металла подстригают и рециклируют.
- Готовые детали очищают, маслят, размерно подстригают, полируют и шар вставляют в полость наконечника.
Литье корпуса
- Экструзия или литье под давлением производят пластиковый корпус, резервуар, колпаки и механические детали. В экструзии гранулы нагревают и загоняют через филье; в литье под давлением расплавленный пластик впрыскивают в форму и затвердевает.
Наполнение чернилами и сборка
- Компоненты собирают на конвейерных лентах; шар крепится к резервуару, затем чернила впрыскивают. Пружины устанавливают если требуется.
Финальная сборка, упаковка и отгрузка
- Наконечник и резервуар вставляют в основной корпус; колпаки и концы добавляют. Финальные шаги включают покрытие, декорацию и финальную чистку. Ручки упаковывают в блистеры или пакеты, паллетизируют и отправляют дистрибьюторам.
Контроль качества
Обеспечение качества происходит на каждом этапе. Линейные инспекторы выбирают случайные детали для размера, формы и согласованности, используя штангенциркули, микрометры и микроскопы. Покрытия поверхности тестируют оптическими пластинами или калибрами. Партии чернил проходят тесты на pH, вязкость и внешний вид; корректировки вносят если не в спецификации. Финальные образцы продукта обеспечивают правильную письменную производительность.
Будущее
Текущие исследования нацелены на новые чернила и эргономические дизайны, расширяющие долговечность и снижающие стоимость. Ключевой тренд — использование минимально обработанных металлов и пластиков, что снижает отходы, ускоряет производство и сокращает издержки производства.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- Перьевая ручка: от древних истоков к современному мастерству
- Электронные чернила: принцип работы, история и будущие применения
- Эволюция и современное производство шариковых ручек
- Термотрансферные наклейки: наука, процесс и будущее тканевой графики
- Smart Pen: Отслеживание почерка и движений в реальном времени с Raspberry Pi и IMU
- Цифровой CMMS превосходит ручку и бумагу в сокращении простоев объекта
- Технология Lumii на основе чернил создает 3D-визуализацию на печатных поверхностях
- Стабильная высокопроводящая полимерная краска для передовых гибких электроник