



Перьевая ручка: от древних истоков к современному мастерству
Основы
Человечество выражало идеи разными инструментами — от скромного пальца, оставляющего след в грязи, до изысканных приборов, улавливающих мысли с элегантностью. Древние цивилизации использовали стилусы на восковых табличках, тростник на папирусе, металлические или костные инструменты. В Средневековье перьевые перья — резаные и заточенные черепа иглы — доминировали до раннего XIX века, когда стальная наконечниковая ручка дала более гладкое письмо, но всё ещё требовала окунания в чернила.
Поиск автономного практичного пишущего инструмента кульминировал в 1884 г., когда Льюис У. Уотерман ввёл первую коммерчески жизнеспособную перьевую ручку. В отличие от предшественников, перьевая ручка хранила чернила во встроенном резервуаре, устраняя частые окунания. Её удобство и долговечность сделали её выбором для письма на ближайшие шесть десятилетий, пока шариковая ручка не появилась в 1938 г. Сегодня перьевые ручки остаются ценными за элегантность, престиж и коллекционную ценность.
История
Ранние попытки самосяпящей ручки датируются X веком, но только в 1884 г. дизайн Уотермана преуспел. Механизм ручки соответствовал точности наконечниковой ручки, но без флакона с чернилами. Уотерман изначально продавал 36 ручек в неделю на сигарной лавке в Нью-Йорке; спрос вырос, потребовав открытия шестиэтажного завода на Бродвее, позже расширенного под глобальный спрос. Перьевая ручка доминировала рынок 60 лет.
К 2001 г. Ассоциация производителей пишущих инструментов насчитывала 25 членов. Крупные фирмы теперь используют автоматизированное производство, в то время как малые мастера и ремесленники продолжают ручную работу, эхо метода Уотермана.
Все перьевые ручки имеют ключевые компоненты: перо (наконечник), корпус (чернильный резервуар), колпак (защищает перо). Чернила текут по капиллярному притяжению — принципу, также питание влажников и фитильных топливных горелок.
Золотые сплавы перьев, часто иридированные, были ранними фаворитами. С ростом затрат сталь заменила золото, хотя высококаратные золотые перья (18–22 к) сохраняются в премиальных моделях. Щель кончика пера контролирует поток чернил. Корпуса начинались как чёрная твёрдая резина, затем эволюционировали в долговечные пластики; премиальные корпуса — золото, серебро, латунь, дерево, кость, даже драпированный бархат.
Изначальные методы заправки использовали медицинские пипетки, заменённые резиновыми мешочками в 1890 г. Ранние мешочки терпели неудачу из-за несовместимости с чернилами, но улучшенная резина и позже пластифицированные виниловые смолы удлинили срок службы. Parker Pen Company пионерила первый безмешочковый ручку в 1932 г.
Сырьё
Материалы корпуса варьируют от доступного акрила (Lucite, Perspex) и целлюлозоацетата до премиальных латуни, серебра, золота. Производители часто используют литьё под давлением полимеров для затратоэффективного производства. Ручные ручки могут иметь дерево, фанеру, бархат, кость, кожу,олениные рога — пока материал твёрдый и поддаётся обработке. Перья обычно из нержавейки; более тонкие ручки могут использовать золото или стерлинговое серебро. Клипсы и фурнитура обычно штампуют из золотого сплава, затем гальванически покрывают или наполняют золотом.
Дизайн
Перьевые ручки охватывают серийные модели и беспочные изделия. Кастомные дизайнеры выбирают уникальные фичи — ламинированные узоры, уникальные стили клипсов, высеченные или инкрустированные поверхности, драгоценные вкрапления — добавляя визуальную привлекательность и потенциальную ценность. Каждая вариация требует доп. подготовки и материала, но усиливает индивидуальность.
Механизмы заправки
Варианты заправки: рычажные (lever-fillers), кнопочные (button-fillers), поршневые (piston-fillers), грудные (squeeze-bulb fillers). Рычажные сжимают чернильный мешочек боковым рычагом; кнопочные — нажатием кнопки; поршневые — винтовым поршнем; грудные — повторным сжатием. Все механизмы устанавливают при финальной сборке.
Производственный процесс
Крупные производители опираются на автоматизированные машины — литьё корпусов из расплавленного пластика, штамповку и обжимку металлических деталей, сборку, полировку, очистку. Малые фирмы и хоббиисты всё ещё производят ручки вручную, следуя традиционным столярным техникам.
Ниже — типичный ручной рабочий процесс для деревянных корпусов, применимый к другим материалам с незначительными корректировками.
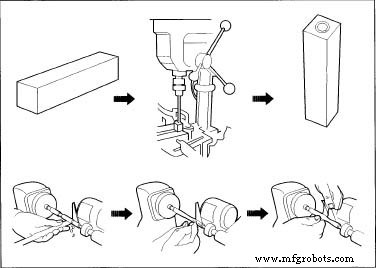
Подготовка заготовки
- 1. Режут прямоугольную деревянную заготовку (~19 мм × 127 мм). Любое сухое, визуально привлекательное дерево.
- 2. Отмечают линию реза 25 мм (match mark) для разделения верхней и нижней половин. Поперечный разрез чуть длиннее латунной трубки для вставки.
- 3. Зажимают заготовку и сверлят центральное отверстие в каждой половине для латунной трубки.
Установка латунной трубки
- 4. Наносят полиуретановый клей на внешнюю поверхность трубки и внутреннюю поверхность отверстия; вставляют трубку, вращая для распределения клея. Дают ~10 мин на схватывание.
- 5. Подстригают трубку адаптерной втулкой и обрезчиком корпуса под заготовку, образуя латунный кудряш.
Монтаж и токарная обработка заготовки
- 6. Устанавливают верхнюю и нижнюю заготовки на разделённый мандрель с втулками.
- 7. Черновой токарный проход, снимают лишний материал губьём; финиш скошенным резцом.
- 8. Вырезают паз вокруг верхней заготовки для металлического ободка.
Шлифовка и финиш
- 9. Шлифуют от 120 до 400 зерна (600 для Dymondwood) для гладкого глянцевого поверхности.
- 10. Полируют корпуса воском или полимерной полировкой при вращении.
Подготовка к сборке
- 11. Лёгко шлифуют острые углы корпуса.
- 12. Вырезают паз для клипса шлифовальным кругом или напильником для избежания сколов.
Клипсы, фурнитура, ободки
- 13. Штампуют металлические клипсы и фурнитуру; качают и твёрдо-паяют ободки и накладки.
Финальная сборка
- 14. Устанавливают ободок, клипс, прочие обтачки. Используют штатный сверлильный станок и приспособление для выравнивания деталей. Вдавливают перьевый муфту в нижний корпус, переворачивают, вставляют заднюю заглушку. Вставляют перо.
- 15. Устанавливают ободок и клипс в пазы верхнего корпуса; фиксируют закрывающий колпак регулятором колпака или отвёрткой.
- 16. Закручивают корпуса вместе, тестируют посадку, корректируют при необходимости.
Автоматизированный процесс
Серийные ручки литуют, штампуют, собирают специализированными машинами, обеспечивая последовательность и эффективность.
Контроль качества
Хотя универсальных стандартов нет, большинство производителей внедряют строгие инспекции — качество поверхности, поток чернил, посадка колпака и др. Некоторые модели, как Parker 75, проходят 792 инспекции и получают сертификат, подписанный финальным инспектором.
Будущее
Шариковые ручки в основном заменили перьевые в повседневном использовании, тем не менее последние сохраняют сильную привлекательность среди коллекционеров и энтузиастов, ищущих изысканный опыт письма. В 2001 г. Parker выделила Дальний Восток, Ближний Восток, Европу как самые быстрорастущие рынки перьевых ручек. Значительный тренд — рост независимых мастеров, изготавливающих и продающих ручки через наборы и онлайн-платформы, расширяющих доступ к этому безвременному искусству.
Где узнать больше
Книги
Кристенсен, Кип, Рекс Бернингем. Токарство перьев и карандашей. UK: Guild of Master Craftsman, 1999.
World Book Encyclopedia. Иллинойс: Field Enterprises Educational Corporation, 1963.
Другие ресурсы
Развитие перьевой ручки. 10 сентября 2001. ссылка
Нишимура, Дэвид. «Инструкции по заправке.» Веб-страница Vintage Pens. 10 сентября 2001. ссылка
«Экскурсия по заводу Parker. Июль/Август 1998.» Веб-страница Pen World International Magazine. 10 сентября 2001. ссылка
WoodenPen.Com Веб-страница. 10 сентября 2001. ссылка
Writing Instrument Manufacturers Association Веб-страница. 10 сентября 2001. ссылка
Кэти Сапорито
Производственный процесс
- Мастерство VHDL и Verilog: написание чистой комбинационной и последовательной логики
- Эволюция и современное производство шариковых ручек
- Написание Kernel Device Driver для Embedded Linux: Практическое руководство
- Smart Pen: Отслеживание почерка и движений в реальном времени с Raspberry Pi и IMU
- 10 правил NASA для написания безопасного критического кода
- За пределами кодирования: Ключевые навыки для успешных проектов автоматизации
- Цифровое написание процедур: простое, эффективное и надежное
- 4 проверенные стратегии создания эффективных чек-листов обслуживания
- 5 экспертных советов по созданию понятных рабочих инструкций
- Размышления о 30-летней карьере в сжатом воздухе