



Системы кондиционирования воздуха: проектирование, производство и будущие тренды
Общие сведения
Глобальный спрос на жилое и коммерческое охлаждение растет, превращая кондиционирование из роскоши в необходимость. Производители снизили затраты, повышая эффективность и совершенствуя технологии, что усилило конкуренцию в отрасли.
Блоки варьируют от компактных жилых моделей до крупных коммерческих систем на различных энергоносителях. Центральное кондиционирование в домах набирает обороты, а коммерческие установки все чаще внедряют газовые холодильные машины и передовые теплообменные технологии.
Сырье
Кондиционеры собираются из смеси металлов и легких полимеров. Медная или алюминиевая трубка, ценная за теплопроводность, образует ядро испарителей и конденсаторов. Нержавеющая сталь и другие коррозийностойкие сплавы усиливают конструктивные элементы.
Самостоятельные блоки хладагента обычно помещают в листовой металл, затем защищают краской или порошковыми покрытиями для сопротивления экологической деградации.
Хладагент — исторически фреон — эволюционировал в более безопасные альтернативы: гидрофторолефины, аммиак или воду, выбираемые за термодинамическую эффективность и сниженное воздействие на среду.
Проектирование
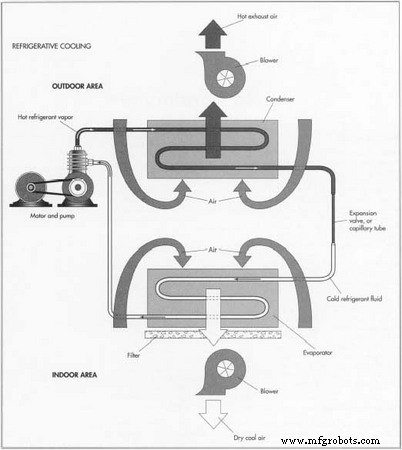
Каждый кондиционер состоит из четырех основных элементов: насоса, испарителя, конденсатора и расширительного клапана, каждый работающий с циклом хладагента и контртока средой.
Источники питания варьируются: большинство полагаются на электродвигатели, в то время как газовые холодильные машины сочетают насос с газовым двигателем для большего крутящего момента. Независимо от дизайна, цикл следует тем же термодинамическим принципам.
В сердце цикла высокодавление пар хладагена конденсируется в жидкость, затем расширяется до низкого давления перед испарением в помещении, выдавая прохладный воздух. Современные блоки заменяют фреон эко-дружелюбными хладагентами для соответствия экологическим регуляциям.
Процесс производства
Изготовление корпусных деталей из оцинкованного листового металла и конструкционной стали
- Кондиционеры начинаются из сырой конструкционной стали и листового металла. Фабрикационные ячейки формируют, режут, пробивают, сверлят, сдвигают и гнут металл в функциональные формы. Оцинкованный листовый металл, покрытый цинком, защищает от коррозии и формирует внешнюю оболочку, поддон основания, лицевые панели и кронштейны.
Штамповка листового металла
- Обрезанный листовый металл поступает в ЧПУ штамповочный пресс, управляемый CAD/CAM или пользовательскими ЧПУ программами, точно создавая отверстия и изгибы. ЧПУ пресс-крутки затем гнут металл в финальные геометрии с помощью специальных штампов.
- Кронштейны, ребра и листовые компоненты большого объема часто аутсорсят, поступая готовыми к сборке когда блок готов.
Очистка деталей
- Все компоненты должны быть свободны от масла, смазки и загрязнителей перед порошковым покрытием. Методы включают погружение в очистительные растворители, высоконапорные промывки, паровое дегрязнение, и для аутсорсных деталей — предварительное дегрязнение. Многие детали получают фосфатный праймер перед сушкой.
Порошковое покрытие
- Кронштейны, поддоны и оболочки проходят через камеру порошкового покрытия. Сухой порошок электростатически распыляют на движущиеся детали, затем выпекают в печи для формирования долговечного покрытия за менее чем десять минут.
Гибка трубок для конденсатора и испарителя
- Медные или алюминиевые катушки образуют теплообменники. Трубку разматывают, выпрямляют, затем подают в ЧПУ гибальный станок, создающий идентичные шпилевидные изгибы. Мандрели сохраняют целостность трубки при гибке.
- Длины катушек режут абразивными пилами; алюминиевые пластины пробивают и формируют с волнами для максимизации теплопередачи.
Соединение медных трубок с алюминиевыми пластинами
- Стопки медных трубок механически сварщивают с алюминиевыми пластинами загонкой мандреля через трубки, расширяя их против внутренней стенки пластины. Эта надежная связь обеспечивает эффективную теплопередачу.
- Конденсаторные катушки, обычно воздушного охлаждения, аналогично монтируют на кронштейны и соединяют с испарителем. Расширительный клапан, закупаемый у поставщика, завершает хладагентурную цепь.
Установка насоса
- Насос, предустановленный поставщиком, оснащается фитингами, опорами и приболчивается к конструктивной раме. Вся сборка герметизируется внутри листового металлического корпуса, который заклепывают или приболчивают для защиты.
Контроль качества
Проверки качества происходят на множественных стадиях: входящие детали проходят размерный контроль; фабрикационные ячейки поддерживают планы качества; готовые блоки проходят производительные тесты для сертификации эффективности и надежности.
Будущее
Производители должны балансировать прирост эффективности со снижением затрат, адресуя экологические тревоги. Новые хладагенты — такие как аммиак или вода — предлагают более низкий потенциал глобального потепления. Продолжающиеся исследования передовых жидкостей и компонентов поддержат конкурентоспособность отрасли и двинут инновации.
Производственный процесс
- Закрепляющая жидкость для резьбы: окончательное решение ослабления крепежей
- Освежители воздуха: от древних ароматов к современным плагинам
- Кислород: от древнего открытия к современному промышленному гиганту
- Масло в дифференциале: назначение, виды и обслуживание
- Расчёт мощности коммерческого кондиционера: методика и пример
- Пневматические цилиндры-исполнители: основы и применение
- Механика жидкостей и газов: основы, приложения и значение
- Пневмоподвеска (Air Suspension): устройство, виды пневмобаллонов, принцип работы, плюсы и минусы
- Как самостоятельно заправить кондиционер автомобиля: пошаговое руководство
- Сжатый воздух: скрытые затраты, бьющие по прибыли