



Керамика: от древнего ремесла к современному производству — полное руководство
Исторический контекст
Керамика — искусство формовки глины в функциональные или декоративные сосуды, которые затем сушат, обжигают и финишируют — часто глазурью — для достижения стекловидной, водостойкой поверхности. Глина — природное минеральное залегание, выветрившееся из горной породы за миллионы лет. В отличие от сырой глины, керамическая масса — тщательно сбалансированная смесь глины и добавок, адаптирующая ее пластичность и обжигаемые характеристики.
Художники и производители используют разнообразные техники: ручное формование, лепка на круге, жигеровка, литье в форму или резка. Каждый метод предлагает уникальную текстуру и форму, отражая мастерство и творчество изготовителя.
Обжиг — решающий шаг, превращающий хрупкую, пористую глину в долговечный продукт. Нанеся жидкую глазурь перед обжигом, меняют поверхностную химию, и глазурь сплавляется с телом, производя стекловидное покрытие, способное удерживать воду и устойчивое к жидкостям.
История
Керамика датируется ранними человеческими поселениями. Первые сосуды — горшочки из сжатой глины и кольцевые горшки — обжигали при низких температурах, получая хрупкие, пористые изделия. Ранние гончары усовершенствовали ремесло полировкой поверхностей и использованием инцизий для декора, создавая предметы для быта и религиозного символизма.
В Древнем Ближнем Востоке глину использовали для бытовых и строительных целей уже в 5000 г. до н.э. К 4000 г. до н.э. египетские гончары перешли к более тонким глинам и высокотемпературным печам, предотвращавшим почернение. Китайские мастера производили черную керамику к 3500 г. до н.э., а к 1000 г. до н.э. гончарный круг и изысканные глазури были обыденны, часто использовавшиеся в погребальных ритуалах.
На протяжении первого тысячелетия до н.э. греческая, иберийская, римская и японская культуры производили известную керамику, каждая внося уникальные стили и техники в глобальное наследие керамики.
XVIII век ознаменовал переход к промышленному производству. Британские производители начали экспериментировать с новыми керамическими массами, глазурами и заводским производством, позволяя массовое распространение последовательных, качественных изделий. Формовочное массовое производство вскоре последовало, позволяя быстрое создание унифицированных изделий.
Сырье
Основным минералом в керамических массах является каолинит, дающий глине примерно 40 % оксида алюминия, 46 % оксида кремния и 14 % воды. Первичные глины, найденные на месте образования, плотные и чистые; вторичные глины, перенесенные водой или ледниками, легче и тоньше. Добавки — такие как песок, шамот или органические вещества — модифицируют пластичность, усадку и поведение при обжиге.
Производители обычно получают глину как сухой порошок или предвлажненную смесь. Крупные заводы закупают оптовые партии и смешивают их в день производства для выполнения специфических формулировок.
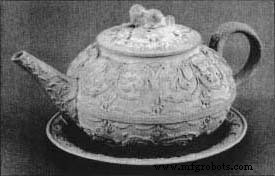 Чайник из каменной керамики Джона Уэджвуда и Ко., Стаффордшир, Англия. (Из Henry Ford Museum & Greenfield Village, Дирборн, Мичиган)
Знаменитый чайник олицетворяет инновации XIX века. Джосия Уэджвуд революционизировал отрасль, стандартизировав дизайны, улучшая глазури и создавая воспроизводимую линейку продуктов, удовлетворявшую растущий рынок чайной культуры.
Дизайн
На современных заводах арт-директоры сотрудничают с маркетологами для концепции рыночных продуктов. Они могут оживить классические формы — такие как ярко окрашенная Fiesta Ware — или разработать полностью новые дизайны. После одобрения концепции глиняный моделист создает прототип, который формовщик переводит в гипсовый мастер для жигеровки или литья в слип.
Процесс производства
Смешивание глины
- Глина поступает в порошковой форме и увлажняется водой в большом блангере. Типичная производственная партия весит 100 000 фунтов (45 400 кг) и содержит примерно 30 % воды.
- Суспензия затем фильтр-прессуют, удаляя лишнюю воду для получения «торта» с около 20 % влажности.
- Торт режут в плаг-мельнице, аэрируют и формируют в цилиндры, готовые к формовке.
Жигеровка
- Жигеровка — самый быстрый метод производства полой посуды. Влажный цилиндр помещают в гипсовую форму; металлическая рука выдавливает глину к внутренней поверхности, формируя сосуд. Зеленая заготовка затем удаляют, сушат и отправляют на следующий этап.
- После сушки чистящий станок подстригает шероховатости. Конвейерная лента ведет в туннельные сушильные печи, снижающие влажность до <1 % перед глазурованием и обжигом.
Литье в слип
- Литье в слип создает сложные формы. Наливной слип заполняет двухчастную гипсовую форму; излиток сливают, и слип загустает. Форму открывают, когда зеленая заготовка достаточно тверда, затем чистят и сушат.
Глазурование
- Нанесение глазури может быть водопадом, спреем или ручным смывом для глубокой полой посуды. Типичная толщина глазури 0,006–0,007 дюйма (0,015–0,017 см). Декоративные техники включают шелкографию, декали и ручную роспись.
Обжиг
- Современные туннельные печи, работающие на природном газе, обжигают тысячи изделий одновременно. При 2300 °F (1260 °C) партия остается в печи около 5 часов, обеспечивая быструю пропускную способность.
- Глазури превращаются в стекловидное покрытие при обжиге, делая керамику практически непроницаемой для жидкостей. Одноколористое производство часто требует только один обжиг; многослойные глазури могут проходить бисквитный и глазуровый обжиги.
- После обжига неглазурированные дна полируют на машине, затем изделия упаковывают для отгрузки.
Контроль качества
Каждый шаг производства мониторится. Сырые глины и глазури тестируют на состав, вязкость и цветовую консистентность. Температуры печей логируют термопарами и конусами Сегера, обеспечивая точные графики обжига. Квалифицированные техники визуально инспектируют каждый этап для устранения дефектов.
Побочные продукты / Отходы
Производство керамики генерирует минимум опасных отходов. Осколки глины и обрезки можно перемешивать для повторного использования. Глазури формулируют без свинца, и тесты FDA подтверждают отсутствие кадмия и свинца. Все сырье глазури безопасны для манипуляций.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Керамика: от древнего ремесла к современному производству — полное руководство
- Керамический кирпич: определение, история и современное применение в строительстве