



Пожарные рукава: эволюция, типы и современное производство
Исторический контекст
Пожарные рукава — это специализированные резиновые трубы с тканевым покрытием, предназначенные для подачи воды под давлением при тушении пожаров. Современные модели выпускаются секциями по 50 футов (15,3 м) с резьбовыми металлическими муфтами, что позволяет пожарным нести более 1200 футов (366 м) рукава диаметром 2,5 дюйма (64 мм) в объеме, сравнимом с королевской кроватью.
В Древней Греции впервые использовали примитивный рукав: бычий кишечник, прикрепленный к водяной пузырю, направлял струю под давлением для тушения огня. Первый настоящий механический рукав появился в 1672 году в Амстердаме — его изготовили из кожи с укреплением металлическими кольцами.
Кожаные рукава текали и рвались под давлением, что привело к появлению в 1808 году в Филадельфии «нитькового» дизайна — швы удерживались 20–30 нитками на фут, став стандартом. В 1820-х появились плетеные хлопковые, льняные и резинированные рукава, но нитковые кожаные оставались доминирующими до 1870-х.
Современные рукава сочетают натуральные и синтетические ткани (полиэстер, нейлон) с эластомерами (стирол-бутадиен, хлоропрен, полиуретан, нитрил), что обеспечивает устойчивость к воде, УФ, химикатам, плесени и абразиву. Они легче и долговечнее, снижая усталость пожарных.
Типы и размеры пожарных рукавов
Рукава классифицируются по рабочему давлению:
- Рабочие под давлением (положительное): атакующие, подающие, релейные, лесные и бустерные.
- Всасывающие (отрицательное давление): жесткие и мягкие всасывающие.
Атакующий рукав: внутр. диаметр 1,5–3,0 дюйма (38–76 мм), длина 50 футов, давление до 400 psi (2760 кПа).
Подающие и релейные рукава: 3,5–5,0 дюйма (89–127 мм), 100 футов, 300 psi для малых диаметров, 200 psi для больших.
Лесной рукав: 1,0–1,5 дюйма (25–38 мм), 100 футов, 450 psi (3105 кПа) для маневренности в сложной местности.
Бустерный рукав: 0,75–1,0 дюйма (19–25 мм), 100 футов, 800 psi (5520 кПа) для тушения малых очагов.
Жесткий всасывающий рукав: 2,5–6,0 дюйма (64–152 мм), 10 футов, для забора воды из неразгерметизированных источников вакуумом.
Мягкий всасывающий рукав: короткий участок гибкого рабочего рукава для соединения всасывающего впуска насоса с гидрантом; не выдерживает отрицательного давления.
Сырьё и материалы
Современные рукава используют полиэстер или нейлон для прочности и абразивной стойкости. Покрытия и подкладки из синтетических каучуков: стирол-бутадиен, этилен-пропилен, хлоропрен, полиуретан, нитрил-бутадиен — подбираются под конкретные химические, температурные и УФ-условия.
Жесткие всасывающие рукава сочетают несколько резиновых слоев с тканью и внутренней стальной спиралью; ультрагибкие модели могут иметь ПВХ-покрытие и спираль.
Муфты обычно из латуни, но закаленный алюминий предпочтительнее благодаря меньшему весу.
Конструкция
Однослойный рукав содержит один тканевый слой — идеален для легких или редко используемых применений (лесные, промышленные). Двухслойный — два тканевых слоя — дает повышенную долговечность для интенсивного использования в городской пожарной службе.
Кожух имеет тонкую выдавленную резиновую подкладку, приваренную к внутренней поверхности, предотвращающую просачивание воды. Некоторые лесные рукава имеют перфорированную подкладку для «потения» минимального количества воды и защиты от обугливания углями.
Экструзия сквозь ткань в один проход создает единый кожух с резиновым покрытием — более легкий рукав для подающих линий большого диаметра.
Производственный процесс
Рукава производятся на специализированных заводах для муниципальных, промышленных и лесных служб. Типичный процесс для двухслойного резинированного рукава:
- Подготовка пряжи: основные нити (пряженый полиэстер или нейлон) и перепончатые нити (филаментный полиэстер) плетются и при необходимости покрываются.
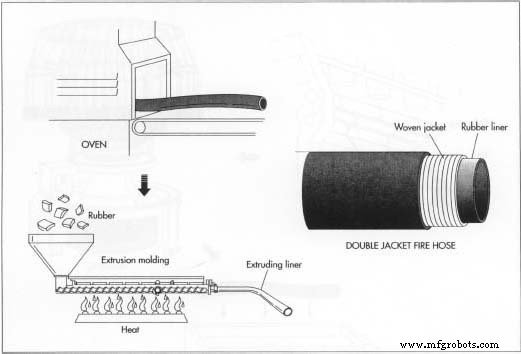
- Плетение: тканевые кожухи формируются на кругловом станке, внутренний кожух — чуть меньшего диаметра. Покрытые кожухи выдерживаются в печи.
- Экструзия подкладки: мягкая невулканизированная резина выдавливается в трубчатую подкладку и вулканизируется в печи для получения требуемой прочности.
- Сборка: кожухи и подкладка режутся, укладываются (внутренний, внешний, подкладка) и паровой надувкой склеиваются.
- Монтаж муфт: латунные или алюминиевые муфты устанавливаются на концах; распечаточный ман드рин закрепляет соединение кожух-подкладка-муфта.
- Давленное тестирование: стандарты NFPA требуют испытания атакующего рукава на 600 psi; большинство заводов тестируют на 800 psi. После поставки службы ежегодно проверяют на 400 psi.
- Финальная обработка: рукав сушат, накатывают в рулон и отгружают заказчику.
Контроль качества
Помимо давленного тестирования, заводы проводят визуальный осмотр, тесты на устойчивость к озону, ускоренное старение, адгезию, кручение под давлением, размерный контроль на каждом этапе.
Будущее
Последние два десятилетия фокусируются на более легких, прочных и малообслуживаемых материалах. Тренд ускоряется с появлением новых композитов и технологий.
Современные подающие рукава достигают диаметра 12 дюймов (30,5 см) при давлении 150 psi (1035 кПа), открывая применение в крупномасштабном промышленном пожаротушении, ликвидации ЧС и военных операциях.
Производственный процесс
- Пожарные гидранты: конструкция, производство и роль в городской безопасности
- Фейерверки: история, материалы и производственный процесс
- Огнетушители: типы, конструкция и будущие тенденции
- Революция в пожарном деле: как IoT повышает безопасность, реагирование и спасение
- Максимизация срока службы системы пожаротушения
- CO₂ как чистый пожаротушащий агент: преимущества, вызовы и экологическое воздействие
- Понимание запрета на галоны: экологическое воздействие и регуляторные меры
- Аэрозольное пожаротушение: принцип работы и замена галонам
- Дозирующие насосы (jockey pumps): поддержание давления в системах пожаротушения
- Основное руководство по шлангам системы охлаждения: типы, материалы и производительность