



Пожарные гидранты: конструкция, производство и роль в городской безопасности
Исторический контекст
Пожарный гидрант — это наземное соединение для подачи воды при тушении. В зависимости от источника, гидранты бывают напорные — подключенные к за المدленным магистралям, или безнапорные, забирающие воду из прудов или цистерн. Каждый гидрант имеет один или несколько выходов под стандартные муфты пожарных рукавов. Напорные модели имеют клапаны для регулирования расхода, безнапорные — обычно сухие стволы, работающие за счет вакуума.
Для удовлетворения пожарных потребностей гидранты рассчитаны на минимальный расход около 250 галлонов в минуту (945 л/мин). На практике большинство выдает значительно больше.
Концепция гидранта эволюционировала вместе с подземными водопроводами. В Лондоне 1600-х полые бревна служили примитивными трубами; пожарные копались и сверлили отверстия для доступа к воде. Позже в бревна вставляли деревянные пробки через фиксированные интервалы — отсюда термин «пожарная пробка», до сих пор используемый.
С ростом городских сетей чужой железой заменили гниющее дерево, повышая напор. Филадельфийская водосеть 1801 года обслуживала 63 дома и несколько пивоварен и включала 37 наземных гидрантов. Первый гидрант Нью-Йорка появился в 1817 году, установлен пожарным Джорджем Смитом на его участке на Фрэнкфорт-стрит.
После землетрясения и пожара 1906 года в Сан-Франциско город построил комплексную аварийную водосеть, действующую до сих пор. Она включает более 7500 гидрантов на стандартных магистралях, резервуар, две высоконапорные башни на холмах и две соленоводные насосные станции, забирающие воду из залива. Пять причальных соединений позволяют пожарным катерам питать гидрантную сеть, а более 150 подземных цистерн служат безнапорным гидрантам для вакуумного забора воды.
Сегодня количество и размещение гидрантов напрямую влияют на уровень пожарной защиты и страховые тарифы. Во многих городских районах единственный гидрант — первая линия обороны от катастрофических потерь от огня.
Типы гидрантов
Пожарные гидранты делятся на два напорных типа: мокрый ствол и сухой ствол.
- Мокрый ствол подключен напрямую к напорному источнику. Ствол наполнен водой, каждый выход имеет собственный клапанный шток, выходящий сбоку. Клапаны позволяют пожарным открывать/закрывать отдельные соединения.
- Сухой ствол изолирован от магистрали основным клапаном в нижней части. Верхний ствол остается сухим до открытия главного клапана длинным штоком, проходящим через головку. Сухие стволы распространены в холодных климатах (ниже 0 °C) для предотвращения замерзания. Безнапорные гидранты всегда сухие — ствол наполняется только при подаче вакуума.
Сырьё и материалы
Ствол обычно отливают из чугуна или высокопрочного чугуна; некоторые мокрые стволы имеют эпоксидное покрытие против коррозии, единичные — из бронзы. Головка из того же материала. Штоки клапанов сухих стволов — сталь, мокрых — кремниевая бронза. Выходы — бронза: резьбовые в чугунные стволы или отлитые в бронзовых. Крышки выходов — бронза, чугун или пластик. Седла клапанов, уплотнения и прокладки — из синтетических каучуков: стирол-бутадиен, хлоропрен, уретан, бутадиен-акрилонитрил. Крепеж — цинкированная или нержавеющая сталь. Гидранты грунтуют перед отгрузкой и покрывают наружной краской после монтажа.
Проектные стандарты
В США Американская ассоциация водоснабжения (AWWA) устанавливает стандарты размера, рабочего давления, количества выходов и прочих параметров. Безнапорные гидранты могут повторять дизайн напорных для единообразия или быть простыми заглушенными участками труб без клапанов.
Основной корпус — ствол или верхняя стойка — может быть цельным или двухчастным (головка и ствол). Терминология варьируется по производителям и муниципалитетам.
Выходы имеют резьбу NST (National Standard Thread) для стыковки с муфтами рукавов: 2,5-дюймовый NST для рукавов и 4- или 4,5-дюймовый NST для паронасосных соединений. Исторически малые выходы служили одиночным рукавам для мелких пожаров, крупные — паронасосным насосам для подачи нескольких линий.
Штоки клапанов имеют пятигранную рабочую гайку, требующую специального ключа и предотвращающую несанкционированное использование. Некоторые гидранты имеют отрывной дизайн: обрывательное кольцо у земли и ломкий втулочный элемент позволяют стволу отломиться при ударе, защищая подземную трубу.
Формы варьируются — классические круглые с куполовидными головками, квадратные или шестигранные, современные низкопрофильные для проектов обновления городов.
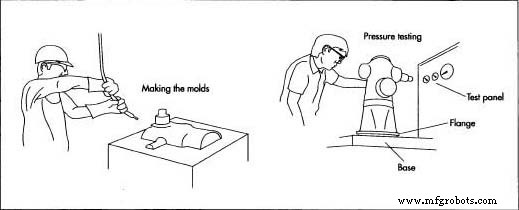 Гидранты изготавливают литьем металла, затем наполняют водой и давили в два раза выше номинального для проверки герметичности.
Производственный процесс
Производство доминирует металлическое литье, большинство заводов — специализированные литейные цеха. Типичная последовательность для мокрого ствола:
Формовка форм
- Модели — 3D-печатные внешние шаблоны — создают внешнюю поверхность формы.
- Стержневые блоки — механически обработанные из алюминия или чугуна — формируют внутреннюю полость и заполняются кварцем-полимерной смесью, затвердевающей при нагреве.
Литье ствола
- Песчаные формы готовят, расплавленный металл вливают через впуск, заполняя райзер при затвердевании.
- После застывания форму раскрывают, стержень удаляют, отливку чистят в барабанной бочке от шлака и песка.
- Остатки впуска и райзера срезают абразивной пилой; ствол шлифуют до гладкости.
- Для двухчастных стволов головка и ствол отливают, шлифуют и финишируют отдельно; выходы отливают из бронзы.
Механическая обработка ствола и клапанов
- Фланцевые пазы фрезеруют для герметичности прокладки при монтаже.
- Резьба — NPT для внутренних и внешних соединений — наносят на головку и ствол.
- Отверстия выходов сверлят, нарезают резьбу и фасуют для гладких садов клапанов.
- Штоки клапанов, втулки и держатели дисков обрабатывают по отдельности.
Сборка гидранта
- Клапаны устанавливают с O-кольцами, контровками и рабочими гайками, собирают в ствол.
- В двухчастных конструкциях головка вкручивается на ствол, уплотняется O-кольцом и стопорным винтом.
- Крышки выходов с цепями крепят; пластиковый защитный колпак надевают на нижний фланец.
Испытание гидранта
- Стандарты AWWA требуют устойчивости бронзовых гидрантов к 150 psi (1034 кПа), чугунных — 250 psi (1723 кПа). Каждый экземпляр давили в два раза выше рейтинга для выявления течей.
Подготовка к отгрузке
- После тестов гидрант грунтуют и покрывают наружной отделкой перед отправкой.
Контроль качества
Все сырье проходит входной контроль, включая спектрографический анализ состава сплава. Влажность формовочного песка мониторят перед каждой партией. Первая отливка партии размерно проверяют перед обработкой остальных.
Будущее
Пожарные гидранты останутся незаменимыми, пока вода — самый экономичный огнегаситель. Стратегически размещенные высокопроизводительные гидранты снижают страховые тарифы и улучшают аварийный отклик, обеспечивая актуальность гидрантов в современной городской инфраструктуре.
Производственный процесс
- Как работают садовые поливальные установки: дизайн, история и современное производство
- Технология посудомоечных машин: история, дизайн и будущие инновации
- Эволюция насосных водяных пистолетов: от изобретения к мировому лидеру рынка
- Эволюция, материалы и производство современных унитазов
- Пожарные рукава: эволюция, типы и современное производство
- Автоматизированная система наполнения и мониторинга бассейна
- Понимание насосов для морской воды: функции, применение и коррозионная стойкость
- Основы насосов горячей воды: принцип работы и значение
- Многоступенчатые водяные насосы: принцип работы, преимущества и применение
- Понимание коммерческих водяных насосов: определение, функции и применение