



Полное руководство по пишущим машинкам: история, дизайн и современное наследие
История
Пишущие машинки традиционно делят на пять категорий: стандартные, переносные механические, электрические, переносные электрические и электронные. Оригинальная стандартная модель весила 7–9,3 кг и предназначалась для настольного использования, с широким резиновым валом, вмещающим увеличенные формы. Переносные механические блоки были легче, меньше и шли с чехлом, делая их популярными в домах и школах. Электрические машины добавили моторы и электрические компоненты, облегчая нажатия клавиш и часто включая чехол с шнуром питания. Новейшие электронные пишущие машинки, построенные на печатных платах, снизили вес до ~3,7 кг и включили функции ранних текстовых процессоров, перемощая разрыв между механическим и цифровым созданием текста.
История
Пишущие машины датируются XIV веком, но первое запатентованное в Англии устройство (1714) никогда не было построено. Первая коммерчески произведённая пишущая машинка появилась в 1870 году — шаровая пишущая машинка Хансена Маллингом Хансеном, с сферической клавиатурой. Кристофер Л. Шоулз и Карлос Глидден позже ввели клавиатуру, резиновый вал и деревянную пробеловую клавишу; Remington & Sons начали производство в 1874 году. Для уменьшения заклинивания типовых прутьев Шоулз и Глидден расставили клавиши по частоте, создав QWERTY-раскладку, стандартную до сегодняшнего дня.
Изначальные модели Remington печатали только заглавные; версия 1878 года добавила клавишу Shift для строчных. К 1901 году Джон Андервуд ввёл Backspace, Tab и селектор ленты. Джордж Бликенсдерфер произвёл первую электрическую пишущую машинку в 1902 году, но практичные модели появились около 1925 года. IBM запустила электрическую Selectric в 1961 году, и Selectric II последовала в 1984 году. К началу 1990-х IBM переключилась на электронную Wheelwriter, совпав с подъёмом ПК.
В конце 1990-х ручные пишущие машинки в основном поставлялись тремя компаниями: Olympia (Германия) производит стандартные переносные; Olivetti (Италия) предлагает стандартную офисную модель и две переносные; и индийская Godrej & Boyce Manufacturing Company остаётся крупнейшим глобальным производителем.
Сырьё
Чехлы могут быть деревянными, стальными или пластиковыми, но сталь преобладает в стандартных моделях. Пишущие машинки имеют тысячи движущихся частей, большинство из которых ковано из холоднокатаной стали для надёжности. Вал — стальная труба, обмотанная резиновой манжетой из специального «буна-N» каучука; клей фиксирует манжету. Клавиши — литые пластик, изначально белые с цветными верхушками; с 1970-х накладная печать и прозрачное покрытие обеспечивают долговечность.
Мейларовые ленты с чернилами с одной стороны передают шрифт на бумагу. Ленты размещаются в одноразовых пластиковых картриджах. Другие материалы включают клей, краску, химические растворители, цинк и хром для плавки, и уксусную кислоту для чёрного оксидного финиша.
Конструкция
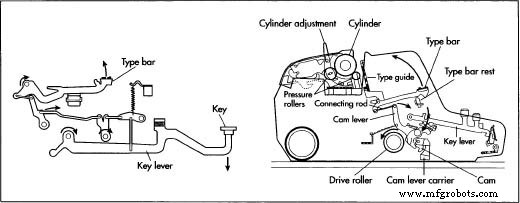
Основные компоненты — клавиатура, типокорзина (типовые прутья и шрифты), вал, каретка и эскейпмент. Каждая клавиша приводит в действие типовое прутье, поднимающее шрифт — верхний и нижний регистр, цифры и символы — в контакт с валом. Вал, резиновый цилиндр, позволяет достаточную силу для передачи чернил при защите шрифта.
Каретка держит бумагу, направляя её через подающий реестр и бумажный желоб. Она соединена с ручкой возврата каретки и механизмом межстрочного интервала, которые продвигают бумагу и сбрасывают каретку после каждой строки. Эскейпмент, прецизионная шестерёнчатая система, сдвигает каретку на один пробел вправо после каждого нажатия. Главная пружина питает эскейпмент, а шарикоподшипники обеспечивают плавное движение каретки.
Типокорзина содержит примерно 3200–3500 деталей: типовые прутья с припаянными шрифтами, пружины, связывающие клавиши с типовыми прутьями, и шарикоподшипники, помогающие переключению между верхним и нижним регистром. Подсборка клавиатуры присоединяет ключевые рычаги к пружинам и внутреннему каркасу, готовя машину к финальной сборке.
Производственный процесс
- 1. Стальные стержни (3–3,6 м) режут и обрабатывают в винты, болты и заклепки.
- 2. Инструментальные станки режут и формируют крепежи; токарно-подобные машины формируют резьбу.
- 3. Детали проходят цинкование или хромирование в электролитических ваннах для предотвращения коррозии.
- 4. Внутренние компоненты потемняют уксусными кислотными ваннами, затем покрывают лёгким маслом для защиты.
- 5. Наружные детали полируют полировальными кругами и ручными компаундами.
- 6. Заклепка или пайка соединяют детали; пайка использует низкотемпературные сплавы для избежания деформации.
- 7. Подсборка вала прецизионно шлифуют и надевают резиновую манжету с нагретым прессом.
- 8. Шрифты литуют из металлических слитков в матрицах, затем припаивают к типовым прутьям.
- 9. Рельсовая система каретки собирается с шарикоподшипниками и пружинами.
- 10. Ручка возврата каретки, бумагообработка и эскейпмент интегрируются в раму.
- 11. Типокорзина и подсборка клавиатуры собираются и присоединяются к главной раме.
- 12. Финальная сборка размещает все подсборки на раме, надевает стальной кожух и герметизирует внутреннее пространство для предотвращения попадания пыли.
Контроль качества
Входящие материалы логируют и верифицируют против чертежей с прецизионными инструментами — штангенциркулями, микрометрами и высотомерами. Готовые машины проходят функциональные тесты: заклинивание клавиш, качество печати, продвижение ленты, движение каретки. Визуальные инспекции выявляют поверхностные дефекты, ведущие к ржавчине.
Побочные продукты и отходы
Стальной лом (каркасы, фрагменты прессования и стружка) продают скупщикам или переплавляют для повторного использования. Пластиковые отходы рециклируют; отбракованные пластиковые детали перемалывают и смешивают в новые партии. Резиновая пыль от шлифовки вала собирают и утилизируют ответственно. Чернильные ленты и Мейларовые картриджи обычно сваливают после утилизации чернил.
Будущее
В западном мире пишущие машинки в значительной степени вытеснены компьютерами, однако нишевые рынки — такие как определённые бизнесы и хоббисты — всё ещё используют их для специфических задач. В развивающихся странах стандартные, электрические и электронные модели остаются востребованы. Производители вроде Brother (Япония), китайские заводы и Godrej & Boyce (Индия) продолжают производство. Коллекционерский рынок также поддерживает скромное будущее; антикварные дилеры и коллекционеры торгуют редкими моделями онлайн, и специализированные бюллетени делятся рыночными инсайтами.
Где узнать больше
Книги
Брайант, Карл. All About Typewriters and Adding Machines. Нью-Йорк: Hawthorn Books, Inc., 1973.
Дэвис, Марджери. Woman's Place is at the Typewriter: Office Work and Office Workers 1870-1930. Филадельфия: Temple University Press, 1982.
Линофф, Виктор М., ред. The Typewriter: An Illustrated History. Dover Publications, 2000.
Периодические издания
Фразер, Иан. "Typewriter Man." The Atlantic Monthly 280, № 5 (ноябрь 1997): 81–92.
Гроер, Энни. "True to Type." The Washington Post (3 мая 2001): HOI.
Другие
"Typewriter History at a Glance." MyTypewriter.com Web Page. Декабрь 2001. https://www.mytypewriter.com.
Производственный процесс
- Стандартные библиотечные функции в C: практическое руководство
- Действительно ли эффективны ваши практики смазки?
- Стандарт ANSI/ASHRAE/ACCA 180-2008: полное руководство по инспекции и ТО HVAC
- AGS Automation: премиальные компоненты хватательно-рукавичных систем и 3D-портал конфигурации
- Стандартная процедура комплексной инспекции рабочего оборудования
- Алюминиевые против стандартных печатных плат: Что лучше для вашего электронного дизайна
- Понимание стандартной работы: ключ к качеству и снижению потерь
- NP310BW феноловый лист — отличное теплоотведение и высокая прочность
- BP81NPN феноловый лист — отличное теплоотведение и механическая прочность
- Эпоксидные стержни RM511A — высокая прочность, стандарт IEC 61212, стеклоткань высокотемпературной эпоксидной смолы