



Контроль штыревыми калибрами: точные малые калибры для закупки металлических деталей
Практическое применение штыревых калибров для контроля ВН труб
Здесь в Metal Cutting Corporation для многих применений недостаточно для нас создавать детали по указанным допускам клиента. Большая часть нашего контроля качества — это также убедиться, что мы можем эффективно измерять детали и предоставлять неоспоримое доказательство того, что они действительно такие, как указано.
Выбранный метод — и тип используемого инструмента — для определения того, соответствует ли деталь требованиям, может сделать разницу между соблюдением спецификаций с первого раза и необходимости дополнительной работы, что в свою очередь увеличивает затраты и создает задержки для всех.
Как производитель очень мелких металлических деталей, включая короткие длины труб малого диаметра, мы часто используем очень мелкие калибры, известные как штыревые калибры, для измерения внутреннего диаметра (ВН) деталей, которые мы делаем из труб.
Также известные как штырево-втулочные калибры, эти мелкие калибры предлагают простой метод контроля «проход/не проход» — позволяя пользователю быстро оценить ВН труб очень малого диаметра до определенного плюс-минус допуска.
X-Y-Z штыревых калибров
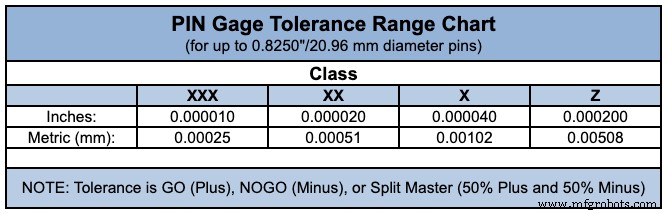
Существуют разные классы мелких калибров — Y, Z, ZZ, XX, XXX и так далее — с разными допусками, прикрепленными к ним. Допуск калибра основан на допуске, допущенном в производственном процессе каждого штыря.
Например, для калибров, варьирующихся в размере от 0,001" до 0,08250", калибры класса Z имеют допуск не более 0,0001", в то время как калибры класса X имеют допуск не более 0,00004".
Чем меньше деталь, тем больше важность допуска калибра. Более жесткий допуск штыревого калибра (такой как класс XXX) более прямой и более однородный по длине штыря. Это делает его хорошо подходящим для проверки ВН трубки малого диаметра, которая сама имеет очень критический допуск.
Ограничения измерения штыревого калибра
Для большинства коротких труб с ВН от 0,005" до 0,200" штыревые калибры обычно дают приемлемые результаты, которые могут быть коррелированы. Однако штыревой калибр может оценить только один предел допуска, а не оба плюс и минус.
Также важно помнить, что если вам требуется точное измерение диаметра готовой детали, эти мелкие калибры не удовлетворят ваши потребности.
Это потому, что штыревой калибр — это метод проход/не проход — означая, что он не предназначен для предоставления значения измерения для индивидуальных характеристик детали. Вместо этого, в простых терминах, если проходной калибр может быть вставлен в ВН, а не-проходной не может, спецификации выполнены.
Также приходит определенная точка, где даже самые маленькие мелкие калибры могут не быть физически выполнимыми для определения размеров и допусков.
Например, с ВН трубки менее 0,004", проход/не проход штыревые калибры просто не практичны. Это потому, что было бы очень трудно вставить хрупкий штыревой калибр в такую трубку малого диаметра без гнутия трубки или повреждения самого штыря.
Кроме того, штыревые или втулочные калибры непрактичны для контроля очень длинных цилиндров, таких как трубки малого диаметра, которые несколько футов в длине и требуют последовательного ВН на протяжении всей длины.
Альтернативы мелким калибрам для контроля ВН
В случаях, когда мелкие калибры не подходят, мы часто обращаемся к другим, более изощренным методам для контроля ВН, включая инструменты, такие как умные скоупы и различные оптические компараторы.
Обычно эти методы используют сенсор для измерения различных точек вокруг окружности и внутри трубки, для расчета того, находится ли средний ВН в пределах допуска. Эти оптические методы измерения более точны, чем штыревые калибры, и могут использоваться для измерения окружностей, дуг и более сложных форм.
Однако эти методы более затратны, чем использование штыревого калибра, и имеют недостатки. Например, оптические инструменты не могут проверить, является ли ВН последовательным на протяжении трубки, и точность может быть затронута чистотой поверхности измеряемой детали.
Кроме того, оптическое измерение не может использоваться для проверки ВН на очень длинных деталях, потому что детали не могут быть позиционированы так, чтобы свет проходил сквозь всю длину. Скорее, метод может использоваться только на коротких деталях, которые могут быть помещены на стекло измерительной системы.
Не пропускайте шаг контроля в ваших спецификациях
Понимание основ измерения деталей и использования мелких калибров и других инструментов контроля критично для принятия обоснованных решений о ваших спецификациях.
Точно так же, как вы вкладываете много времени и усилий в определение размеров деталей и допусков, вы также должны тщательно рассматривать ваши варианты при решении о том, как вы определите, соответствует ли готовая деталь вашим потребностям.
Кроме того, убедиться, что вы и ваш партнер знаете и согласны заранее, что будет измеряться и как, — критический шаг в успешном производстве деталей.
Промышленные технологии
- Приложения металлической 3D-печати: прототипирование и инструментарий — Часть 1
- Точная металлообработка: полное руководство по точной фабрикации
- Эффективное беззаусенцевое зачистка для высокообъемных малых металлических деталей
- Профессиональная обработка металлов для защиты точных деталей от коррозии
- Точная полировка металлов: ведущие решения для 3D-печатных деталей
- От крупных к микродеталям: освоение ЧПУ-обработки мелких металлических деталей
- Выбор надежного поставщика для точных отрезанных металлических деталей
- Экспертное руководство по полировке металлических деталей в 3D-печатных медицинских приборах
- Точное измерение перпендикулярности для мелких металлических деталей — руководство и техники
- Освоение допусков круговости для мелких металлических деталей для оптимальной технологичности