



Литье в песок ковкого чугуна: обзор процесса, преимущества и ограничения
Углеродистая сталь трудна для литья в песок из-за высокой температуры плавления. Ковкий чугун — альтернатива. Его более низкая температура плавления дает способ достичь аналогичных металлургических свойств, как у стали, в песчаной отливке. Переход от стали к ковкому чугуну — способ снизить потребность в механической обработке и, возможно, стоимость детали.
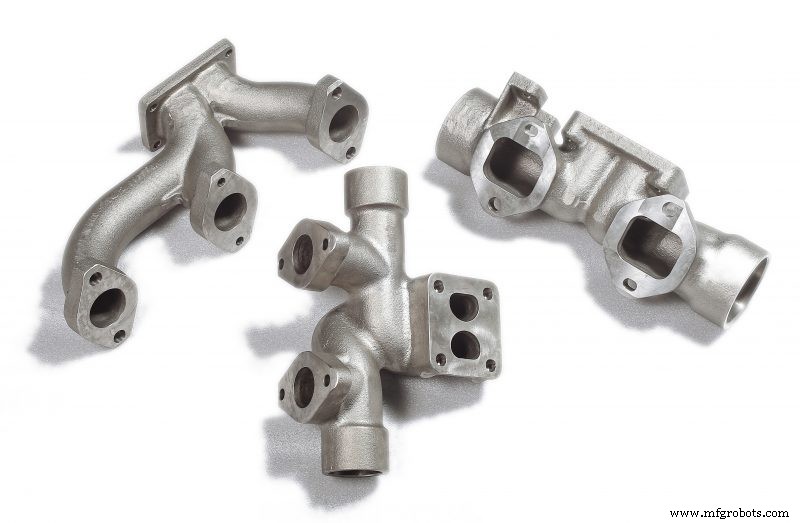
Вот введение в ковкий чугун и объяснение того, что задействовано в его литье в песок.
Два типа чугуна
Литейщики веками делают и работают с серым чугуном. Он легко плавится и отливается, имеет хорошую обрабатываемость, но его слабость — низкая предельная прочность на разрыв и вязкость.
Низкая прочность вызвана хлопьями графита, распределенными по всей металлической матрице. Они дают точки инициирования трещин, ведущие к слабости.
Ковкий чугун, разработанный в середине XX века, преодолевает эту проблему. Добавление малых количеств тщательно выбранных элементов в углеродистую высококачественную чугунную заготовку создает крошечные сферы графита в матрице из феррита и перлита (Fe3C) вместо хлопьев. Поэтому его иногда называют сфероидальным или нодулярным чугуном.
Ковкий чугун слегка менее плотен, чем сталь (7,1 г/см³ против 7,8 г/см³), и поэтому легче, но предельная прочность на разрыв очень похожа. Имеет умеренную вязкость, хорошую износостойкость и способен поглощать ударные нагрузки.
Процесс литья в песок
Литье в песок начинается с модели, реплицирующей отливаемую деталь. Её помещают в коробку, засыпают песком. Модель затем извлекают, оставляя полость, которую заполнит металл.
Коробка, технически — «колба» (flask), состоит из двух половин: верхней «верха» (cope) и нижней «подкладки» (drag). В верхе формируют каналы, куда потечет металл, и излишки металла поднимутся после заполнения полости. Это стоки и рисеры.
После затвердевания металла песок выстряхивают, отливку отправляют на удаление стоков и рисеров перед механической обработкой.
Ковкий чугун и песок
Песок играет жизненную роль в процессе литья. Будучи слегка проницаемым, он позволяет газу выходить, одновременно охлаждая жидкий металл, который затвердевает изнутри наружу. Уплотнение и состав песка должны управляться тщательно для обеспечения согласованной усадки металла и качества детали.
Ковкий чугун обычно отливают в зелёном песке, содержащем около 5% угольной пыли. «Зелёный» здесь относится не к цвету, а к влажности. «Зелёный» песок — это песок, не прошедший процесс сушки.
Помимо самого песка, зелёный песок для литья содержит пропорцию бентонитовой глины. Она выступает связующим и удерживает уплотненный песок вместе в колбе.
Угольная пыль, иногда называемая «морской угля», важный Bestandteil песка для литья ковкого чугуна. Её роль — создать восстановительную атмосферу, поглощающую кислород, выделяемый при контакте горячего железа с песком. Она замедляет расширение и дает более гладкие, чистые поверхности отливки с меньшим припеченным песком. Песок для литья с угольной пылью легко узнать по серому или почти черному цвету.
Инукуляция чугуна
Два технологических шага ключевы для изготовления чугунных деталей, способных конкурировать со сталью. Это инукуляция и магниевое обработка. Для лучшего качества ковкого чугуна они проводятся непосредственно перед заливкой.
Инукуляция адресует склонность углерода выпадать в виде хлопьев графита. Она заключается в добавлении малых количеств специально выбранных сплавов, дающих точки для нуклеации (кристаллизации) углерода. Это предотвращает формирование хлопьев, вредных для прочности и вязкости.
Аналогичным образом магний добавляют для «замета» любой серы в железе. Как и инукуляция, это улучшает механические свойства полученного металла.
Возможности и ограничения
Песочное литье ковкого чугуна идеально для производства чугунных деталей, конкурирующих со сталью. Припуски на усадку и углы отформки необходимы для качественных деталей, и вторичная механическая обработка почти всегда нужна для точечных особенностей вроде отверстий и опорных поверхностей. Кроме того, тонкие стенки непрактичны. Однако хорошие поверхности достижимы с использованием угольной пыли.
Литье в песок почти не ограничивает размер отливаемых деталей. Малые детали весом менее 0,5 кг отливаются так же, как детали весом в сотни килограммов и размером в футы.
Промышленные технологии
- Кристаллизация металлов: механизмы, скорости и литейные процессы
- Формовочный песок в металлургическом литье: виды, состав и ключевые характеристики
- Песчаные формы: определение, классификация и основы питания металла
- Песок литьё: процесс, особенности и промышленное применение
- Vietnam Cast Iron Co., Ltd. — Полная технологическая схема литья алюминия
- Освоение температурного контроля в литье под давлением для оптимального качества
- Экспертное литье в смольный песок: продвинутые возможности и точные процессы
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок чугуна с шероидным графитом (CGI): возможности, ограничения и преимущества