



Выбор идеальной шероховатости поверхности для ваших ЧПУ-деталей
Шероховатость поверхности — финальный этап ЧПУ-обработки. Финишная обработка может использоваться для устранения эстетических дефектов, улучшения внешнего вида продукта, обеспечения дополнительной прочности и стойкости, регулировки электрической проводимости и многого другого.
Со всеми доступными вариантами финишной обработки, как менеджерам продуктов и дизайнерам убедиться, что они выбирают лучший? К счастью, есть несколько распространенных покрытий, предлагающих уникальные преимущества, и дело лишь в понимании спецификаций каждого варианта.
Распространенные покрытия для ЧПУ-деталей
Как из станка (As-machined)
ЧПУ-обработка производит деталь с «как из станка» или «как после фрезеровки» финишем сразу после завершения производственного процесса. Деталь будет иметь небольшие, но видимые следы инструмента и дефекты. Средняя шероховатость поверхности составляет около 3,2 мкм. Детали с таким финишем имеют самые жесткие размерные допуски и их производство крайне доступно, потому что пост-обработка не требуется.
Этот финиш хорош для тех, кто больше озабочен размерной целостностью, чем эстетикой. Однако детали с таким финишем не высоко ранжируются в плане защиты. Их шероховатость и отсутствие защитного покрытия делают их восприимчивыми к сколам, царапинам и потертостям.
Анодирование
Анодирование — электрохимический процесс, который утолщает естественный оксидный слой детали ЧПУ, делая его толще, плотнее, электрически непроводящим и более долговечным.
Этот процесс можно выполнять только с алюминиевыми или титановыми сплавами, потому что они хорошо проводят электричество. Во время анодирования сплав погружается в кислотный электролитический раствор и выступает в роли анода. Когда катод помещается в бак для анодирования и электрический ток проходит через кислород, ионы кислорода из электролита и атомы сплава соединяются на поверхности детали.
Анодирование бывает двух типов — Тип II и Тип III. Общий процесс финишной обработки одинаков, но типы II и III требуют погружения детали в разбавленный сернистый раствор.
Анодирование Типа II, также известное как «декоративное анодирование» (так как готовое покрытие может быть прозрачным или окрашенным), дает покрытия толщиной до 25 мкм. Диапазон толщины покрытия для прозрачных деталей 4–8 мкм и 8–12 мкм для деталей, окрашенных в черный. Этот процесс дает деталь, которая гладкая, элегантная и устойчивая к коррозии и износу.
Анодирование Типа III, также известное как «твердое анодирование», может давать анодические покрытия толщиной до 125 мкм. Детали с таким покрытием имеют высокую плотность и еще более износостойкие, чем при анодировании Типа II.
В целом, анодированные покрытия долговечны и обещают хороший размерной контроль. Анодированные финиши лучше всего используются в высокопроизводительных инженерных применениях, особенно для внутренних полостей и мелких деталей. Они среди самых эстетически приятных финишей для ЧПУ-деталей, но часто стоят дороже.
Порошковое покрытие
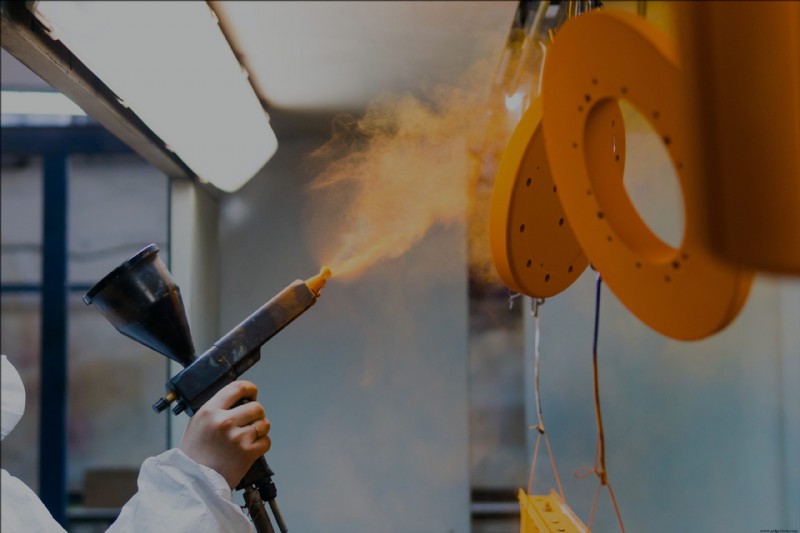
Порошковое покрытие очень похоже на распыление краски. Сначала деталь грунтуется фосфатирующим или хроматирующим слоем для большей коррозионной стойкости. Затем деталь «красится» сухим порошковым покрытием из электростатического пистолета и отверждается в печи, нагретой минимум до 200 °C. Несколько слоев можно наносить для увеличения толщины, которая может достигать 72 мкм.
Само по себе это покрытие создает тонкий защитный слой на ЧПУ-детали, который прочный, износостойкий и эстетично приятный. Этот процесс можно комбинировать с песчано-струйной обработкой для повышения коррозионной стойкости и создания большей однородности текстуры и внешнего вида.
В отличие от анодирования, порошковое покрытие совместимо со всеми металлами, менее хрупкое и предлагает большую ударную стойкость. Этот финиш подходит для многих функциональных применений, но может быть особенно хорошо подходит для военных применений.
Однако порошковое покрытие обычно дает меньший размерной контроль, чем анодированное покрытие, и не рекомендуется для использования в мелких компонентах или внутренних поверхностях. Кроме того, более высокая цена порошкового покрытия может сделать его запредельно дорогим для крупных производственных серий.
Песчано-струйная обработка (Bead Blasting)
Песчано-струйная обработка используется для придания матового или сатинового финиша поверхности ЧПУ-детали. В этом процессе сжатый воздух из пистолета стреляет миллионами стеклянных шариков в деталь, эффективно удаляя следы инструмента и дефекты, создавая однородное зернистое покрытие. В отличие от других покрытий, включая анодирование и порошковое покрытие, песчано-струйная обработка не добавляет химических или механических свойств детали — это чисто визуальный эффект. В отличие от порошкового покрытия, которое добавляет материал на деталь, песчано-струйная обработка — редуктивный финиш, то есть она удаляет материал с детали. Это важное соображение, если у вашей детали строгие допуски.
Песчано-струйная обработка — одно из самых доступных покрытий поверхности, но она должна выполняться вручную. Те, кто рассматривает песчано-струйную обработку как финиш, должны быть готовы нести затраты на привлечение оператора, прошедшего формальное обучение этому процессу, и признавать, что конечный результат в значительной степени зависит от мастерства оператора. Размер и класс шариков также влияют на финальный финиш.
Получите экспертный совет по финишной обработке ваших ЧПУ-деталей
Кратко: пост-обработка, такая как анодирование или порошковое покрытие, вероятно, окажется эффективным вариантом для деталей, которым не нужно быть идеально гладкими, но должны сохранять исходные размеры. Защита или усиление алюминиевой или титановой детали может выиграть от анодирования. Если деталь не может быть анодирована, но требует прочности и ударной стойкости, порошковое покрытие дает эффективную альтернативу. Наконец, если стоимостью важнее допуска — и деталь не требует глянцевого финиша — песчано-струйная обработка может быть предпочтительным путем.
Инженерам, дизайнерам и менеджерам продуктов стоит проконсультироваться с производственным экспертом, чтобы убедиться, что они делают правильный выбор для своего следующего проекта. Эксперты Fast Radius хорошо разбираются во всем, что касается производства — от проектирования продукта и прототипирования до серийного производства. Наша команда может помочь выбрать, какой финиш лучше для вашей ЧПУ-детали, и гарантировать, что вы выйдете на рынок с прочным, элегантным готовым продуктом.
Свяжитесь с нами сегодня — мы с радостью обсудим ваше видение. Если вы готовы узнать больше о ЧПУ-обработке и других производственных процессах, загляните в ресурсный центр Fast Radius.
Готовы приступить к производству деталей с Fast Radius?
Начните расчет стоимости
Промышленные технологии
- Лучшие аксессуары для раскрытия полного потенциала Raspberry Pi
- Выбор правильного ЧПУ-плазменного резака для вашей мастерской: практическое руководство
- CNC против 3D-печати: выбор правильного производственного метода
- Как выбрать идеальную SPI-отделку поверхности для литых под давлением деталей
- Intel Edison для IoT: обзор, спецификации, breakout-платы, проекты и альтернативы
- Выбор идеального ковша для мини-экскаватора для оптимальной производительности
- Как выбрать идеальный фрезерно-сверлильный станок для ваших проектов
- Откройте для себя идеальную компактную циклическую пилу для любой работы по резке
- Топ-5 техник ЧПУ-фрезеровки для повышения точности проектирования
- Экспертное руководство по выбору лучшего оборудования Cat® для вашего хозяйства