



Гибкие печатные платы: передовые техники сборки и производственные инсайты
Долгий путь гибких печатных плат до современного состояния впечатляет. От громоздких решений индустрия пришла к платам любых размеров и степеней гибкости. В статье фокус — секреты гибких ПП и технологий их сборки. Цель — детально разобрать весь производственный процесс.
Готовы расширить знания? Читайте и узнавайте, как максимизировать качество сборки и производительность гибких ПП!
1. Классификация структур гибких печатных плат
Изначально гибкости не было — только стандартные жесткие ПП. Они надежны, но не гнутся.
Рост потребительской электроники и веяния wearable-технологий привели к гибким ПП. Гибкость прошла долгий путь: решены проблемы стабильности. Сегодня гибкие ПП надежны и превосходят ожидания по производительности.
Три стандартные структуры:
- Односторонние (Single side): простейшие, гибкий материал с одной стороны. Подходят для простых приложений.
- Двухсторонние (Double-side): сложнее в проектировании и сборке, но дают высокую производительность.
- Многослойные (Multiple layers): несколько проводящих слоев. Сборка сложна, но универсальность максимальна.
Также проектируют риджид-флекс платы (сочетание жестких и гибких участков). Ограниченная гибкость, но другие преимущества.
2. Критически важные материалы гибких ПП
После структур — материалы. Даже идеальная сборка бесполезна при неправильной подложке. Выбор должен максимизировать долговечность и ресурс.
Базовый материал: полиэстер (PET) или полиимид (PI). Цель — оптимальные механические и электрические характеристики.
Почему полиимид? Главное — негорючесть. Но не только: PI сохраняет огнестойкость И выдает надежные физ.-электрические свойства. Лучшие удлинение и низкий диэлектрический потери (low Dk/Df).
Полиэстер дешевле, но для максимальной отдачи — выбирайте полиимид.
3. Запуск процесса сборки гибких ПП
Материалы выбраны — старт сборки. Шаг 1: бланкирование (blanking) — подготовка основных и вспомогательных материалов. Готовьтесь тщательно, думайте вперед.
Шаг 2: сверловка. Домашнее изготовление ПП не подходит для проф-сверловки. Нужен эксперт, умеющий работать с мягкими тонкими материалами. Цель: просверлить без повреждений и потери характеристик.
Рекомендуется стакать (stacking) плату перед сверловкой: собрав все слои обкладки, увеличиваете толщину, минимизируя риск повреждения при сверлении.
4. Очистка и металлизация (Pattern Plating)
Сверловка прошла успешно? Очистка обязательна: сверловка оставляет остатки и загрязнения. При работе с компактными компонентами — максимальная аккуратность.
Затем — образцовая металлизация (pattern plating). При безэлектролитической металлизации (electroless) наносят раствор (часто кислотный коллоидный палладий) перед обработкой. Контроль времени и скорости реакции — иначе риск набухания материала.
Электролитическая металлизация (electroplating) часто лучше: выше гибкость, механические характеристики, тепловое сопротивление. При ней утолщают панель для целостности покрытия.
После металлизации — повторная очистка. Устранены остатки — переход к процессу фотообразования (imaging), аналогичному стандартным платам.
5. Травление и ламинирование — ключевые этапы
Этап травления. Для риджид-флекс: соединяют жесткие и гибкие слои на лицевой стороне эластичного материала. Критично: направление передачи, давление, позиция травления. Направление травления неизменно на всем процессе.
После травления — поверхностная обработка для улучшения адгезии. Затем укладка обкладочных слоев в заданные позиции.
Эксперты рекомендуют выпекание (baking) обкладки и платы: они по-разному впитывают влагу. Печь, пару дней. Важно: общая высота стэк-апа не должна превышать 25 мм — иначе риск для производительности и надежности.
5.1. Нюансы ламинирования
Ламинирование требует оптимального нагрева: 10–20 мин до 170 °C.
Время под полным давлением: ~1 час. До макс. давления — до 8 секунд. Давление: 150–300 Н/см².
Прокладка (gasket): ПВХ-пленка или полиэтилен. Требования: высокая формовоспособность, низкая текучесть, сохранение формы при охлаждении (нет усадки).
6. Финализация сборки гибкой ПП
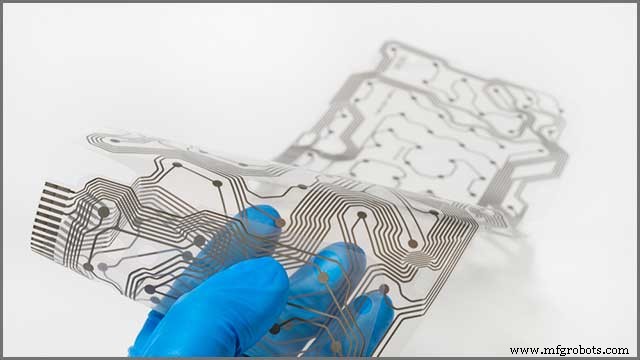
Финальные шаги: выпекание платы и горячее плавление (hot melting). Плата должна оставаться сухой — никакой влаги. Острый процесс (sharp processing) для удаления остаточной влаги.
Упаковка и логистика — на совести производителя. Но проверьте: как они упаковывают платы? Перевозка должна быть без повреждений.
7. Как выбрать правильную компанию для ваших ПП
Ключевой критерий: компания, слушающая ваши пожелания. У вас конкретная идея — производитель должен реализовать её максимально. Если невозможно — честно сообщить и предложить альтернативу.
Нужен доступ к премиальным материалам и современному оборудованию для сложных плат.
Важно: легкость заключения сделки. Понятные котировки, адекватные цены, быстрая доставка. Спросите о прошлых проектах и навыках инженеров. Для сложной структуры — только профи, гарантирующие высокопроизводительную надежную плату.
Заключение
Статья раскрыла весь процесс сборки и технологии гибких ПП. Сборка зависит от структуры и материалов. Бюджет важен, но приоритет — производительность и доверительность. Топовые производители сопровождают весь процесс, обеспечивая идеальный дизайн и сборку.
Промышленные технологии
- ЧПУ-плазменные резаки: технологии, применение и безопасность
- Проектирование печатных плат высокого напряжения: Материалы, безопасность и лучшие практики
- EAM против CMMS: ключевые различия и основные функции
- Технологии в производстве: преимущества, вызовы и перспективы будущего
- Основная терминология сборки ПП: исчерпывающий глоссарий
- Топ гибких материалов для 3D-печати: свойства и применение
- Выбор правильных материалов для производства гибких печатных плат: профессиональное руководство
- Процесс сборки печатных плат: пошаговое руководство к точности и качеству
- Сквозной монтаж vs поверхностный монтаж: ключевые различия
- Малообъемная сборка печатных плат: ключевые преимущества и почему это важно