



Выбор правильной оснастки: Высокоскоростная сталь vs Твердый сплав для прецизионной обработки
По мере расширения вашего цеха в прецизионную обработку, возможно, пришло время заменить режущие инструменты из высокоскоростной стали (HSS) на твердосплавные сверла, резьбовые и стержневые фрезы. Вот почему.
У сверл HSS джоббер-типа и зажимных резьбовых есть место в цеху, но, вероятно, не на поздних моделях токарных станков с ЧПУ и фрезерных центрах.
Эти режущие инструменты остаются популярными за свою долговечность и низкую стоимость. Но кто заинтересован в максимизации пропускной способности, лучше обслуживается оснасткой, спроектированной для современных режущих инструментов станков, а не для автоматических токарных, консольно-фрезерных и зажимных токарных, изобретенных до 1950 года, говорит Аарон Шейд, менеджер программы Центра знаний Kennametal Inc. в Америках.
Потому что сверла HSS джоббер «бродят». У них нет сквозного СОЖ — значит, много пикирования и сокращенный срок службы. Они также минимум в 4 раза медленнее твердосплавных свёров.
HSS-инструменты хорошо работают для ручных применений, прототипов и ремонтных работ, где качество отверстия не критично. Но использование их на относительно новом ЧПУ — это как надевать дешевые белые шины на спортивный автомобиль.
То же касается резьбовых HSS. Да, их можно пить сильно, но они дают чистоту поверхности и скорости производства гораздо ниже, чем их твердосплавные аналоги.
Почему переход на твердосплавные сверла и резьбовые имеет смысл
Почему тогда больше цехов не переходят на твердосплавные джоббер-сверла и резьбовые? Главная причина, говорит Шейд, проста: Производители слишком часто принимают мышление «Мы всегда так делали».
Если что-то работает, часто нет стимула к изменению, даже если оно имеет смысл и для скорости, и для качества продукта.
«Приходит заказ, люди на полу разбираются, как его произвести, и затем оставляют как есть, потому что: "Ок, получилось. Время переходить к следующему заказу"», — говорит Шейд. «Легко вляпать в эту яму, поэтому Kennametal тратит так много времени на продвижение новостей об инновациях в оснастке».
Среди этих инноваций — твердосплавные сверла. В Kennametal это универсальные GOdrill микросверла и высокопроизводительные SGL.
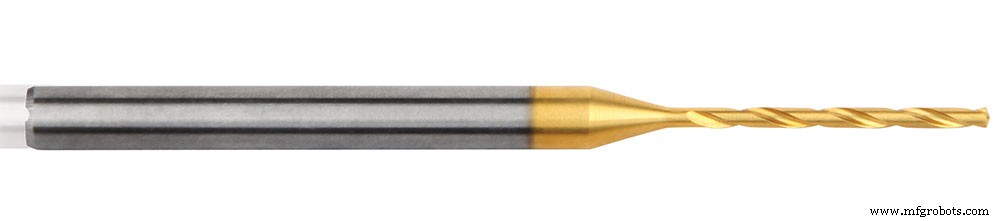
Обе серии имеют диаметры до 20 мм (0,787 дюйма), сквозное СОЖ и другие преимущества, отсутствующие у HSS-сверл.
В зависимости от материала заготовки, метода зажима, жесткости оборудования и т.д., твердосплавные сверла могут удерживать допуски в пределах нескольких тысяч дюйма, и чистоту поверхности, исключающую необходимость в резьбовании или растачивании.
«Трудно количественно определить ожидания точности, потому что каждое применение разное», — говорит Джо Слусарчик, старший инженер группы глобальных технологий обработки Kennametal. «Но при хорошей установке и минимальном биении инструмента качество отверстия IT8 определенно достижимо с твердосплавным сверлом. Поэтому вместо "зависит от случая", когда спрашивают, какой допуск достижим, мой совет — просто попробуйте, потому что вы, вероятно, будете в восторге от результатов».
За этим диапазоном размеров — модульные сверла с заменяемыми наконечниками, такие как KenTIP FS Kennametal, диаметры 6–26 мм (0,236–1,023 дюйма) и глубины до 12xD. Хотя точность отверстия с модульными свёрлами может быть ниже, чем с твердыми твердосплавными, она все равно превосходит то, что можно сделать HSS-сверлом, по цене, доступной большинству цехов.

Возможно, еще важнее: более высокая производительность этих инструментов и способность быстро менять головки — сильный аргумент для уборки HSS джобберов, сребро-диммингов и конусных свёров на полку.
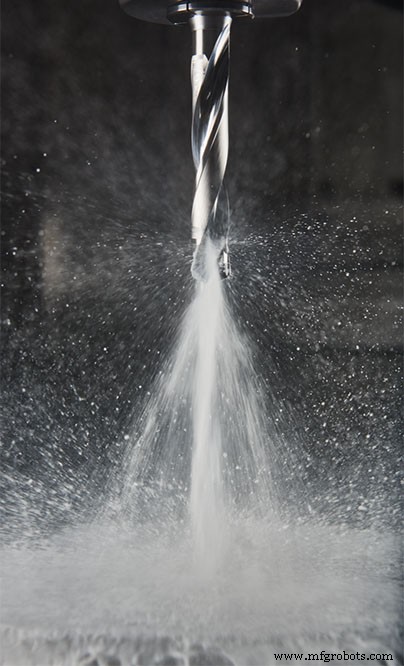
Что дает твердый сплав для резьбования и растачивания
И куда это ставит резьбование? А как про другой глагол в заголовке: растачивание? Если работа требует более высокое качество отверстия, чем может дать твердосплавное сверло, твердосплавное резьбовое может быть следующим логическим шагом.
«В основном люди, делающие отверстия, заботятся о диаметре, затем о чистоте поверхности, и резьбовые отлично работают в обоих аспектах», — говорит Шейд. «Если ищете более высокий уровень цилиндричности, прямолинейности и позиционирования — растачивание лучше, но за счет более длинного цикл-тайма».
Кит Ховер, ведущий инженер-прикладник Kennametal, согласен. «Резьбовое — многощелевое финишное инструмент для отверстий, что обычно означает улучшение производительности в 4–10 раз по сравнению с растачиванием, в зависимости от числа щелей», — говорит он. «Обратная сторона: растачивающий инструмент дает большую гибкость в контроле размера и может резать несколько диаметров. Резьбовые тоже могут, но требуют кастомный многоступенчатый инструмент».
Твердый сплав правит здесь тоже. Kennametal и другие предлагают всевозможные геометрии твердосплавных резьбовых — многие со сквозным СОЖ — так что просто нет причины жертвовать цикл-таймом, чтобы сэкономить пару долларов.
Для более крупных диаметров доступны модульные варианты, включая дисковые резьбовые RHR Kennametal.
В случаях, когда нужно растачивание, все три эксперта предлагают посмотреть на настраиваемые растачивающие стержни DeVibrator компании. Линия предлагает заменяемые растачивающие головки, сквозное СОЖ и способность гасить вибрацию при отношении вылета к диаметру до 14xD.
Не позволяйте стружке лететь куда попало. Вместо этого прочитайте наши «8 жизненных советов по улучшению контроля стружки при сверлении».
Критическая роль держав при сверлении, резьбовании и растачивании
Несмотря на множество преимуществ современных свёров, резьбовых и растачивающих инструментов, Ховер предостерегает: они могут не подойти всем.
«Если вы запускаете одно из наших свёров в ER-коллете или державе Weldon, вы с меньшей вероятностью увидите срок службы инструмента или качество отверстия, которые бы были с гидравлической державой», — говорит он. «Аналогичная ситуация с резьбовыми инструментами, поэтому плавающая держава или управляемая гидравлическая держава могут понадобиться для минимизации биения».
Установка станка, державы и переходники должны быть того же калибра, что и экстремально высокопроизводительные твердосплавные сверла и резьбовые, которые производят производители сегодня, говорит Слусарчик.
«Если эти инструменты не вставлены в высокопроизводительные переходники, станок изношен или установка менее жесткая — они никогда не достигнут выгод, которые бы иначе имели», — говорит он. «Тем не менее, даже универсальный твердый сплав превосходит HSS практически во всех ЧПУ-применениях, независимо от державы».
Перешел ли ваш цех на твердый сплав? Как решаете, когда использовать HSS-оснастку, а когда — высокопроизводительную?
Промышленные технологии
- Инсайты Thomas по закупкам: новые тренды стального рынка
- Выбор правильных твердосплавных фрезерных резьцов CNC для нержавейки — избегайте распространенных ошибок
- Освоение сварки нержавейки: полное руководство
- Когда обновить сверла: современные инновации в твердых сплавах повышают производительность и долговечность
- Guhring RT100XF: ультимативный твердосплавный сверло для тяжелой металлообработки
- CoroDrill® 870: передовые заменяемые наконечники для повышенной производительности сверления
- Освоение станка с вертикальной шпиндельной осью: безопасность, техники и нарезание резьбы
- Быстрорежущая сталь vs Вольфрамовая сталь: ключевые отличия
- Точная резка стали высокодавлением водоабразивной струей
- Мини-дриль: компактный электроинструмент для точного сверления и крепежа