



Максимизация эффективности обработки алюминия в автопромышленном производстве
С увеличением использования автопромышленным сектором деталей двигателя, трансмиссии, водяных насосов и тормозных систем, изготовленных из алюминия, вызов для OEM и их партнеров цепочки поставок — обеспечить более производительные фрезерные операции. Выбор инструмента — ключ к настоящей дифференциации на рынке в этом сегменте, где правильное применение оптимизированных фрез по всему спектру операций обработки компонентов двигателя может принести значительные дивиденды.
Продолжается год к году рост количества производимых алюминиевых двигателей, как для обычных, так и для гибридных легковых автомобилей. Фактически, сейчас производится около 100 миллионов в год. Эти двигатели содержат детали, часто сложные по форме, которые после литья требуют последовательности разнообразных, но важных фрезерных операций.
Sandvik Coromant теперь имеет полное предложение для обработки алюминия в автопромышленности, от первой стадии кубирования, через черновику, полуфиниш и финиш. Каждый спроектированный фрезерный инструмент, пять в общей сложности, разработан для обеспечения оптимизированного качества и стоимости на деталь. Для помощи в достижении последнего, некоторые инструменты в линейке выполняют комбинацию задач, такие как выполнение и черновики, и финиша в одной операции для сокращения времени цикла.
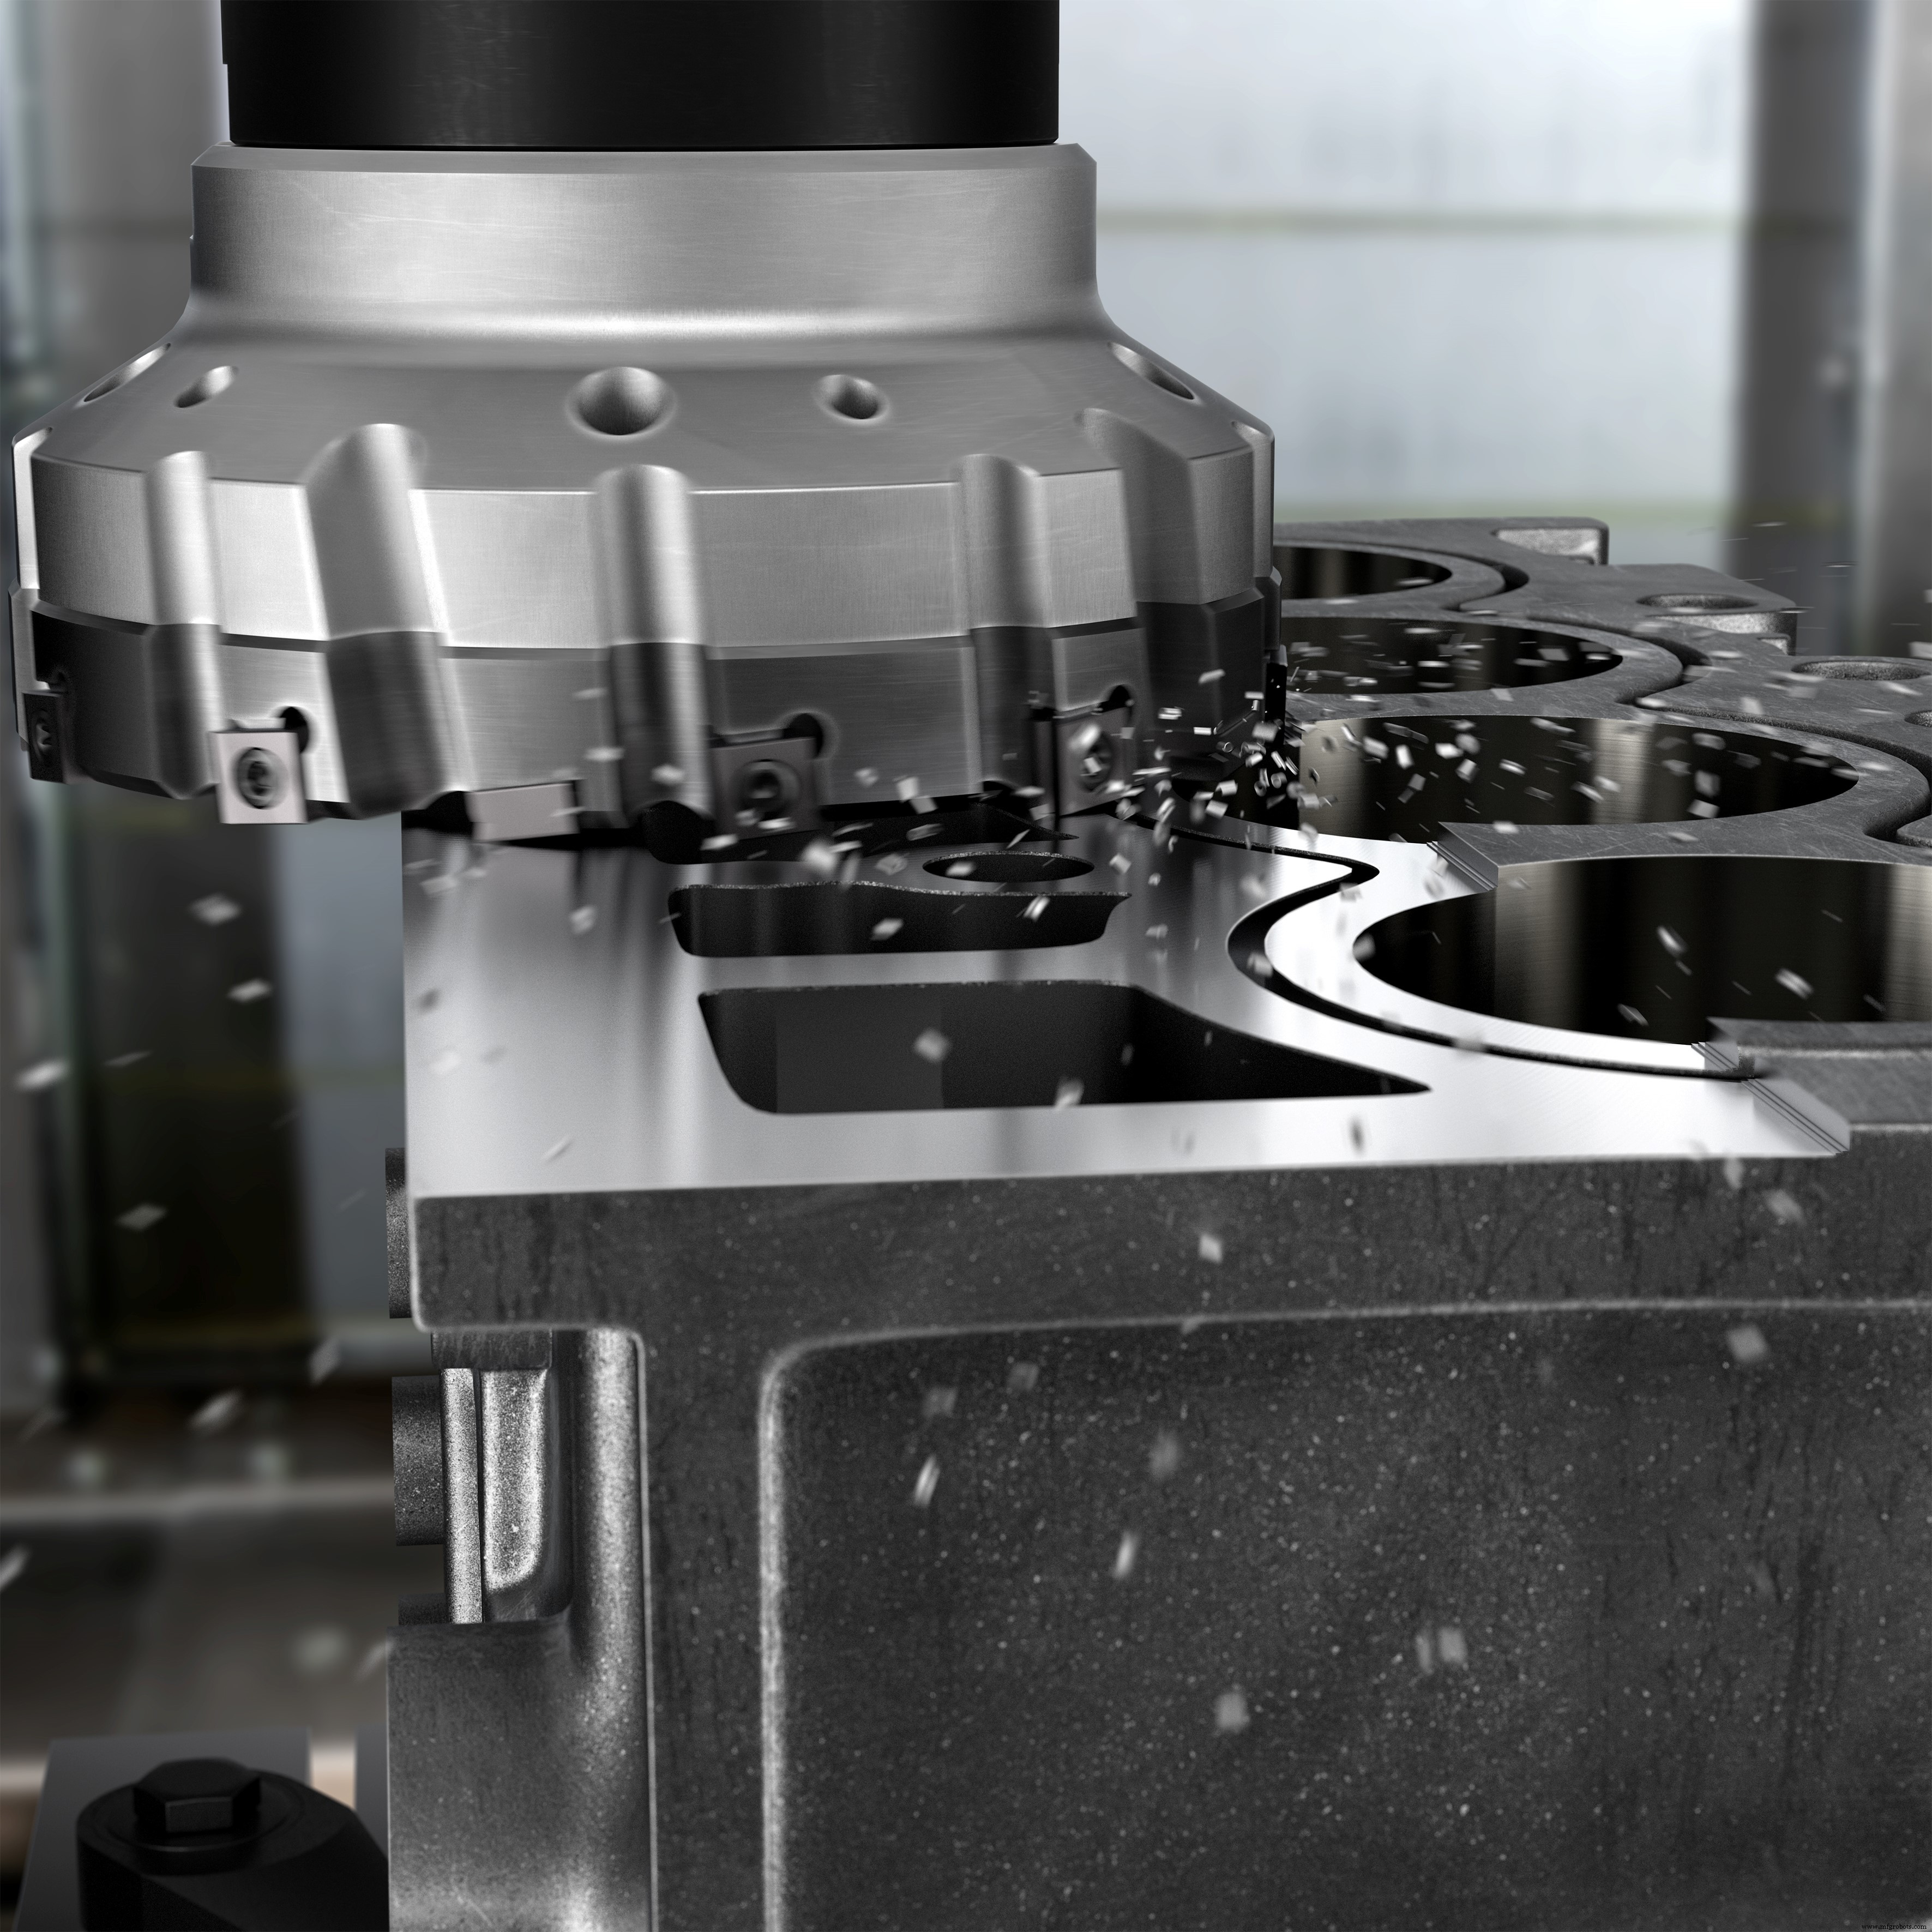
Примером служит M5C90, инновационный резак, комбинирующий черновик и полуфиниш в одном инструменте. M5C90 — высокоскоростной фронточный фрезер, изготавливаемый на заказ для устранения длительных наладок на объекте клиента. M5C90 работает с уменьшенным количеством зубьев по сравнению с обычными резаками, главным образом в результате уникального радиального и аксиального позиционирования пластин на его финишном ряду/внутреннем диаметре (регулировка пластин не требуется). Это позиционирование обеспечивает беззабористое фрезерование и оптимальную шероховатость на головках блоков цилиндров, блоках цилиндров, деталях тормозных систем и всех алюминиевых компонентах, где можно достичь широкое зацепление резака (не применимо к тонкостенным деталям).
Для примера потенциальных выгод от использования M5C90 рассмотрим текущий клиентский тест-кейс, включающий корпус клапана тормозной системы из AlSi12Cu1. Обладая внешним диаметром массива из 10 твердосплавных пластин и внутренним диаметром из четырех пластин (плюс одна вытирающая пластина), инструмент применяется при частоте шпинделя 8000 об/мин, скорости резания 4021 м/мин (13 192 фута/мин) и подаче 0,25 мм/зуб (0,009 дюйма/зуб). Кроме того, аксиальная глубина резания 2 мм (0,078 дюйма) с радиальной глубиной резания 140 мм (5,51 дюйма), дающая интенсивность удаления металла 5600 см3/мин (342 дюйм3/мин). Хотя общий срок службы инструмента еще не определен, тот же инструмент все еще в станке после 18 месяцев службы.
Для тех, кому нужен резак, который также может финишовать тонкостенные алюминиевые детали, такие как корпуса коробок передач и чехлы, Sandvik Coromant имеет другой не менее эффективный резак, M5F90. M5F90 — еще один инструмент для черновика и финиша за один проход. Посвященный обработке тонкостенных алюминиевых деталей и спот-фейсингу, корпус резака (25–80 мм, 0,98–3,15 дюйма в диаметре) содержит припаянные PCD наконечники. Каждый наконечник содержит как черновиковое, так и финишное режущее ребро. Черновиковая область работает как обычный фрезерный инструмент, со всеми режущими ребрами на том же диаметре и высоте, в то время как финишная область состоит из радиальных и аксиальных ступенчатых режущих ребер. Эта концепция позволяет близкий шаг для доставки беззабористой обработки и выдающейся шероховатости поверхности. В коротком видео ниже Sandvik демонстрирует фрезы серии M5 для автопромышленной обработки алюминия.
Впечатляющая экономия времени возможна, как видно в клиентском тест-кейсе, включающем фронточное фрезерование алюминиевой (высокое содержание Si) головки блока цилиндров. Здесь использование M5F90 против специального PCD резака, изготовленного конкурентом, не только дало 150% экономию времени цикла, но и устранило образование заборов. Данные резания включали: 15 915 об/мин частота шпинделя; 2000 м/мин (6562 фута/мин) скорость резания; подача 0,16 мм/зуб (0,006 дюйма/зуб); и 1,5 мм (0,06 дюйма) глубина резания.
В дальнейшем примере M5F90, сокращения времени цикла на 44% были достигнуты на алюминиевом цепном чехле по сравнению с использованием конкурента 63 мм (2,48 дюйма) диаметром индексного резака с шестью PCD вставками. Более того, решение устранило ранее требовавшуюся операцию щеточной деборровки.
Другой новый спроектированный инструмент — M610, разработанный для фрезерования верхней грани/верха цилиндров двигателя с биметаллическими интерфейсами, обычно алюминий и серый чугун (CGI).
Диапазон термических и механических свойств делает сложной обработку, когда речь идет о биметаллических материалах. Существующие фрезерные резаки для этого применения сложны и требуют регулировки, приводя к компрометированным темпам пропускной способности. Кроме того, такие инструменты часто вызывают сколы на участках GCI компонента.
В противовес, M610 не требует наладки и регулировки, и результаты в потенциале применения высоких подач без сколов, заборов или царапин деталей. Эта способность важна, так как поверхностные несовершенства имеют потенциал производить утечки между блоком цилиндров и головкой, что в свою очередь компрометирует мощность и производительность. Некоторые глобальные автопромышленные OEM уже извлекают выгоду из внедрения M610.
Для ссылки на одного конкретного клиента, огромное конкурентное преимущество достигнуто при финишной обработке горения лица на биметаллических блоках цилиндров. Поставленный против конкурента регулируемого резака с картриджами, M610 достиг улучшения срока службы инструмента на 833%, завершив более 4000 деталей, в сравнении с 480 у конкурента. Более того, M610 работал в 10 раз быстрее. Данные резания для 15-пластинного M610 включали: 3000 м/мин (9843 фута/мин) скорость резания; скорость подачи 5720 мм/мин (225 дюймов/мин); частота шпинделя 3820 об/мин; подача 0,15 мм/зуб (0,006 дюйма/зуб); и глубина резания на алюминии 0,5 мм (0,02 дюйма) и на чугуне 0,05 мм (0,002 дюйма).
Другие инструменты в семействе включают M5Q90 тангенциальный черновиковый резак, который выполняет первое стадию кубирования (первая обработка граней после литья) в одной операции без заборов. Инструмент оснащен PCD тангенциальными пластинами, обеспечивающими гладкое и стабильное резающее действие для снижения потребления мощности и устранения вибрации.
Алюминиевые головки блоков и блоки цилиндров среди компонентов, выигрывающих от M5Q90. Например, операция кубирования литой головки блока обычно включает обработку грани коленвала, входной/выходной грани и грани горения. В клиентском кейс-стади, черновиковое фронточное фрезерование головок блоков, отлитых из алюминиевого сплава AS-9 на горизонтальном машцентре, дало высоко впечатляющие результаты срока службы инструмента. На скорости резания 3000 м/мин (9843 дюйма/мин), подаче на зуб 0,2 мм (0,008 дюйма) и аксиальной глубине резания 2,0 мм (0,079 дюйма) (полностью зацеплено до 40 мм (1,57 дюйма)), более 10 000 компонентов были завершены.
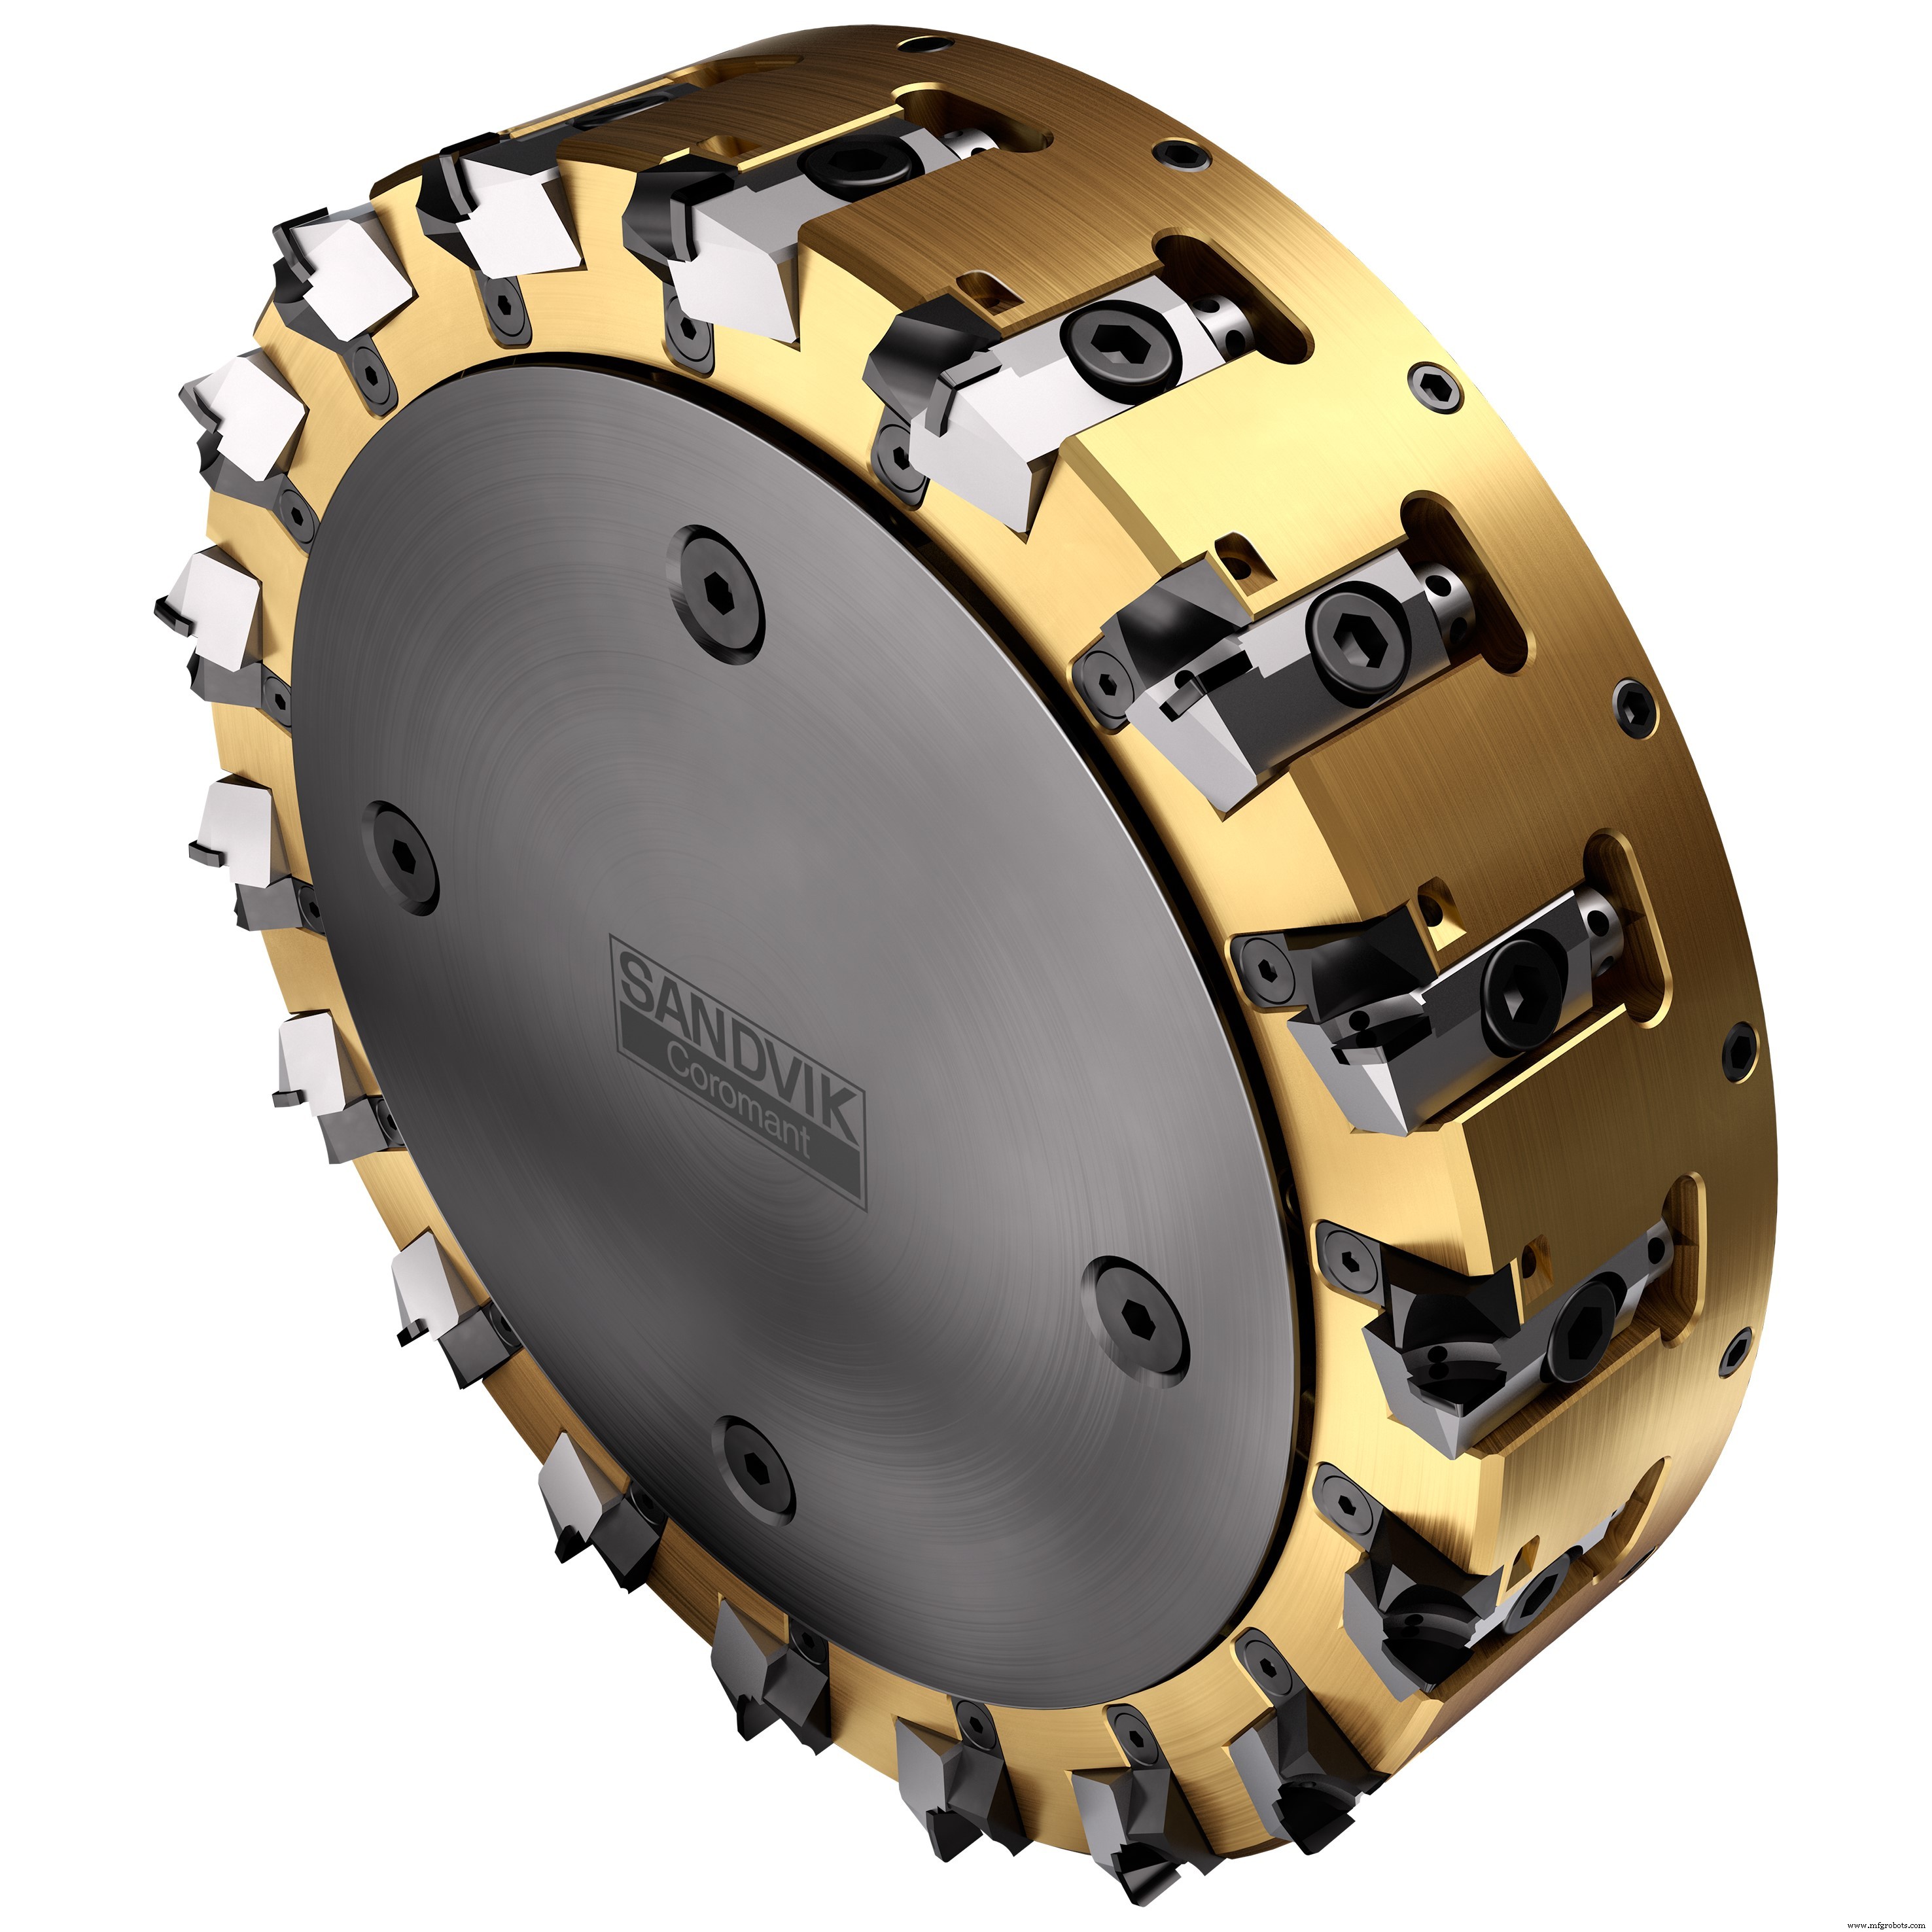
Дальнейший инструмент — M5R90 для второй стадии черновика/полуфиниша. Этот стандартный резак работает с регулируемыми картриджами и поддерживает глубину резания до 8 мм (0,315 дюйма) с радиусом 0,4 или 0,8 мм (0,016 или 0,031 дюйма) в зависимости от используемого картриджа. Легко регулируемые картриджи полезны во многих автопромышленных применениях, как можно увидеть в недавнем клиентском тесте, включающем фронточное фрезерование чехла двигателя. Отлитый из алюминиевого сплава MRHB Si12, M5R90 показал крайне благоприятные результаты против действующего конкурента. На идентичных данных резания M5R90 увеличил срок службы инструмента с 8000 до 10 000 деталей. Более того, резак конкурента требовал регулировки после каждых 1000 деталей из-за движения картриджа, компрометирующего шероховатость. В противовес, M5R90 произвел 8000 деталей перед любой регулировкой картриджа.
Также включено в семейство M5B90 суперфинишный фронточный фрезер с его уникальным аксиальным и радиальным позиционированием пластин. Эта конфигурация, вместе с вытирающей пластиной, обеспечивает беззабористое резание с отличным качеством поверхности, как недавно обнаружил производитель головок блоков для легковых автомобилей. Компания испытывала нестабильность процесса и проблемы с заборами, а другой проблемой был непредсказуемый срок службы пластин, зависевший от регулировок картриджей, отличавшихся от наладки к наладке. Переключение на резак M5B90 обеспечило гладкую финишную операцию с предсказуемым износом и без заборов. Инструмент производит только очень тонкие стружки, которые легко удаляются в процессе резания для избежания любого повреждения грани компонента. Кроме того, переход на M5B90 увеличил срок службы инструмента со средних 30 000 до 45 000 деталей.
Семейство сверл CoroDrill® и гайковертов CoroTap® для сверления и нарезания резьбы также могут быть предложены клиентам как часть того же семейства решений для обработки алюминиевых автопромышленных компонентов, как и стандартный фронточный фрезер CoroMill® Century 590 для финиша.
Во всех случаях потенциал сокращения времени цикла и стоимости на деталь, при одновременном улучшении срока службы инструмента и качества, очень реален, как видно из описанных клиентских примеров. В автопромышленности, где преобладает крупносерийное производство, даже небольшая экономия в времени цикла может эквивалентировать значительным финансовым возвратам. С этой мыслью, любая технология, способная продемонстрировать способность доставлять большие выигрыши, трудно игнорировать.
Промышленные технологии
- Как 3D-печать двигает инновации, эффективность и кастомизацию в автопромышленности
- Как 3D-печать революционизирует автопроизводство — инсайты 2021 года
- Как 3D-печать движет инновации в автопроме
- Автологистика: преодоление вызовов COVID-19 и драйверы будущего роста
- Революция в автомобильных операциях: как IoT движет эффективность и надзор
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- CNC обработка: Точные решения для автомобильной промышленности
- Алюминий в судостроении: повышение производительности лёгкой, коррозионно-стойкой конструкцией
- Понимание алюминия 6061: как отпуск влияет на обрабатываемость
- Обработка латуни против алюминия: вечный превосходство традиции