



Эффективные решения для управления стружкой при обработке алюминия
Сплавы алюминия обрабатываются токарами значительно легче, чем сверхсплавы, однако у них есть один серьезный недостаток: потенциально дорогостоящие проблемы с управлением стружкой при токарных операциях на оборудовании с низкой мощностью.
По шкале обрабатываемости Американского института железа и стали (AISI) сплавы алюминия набирают около 400 баллов — это лучший показатель среди всех металлов, за исключением латуни и магния. Для сравнения: сталь B1112 холоднодеформированная оценивается в 100 баллов, нержавейка 316 — в 45, а некоторые никелевые сверхсплавы находятся в диапазоне 10–15 баллов.
Алюминий обрабатывается настолько хорошо, что многие издатели таблиц обрабатываемости даже не включают его в свои списки. Удаление материала часто ограничивается только доступной мощностью шпинделя и надежностью закрепления детали. Износ режущего инструмента редко представляет проблему.
Читайте также: Как оптимизировать обработку алюминия
Истинно, высококремнистые сплавы алюминия абразивны, а некоторые более мягкие, используемые для экструзии, довольно вязкие, но режущие инструменты из поликристаллического алмаза (PCD), покрытия в виде алмазоподобного углерода (DLC) и правильно подобранные водорастворимые охлаждающие жидкости отлично справляются с ними.
«Если у вас есть токарный станок мощностью 60 л.с. с пролетом над станиной 36 дюймов и расстоянием между центрами 200 дюймов, просто возьмите практически любую под рукой пластину и начинайте рубить», — говорит Кит Брейк, специалист по точечной обработке для западного/центрального региона США в Sandvik Coromant Inc. (Мебейн, Северная Каролина).
«Если достаточно сильно давить, обычно можно получить хорошую стружку», — добавляет он.
По крайней мере, с такой идеальной конфигурацией.
Однако реальность такова, что таких станков в эксплуатации сегодня очень мало, «поэтому цехам необходимо находить режущие инструменты для своих маломощных станков, которые удаляют материал чисто, предсказуемо и обеспечивают высокое качество деталей», — говорит Брейк.
Риск «путаной каши»
Обходные пути стали особенно важны в последнее время, поскольку все больше цехов переходят на автоматизацию, где стабильное управление стружкой критически важно. Ключ — найти геометрию пластины, соответствующую вашему станку и наладке, говорит Брейк.
Без этого операторы токарных станков вынуждены иметь дело с длинными, липкими комками стружки, обвивающими всё вокруг. Использование неподходящей пластины, неверные подача и скорость или глубина резания, слишком большая или слишком малая для ломчика стружки пластины (предполагая, что он есть), могут заставить операторов в панике нажимать аварийную остановку, когда содержимое лотка для стружки подхватывается и обвивается вокруг вращающегося зажима, создавая «путаную кашу», которая останавливает производство и, вполне возможно, портит дорогую деталь.
Хотя последствия неадекватного управления стружкой не всегда настолько драматичны, они снижают производительность, замедляя и даже прерывая рабочий процесс. В худшем случае они могут быть опасны.
К счастью, Sandvik Coromant и другие производители могут предложить решения.
Токарная обработка алюминия на станках с ЧПУ
«При токарной обработке алюминия первым выбором обычно является заточенная непокрытая пластина с положительной геометрией и острой режущей кромкой для управления стружкой и борьбы с нагаром», — говорит Брейк. «Однако, если бы одна пластина и одна геометрия идеально делали всё, нам не пришлось бы выпускать так много разных режущих инструментов. Поэтому у нас есть как покрытые, так и непокрытые сорта для алюминия, а также множество форм и типов ломчиков стружки. Мы также видели некоторые успехи с нашей линией Prime Turning, при условии применения правильных параметров резания».
Множество сортов и геометрий «up sharp» (с острой кромкой) доступны для улучшения плохого управления стружкой, говорит Тодд Ракер, менеджер по инженерии технического центра отдела режущего инструмента с механическим закреплением в Kyocera Precision Tools Inc. (Хендерсонвилл, Северная Каролина), у которой также впечатляющий портфель для токарной обработки алюминия.
Однако одно из решений может удивить любого токаря, боровшегося с управлением стружкой при доготочных проходах.
«Мы недавно добавили так называемую геометрию AP в нашу линейку пластин с положительным углом», — говорит он. «Она предназначена для экстремально малых глубин резания, где практически невозможно получить хорошее управление стружкой. AP имеет отлитый ломчик стружки с впадинами очень близко к режущей кромке — они не ломают стружку, а сворачивают её в красивую плотную спираль, которая удаляется из зоны резания».
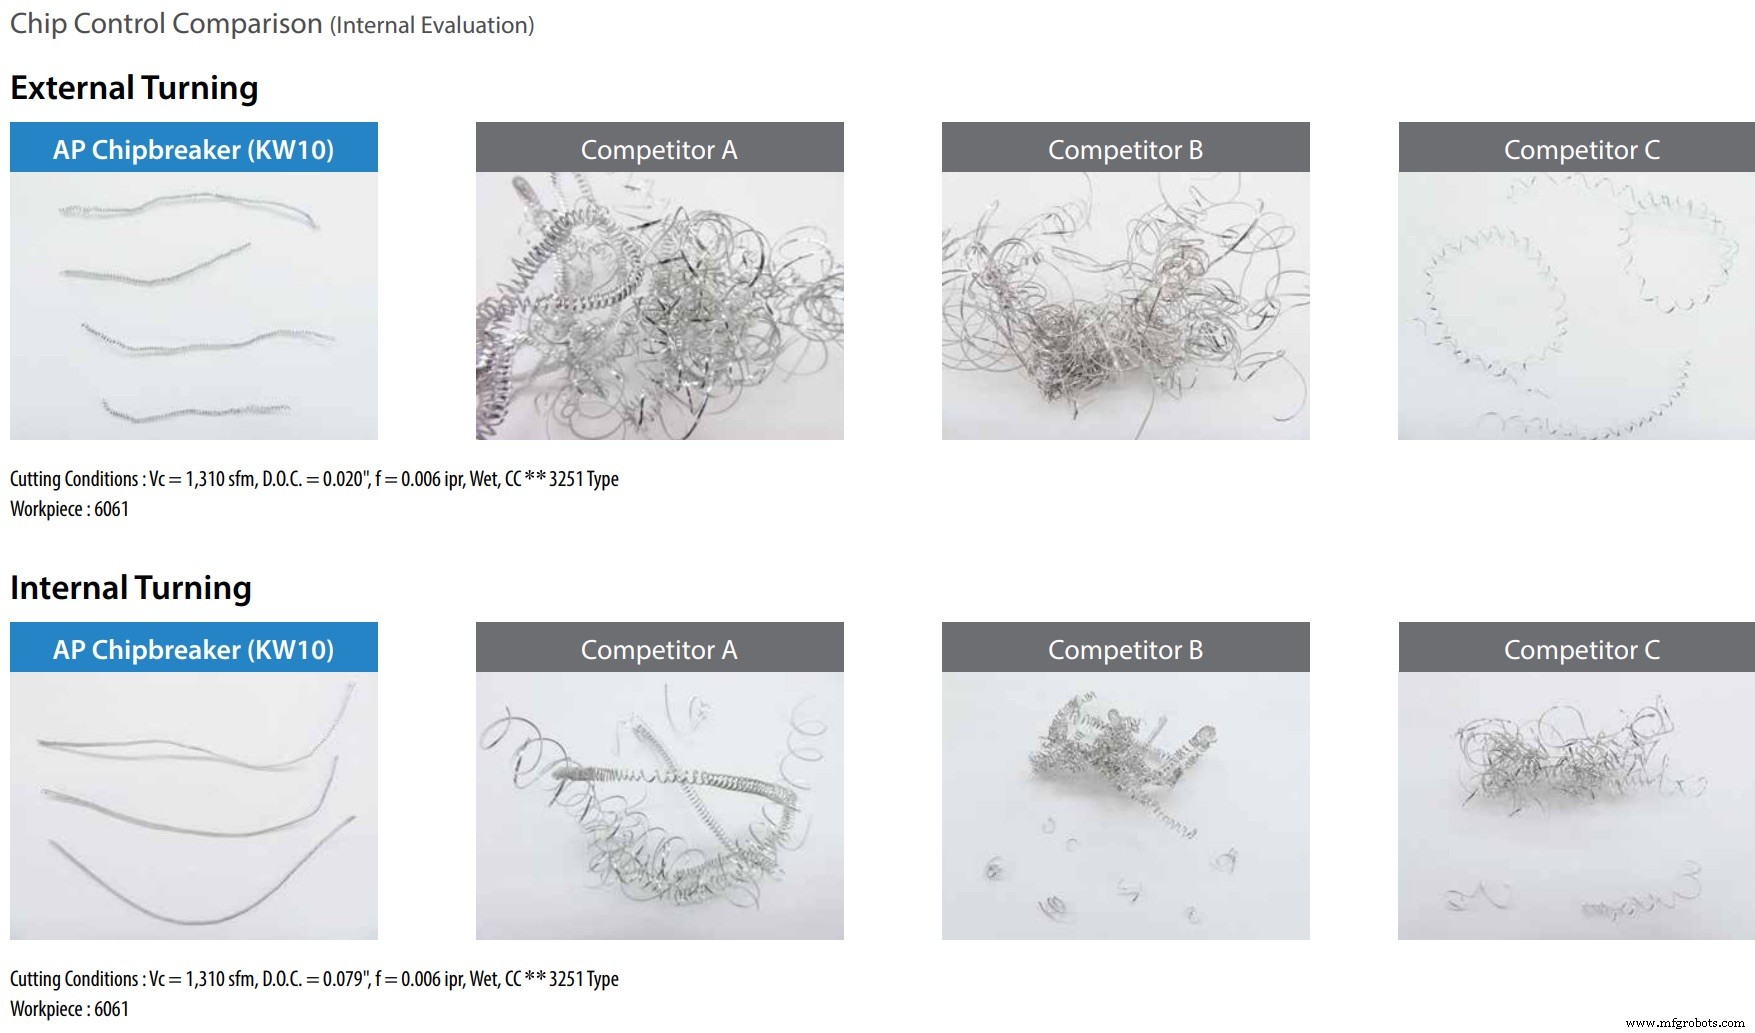
Изображение предоставлено Kyocera Precision Tools
Подбор правильных параметров
Оба эксперта рекомендуют то, на что указывал Брейк ранее: использование правильных параметров.
«Скорость и подача всё ещё очень важны при токарной обработке алюминия», — говорит Ракер. «Если бежите слишком быстро, материал нагревается и становится более пластичным, что затрудняет ломание стружки. Если слишком медленно — получите нагар на кромке, мешающий эффективному резанию. Поэтому цехам всегда следует выбирать пластины, предназначенные для предполагаемой глубины резания, и следовать рекомендациям производителя по ним».
Другая рекомендация не касается бренда или типа инструмента в барабане: высоконапорный охлаждающий жидкий (HPC).
Эти производители режущего инструмента и другие разработали державы с внутренними каналами, направляющими охлаждающую жидкость точно в зону резания; при подаче в диапазоне 1000 psi (70 бар) липкая алюминиевая стружка не имеет шансов.
«HPC сам по себе увеличивает срок службы инструмента, уменьшает нагар и повышает надежность, независимо от того, что вы режете», — говорит Брейк. «А при использовании с геометрией пластины и державой, специально разработанными для HPC, токарные операции достигают максимально возможного уровня производительности».
Промышленные технологии
- 5 частых проблем металлической 3D-печати — и как их решить
- Автоматизация склада: три ключевых решения для преодоления общих вызовов
- Управление кадровыми проблемами: стратегии найма и удержания талантов в условиях дефицита кадров
- Как полировать анодированный алюминий: пошаговое руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Освоение лужения алюминия: Экспертные техники и практическое руководство
- Мастерство сварки судостроительной латуни: техники и советы по безопасности
- Преимущества ЧПУ-фрезерованных алюминиевых корпусов: полная кастомизация и надежность
- Сократите счета за энергию, оптимизируя точку росы в системе сжатого воздуха
- Как усилить гидравлическую систему: проверенные способы повышения надёжности и ресурса