



Плазменно-дуговая сварка: процесс, оборудование, виды, преимущества и применение
Что такое плазменно-дуговая сварка (PAW)?
Плазменно-дуговая сварка — процесс дуговой сварки, использующий тепло от сжатой дуги между вольфрамовым нерасходуемым электродом и другой заготовкой (переносимая дуга / transferred arc) или водяноохлаждаемой сжимающей соплом (непереносимая дуга / non-transferred arc).
Плазма — газовая смесь положительных ионов, электронов и нейтральных газовых молекул. Процесс с переносимой дугой создает плазменные струи высокой плотности энергии, применяемые для высокоскоростной сварки и резки керамики, медных сплавов, сталей, алюминия, никелевых и титановых сплавов.
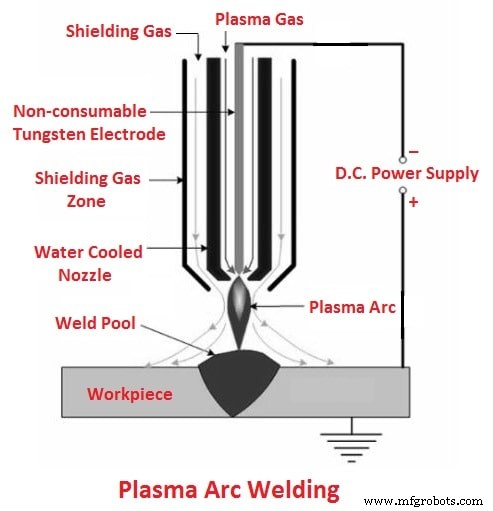
Процесс с непереносимой дугой создает плазму относительно низкой плотности энергии. Используется для сварки и плазменного напыления (покрытия) различных металлов. Поскольку заготовка в непереносимой PAW не входит в электрическую цепь, плазменный факел может перемещаться от одной заготовки к другой без угасания дуги.
Принцип работы плазменно-дуговой сварки
PAW работает по принципу: когда любому инертному газу сообщается достаточное количество энергии, часть электронов освобождается от ядер, но движется вместе с ними.
После движения электронов атомы переходят в горячий ионизированный Zustand. Это наиболее распространенное состояние вещества, известное как четвертое состояние материи.
Эти ионизированные атомы имеют высокие температуры, используемые для соединения двух пластин. Это базовый принцип PAW. Эта сварка — форма TIG-сварки, где нерасходуемый вольфрамовый электрод генерирует дугу.
Читайте также: Дуговая сварка: типы, оборудование, применение и многое другое
Как работает подводная сварка?
Оборудование плазменно-дуговой сварки
Основное оборудование PAW:
- Плазменный факел (Plasma arc torch)
- Защитный газ и плазмообразующий газ (Shielding and Plasma Gas Supply)
- Наплавной материал (Filler Metal)
- Источник питания (Power Source)
1. Плазменный факел
Состоит из четырех основных частей: вольфрамовый электрод, коллет, внутреннее сопло, внешнее сопло. Вольфрамовый электрод удерживается коллетом. Внутреннее газовое сопло подает инертный газ для формирования плазмы внутри факела.
Внешнее сопло подает защитные газы, защищающие зону шва от окисления. PAW-факелы охлаждаются, так как дуга внутри факела создает высокое тепло — снаружи хранится водяная рубашка.
2. Защитный газ и плазмообразующий газ
Плазмообразующий газ аналогичен защитному газу, подается из единого источника. В основном используют инертные газы — аргон, гелий — как плазмообразующий и защитный газ. Газ подается в оба — внутреннее и внешнее — сопла.
3. Наплавной материал
Часто наплавной материал не используется в этом процессе. Если используется, он подается непосредственно в зону шва.
4. Источник питания
Процесс PAW требует высокомощный источник постоянного тока для возникновения электрического разряда между электродом и свариваемыми пластинами (для переносимой PAW) или между вольфрамовым электродом и разрядным соплом (для непереносимой PAW).
Эта сварка может работать на токе от ~2 А до максимума ~300 А. Требует ~80 В для нормальной работы. Источники питания включают трансформаторы, выпрямители и пульты управления.
Процесс плазменно-дуговой сварки
Изначально заготовки тщательно очищаются. Источник питания подает энергию, создающую дугу между вольфрамовым электродом и соплом, или электродом и заготовкой. Вольфрамовый электрод дает высокую интенсивность дуги для ионизации газовых частиц и превращения сопловых газов в плазму.
Этот горячий ионизированный газ подается на свариваемые пластины через малое отверстие. Защитные газы (аргон и др.) подаются через редукторы и регулирующие клапаны во внешнее сопло сварочного факела.
Эти газы формируют щит вокруг зоны сварки, защищая её от атмосферных газов (кислород, азот и др.). Плазма сталкивается со свариваемыми пластинами, плавя их в единое целое. Сварка продолжается в направлении шва. Если процесс требует наплавной материал, он подается вручную сварщиком.
Виды плазменно-дуговой сварки
Два основных типа:
- Непереносимая PAW (Non-transferred PAW)
- Переносимая PAW (Transferred PAW)
Разница между переносимой и непереносимой плазменно-дуговой сваркой
1. Переносимая плазменно-дуговая сварка (Transferred PAW)
Вольфрамовый электрод подключен к отрицательному полюсу, заготовка — к положительному. Используется постоянный ток. Дуга генерируется между вольфрамовым электродом и заготовкой.
В этом процессе и плазма, и дуга переносятся на заготовку — повышается нагревательная способность. Применяется для сварки толстых листов.
2. Непереносимая плазменно-дуговая сварка (Non-transferred PAW)
Используется постоянный ток. Вольфрамовый электрод — на отрицательном полюсе, сопло — на положительном. Дуга возникает между вольфрамовым электродом и соплом внутри факела.
Это усиливает ионизацию газа внутри факела. Факел переносит ионизированный газ для дальнейшей обработки. Применяется для сварки тонких листов.
Преимущества и недостатки плазменно-дуговой сварки
Преимущества PAW:
- Требуется меньшая квалификация оператора благодаря хорошей толерантности дуги к невыравниваниям.
- Высокая скорость сварки.
- Высокая проворивающая способность (эффект ключевого отверстия / keyhole effect).
- Высокая энергия для сварки — легко сваривать твердые и шероховатые заготовки.
- Расстояние между инструментом и заготовкой не влияет на формирование дуги.
- Низкое потребление энергии для швов одинакового размера.
- Более стабильная дуга.
- Может работать на малых токах.
Недостатки PAW:
- Дорогое оборудование.
- Высокие деформации и широкая ЗТВ из-за высокого теплового ввода.
- Шумная операция — риск шумового загрязнения.
- Большое излучение.
- Требуется высококвалифицированный труд.
- Высокие затраты на обслуживание.
Применение плазменно-дуговой сварки
Для чего используется плазменно-дуговая сварка — основные области:
- Морская и авиакосмическая промышленность.
- Широко применяется для сварки труб и трубопроводов из нержавеющей стали или титана.
- Часто используется в электронной промышленности.
- Обычно для ремонта инструментов, матриц и форм.
- Также для сварки или напыления покрытий на лопатки турбин.
Скачать PDF этой статьи
Заключение
Надеемся, что мы развеяли все сомнения по плазменно-дуговой сварке. Остались вопросы по «PAW» — обращайтесь или пишите в комментариях.
У нас есть Facebook-сообщество. Хотите — присоединяйтесь, ссылка на группу.
Спасибо за чтение. Если понравилось — поделитесь с друзьями. Вопросы по любой теме — в комментариях.
Подпишитесь на рассылку для уведомлений о новых публикациях.
Промышленные технологии
- Лазерная сварка vs Плазменно-дуговая сварка: Сравнительный обзор
- Плазменно-дуговая сварка (PAW): обзор процесса, составные части и принцип работы
- Сварка: определение, виды и применение
- Плазменная дуговая обработка: компоненты, принцип работы и применение
- Углеродная дуговая сварка: Процесс, оборудование и современные применения
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Плазменная дуговая сварка (PAW): принцип, оборудование, применение, преимущества и недостатки
- Ручная дуговая сварка (SMAW): принцип работы, плюсы и минусы
- Подпорошковая сварка (SAW): применение, преимущества и недостатки
- Плазменная дуговая сварка (PAW): применение, преимущества и ограничения